Việc lựa chọn kích thước máy cắt ruy băng truyền nhiệt là một trong những quyết định quan trọng nhất mà nhà sản xuất ruy băng mã vạch cần đưa ra. Chọn đúng, bạn sẽ chuyển đổi các cuộn ruy băng khổ lớn thành các cuộn thành phẩm chính xác, đồng nhất và giảm thiểu lãng phí. Chọn sai, bạn sẽ gặp phải hiện tượng rung lưỡi dao, bụi mép, chiều rộng không nhất quán và phải trả lại hàng trong nhiều năm.
Hướng dẫn này sẽ chỉ cho các nhà sản xuất ruy băng mã vạch mọi thông số kích thước quan trọng — từ chiều rộng màng và đường kính lõi đến kiểm soát độ căng, lựa chọn lưỡi dao và quản lý bụi — để bạn có thể lựa chọn máy phù hợp với chủng loại sản phẩm hiện tại và có thể mở rộng quy mô trong tương lai.
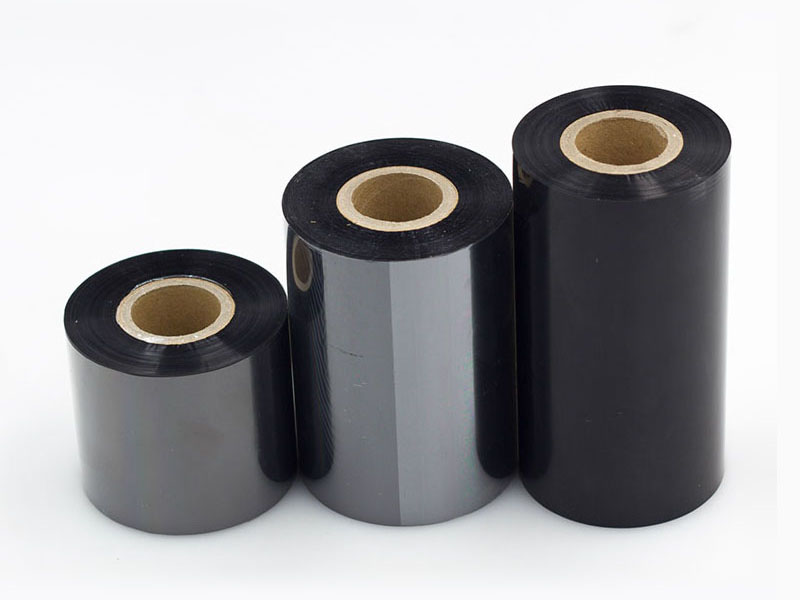
1. Hiểu rõ đầu vào và đầu ra: Những nguyên tắc cơ bản về kích thước
Trước khi xem xét bất kỳ thông số kỹ thuật máy móc nào, hãy xác định hai đầu của quy trình.
Đầu vào (cuộn jumbo):
• Chiều rộng bản gốc (mm hoặc inch) — Chiều rộng bản gốc ruy băng truyền nhiệt điển hình dao động từ 200 mm đến 1.300 mm
• Đường kính ngoài (OD) của cuộn jumbo
• Mã định danh cốt lõi của cuộn giấy chính
• Tổng trọng lượng cuộn
Sản lượng (bánh mì thành phẩm):
• Chiều rộng khe cắt cuối cùng trên mỗi cuộn (ví dụ: 30 mm, 50 mm, 60 mm, 110 mm)
• Mã số lõi bạn phải hoàn thành (lõi 0,5", 1", 1,5", 2" hoặc 3")
• Đường kính ngoài / chiều dài mỗi cuộn thành phẩm
• Yêu cầu về dung sai đối với chiều rộng
Chiều rộng làm việc và khả năng cuộn giấy của máy phải vượt xa cả khổ giấy gốc hiện có và khổ giấy rộng nhất mà bạn dự định nhập về. Quy tắc chung: chọn kích thước theo khổ giấy gốc lớn nhất có thể, sau đó cộng thêm 10-15% dự phòng.
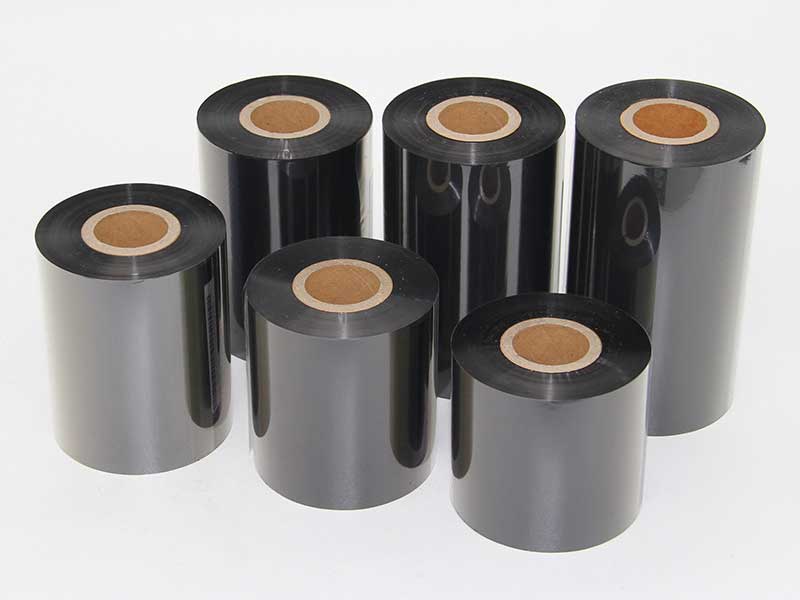
2. Đường kính lõi: Thông số thường bị bỏ qua nhất
Mã định danh cốt lõi mà bạn phải tạo ra sẽ xác định cấu hình hệ thống trục cuốn và cuộn lại. Ruy băng mã vạch thường được hoàn thiện trên nhiều loại vật liệu khác nhau.1 inch (25,4 mm)lõi, nhưng0,5", 1,5", 2" và 3"Các lõi xử lý này phổ biến trên nhiều thị trường và ứng dụng.
Những câu hỏi quan trọng cần đặt ra:
• Máy có hỗ trợ nhiều kích thước lõi khác nhau không?Trục cuộn kép hoặc có thể thay thế giúp tiết kiệm thời gian chuyển đổi trên toàn bộ dây chuyền sản phẩm của bạn.
• Máy có xử lý được các lõi giấy/nhựa có hình dạng bất thường hoặc trọng lượng nhẹ không?Ruy băng mã vạch thường sử dụng lõi nhựa mỏng; máy cần có cơ chế kẹp lõi chắc chắn để tránh trượt trong quá trình cuộn lại ở tốc độ cao.
• Quá trình căn chỉnh lõi có được tự động hóa không?Lõi in không thẳng hàng gây ra hiện tượng co giãn – một trong những lý do phổ biến nhất khiến ruy băng mã vạch bị lỗi.
Hãy chọn máy có đường kính trục cuộn lại, khả năng kẹp lõi và thiết kế nắp cuối phù hợp với mọi kích thước lõi trong danh mục của bạn.
3. Phạm vi chiều rộng màng và cấu hình cắt
Phương pháp xẻ rãnh phải phù hợp với cả vật liệu và yêu cầu chất lượng của bạn.
Cắt bằng dao cạo / cắt ép— Thích hợp cho các loại màng phim mỏng, giá rẻ; đơn giản nhưng tạo ra nhiều bụi ở mép và cần thay lưỡi dao thường xuyên.
Cắt bằng máy cắt quay— Sử dụng bộ lưỡi dao đực/cái để cắt sạch hơn; lý tưởng cho ruy băng sáp và ruy băng sáp-nhựa, nơi chất lượng cạnh ảnh hưởng trực tiếp đến hiệu suất đầu in.
Cắt điểm— Thích hợp nhất cho các loại phim dày và vật liệu dễ bị rách.
Đối với ruy băng mã vạch, tuổi thọ đầu in và chất lượng mã vạch ổn định phụ thuộc vào các cạnh sạch sẽ, không bám bụi.Cắt bằng dao cắt là phương pháp mặc định được khuyến nghị.Đầu cắt của máy cần cho phép định vị lại lưỡi dao nhanh chóng để giảm thiểu thời gian chuyển đổi giữa các công việc cắt theo chiều rộng khác nhau.
4. Kiểm soát độ căng: Nơi chất lượng được tạo nên hoặc bị mất đi.
Lực căng không đều là nguyên nhân gốc rễ gây ra hiện tượng cuộn giấy bị xoắn, ruy băng bị nhăn và hiệu suất in không nhất quán ở các công đoạn tiếp theo. Danh sách kiểm tra kích thước của bạn nên bao gồm:
• Vùng căng thẳng độc lậpDùng để tháo cuộn, cắt và cuộn lại — mỗi thao tác được điều khiển riêng biệt.
• Điều khiển lực căng vòng kín(Dựa trên cảm biến lực) giúp bù trừ khi đường kính cuộn thay đổi trong quá trình cuộn lại.
• Độ căng côn có thể lập trìnhđể bánh mì cuộn sau khi nướng vẫn giữ được độ chắc chắn ở phần lõi mà không làm nát các lớp bên trong.
• Khởi động/dừng mượt màđể ngăn ngừa hiện tượng trượt màng trên lõi ở mỗi chu kỳ
Nếu cuộn giấy thành phẩm của bạn sẽ được sử dụng ở tốc độ cao trong máy in nhãn công nghiệp, thì việc đảm bảo độ căng giấy đồng đều là điều không thể thiếu.
5. Kiểm soát bụi và chất lượng cạnh
Dải ruy băng mã vạch phải có các cạnh cực kỳ sạch sẽ — bụi và mảnh vụn lớp phủ còn sót lại trên dải ruy băng sẽ di chuyển vào khu vực đầu in và làm giảm tuổi thọ đầu in, gây ra chất lượng in kém và những khiếu nại tốn kém từ khách hàng.
Một máy cắt xẻ chất lượng cần tích hợp các chức năng sau:
• Cắt tỉa cạnhbao gồm việc loại bỏ chất thải thừa
• Hút bụi hoặc quét bụitại trạm cắt và cuộn lại
• Thanh khử tĩnh điệnđể ngăn ngừa bụi bám và màng nhện bám vào.
• Thu gom bụi có hướng dẫnđể giữ cho cả máy móc và môi trường phòng sạch luôn sạch sẽ.
Nếu bạn cung cấp ruy băng cho khách hàng sử dụng máy in nhiệt, hệ thống hút bụi tích hợp là một trong những điểm bán hàng mạnh nhất mà bạn có thể cung cấp — và là yêu cầu bắt buộc, chứ không phải là tùy chọn.
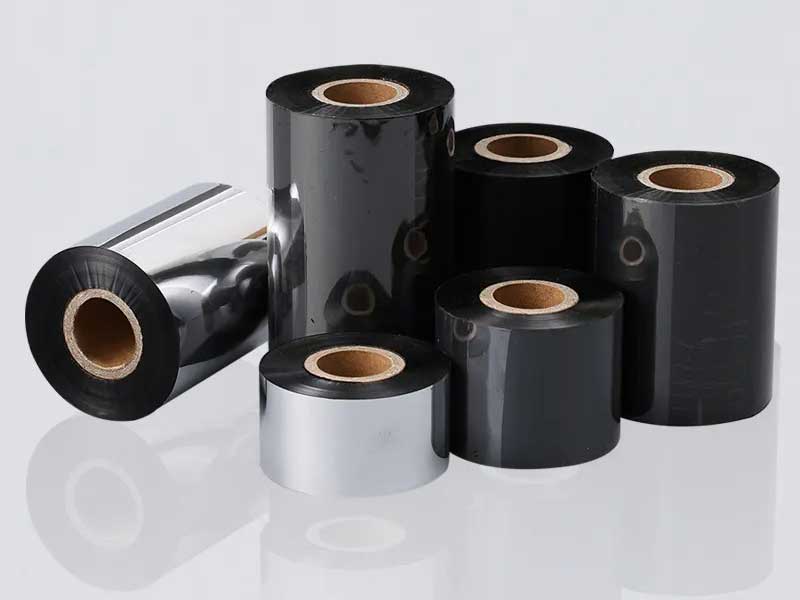
6. Tốc độ so với độ chính xác: Cân bằng sản xuất với dung sai
Tốc độ dây chuyền cao hơn giúp cải thiện năng suất nhưng có thể ảnh hưởng đến dung sai chiều rộng và chất lượng cạnh nếu máy không được thiết kế cho mục đích đó. Các thông số kỹ thuật chính cần so sánh:
| Tham số | Những điều cần lưu ý |
| Tốc độ cắt tối đa | Hãy điều chỉnh sao cho phù hợp với mục tiêu sản lượng hàng ngày của bạn; thông thường là 100–300 m/phút. |
| Dung sai chiều rộng | Độ chính xác ±0,1 mm hoặc tốt hơn cho ruy băng mã vạch. |
| Độ lệch tâm/độ đồng tâm của lưỡi dao | Độ lệch tâm thấp giúp cắt sạch và đều. |
| Căn chỉnh cuộn-cuộn | Sai số ≤±0,5 mm để tránh hiện tượng lồng vào nhau |
| Thời gian chuyển đổi | Dưới 10 phút cho sản xuất đa khổ |
Yêu cầu về dung sai của bạn nên xuất phát từ các ứng dụng máy in của khách hàng, chứ không chỉ từ bảng thông số kỹ thuật của máy. Hãy hỏi:Chiều rộng thành phẩm nhỏ nhất và dung sai chặt chẽ nhất mà quy trình bán hàng của bạn yêu cầu là bao nhiêu?Thông số kỹ thuật đó sẽ quyết định việc lựa chọn máy móc.
7. Khả năng tương thích vật liệu: Sáp, hỗn hợp sáp-nhựa và ruy băng nhựa
Băng ruy băng truyền nhiệt có ba loại hóa chất phủ chính, và chúng có đặc tính khác nhau khi được sử dụng trên máy cắt:
• Ruy băng sáp— Lớp phủ mềm hơn, sinh nhiều bụi hơn, cần hệ thống lọc bụi tốt.
• Ruy băng sáp-nhựa— Hiệu năng cân bằng, loại ruy băng mã vạch phổ biến nhất
• Dây ruy băng nhựa— Lớp phủ cứng hơn, dễ vỡ hơn; cần lực căng nhẹ hơn và cài đặt lưỡi dao chính xác để tránh bị bong tróc.
Một cỗ máy có thể xử lý cả ba thao tác mà không cần cấu hình lại, và cho phép bạn lưu trữ các công thức cụ thể cho từng loại vật liệu (lực căng, loại lưỡi dao, tốc độ) trong PLC, sẽ mang lại cho bạn sự linh hoạt thực sự trong sản xuất.
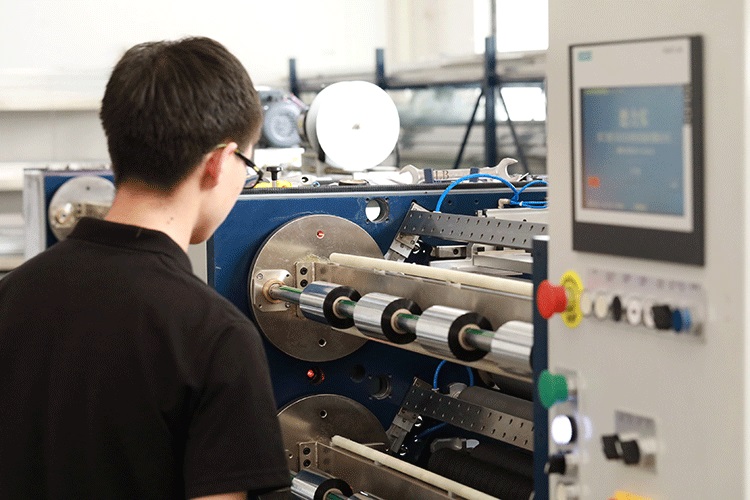
8. Tự động hóa, Hệ thống điều khiển và Sự sẵn sàng cho Công nghiệp 4.0
Các máy cắt hiện đại ngày càng được tích hợp nhiều chức năng:
• Hệ thống điều khiển bằng servođể có độ căng chính xác và tốc độ lặp lại.
• Quản lý công thức nấu ănđể nhanh chóng truy xuất cài đặt vật liệu
• Tự động đếm cuộn, dán nhãn và đo chiều dài.
• Hệ thống dẫn hướng cạnh (EPC)để duy trì đường đi thẳng của màng trong quá trình xẻ.
• Ghi nhật ký dữ liệuđể truy xuất nguồn gốc và kiểm toán chất lượng
Nếu khách hàng hoặc hệ thống chất lượng của bạn yêu cầu khả năng truy xuất nguồn gốc đầy đủ, hãy ưu tiên các máy móc có tích hợp chức năng đo lường và báo cáo.
9. Diện tích sàn, tiện ích và lắp đặt
Đừng quên những hạn chế thực tế:
• Kích thước tổng thể và khoảng không gian để chất cuộn giấy khổ lớn và dỡ cuộn giấy thành phẩm
• Yêu cầu về nguồn điện (điện áp, pha) và nguồn cung cấp khí nén cho hệ thống lưỡi dao/bụi
• Khả năng chịu tải của sàn, đặc biệt đối với các máy xử lý phôi có kích thước từ 1.300 mm trở lên.
• Dễ dàng thao tác bằng tay để luồn chỉ, thay lưỡi dao và vệ sinh.

10. Danh sách kiểm tra kích thước thực tế
Hãy sử dụng danh sách này như danh sách kiểm tra cuối cùng trước khi mua hàng của bạn:
▪ Phạm vi khổ giấy chính bao gồm tất cả nguyên liệu đầu vào hiện tại và dự kiến (biên độ +10–15%)
▪ Trục cuộn/kẹp lõi hỗ trợ mọi mã ID lõi trong danh mục của bạn.
▪ Phương pháp xẻ rãnh (khuyến nghị dùng máy cắt) phù hợp với loại vật liệu của bạn.
▪ Điều khiển lực căng vòng kín với khả năng điều chỉnh độ dốc
▪ Tích hợp chức năng hút bụi và khử tĩnh điện
▪ Dung sai chiều rộng đáp ứng yêu cầu khắt khe nhất của khách hàng (±0,1 mm hoặc tốt hơn)
▪ Tốc độ xử lý phù hợp với sản lượng mục tiêu
▪ Công thức chế tạo nguyên liệu cụ thể được lưu trữ trong hệ thống điều khiển
▪ Thời gian chuyển đổi phù hợp với cơ cấu sản xuất của bạn
▪ Các yêu cầu về tiện ích và diện tích đã được xác nhận
Phần kết luận
Việc lựa chọn kích thước máy cắt ruy băng truyền nhiệt phụ thuộc vào việc tìm đúng kích cỡ phù hợp.đầu vào, đầu ra và chất lượng— không chỉ đơn thuần là chọn mẫu nhanh nhất hoặc rộng nhất. Hãy đảm bảo đường kính lõi, kiểm soát độ căng, loại bỏ bụi và dung sai chính xác, và bạn sẽ xây dựng được dây chuyền sản xuất cung cấp ruy băng mã vạch sạch sẽ, nhất quán mà khách hàng tin tưởng. Nếu làm sai, mỗi cuộn ruy băng sẽ trở thành một canh bạc.
Nếu bạn đang đánh giá một máy cắt rãnh cho dây chuyền sản xuất ruy băng mã vạch của mình, trước tiên hãy đối chiếu toàn bộ danh mục sản phẩm của bạn với danh sách kiểm tra này — sau đó so sánh các máy dựa trên các thông số thực sự ảnh hưởng đến chất lượng và chi phí.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Máy cắt ruy băng mã vạch
 Máy cắt ruy băng truyền nhiệt bán tự động RSDS5 PLUS
 Máy cắt ruy băng truyền nhiệt tự động RSDS8 H PLUS
 Máy cắt ruy băng truyền nhiệt tự động RSDS6 PLUS
 Máy cắt ruy băng truyền nhiệt bán tự động RSDS1 PLUS
 Máy cắt màng năng lượng mặt trời
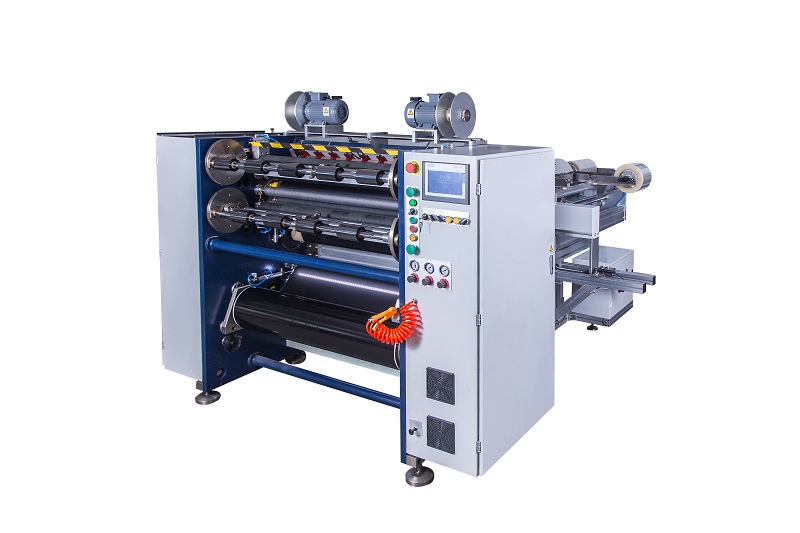 Máy cắt ruy băng truyền nhiệt bán tự động RSDS2 PLUS
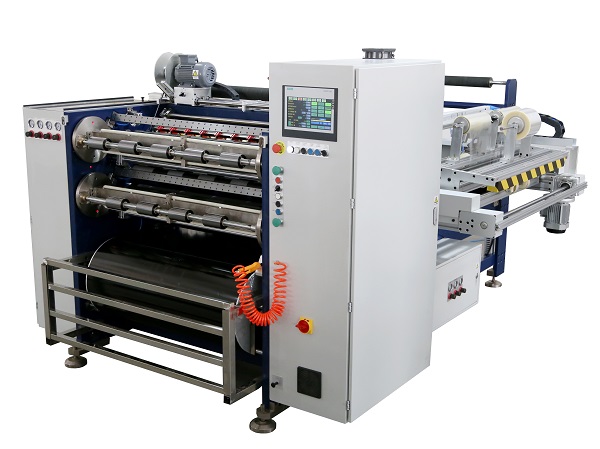 Máy cắt ruy băng truyền nhiệt tự động RSDS8 PLUS






