Ruy băng, một vật tư tiêu hao tưởng chừng như không đáng chú ý, thực chất lại là "mực" trong việc in mã vạch, in nhãn và thậm chí cả các hệ thống truy xuất nguồn gốc sản phẩm. Chất lượng của nó quyết định trực tiếp đến tuổi thọ của đầu in và khả năng đọc mã vạch. Tuy nhiên, từ những cuộn ruy băng lớn được phủ lớp mới ra lò đến những cuộn nhỏ thành phẩm được thiết kế riêng cho các thương hiệu máy in khác nhau, có một quy trình cực kỳ chính xác ở giữa – đó là cắt. Máy cắt ruy băng là thiết bị then chốt để thực hiện nhiệm vụ này. Trong các kịch bản sản xuất cao cấp, "cắt chính xác cao không có gờ" đã trở thành một tiêu chí bắt buộc để đạt tiêu chuẩn.
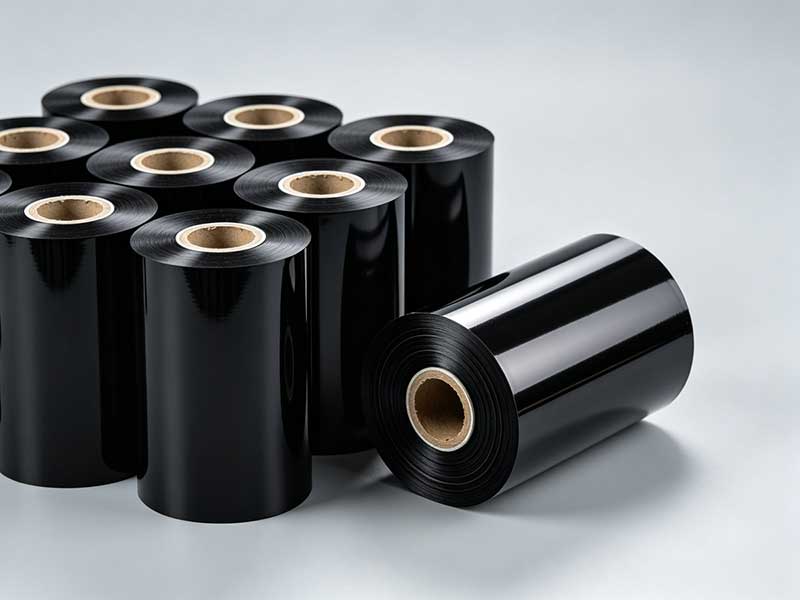
Tại sao mép vải thô lại là "lỗi chí mạng" của việc cắt ruy băng?
Cấu trúc ruy băng rất chính xác, thường bao gồm màng nền PET, lớp mực và lớp phủ hỗ trợ. Nếu vết cắt không được sạch sẽ trong quá trình xẻ rãnh, các gờ thừa không chỉ là vấn đề thẩm mỹ. Những cạnh răng cưa siêu nhỏ này liên tục cọ xát vào đầu in trong quá trình in, gây ra các đường trắng và vết lõm nhẹ, và tệ nhất là làm xước đầu in, dẫn đến chi phí thay thế cao. Một rủi ro tiềm ẩn hơn là các gờ thừa đi kèm với việc bong tróc mực có thể làm ô nhiễm bên trong máy in, ảnh hưởng đến hoạt động bình thường của cảm biến. Đối với các ứng dụng mã vạch mật độ cao như thẻ điện tử và vòng đeo tay y tế, bất kỳ cạnh không đều nào cũng sẽ trực tiếp làm giảm khả năng đọc. Do đó, "không có gờ thừa" không chỉ là yêu cầu về hình thức xẻ rãnh mà còn là tiêu chuẩn kỹ thuật cơ bản để đảm bảo độ tin cậy của việc in ấn tại thiết bị đầu cuối.

Độ chính xác đến từ đâu: Sự hợp tác giữa ba hệ thống chính
Đạt được độ chính xác cắt rãnh ± 0,1mm với các cạnh nhẵn, không có gờ không phụ thuộc vào việc nâng cấp các bộ phận riêng lẻ mà phụ thuộc vào sự phối hợp có hệ thống giữa cơ khí, điều khiển và quy trình.
Kiểm soát căng thẳng là "điểm tựa vững chắc của biển cả"."Độ dày của màng nền ruy băng carbon thường nằm trong khoảng từ 4,5 đến 12μm, khiến nó cực kỳ nhạy cảm với lực căng. Lực căng quá mức sẽ làm giãn màng nền, khiến lớp mực bị nứt và bong tróc; nếu lực căng quá thấp, đai vật liệu sẽ bị lỏng và lệch, và vết cắt chắc chắn sẽ xuất hiện các hình dạng ngoằn ngoèo và gờ. Máy cắt xẻ chính xác cao sử dụng ba giai đoạn điều khiển lực căng vòng kín độc lập để tháo cuộn, kéo và cuộn lại, với điều chỉnh mô-men xoắn theo thời gian thực thông qua ly hợp bột từ hoặc động cơ servo để giảm phạm vi dao động xuống trong khoảng ±0,5N. Giai đoạn cuộn cũng tích hợp thuật toán lực căng hình nón, tự động giảm lực căng khi đường kính tăng lên, ngăn không cho ruy băng carbon bên trong bị nén hoặc biến dạng."
Hệ thống hiệu chỉnh là "tâm ngắm"."Ngay cả độ lệch ngang ở mức micromet trong quá trình vận hành thanh dẫn tốc độ cao cũng đủ để loại bỏ toàn bộ dây chuyền cắt. Máy cắt hiện đại tích hợp cảm biến thị giác CCD hoặc cảm biến phát hiện cạnh bằng laser, thu nhận vị trí cạnh của dải kim loại với tốc độ phản hồi ở mức mili giây và đồng bộ hóa cơ chế hiệu chỉnh để hiệu chỉnh theo thời gian thực, ổn định độ thẳng của đường cắt trong phạm vi dung sai cực kỳ hẹp."
Công cụ xẻ rãnh là công cụ thực hiện "công đoạn cắt cuối cùng".Việc lựa chọn dụng cụ phải phù hợp với đặc tính của dải vật liệu. Đối với các dải vật liệu mỏng dưới 70μm, dao vuông có thể đạt được độ phẳng cắt cao hơn nhờ tính linh hoạt của cài đặt dụng cụ treo; Đối với màng dày hoặc dải carbon gốc nhựa trên 100μm, lưỡi dao tròn sử dụng tốc độ quay cao để đạt được mặt cắt sạch và sắc nét. Bất kể loại dụng cụ nào, cạnh được đánh bóng như gương làm bằng cacbua xi măng hoặc kim cương, kết hợp với khả năng điều chỉnh khe hở dụng cụ ở mức micromet, là nền tảng vật lý để loại bỏ bavia.

Từ "cắt tốt" đến "cắt tốt": giá trị thực tiễn của sự tiến hóa công nghệ
Các máy cắt ruy băng đời đầu chủ yếu sử dụng ly hợp bột từ để điều khiển lực căng, về cơ bản đáp ứng được yêu cầu cắt. Tuy nhiên, khi xử lý các loại ruy băng siêu mỏng hoặc hoạt động ở tốc độ cao, các vết gờ và nếp nhăn vẫn là những vấn đề dai dẳng. Những cải tiến công nghệ hiện nay đã mang lại bước nhảy vọt về chất lượng cắt. Sau khi nâng cấp hệ thống cắt chính xác cao, một nhà sản xuất vật liệu nhãn mác đã nhận thấy dung sai chiều rộng cắt giảm từ ±0,3mm xuống ±0,08mm, tỷ lệ lỗi giảm mạnh từ 2,5% xuống 0,3%, và tốc độ cắt tăng lên 120m/phút.
Lợi ích kinh tế mà sự cải tiến này mang lại là trực tiếp. Việc cắt không có gờ giúp giảm nguy cơ đứt ruy băng trong máy in và kéo dài tuổi thọ đầu in; Độ đồng nhất về chiều rộng cao hơn có nghĩa là chiều dài in thực tế của mỗi cuộn ruy băng gần với giá trị danh nghĩa hơn, giảm thiểu lãng phí không đáng có. Trong môi trường thị trường mà "lô nhỏ, nhiều chủng loại" đang trở nên phổ biến, một máy cắt có khả năng thay đổi đơn hàng nhanh chóng trong khi vẫn duy trì chất lượng không có gờ đã trở thành một tài sản cốt lõi đối với các nhà sản xuất ruy băng và người dùng cuối quy mô lớn để kiểm soát chi phí và đảm bảo thời gian giao hàng.
Khả năng cắt chính xác cao và không tạo gờ của máy cắt ruy băng thể hiện sự tôn trọng đối với ruy băng như một vật liệu tổng hợp chính xác. Nó sử dụng độ cứng cơ học, tính linh hoạt trong điều khiển và độ sắc bén của dụng cụ để mang lại sự "gọn gàng" ở cấp độ micromet. Khi một cuộn ruy băng được cắt hoàn hảo được đưa vào máy in, di chuyển trơn tru dọc theo băng và truyền tải bản in rõ nét, giá trị của quá trình cắt được thể hiện một cách tinh tế.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



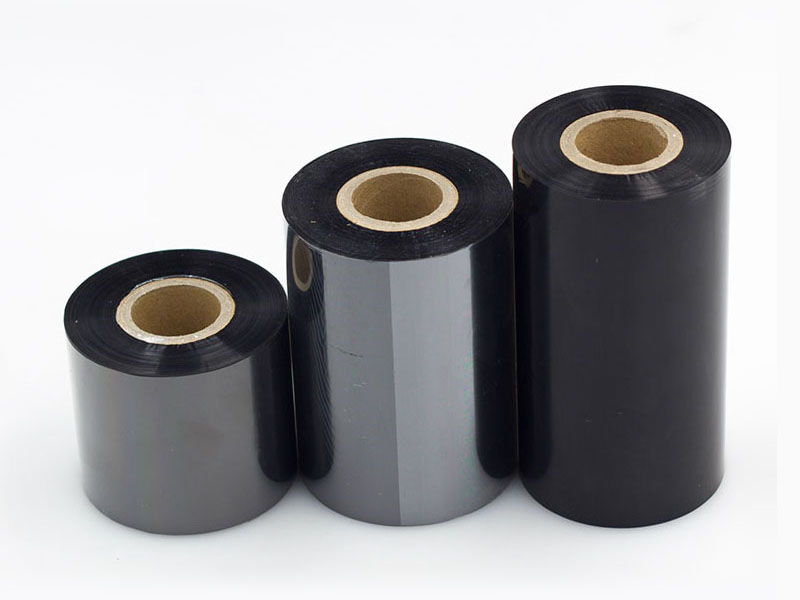
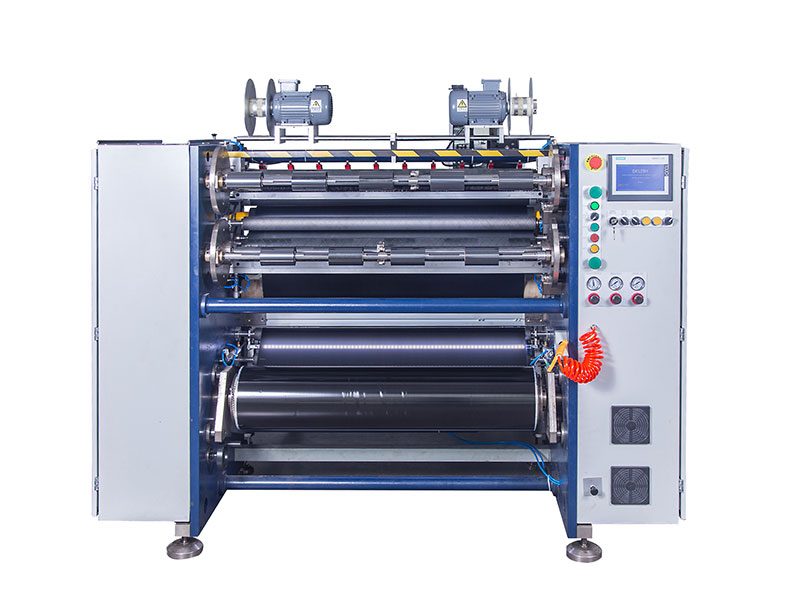 Máy cắt ruy băng
 Máy cắt ruy băng mã vạch
 Máy cắt ruy băng truyền nhiệt bán tự động RSDS5 PLUS
 Máy cắt ruy băng truyền nhiệt tự động RSDS8 H PLUS
 Máy cắt ruy băng truyền nhiệt tự động RSDS6 PLUS
 Máy cắt ruy băng truyền nhiệt bán tự động RSDS1 PLUS
 Máy cuộn ruy băng in thẻ
 Máy cắt ruy băng in thiệp






