Là một vật liệu composite siêu mỏng, ruy băng carbon bao gồm một lớp màng polyester làm nền và một lớp mực phủ lên trên, với độ dày tổng thể thường dao động từ vài micromet đến hơn mười micromet. Đặc tính vật lý "mỏng như cánh ve sầu" này khiến nó cực kỳ nhạy cảm với lực căng trong quá trình cắt và cuộn lại - ngay cả những dao động nhỏ về lực căng cũng có thể gây ra hiện tượng kéo giãn, biến dạng, nhăn nhúm và lệch hướng không thể phục hồi. Vì lý do này, kiểm soát lực căng liên tục đã trở thành công nghệ cốt lõi của máy cắt ruy băng, mang lại những lợi ích thể hiện ở chất lượng sản phẩm, hiệu quả sản xuất và trải nghiệm vận hành.
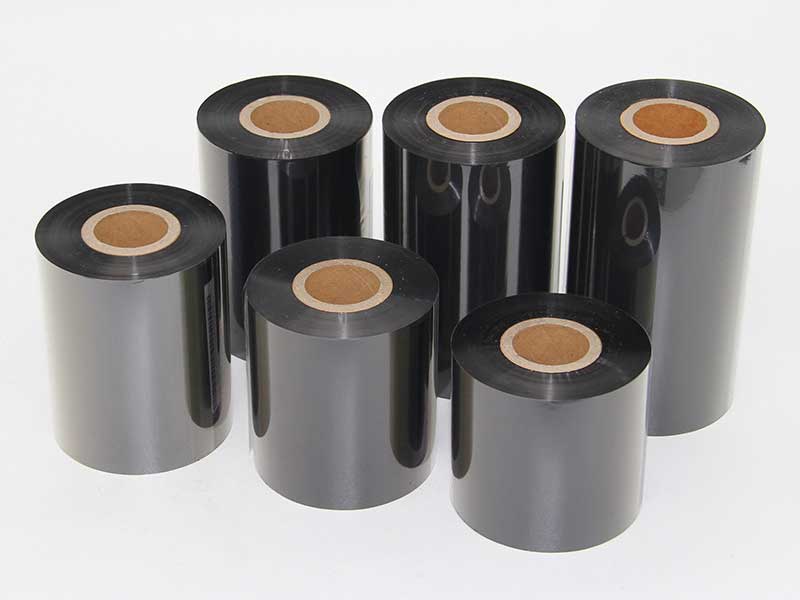
Đảm bảo chất lượng cắt xẻ và hạn chế phát sinh chất thải ngay tại nguồn.
Các lỗi chất lượng phổ biến nhất trong quá trình cắt ruy băng – nếp nhăn, lệch trục và đứt ruy băng – hầu hết đều liên quan trực tiếp đến lực căng không được kiểm soát. Khi lực căng quá cao, màng nền PET bị kéo giãn và biến dạng, gây ra các vết nứt nhỏ trong lớp mực bám dính, cuối cùng dẫn đến các vạch trắng, mật độ không đồng đều, hoặc thậm chí là đứt mực trong quá trình in; nếu lực căng quá thấp, ruy băng không thể duy trì quỹ đạo ổn định ở tốc độ cao, khiến nó dễ bị lệch, nhăn và các cạnh cắt không đều. Ý nghĩa của việc kiểm soát lực căng không đổi nằm ở việc nén các dao động lực căng xuống mức tối thiểu, giữ cho ruy băng ở lực căng "vừa phải" trong suốt quá trình cắt. Dữ liệu cho thấy rằng sau khi kiểm soát lực căng không đổi theo vòng kín, các dao động lực căng có thể giảm từ 15% trong hệ thống vòng hở xuống còn ±3%, việc loại bỏ nếp nhăn giảm khoảng 70%, và số lần đứt ruy băng trên mỗi cuộn giảm từ trung bình 3 lần xuống còn 0,2 lần.
Tự động điều chỉnh theo sự thay đổi đường kính cuộn để đảm bảo tính nhất quán trên toàn bộ cuộn.
Trong quá trình cắt, đường kính ruy băng trên trục quay liên tục thay đổi từ lớn đến nhỏ. Với hệ thống điều khiển lực căng vòng hở truyền thống hoặc điều khiển bằng tay, ngay cả khi người vận hành điều chỉnh lực căng lúc khởi động, lực căng thực tế sẽ tự nhiên tăng lên khi đường kính cuộn giảm xuống—đến giai đoạn cắt sau, lực căng có thể đã vượt xa phạm vi an toàn. Hệ thống điều khiển lực căng không đổi điều chỉnh mô-men xoắn cuộn và tháo bằng cách phát hiện lực căng theo thời gian thực hoặc tự động tính toán đường kính cuộn, đảm bảo ruy băng duy trì cùng một lực căng từ cuộn đầy đến cuộn cạn. Khả năng điều chỉnh động này là chìa khóa để đảm bảo chất lượng nhất quán từ trong ra ngoài của cùng một loại ruy băng. Mục tiêu mà công nghệ trục trượt hướng tới là: đảm bảo nhiều cuộn trên trục luôn được căng đều, gọn gàng và liên tục từ lõi đến lớp ngoài.

Bảo vệ lớp màng nền và duy trì các chức năng cốt lõi của ruy băng.
Giá trị của ruy băng carbon nằm ở hiệu suất truyền tải ổn định, điều này phụ thuộc rất nhiều vào độ bền của màng nền. Việc kéo giãn dọc ruy băng là không thể đảo ngược – một khi màng nền bị kéo giãn, toàn bộ cuộn ruy băng sẽ bị lỗi, dẫn đến định vị in không chính xác và biến dạng hình ảnh. Những nguy hiểm tiềm ẩn này cực kỳ khó phát hiện trong quá trình kiểm tra sản phẩm hoàn thiện và thường chỉ trở nên rõ ràng khi người dùng sử dụng. Kiểm soát lực căng liên tục ngăn ngừa việc kéo giãn quá mức từ nguồn. Đồng thời, lực căng ổn định đảm bảo các cạnh ruy băng vẫn song song với khuôn sau khi cuộn lại, đảm bảo ứng suất đồng đều trên các cạnh ruy băng trong quá trình in và làm giảm khả năng bị đứt.
Cải thiện tốc độ cắt và hiệu quả sản xuất.
Có mối tương quan thuận trực tiếp giữa độ chính xác điều khiển lực căng và tốc độ cắt. Tốc độ cắt ruy băng đã tăng từ 100m/phút ban đầu lên 300m/phút, nhờ công nghệ điều khiển lực căng không đổi hỗ trợ hoạt động tốc độ cao. Ở tốc độ cao, lực quán tính trong quá trình tăng tốc và giảm tốc tích tụ trên ruy băng. Nếu không có cơ chế bù, ruy băng có thể bị kéo căng ngay lập tức khi khởi động và đột ngột bị giãn ra khi phanh, khiến việc đứt dây đai gần như không thể tránh khỏi. Các hệ thống điều khiển lực căng không đổi hiện đại đưa vào cơ chế bù gia tốc và bù quán tính để chủ động chống lại các hiệu ứng quán tính, làm cho ruy băng gần như không thể nhận thấy trong quá trình cắt tốc độ cao. Kết hợp với hệ thống truyền động đồng bộ nhiều trục, mỗi cuộn dây duy trì lực căng có thể điều khiển độc lập trong quá trình hoạt động tốc độ cao, đạt được cả hiệu quả và chất lượng.

Giảm thiểu rào cản vận hành và hạn chế sự can thiệp thủ công.
Việc điều chỉnh độ căng của máy cắt ruy băng truyền thống dựa vào kinh nghiệm của người vận hành – họ phải tự tay xoay núm điều chỉnh ly hợp bột từ để cảm nhận độ căng. Thao tác “dựa trên phỏng đoán” này không chỉ đòi hỏi kỹ năng cao từ nhân viên mà còn gây khó khăn trong việc đảm bảo tính nhất quán của từng lô sản phẩm. Hệ thống điều khiển độ căng liên tục tự động hóa quy trình này: người vận hành chỉ cần chọn kiểu sản phẩm tương ứng, và hệ thống sẽ tự động tải các đường cong và thông số độ căng tối ưu, tránh việc thử và sai thủ công gây ra hiện tượng “phế phẩm cuộn đầu tiên”. Hệ thống vòng kín cũng giám sát trạng thái của các bộ truyền động trong thời gian thực, đưa ra cảnh báo sớm khi xuất hiện các bất thường tiềm ẩn như mài mòn ly hợp bột từ, biến việc sửa chữa sau sự cố thành bảo trì phòng ngừa.
Về cơ bản, việc kiểm soát lực căng không đổi trong quá trình cắt ruy băng là sự cân bằng cơ học đạt được ở cấp độ micromet. Ruy băng quá mỏng và nhạy cảm để chịu được những biến động mạnh về lực căng. Giá trị của việc kiểm soát lực căng không đổi nằm ở việc thay thế kinh nghiệm thủ công thô sơ bằng sự điều chỉnh vòng kín chính xác, cho phép mỗi mét ruy băng hoàn thành quá trình cắt và cuộn lại dưới cùng một lực căng vừa phải. Khi lực căng được kiểm soát chính xác, chất lượng truyền tải, năng suất cắt và hiệu quả sản xuất của ruy băng được đảm bảo về cơ bản.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



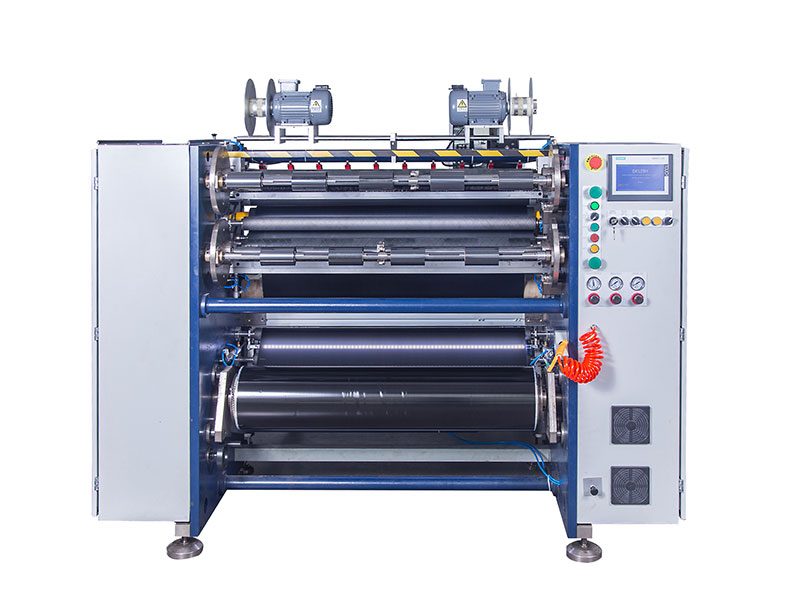 Máy cắt ruy băng
 Máy cắt ruy băng mã vạch
 Máy cắt ruy băng truyền nhiệt bán tự động RSDS5 PLUS
 Máy cắt ruy băng truyền nhiệt tự động RSDS8 H PLUS
 Máy cắt ruy băng truyền nhiệt tự động RSDS6 PLUS
 Máy cắt ruy băng truyền nhiệt bán tự động RSDS1 PLUS
 Máy cuộn ruy băng in thẻ
 Máy cắt ruy băng in thiệp






