Nhu cầu về bao bì số lượng nhỏ, nhãn bảo mật và các sản phẩm hoàn thiện cao cấp đã thúc đẩy các nhà sản xuất bao bì chuyển sang sử dụng máy cắt đa vật liệu. Một máy duy nhất có thể xử lý màng bảo mật ba chiều vào buổi sáng và màng nhôm lạnh cho một đợt đóng gói vào buổi chiều không còn là điều xa xỉ nữa mà là một yếu tố cần thiết để cạnh tranh. Tuy nhiên, việc coi ba loại màng này như "chỉ là màng mỏng" là con đường nhanh nhất dẫn đến các vết gờ, nếp nhăn do lực căng và cuộn bị lỗi.
Hướng dẫn này trình bày chi tiết các thông số cụ thể cho từng loại vật liệu khi cắt màng phim ba chiều, màng phim dập nguội và màng phim dập nóng trên cùng một hệ thống cắt.
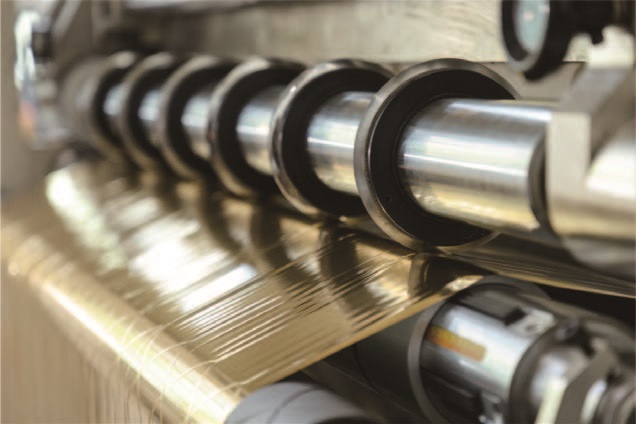
Hiểu về sự phân chia vật chất
Trước khi điều chỉnh bất kỳ núm xoay nào, người vận hành phải nhận ra rằng các tấm kim loại này khác nhau không chỉ về độ dày mà còn về cấu trúc lớp và đặc tính cơ học.
Lá dập nóngĐây là một loại màng chuyển nhiệt nhiều lớp. Lớp nền PET cung cấp độ ổn định về kích thước, tiếp theo là lớp tách, lớp màu hoặc lớp mạ kim loại, và lớp keo dán. Các lớp chức năng khá dễ vỡ; lớp tách được thiết kế để bị đứt chính xác dưới tác động của nhiệt và áp suất, có nghĩa là bất kỳ ma sát cơ học nào trong quá trình cắt đều có thể kích hoạt sự tách lớp trước khi in.
lá nhôm lạnhLoại màng này được thiết kế để chuyển keo trực tiếp vào dây chuyền máy in. Nó thường mỏng hơn và nhạy cảm với lực căng hơn so với màng dập nóng, vì nó thiếu cấu trúc giá đỡ cứng chắc tương tự và dựa vào hệ thống keo nhạy áp có thể bị ảnh hưởng bởi áp lực kẹp quá mức hoặc sự tích tụ nhiệt trong quá trình cắt.
Màng phản quang ba chiều— dù nóng hay lạnh — đều tạo thêm bề mặt dập nổi siêu nhỏ. Hình ảnh ba chiều là một cấu trúc vi mô vật lý, không chỉ là một mẫu in. Bất kỳ sự tiếp xúc nào với con lăn dẫn hướng bị bẩn, lưỡi cắt bị gờ hoặc đường dẫn vật liệu rung đều có thể làm nhòe hoặc làm xước lưới nhiễu xạ, khiến tính năng bảo mật bị suy giảm rõ rệt.
Hình dạng và khoảng hở của lưỡi dao: Biến số đầu tiên
Sự điều chỉnh quan trọng nhất khi chuyển đổi giữa các vật liệu này là khe hở cắt và độ chồng lấp.
Vìlá dập nóngKhe hở giữa hai lưỡi dao tròn nên được đặt lớn hơn một chút so với độ dày của lá kim loại—thường nằm trong khoảng...0,02 đến 0,05 mmĐối với các loại vật liệu mỏng, khe hở giữa các lớp kim loại cần ở mức tối thiểu, được người vận hành mô tả là “chạm vào nhau nhưng không ấn chặt”. Nếu khe hở quá rộng, lớp kim loại sẽ bị rách thay vì cắt, tạo ra gờ gây cản trở quá trình dập. Nếu quá hẹp, lớp nhôm giòn sẽ bị nứt dưới tác động của lực nén ngang.
lá nhôm lạnhCác loại máy cắt này cũng được hưởng lợi từ cùng một nguyên tắc về khoảng cách an toàn, nhưng vì vật liệu thường mềm hơn và nhạy cảm với chất kết dính hơn, nên lưỡi dao phải sắc bén hơn trong thời gian dài hơn. Lưỡi dao cùn khi cắt lá nhôm nguội sẽ tạo ra nhiệt ma sát làm mềm chất kết dính, khiến mép cắt bị tắc nghẽn hoặc "dính" vào lớp liền kề trong quá trình cuộn lại. Nên sử dụng lưỡi dao bằng vonfram cacbua hoặc phủ gốm cho các lần cắt kéo dài để duy trì độ sắc bén của lưỡi dao.
Màng phản quang ba chiềuYêu cầu khe hở thận trọng nhất trong ba loại. Lớp dập nổi không chịu được bất kỳ ứng suất nén nào. Khe hở nên được đặt ở mức thấp hơn trong phạm vi chấp nhận được đối với độ dày màng nền. Điều quan trọng không kém làđộ lệch trục của lưỡi daoNếu độ lệch tâm của trục dao vượt quá0,003 mmBề mặt ảnh ba chiều sẽ hiển thị các vết sóng định kỳ hoặc hiện tượng mất độ lấp lánh ngay cả khi chiều rộng vết cắt chính xác về kích thước. Việc kiểm tra trục dao bằng đồng hồ đo độ lệch trước mỗi lần in ảnh ba chiều là bắt buộc; đó là tiêu chuẩn cơ bản.

Căng thẳng: Tại sao lá chắn lại gặp trục trặc khác nhau
Lực căng là biến số thầm lặng. Cả ba loại màng đều mỏng và có thể kéo giãn, nhưng phản ứng đàn hồi của chúng khác nhau đủ để một cấu hình lực căng "cố định một lần và không can thiệp" có thể tạo ra kết quả chấp nhận được đối với vật liệu này và kết quả thảm khốc đối với vật liệu khác.
Lá dập nóngCó thể chịu được lực căng vừa phải vì chất mang PET tương đối bền. Điểm khởi đầu cho lá nhôm điện phân 12 μm thường được đưa ra là lực căng cuộn ra 5–8 N / lực căng cuộn lại 8–12 N, với yêu cầu quan trọng là độ dao động trong phạm vi ±0,5 N. Lực căng cuộn lại phải giảm dần khi đường kính cuộn tăng; mức giảm 15–25% là điển hình để ngăn ngừa nếp nhăn do nén lớp bên trong.
lá nhôm lạnhCần lực căng thấp hơn so với ép màng nhôm có độ dày tương tự. Lớp keo nhạy cảm với áp lực, và lực căng cuộn quá mức có thể khiến các lớp bị chảy và dính lại. Bắt đầu với lực căng cuộn ở mức thấp nhất trong phạm vi điều chỉnh của máy và chỉ tăng cho đến khi đạt được độ phẳng của màng. Nếu cuộn thành phẩm bị nhăn hoặc cong mép, hãy giảm độ côn thay vì tăng lực căng cơ bản.
Màng phản quang ba chiềuVật liệu này nằm giữa hai loại kia về khả năng chịu lực căng nhưng lại kém chịu đựng nhất với sự dao động lực căng. Lớp dập nổi cứng hơn so với vật liệu nền, và sự dao động lực căng nhanh có thể gây ra các vết nứt nhỏ dọc theo mép rãnh, những vết nứt này không nhìn thấy được ở máy cuộn lại nhưng lại xuất hiện dưới dạng các hạt lấp lánh sau khi dập. Đối với vật liệu này, việc điều khiển lực căng vòng kín bằng cảm biến lực được ưu tiên hơn nhiều so với điều khiển mô-men xoắn vòng hở.
Lựa chọn trục cuộn lại và bù trượt
Khi xẻ các khổ hẹp—thường dùng cho các dải hologram trong dây an ninh—việc lựa chọn trục cuộn ảnh hưởng trực tiếp đến chất lượng cuộn. Trục khí ma sát trượt (trục vi sai) được khuyến nghị cho việc cuộn nhiều dải của cả ba loại lá kim loại. Các vòng trượt bù trừ cho những biến đổi nhỏ về độ dày trên toàn bộ tấm vật liệu, cho phép mỗi dải hẹp được cuộn với lực căng nhất quán, độc lập với các dải liền kề. Nếu không có ma sát trượt vi sai, một điểm dày trong một dải sẽ khiến cuộn đó bị cuộn chặt hơn, làm giảm lực căng của các dải liền kề và tạo ra các mặt cuối không đều.
Đặc biệt đối với màng bảo mật ba chiều, việc sử dụng các con lăn ép riêng biệt cho từng dải là rất có lợi. Bề mặt dập nổi rất nhạy cảm với cả áp lực và độ rung; một con lăn ép toàn chiều rộng nối liền nhiều dải sẽ truyền tải sự thay đổi lực căng từ làn này sang làn khác. Các con lăn riêng biệt giúp cách ly từng dải cắt, duy trì độ phẳng mà không làm hỏng cấu trúc vi mô ba chiều.

Kiểm soát tĩnh điện và ô nhiễm
Màng PET tạo ra tĩnh điện mạnh, đặc biệt là tại điểm cắt nơi màng được tách ra. Màng tích điện sẽ hút bụi và các mảnh vụn trong không khí, sau đó bám vào trục cuộn và gây ra các lỗ nhỏ hoặc lỗi chuyển giao trong quá trình dập cuối cùng. Thanh ion hóa ngay trước điểm kẹp cuộn là biện pháp đối phó tối thiểu. Đối với màng hologram, thanh ion hóa nên được đặt sao cho nó trung hòa màng sau khi cắt nhưng trước khi các dải hội tụ trên trục cuộn.
Vệ sinh con lăn cũng vô cùng quan trọng. Bất kỳ cặn keo khô, bụi bẩn hoặc mảnh kim loại nào trên con lăn dẫn hướng đều sẽ bám vào bề mặt màng phim. Đối với màng phim ba chiều, sự nhiễm bẩn này không chỉ ảnh hưởng đến vẻ ngoài mà còn có thể phá hủy hiệu ứng quang học tại một vùng nhất định. Hãy thiết lập quy trình kiểm tra và vệ sinh con lăn giữa các lần thay đổi vật liệu, chứ không chỉ khi bắt đầu ca làm việc.
Danh sách kiểm tra chuyển đổi thực tế
Khi chuyển đổi một máy duy nhất từ dập nổi màng nhôm nóng sang dập nổi màng nhôm nguội rồi đến màng nhôm ba chiều, trình tự sau đây sẽ giảm thiểu việc thử và sai:
1. Kiểm tra độ lệch tâm của trục daoSử dụng đồng hồ đo độ lệch tâm. Không tiếp tục nếu độ lệch xuyên tâm vượt quá 0,003 mm đối với màng phim ba chiều hoặc 0,005 mm đối với các loại màng phim khác.
2. Thiết lập khe hở cắtPhù hợp với vật liệu đầu vào: 0,02–0,05 mm cho dập nóng và ép nhũ lạnh; đầu hẹp của phạm vi đó dành cho in ảnh ba chiều.
3. Thay thế hoặc kiểm tra lưỡi dao. Lá nhôm lạnh và lá nhôm ba chiều nên được bắt đầu với lưỡi dao mới hoặc vừa được mài sắc.
4. Chọn trục tua lạiDựa trên chiều rộng khe hở. Sử dụng trục trượt vi sai cho các đoạn chạy nhiều dải hẹp.
5. Lập trình cấu hình lực căng giảm dầnPhù hợp với chất liệu. Bắt đầu với liều lượng thấp và chỉ tăng nếu độ phẳng của màng phim yêu cầu.
6. Kích hoạt chức năng khử tĩnh điệnvà xác nhận chức năng của thanh ion.
7. Chạy thử nghiệm ngắnvà kiểm tra mép khe cắt dưới kính hiển vi. Các vết gờ trên lá dập nóng cho thấy khe hở quá rộng; hiện tượng mất độ lấp lánh trên lá ba chiều cho thấy lưỡi dao bị lệch hoặc dao động lực căng quá mức.
Phần kết luận
Một máy cắt duy nhất có thể xử lý thành công các loại màng in ảnh ba chiều, dập nguội và dập nóng, nhưng chỉ khi người vận hành coi việc chuyển đổi vật liệu là thiết lập dành riêng cho từng loại vật liệu chứ không phải chỉ là thay đổi chiều rộng. Những khác biệt quan trọng được đo bằng micromet và newton: khe hở cắt, độ lệch lưỡi dao, độ côn căng và bù trượt. Nếu làm đúng những điều này, máy sẽ trở thành một trung tâm lợi nhuận linh hoạt. Nếu bỏ qua chúng, mỗi loại màng sẽ tìm cách để thất bại.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


 Máy cắt lá nguội
 Máy cắt lá kim loại tăng cường kỹ thuật số
 Máy cắt màng in lụa






