Máy cắt cuộn ruy băng màu chủ yếu được sử dụng để cắt và cuộn lại các vật liệu dạng cuộn rộng như ruy băng màu máy in thẻ và ruy băng truyền nhiệt. Các vật liệu này cực kỳ mỏng (thường chỉ 4,5~10μm), rất nhạy cảm với sự dao động lực căng và độ chính xác cắt. Nếu chỉ nhìn vào giá cả hoặc hình thức khi chọn máy, rất dễ mua phải thiết bị "có thể quay nhưng không cắt tốt". Bằng cách kết hợp kinh nghiệm thực tiễn trong ngành và các thông số của thiết bị, tập trung vào ba thông số cốt lõi—độ chính xác cắt, kiểm soát lực căng và độ gọn gàng của cuộn—bạn có thể đánh giá xem một chiếc máy có đáng mua hay không.
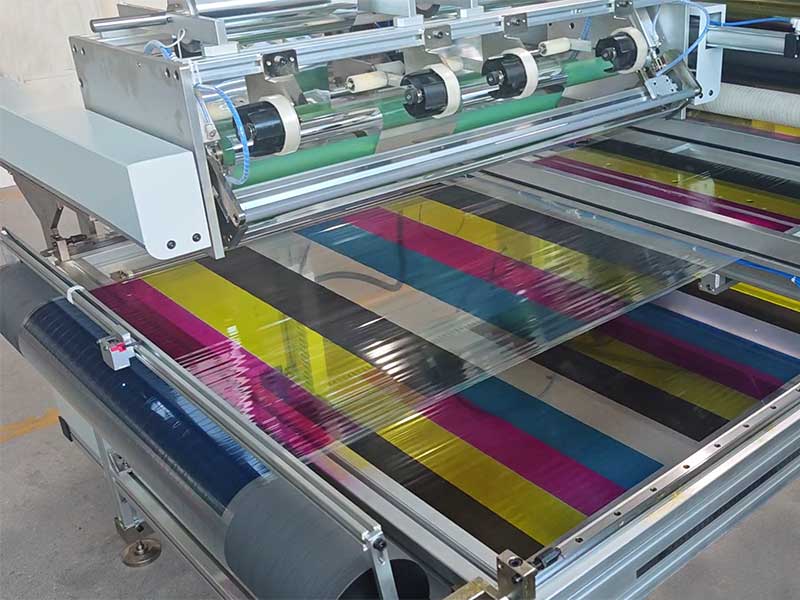
Thông số cốt lõi thứ nhất: Độ chính xác khi cắt, quyết định xem sản phẩm hoàn thiện có thể sử dụng được hay không.
Giới hạn đầu tiên đối với việc cắt dải mực màu là dung sai chiều rộng. Máy in thẻ và máy in mã vạch có các rãnh băng mực rất hẹp. Nếu các cạnh của dải mực bị thô ráp hoặc có độ lệch chiều rộng quá lớn, hiện tượng lệch mực và mất nội dung có thể xảy ra trong quá trình in, và trong trường hợp nghiêm trọng, các gờ sắc nhọn có thể làm mòn đầu in.
Khi lựa chọn mẫu mã, bạn không chỉ nên xem xét "độ chính xác tối đa" mà nhà sản xuất công bố, mà còn phải phân biệt giữa các mức độ chính xác. Đối với việc sử dụng nhãn vận chuyển thông thường, ± 0,3~0,5mm thường là đủ; Tuy nhiên, đối với các trường hợp như ruy băng màu, thẻ điện tử và mã truy xuất nguồn gốc y tế, nên yêu cầu độ chính xác trong vòng ± 0,1mm; Đối với các thông số kỹ thuật siêu hẹp hoặc in ấn độ phân giải cao, cần đạt mức ±0,05mm. Điều quan trọng cần lưu ý là các con số trong bảng thông số thường được đo trong điều kiện lý tưởng. Cách tiếp cận an toàn hơn là tự cắt thử cuộn băng màu tại chỗ và sử dụng thước kẹp để đo chiều rộng của nhiều sản phẩm hoàn thiện để kiểm tra xem độ lệch có ổn định và có thể kiểm soát được hay không, thay vì chỉ đặt hàng dựa trên tập mẫu.
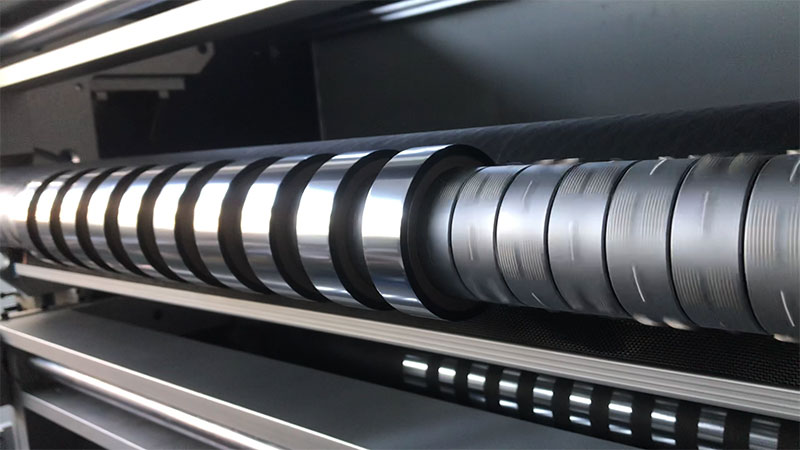
Đằng sau độ chính xác là sự hỗ trợ của dụng cụ và hệ thống định tâm. Việc cắt ruy băng màu thường sử dụng lưỡi dao tròn hoặc lưỡi dao treo. Vật liệu chế tạo dụng cụ rất đa dạng, từ hợp kim thông thường đến thép vonfram và lớp phủ gốm. Các lớp phủ cứng như vật liệu gốc nhựa đòi hỏi lưỡi dao có độ cứng cao hơn để đảm bảo vết cắt mịn và giảm bụi. Đồng thời, hệ thống hiệu chỉnh hoạt động xuyên suốt toàn bộ quá trình cuộn, từ khi tháo cuộn đến khi cuộn lại. Hệ thống hiệu chỉnh quang điện CCD phản ứng tốt với các vật liệu như ruy băng màu, có thể có tính chất phản chiếu hoặc bán trong suốt, và có thể ngay lập tức khôi phục độ lệch. Nếu thiết bị bỏ qua chức năng hiệu chỉnh chủ động và chỉ dựa vào giới hạn cạnh cơ học, sẽ rất khó để duy trì độ thẳng của vết cắt trong thời gian dài.
Thông số cốt lõi thứ hai: kiểm soát lực căng, quyết định xem quá trình xẻ có ổn định hay không.
Lớp nền của băng dính màu là một lớp màng PET siêu mỏng, cực kỳ nhạy cảm với lực căng. Nếu lực căng quá cao, lớp màng nền sẽ bị giãn và biến dạng, khiến lớp mực dễ bị bong tróc; khi lực căng thấp, dải băng sẽ bị rung lắc ở mép cắt, dẫn đến vết cắt răng cưa và bị lỏng lẻo, nhăn nhúm khi cuộn lại. Trong ngành, việc kiểm soát lực căng được coi là "linh hồn" của máy cắt dải, và điều này không hề phóng đại.
Để đánh giá chất lượng của hệ thống căng, điều quan trọng là liệu quá trình tháo cuộn và cuộn lại có được điều khiển độc lập theo kiểu vòng kín hay không. Thiết bị cấp thấp thường chỉ sử dụng một bộ ly hợp bột từ để đồng thời tháo cuộn và cuộn các ống, và khi đường kính cuộn thay đổi, lực căng cũng thay đổi dần. Cấu hình tốt hơn là phía tháo cuộn được điều khiển bằng phanh bột từ hoặc động cơ servo để duy trì lực căng không đổi, trong khi phía cuộn được điều khiển độc lập bằng động cơ biến tần hoặc servo, với chức năng điều chỉnh lực căng theo độ dốc – khi đường kính của cuộn thành phẩm tăng lên, lực căng sẽ tự động giảm để ngăn lớp ngoài gây ra nếp nhăn hoặc dính vào lớp trong. Đối với các trường hợp cuộn dải màu trên nhiều trục cùng lúc, trục trượt là một tính năng cần thiết. Nó cho phép mỗi cuộn trượt độc lập và điều chỉnh mô-men xoắn độc lập, giải quyết vấn đề "một cuộn căng và một cuộn lỏng".
Khi chọn máy, bạn có thể hỏi nhà sản xuất một câu hỏi cụ thể: Độ căng cuộn dây có tự động giảm theo đường kính cuộn dây không? Nếu nhà sản xuất chỉ trả lời "điều chỉnh bằng chiết áp thủ công", điều đó có nghĩa là việc điều khiển độ căng vẫn đang ở giai đoạn mạch hở, và khó đảm bảo năng suất khi cắt các dải màu mỏng.
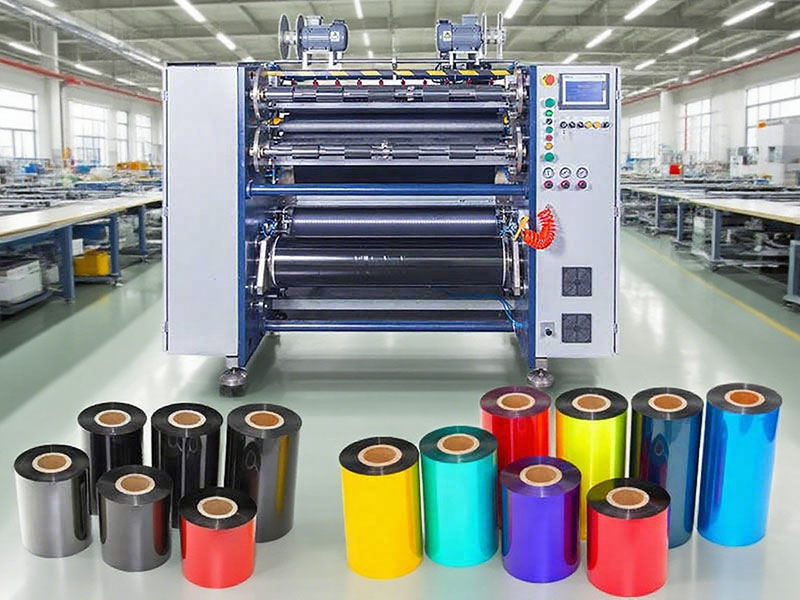
Thông số cốt lõi 3: Độ gọn gàng của cuộn dây, quyết định liệu quá trình tiếp theo có diễn ra suôn sẻ hay không.
Độ gọn gàng của cuộn băng là một "chi phí ẩn" dễ bị bỏ qua. Nếu cuộn băng màu đã cắt có cạnh loe, cạnh răng cưa hoặc nếp nhăn bên trong, lực cản khi tháo cuộn sau khi đưa vào máy in sẽ không đều. Ở mức độ nhẹ nhất, nó có thể tạo ra các vết lõm màu trắng; ở mức độ nặng nhất, nó có thể gây đứt băng. Trong ngành, thông thường yêu cầu độ lệch mặt cuối phải được kiểm soát trong phạm vi ±1mm, với thiết bị tốt hơn có thể đạt đến ±0,5mm.
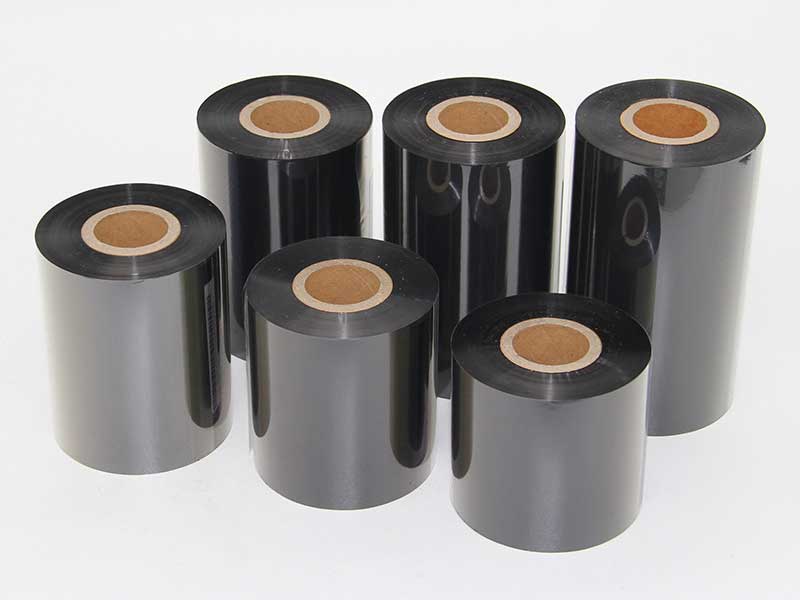
Tính đồng nhất không đạt được bằng cách "ép" cuộn băng; nó phụ thuộc vào hai tiền đề: thứ nhất, điều khiển lực căng vòng kín đã đề cập trước đó; thứ hai, phương pháp liên kết của con lăn ép cuộn lại. Cuộn băng bề mặt được dẫn động bởi các con lăn ma sát để dẫn động cuộn băng thành phẩm, loại bỏ một số dao động lực căng và làm cho mặt cuối phẳng hơn; Cuộn băng trục trượt thích hợp cho việc sản xuất đồng thời nhiều thông số kỹ thuật, với mỗi cuộn điều khiển mô-men xoắn độc lập. Ngoài ra, khả năng tương thích thông số kỹ thuật của cuộn băng cũng đáng được xác nhận — cuộn băng màu thành phẩm thường có loại 1 inch và 0,5 inch. Việc thiết bị có hỗ trợ cả hai loại và việc thay đổi cuộn băng dễ dàng như thế nào sẽ ảnh hưởng trực tiếp đến hiệu quả thay đổi đơn hàng hàng ngày.
Bảng hướng dẫn nhanh: hãy ngồi theo nhu cầu của bạn.
| Các tình huống ứng dụng | Yêu cầu về độ chính xác khi cắt xẻ | Cấu hình căng thẳng dòng dưới cùng | Mục tiêu về độ gọn gàng của cuộn giấy |
| Ruy băng nhãn hậu cần thông thường | ±0,3~0,5mm | Tháo cuộn bột từ tính + cuộn lại với tần số thay đổi | Sai số ± trong vòng 1mm |
| Dây ruy băng màu dùng cho thẻ/thẻ điện tử. | ±0,1mm | Hệ thống điều chỉnh độ căng vòng kín kép + điều chỉnh độ căng | ±0,5~1mm |
| Thông số kỹ thuật cực hẹp / Độ phân giải cao | Độ chính xác ± 0,05mm | Hệ thống điều khiển vòng kín hoàn toàn bằng servo + trục trượt | Sai số ± trong khoảng 0,5mm |
Lời nhắc cuối cùng: đừng mù quáng theo đuổi các thông số tốc độ cao. Thiết bị có tốc độ định mức trên 300 m/phút thường cần giảm tốc độ khi cắt băng dính màu siêu mỏng hoặc làm từ nhựa, và sản lượng thực tế có thể không tốt hơn so với máy tốc độ trung bình ổn định hoạt động trong khoảng 150-200 m/phút. Nguyên tắc cốt lõi khi lựa chọn luôn là dựa vào sự ổn định và năng suất ở tốc độ sử dụng thông thường, chứ không phải tập trung vào các con số cao nhất. Hãy mang cuộn băng gốc của bạn đến để thử cắt, đo chiều rộng, kiểm tra các mặt đầu và kiểm tra đường cong lực căng. Chỉ khi đạt yêu cầu ở ba thông số này thì máy mới xứng đáng được xem xét trong vòng đàm phán tiếp theo.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


 Máy xẻ rãnh ruy băng carbon
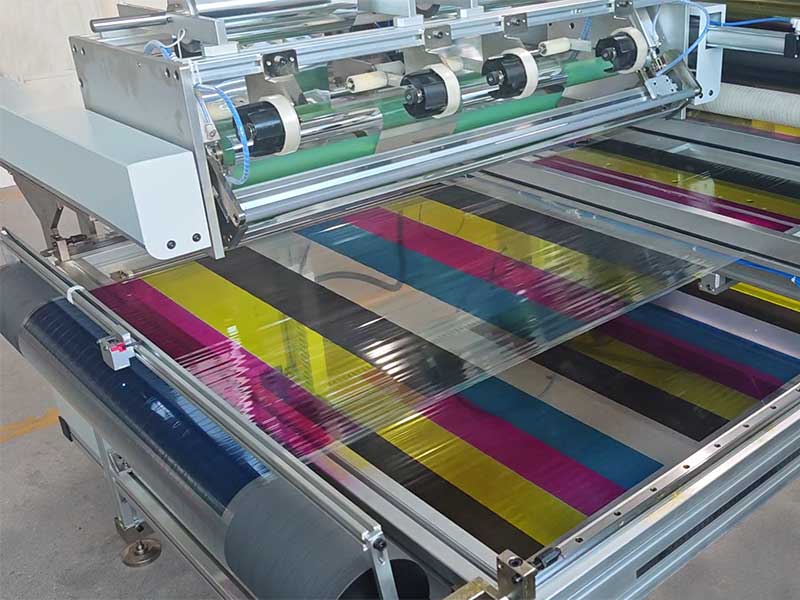 Máy cắt ruy băng màu






