Trong chuỗi sản xuất ruy băng truyền nhiệt, cắt xẻ là công đoạn cuối cùng và đòi hỏi kỹ năng cao nhất. Các cuộn ruy băng khổ rộng được phủ lớp bảo vệ sẽ được cắt thành nhiều khổ rộng khác nhau theo yêu cầu của khách hàng—từ khổ thông thường vài chục milimét đến các thông số kỹ thuật siêu hẹp chỉ vài milimét được sử dụng cho các thẻ điện tử. Bản thân ruy băng rất mỏng, thường chỉ dày từ 4,5 đến 6 micron, được cấu tạo từ màng nền PET và lớp phủ mực, khiến chúng dễ vỡ và nhạy cảm. Nếu máy cắt xẻ thiếu độ chính xác cần thiết, sản phẩm hoàn thiện sẽ có các cạnh bị nhòe và khổ rộng không đồng đều, gây kẹt máy in hoặc đứt băng; việc kiểm soát tổn thất kém sẽ lãng phí hơn mười mét vật liệu cho mỗi lần thay đổi đơn hàng, và lợi nhuận bị thất thoát ở những nơi không nhìn thấy được này. Giá trị của máy cắt xẻ ruy băng hoàn toàn tự động nằm chính xác ở hai tiêu chí cơ bản nhất này:cắt chính xác, giảm thiểu lãng phí..
Độ chính xác chủ yếu phụ thuộc vào lực căng.Lực căng tác động lên dải ruy băng trong quá trình cắt có thể gây ra vấn đề ngay cả khi chỉ sai lệch nhỏ. Nếu lực căng quá cao, màng PET sẽ bị kéo giãn và biến dạng, khiến chiều rộng bị thu hẹp sau khi cắt và kích thước bị lệch; nếu lực căng quá thấp, vật liệu sẽ bị lỏng và nhăn, mặt cuối cuộn không đều, dễ xuất hiện các đường trắng và nếp gấp trong quá trình in. Máy cắt truyền thống sử dụng ly hợp bột từ để điều khiển lực căng, có độ trễ phản hồi và dao động lên đến ±10%, có thể gây ra hiện tượng loại bỏ hàng loạt ở tốc độ cao. Mô hình hoàn toàn tự động sử dụng điều khiển servo vòng kín: cảm biến lực căng giám sát theo thời gian thực, PLC tính toán theo các đường cong được thiết lập sẵn và bộ truyền động điều chỉnh ở mức mili giây. Lực căng của ba phần: tháo cuộn, cắt cuộn và cuộn lại được thiết lập độc lập. Quá trình cuộn sử dụng điều khiển độ côn, giảm dần khi đường kính tăng, đảm bảo dải hẹp luôn căng từ khi đầy đến khi cạn. Hiệu quả là sự dao động lực căng được giảm thiểu xuống còn ±0,25N, và lượng phế liệu từ dây đai kéo khởi động-dừng giảm từ trung bình 5,2 mét mỗi cuộn xuống còn 1,1 mét mỗi cuộn.
Việc sửa lỗi là một biện pháp phòng vệ khác để đảm bảo tính chính xác.Khi dải ruy băng được tách ra với khoảng cách dưới 10 milimét, độ cứng ngang cực kỳ yếu, và nếu sai lệch vài chục micromét, nó được coi là phế phẩm. Máy xẻ rãnh hoàn toàn tự động được trang bị cảm biến quang điện hoặc laser để phát hiện cạnh theo thời gian thực, con lăn hiệu chỉnh dẫn động bằng servo để điều chỉnh tinh, thời gian phản hồi được kiểm soát ở mức mili giây và độ chính xác hiệu chỉnh động đạt ±0,1 milimét hoặc thậm chí cao hơn. Kết hợp với khung có độ cứng cao và con lăn dẫn hướng được mài chính xác, độ lệch tâm hướng tâm của trục cuốn được giới hạn ở mức micromét. Đường đi của ruy băng từ mép lưỡi dao đến lõi luôn song song, đảm bảo mặt cuối nhẵn như gương, không có dải hoặc mép bị sụp.
Việc giảm thiểu tổn thất được thể hiện trong từng chi tiết nhỏ của việc thay đổi đơn đặt hàng và vật liệu phế thải.Tỷ lệ hao hụt vật liệu trong giai đoạn cắt cuộn thường nằm trong khoảng từ 3% đến 5% trong ngành, nhưng một phần đáng kể trong số này không phải là "chi phí cần thiết". Quá trình chuyển đổi đột ngột của màng phim trong quá trình thay đổi đơn hàng là điểm hao hụt lớn nhất: theo mặc định, 20 mét ruy băng carbon chính hãng được sử dụng để kéo, dẫn đến lãng phí hơn 10 mét ruy băng mỗi đơn hàng. Các mô hình hoàn toàn tự động cho phép người vận hành xác định chiều dài chuyển đổi ổn định tối thiểu của thiết bị thông qua thử nghiệm, sử dụng đầu cuộn phế liệu hoặc sản phẩm lỗi từ đơn hàng trước thay vì cấp liệu chính hãng. Cải tiến không tốn chi phí này có thể giảm thiểu hầu hết các tổn thất do thay đổi đơn hàng. Giai đoạn vật liệu cuối cuộn cũng có những vấn đề riêng: khi đường kính cuộn giảm xuống giá trị đã đặt, hệ thống sẽ tự động chuyển sang "chế độ đường kính cuộn nhỏ", giảm lực căng từ khoảng 100N ở cuộn đầy xuống 30N, ngăn ruy băng bị loại bỏ sớm do sự không ổn định của lực căng, và rút ngắn chiều dài vật liệu cuối cuộn từ trung bình 15 mét xuống còn trong vòng 5 mét.
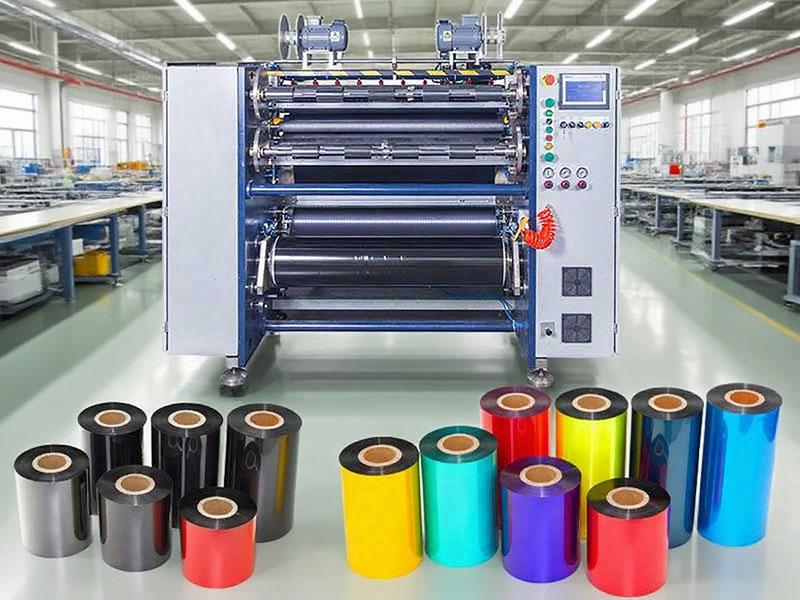
Chất lượng của dụng cụ cắt và bề mặt cắt ảnh hưởng trực tiếp đến tuổi thọ của đầu in phía sau.Nếu bề mặt cắt có gờ, các mảnh vụn siêu nhỏ có thể rơi ra và làm ô nhiễm đầu in, trong khi việc tạo mép dẫn đến cuộn dây không đều và thay đổi lực căng đột ngột. Máy cắt tự động hoàn toàn sử dụng lưỡi dao tròn có độ cứng cao, với góc lưỡi dao được điều chỉnh theo chất liệu ruy băng, và khoảng cách giữa lưỡi dao và rãnh được kiểm soát trong khoảng từ 0,02 đến 0,05 milimét, cùng với việc kiểm tra và thay thế thường xuyên. Ruy băng được cắt có các cạnh nhẵn và thẳng, và các ruy băng hẹp di chuyển trơn tru bên trong máy in mà không bị đứt do lực tác động lên cạnh không đều.
Nhìn vào toàn bộ các giai đoạn này, "độ chính xác cao và tổn thất thấp" của máy cắt ruy băng tự động hoàn toàn không phải là kết quả của bất kỳ công nghệ tiên tiến nào, mà là sự phối hợp có hệ thống giữa vòng điều khiển lực căng khép kín, hiệu chỉnh sai lệch tự động, quản lý dụng cụ chính xác và các chiến lược thay đổi đơn hàng. Đối với các nhà sản xuất ruy băng, việc cắt là rào cản cuối cùng trong việc kiểm soát chi phí và là bước đầu tiên trong việc cung cấp sản phẩm chất lượng. Một máy cắt chính xác và ít lãng phí sẽ tiết kiệm vật liệu và giữ được hiệu quả in ấn của ruy băng đến tay khách hàng.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



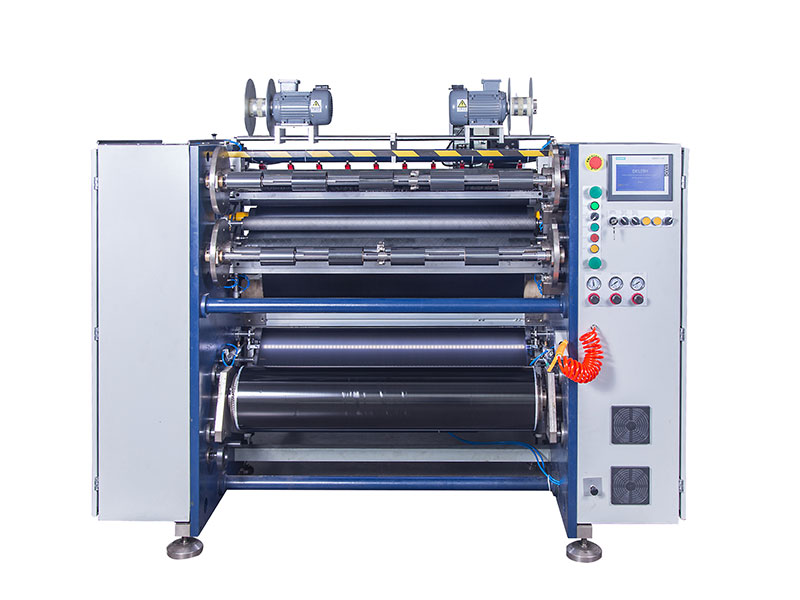
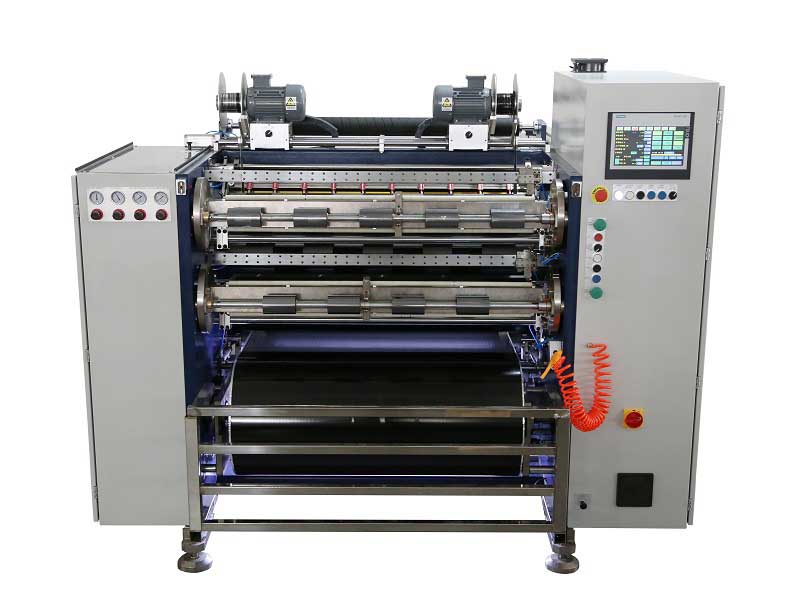 Máy cắt ruy băng truyền nhiệt hoàn toàn tự động






