Màng dập nóng là một trong những vật liệu khó cắt nhất. Ở độ dày 12–25μm, cấu trúc nhiều lớp của PET—lớp phủ chống dính, lớp màu, lớp nhôm và lớp keo—có thể bị hư hại vĩnh viễn do sự dao động lực căng mà sẽ không đáng kể trên các màng dày hơn. Một máy hoạt động hoàn hảo trên màng tiêu chuẩn 25μm có thể tạo ra các gờ nhỏ và bụi nhôm trên màng laser 12μm, và một máy được tối ưu hóa cho cuộn chính 1600mm thường gặp lỗi ở độ chính xác dải hẹp 10mm.
Hướng dẫn này phân tích chi tiết các thông số kỹ thuật quyết định trực tiếp đến năng suất, chất lượng cạnh và hiệu suất dập nổi ở các công đoạn tiếp theo, được sắp xếp theo các thông số quan trọng nhất đối với các nhà sản xuất màng và lá nhôm.
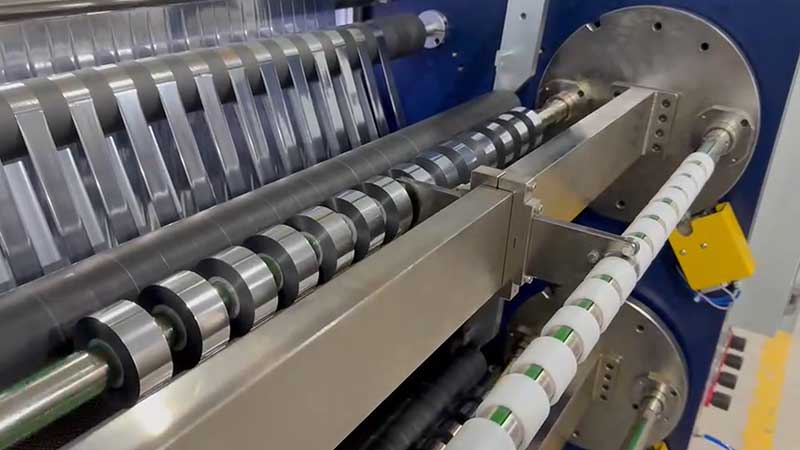
Khả năng chiều rộng: Vượt quá con số tối đa
Thông số chiều rộng có hai khía cạnh phải phù hợp với thực tế sản xuất của bạn: chiều rộng cuộn giấy tối đa và chiều rộng cắt tối thiểu. Hầu hết các nhà cung cấp đều quảng cáo khía cạnh thứ nhất trong khi đánh giá thấp độ khó của khía cạnh thứ hai.
Đối với các hoạt động xử lý khổ rộng với cuộn giấy chính lên đến 1600mm, độ cứng vững của khung máy và đường kính trục lưỡi cắt trở nên vô cùng quan trọng. Việc cắt rộng hơn đồng nghĩa với việc lực uốn cong tác động lên trục lưỡi cắt lớn hơn; nếu trục bị uốn cong dù chỉ một chút dưới áp lực cắt, phần giữa của cuộn giấy sẽ không được cắt xuyên trong khi các cạnh bị cắt quá sâu. Các máy móc thuộc loại này thường nặng vài tấn và yêu cầu các tấm vách bằng thép hợp kim dày và trục lưỡi cắt đường kính lớn, được cân bằng động để duy trì sự ổn định ở tốc độ cao.
Đối với sản xuất dải hẹp dưới 50mm—thường gặp trong sản xuất ren bảo mật, dải trang trí và các dây chuyền dập nóng hẹp—ưu tiên hàng đầu là độ chính xác định vị dụng cụ và thiết kế chống xoắn. Hệ thống khóa thủ công dễ bị sai lệch kích thước do lực kẹp không đều cho phép chuyển động dọc trục trong quá trình hoạt động. Khóa thủy lực hoặc trục trượt độ chính xác cao là lựa chọn đáng tin cậy khi chiều rộng khe cắt được đo bằng milimét. Nếu đơn đặt hàng của bạn bao gồm thay đổi chiều rộng thường xuyên, định vị dụng cụ tự động có thể giảm thời gian chuyển đổi từ hàng giờ xuống còn vài phút.
Một tiêu chuẩn thực tế: nếu cuộn vật liệu chính của bạn rộng 640mm và các cuộn thành phẩm rộng 2cm, máy phải đạt dung sai ±0,5mm ở chiều rộng hẹp đó. Cắt thử với vật liệu hẹp nhất là cách xác minh đáng tin cậy duy nhất.
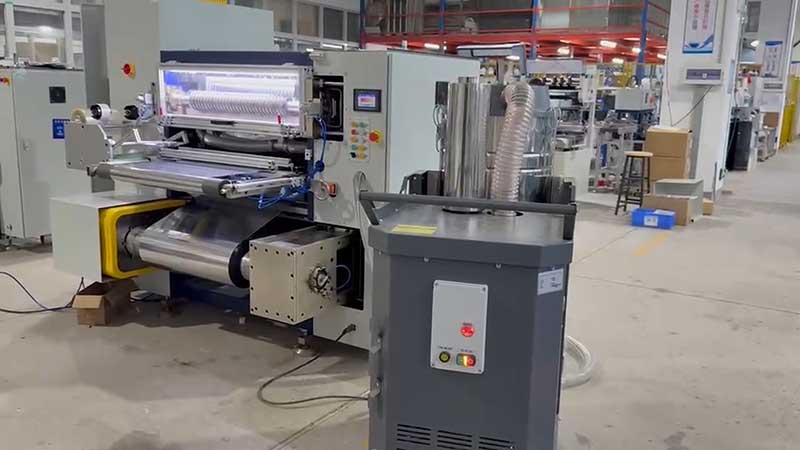
Kiểm soát độ căng: Thông số kỹ thuật quyết định liệu lá chắn của bạn có chịu được thử thách hay không.
Cấu trúc nhiều lớp của giấy bạc dập nóng cực kỳ nhạy cảm với ứng suất cơ học. Kiểm soát lực căng không phải là một tính năng mà là nền tảng quyết định liệu máy có sản xuất ra sản phẩm đạt chất lượng bán được hay không.
Hệ thống vòng hở so với hệ thống vòng kínCác hệ thống vòng hở dựa vào các giá trị cài đặt sẵn và phanh từ tính có thể chấp nhận được đối với các ứng dụng tốc độ thấp, không quan trọng dưới 100 m/phút, nhưng chúng không thể bù trừ cho sự thay đổi đường kính trong quá trình cuộn hoặc các nhiễu loạn gia tốc/giảm tốc. Đối với màng dập nóng, điều khiển lực căng servo vòng kín sử dụng cảm biến lực căng hoặc con lăn nổi là thông số kỹ thuật tối thiểu có thể chấp nhận được. Một hệ thống chất lượng duy trì sự dao động lực căng trong phạm vi ±1% đến ±3% so với giá trị cài đặt; các hệ thống cao cấp đạt được độ chính xác ±0,5N.
Độ căng của dây buộc là không thể thương lượng.Khi đường kính cuộn cuộn tăng lên, việc duy trì lực căng không đổi khiến các lớp ngoài nén các lớp trong, tạo ra các khuyết tật "lõi hoa cúc", không khí bị kẹt hoặc sự chuyển dịch lớp nhôm. Chức năng điều chỉnh lực căng tự động giảm lực căng cuộn theo một đường cong được thiết lập sẵn khi đường kính cuộn tăng lên. Đối với màng dập nóng, hệ số điều chỉnh lực căng từ 60% đến 80% được khuyến nghị, với lực căng cuối cùng giảm xuống còn 40–70% giá trị ban đầu. Máy móc không có chức năng điều chỉnh lực căng không phù hợp cho sản xuất màng dập nóng chất lượng cao, bất kể các thông số kỹ thuật khác.
Trục trượt cho sản xuất khổ rộng, nhiều dảiKhi một tấm vải khổ rộng được chia thành nhiều dải hẹp, mỗi dải không còn hoạt động như một phần của tấm vải liên tục nữa. Sự khác biệt về chiều rộng dải, độ xuyên của dao và đường kính cuộn tạo ra lực căng không đều giữa các sợi riêng lẻ. Nếu không có cơ chế bù trượt độc lập, một số dải sẽ bị căng trong khi những dải khác vẫn bị lỏng. Trục khí ma sát trượt 3 inch dùng để cuộn lại đảm bảo lực căng ổn định trên từng cuộn riêng lẻ.
Phương pháp rạch: Cắt so với xé
Sự khác biệt giữa một cạnh sắc bén và một cạnh bị gờ cũng chính là sự khác biệt giữa cắt và xé. Lưỡi dao cùn hoặc hình dạng lưỡi dao không phù hợp sẽ ép và làm gãy lá nhôm thay vì cắt gọn gàng, tạo ra các gờ nhỏ li ti và bụi nhôm làm ô nhiễm màng phim và gây ra các khuyết tật khi dập nóng.
Cắt bằng lưỡi cắt tròn là tiêu chuẩn trong ngành.Dùng cho màng dập nóng. Lưỡi dao quay trên và dưới tạo ra vết cắt mịn, sạch với độ biến dạng tối thiểu. Hệ thống lưỡi dao cạo hoặc cắt ép ít phù hợp hơn với màng PET vì chúng có xu hướng tạo ra biến dạng cạnh hoặc tách không hoàn toàn.
| Thông số lưỡi dao | Hướng dẫn về thông số kỹ thuật |
| Vật liệu | Lớp phủ cacbua vonfram hoặc kim cương giúp tăng khả năng chống mài mòn cho PET. |
| Góc dao trên | Góc 15°–20° đối với màng mỏng 12–30μm nhằm đạt được lực cắt thay vì lực ép. |
| Khoảng cách/sự chồng lấn | Có thể điều chỉnh chính xác, vô cấp |
| Độ lệch trục | ≤0,01mm để tránh các vết cắt không hoàn chỉnh ở vị trí trung tâm. |
Đối với màng laser và vật liệu ba chiều mà bất kỳ sự tiếp xúc nào với con lăn đều có nguy cơ làm xước hoa văn nhiễu xạ, cắt bằng dao khí là một lựa chọn cao cấp không tiếp xúc—đắt tiền nhưng cần thiết cho các sản phẩm cao cấp.
Tiêu chuẩn dung sai chiều rộngThiết bị đạt tiêu chuẩn cần đảm bảo sai số chiều rộng trong phạm vi ±0,1mm; các thao tác chú trọng chất lượng cần đạt ±0,05mm, và ±0,02mm được khuyến nghị cho màng laser và các vật liệu đặc biệt khác. Độ lệch mặt cuối sau khi cuộn cần nằm trong phạm vi ±0,2mm; nếu không, cuộn có thể hoạt động không ổn định trên máy dập nóng và gây ra lỗi căn chỉnh.
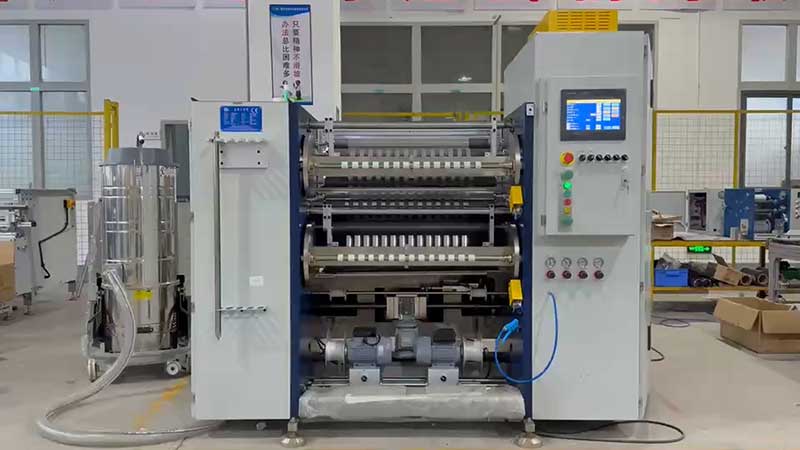
Con lăn dẫn hướng và độ cứng cơ học: Những yếu tố chất lượng thầm lặng
Mỗi con lăn tiếp xúc với bề mặt lá kim loại đều tiềm ẩn nguy cơ gây ra các vết xước hoặc rung động nhỏ làm hỏng lớp phủ. Những nguyên lý cơ học cơ bản này quyết định liệu độ chính xác có được duy trì trong nhiều năm sản xuất hay không.
Hoàn thiện bề mặtTất cả các con lăn dẫn hướng phải có bề mặt siêu bóng với độ nhám bề mặt Ra ≤ 0,05μm. Các con lăn hợp kim nhôm tiêu chuẩn với độ cứng HV700 thường được sử dụng, nhưng thông số kỹ thuật về độ bóng quan trọng hơn vật liệu đối với việc bảo vệ lớp phủ.
Cân bằng độngCác con lăn phải được cân bằng động (cấp độ G2.5 trở lên) để tránh các rung động siêu nhỏ tần số cao làm hỏng lớp dập nóng ở tốc độ trên 200 m/phút.
Độ cứng trục dao cắtĐối với chiều rộng trên 1,6 mét, độ lệch trục dưới áp lực cắt gây ra hiện tượng cắt không hoàn toàn ở trung tâm trong khi các cạnh bị cắt quá sâu. Các tấm vách bằng thép hợp kim dày và trục lưỡi cưa đường kính lớn được cân bằng động là cần thiết, chứ không phải là tùy chọn.
Điều khiển vị trí cạnh(EPC). Độ chính xác hiệu chỉnh trong phạm vi ±0,5mm giúp ngăn ngừa hiện tượng lệch mép của lá kim loại, nếu không sẽ dẫn đến việc một cạnh bị gờ trong khi cạnh đối diện vẫn bị cắt không đều. Bộ dẫn hướng cạnh siêu âm được ưu tiên hơn so với cảm biến quang điện đối với các lá kim loại bóng phản chiếu ánh sáng không thể dự đoán được.
Tốc độ: Công suất thực tế, không phải thông số kỹ thuật tối đa.
Tốc độ cơ học của máy cắt màng dập nóng thường dao động từ 200 đến 500 m/phút, một số mẫu tốc độ cao có thể đạt 550 m/phút hoặc hơn. Tuy nhiên, mối quan hệ giữa tốc độ và chất lượng không phải là tuyến tính.
Khi tốc độ cắt tăng, các lỗi động cũng tăng theo. Độ lệch ngang có thể tăng từ khoảng ±0,10mm ở tốc độ dưới 100 m/phút lên ±0,35mm ở tốc độ trên 300 m/phút. Sự dao động của lực căng cũng tăng lên, có khả năng gây biến dạng mép hoặc các khuyết tật khi cuộn. Đối với các lá kim loại siêu mỏng dưới 12μm, cần duy trì tốc độ cắt thấp để đảm bảo độ ổn định về kích thước.
Đánh giá hiệu quả đầu ra thay vì tốc độ tối đa.Hãy xem xét thời gian chuyển đổi, luồng giấy và loại bỏ phế liệu. Một máy có hệ thống định vị dụng cụ tự động và hệ thống kẹp nhanh có thể giảm thời gian chuyển đổi từ 15 phút xuống chỉ còn 3 phút, cải thiện đáng kể năng suất thực tế ngay cả khi tốc độ tối đa ở mức vừa phải.
Tóm tắt thông số kỹ thuật cốt lõi
| Tham số | Cấp độ đầu vào | Tập trung vào chất lượng | Cao cấp |
| Dung sai chiều rộng cắt | ±0,1mm | ±0,05mm | ±0,02mm |
| Kiểm soát căng thẳng | Vòng kín, ±3% | Vòng kín, ±1% | Hệ thống servo vòng kín, ±0,5N |
| Độ căng côn | Không bắt buộc | Tiêu chuẩn, 60–80% | Đường cong có thể lập trình |
| Loại lưỡi dao | Dao cạo hay nghiền nát? | Cắt tròn | Cắt tròn, cacbua |
| Tốc độ cơ học tối đa | 200 m/phút | 400–500 m/phút | 500–550 m/phút |
| Đường kính tháo ra | 600–800mm | 800–1000mm | 1000mm trở lên |
| Chiều rộng khe tối thiểu | 30mm | 20mm | 10mm trở xuống |
| Độ chính xác EPC | ±1mm | ±0,5mm | ±0,2mm |
Dữ liệu được tổng hợp từ các thông số kỹ thuật của ngành.
Phù hợp các thông số kỹ thuật với hỗn hợp vật liệu của bạn.
Sai lầm phổ biến nhất trong quá trình mua sắm là lựa chọn máy móc đáp ứng các yêu cầu về chiều rộng và tốc độ cao nhất mà bỏ qua các yêu cầu về chiều sâu và độ mỏng nhất. Một máy có chiều rộng 1600mm với tốc độ định mức 500 m/phút có thể không đạt được tốc độ đó trên màng laser 12μm với chiều rộng 10mm nếu không có khả năng kiểm soát lực căng và độ cứng trục vượt trội.
Trước khi hoàn tất giao dịch mua hàng, hãy cung cấp cho nhà cung cấp hồ sơ sản xuất thực tế của bạn: khổ giấy bạc rộng nhất và hẹp nhất, phạm vi độ dày (bao gồm cả các loại giấy bạc dùng cho laser hoặc ảnh ba chiều), và sản lượng mục tiêu mỗi ca làm việc. Yêu cầu chạy thử nghiệm với các loại vật liệu cụ thể của bạn. Kiểm tra các cạnh cắt dưới kính hiển vi – kết quả lý tưởng là mặt cắt ngang nhẵn mịn, không có xơ trắng, răng cưa nhỏ hoặc bụi nhôm.
Đối với các nhà máy sản xuất màng nhôm nhiều loại, hãy cân nhắc xem liệu một máy duy nhất có thể được cấu hình với các hệ thống lưỡi cắt có thể thay thế (cắt bằng dao cho màng nhôm tiêu chuẩn, dao khí cho màng nhôm cắt bằng laser) thay vì phải thỏa hiệp với một phương pháp duy nhất. Khoản đầu tư bổ sung vào tính mô đun thường thu hồi vốn nhanh hơn so với việc đầu tư vào một máy chuyên dụng thứ hai.
Bạn đã sẵn sàng đánh giá máy cắt xẻ màng dập nóng dựa trên yêu cầu sản xuất của mình chưa?Hãy liên hệ với đội ngũ kỹ thuật của chúng tôi, cung cấp thông số kỹ thuật vật liệu và mục tiêu sản lượng của bạn để nhận được đề xuất cấu hình và bố trí cắt thử nghiệm.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano





 Máy cắt lá nguội
 Máy cuộn ruy băng in thẻ
 Máy cắt ruy băng in thiệp
 Máy cắt xẻ màng dập nóng
 Máy cắt lá kim loại ba chiều
 Máy cắt lá kim loại tăng cường kỹ thuật số
 Máy cắt lá dập nóng RSDS7H 1350 PLUS
 Máy cắt lá dập nóng (RSDS7H) 1350






