Ruy băng truyền nhiệt là những sản phẩm thoạt nhìn có vẻ đơn giản. Một cuộn ruy băng điển hình bao gồm một lớp màng PET, một lớp phủ chịu nhiệt và một lớp mực, với tổng độ dày chỉ từ 4,5 đến 20 micron. Tuy nhiên, quá trình cắt xẻ biến các cuộn lớn thành các cuộn hoàn chỉnh sẵn sàng cho máy in mới là nơi chất lượng được duy trì hoặc bị phá hủy. Một máy cắt xẻ được lựa chọn kém có thể tạo ra các cạnh bị gờ làm hỏng đầu in, chiều rộng không đồng nhất gây ra hiện tượng lệch in hoặc lực căng cuộn không đều dẫn đến đứt ruy băng trong quá trình in tốc độ cao.
Đối với các nhà nhập khẩu, phân phối và các nhà sản xuất nhãn mác đang đánh giá thiết bị cắt ruy băng truyền nhiệt, quá trình lựa chọn đòi hỏi sự chú ý đến bảy yếu tố quan trọng. Hướng dẫn này tóm tắt các thông số kỹ thuật và những cân nhắc thực tế giúp phân biệt máy móc sẵn sàng sản xuất với những sai lầm tốn kém.
1. Độ chính xác khi cắt: Nền tảng chất lượng
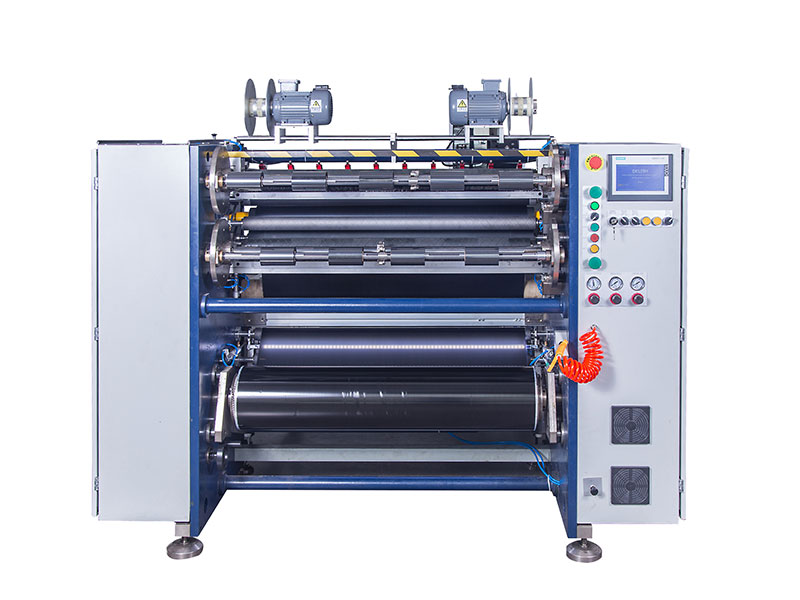
Độ chính xác khi cắt xẻ quyết định trực tiếp đến độ đồng nhất về chiều rộng và chất lượng mép cắt. Các tiêu chuẩn ngành phân loại độ chính xác thành ba cấp độ: cấp độ tiêu chuẩn ở mức ±0,3–0,5mm cho nhãn thương mại và ứng dụng hậu cần; độ chính xác cao ở mức ±0,1mm cho nhãn điện tử và công nghiệp; và độ chính xác cực cao ở mức ±0,05mm hoặc tốt hơn cho nhãn y tế và ruy băng siêu hẹp dưới 10mm.
Phần cứng đằng sau độ chính xác quan trọng hơn nhiều so với những gì bảng thông số kỹ thuật thể hiện. Các thành phần chính bao gồm hệ thống kiểm soát lực căng có khả năng duy trì độ dao động trong phạm vi ±2% so với giá trị cài đặt, trục cắt có độ lệch tâm hướng tâm dưới 0,01mm và lưỡi dao chất lượng từ các nhà cung cấp uy tín. Người mua nên yêu cầu thử nghiệm cắt với vật liệu ruy băng của riêng mình thay vì chấp nhận dữ liệu từ phòng thí nghiệm. Một máy đạt được độ chính xác ±0,1mm trên vật liệu thử nghiệm có thể gặp khó khăn với công thức sáp, hỗn hợp hoặc nhựa cụ thể mà người mua dự định xử lý.
2. Tốc độ cắt: Phù hợp giữa năng suất và vật liệu
Thông số tốc độ cần được hiểu rõ. Thị trường được chia thành ba phân khúc thực tế: các mẫu máy tốc độ thấp tiết kiệm chi phí từ 50–100 m/phút dành cho sản xuất theo lô nhỏ và đa dạng sản phẩm; máy đa năng tốc độ trung bình từ 150–250 m/phút đáp ứng hầu hết các đơn đặt hàng thương mại; và các mẫu máy sản xuất tốc độ cao từ 300–500 m/phút dành cho các hoạt động sản xuất liên tục với khối lượng lớn.
Điều cần lưu ý quan trọng là tốc độ sử dụng thực tế phụ thuộc rất nhiều vào thành phần ruy băng. Ruy băng gốc nhựa, với lớp phủ cứng hơn và độ bền thấp hơn, thường yêu cầu tốc độ vận hành thấp hơn 20-30% so với ruy băng gốc sáp. Các công thức hỗn hợp nằm ở giữa hai mức này. Một máy có tốc độ định mức 400 m/phút có thể chỉ hoạt động ổn định ở tốc độ 250 m/phút khi vận hành sản phẩm thực tế của người mua. Cách tiếp cận thực tế là yêu cầu cắt thử tại chỗ với mẫu ruy băng tiêu biểu, quan sát độ chính xác của điều khiển khởi động-dừng và chất lượng cuộn ở tốc độ sản xuất dự kiến.
3. Kiểm soát căng thẳng: Yếu tố cốt lõi trong hoạt động
Kiểm soát độ căng được coi là "linh hồn" của thiết bị cắt ruy băng. Màng nền PET cực kỳ mỏng và rất nhạy cảm với sự thay đổi độ căng. Độ căng quá mức sẽ làm giãn màng nền, làm thay đổi các đặc tính vật lý của lớp mực và gây ra hiện tượng bong tróc bột mực. Độ căng không đủ sẽ tạo ra các nếp nhăn, biểu hiện dưới dạng các đường trắng và vết lõm trong quá trình in. Độ căng không đồng đều dọc theo cuộn ruy băng tạo ra vấn đề "lỏng bên trong, căng bên ngoài", gây ra các sự cố khi cấp giấy trong máy in.
Hệ thống điều khiển lực căng tự động hoàn toàn theo vòng kín nên là tiêu chuẩn cơ bản. Các hệ thống này giám sát và điều chỉnh lực căng theo thời gian thực trong suốt các giai đoạn tháo cuộn, kéo và cuộn lại. Đối với các loại ruy băng siêu mỏng dưới 5 micron, người mua nên kiểm tra xem lực căng ổn định tối thiểu của máy có đáp ứng yêu cầu hay không. Về phía cuộn lại, trục trượt là một nâng cấp đáng kể so với các giải pháp cơ khí. Trục trượt khí nén với khả năng điều khiển mô-men xoắn độc lập cho mỗi vị trí cuộn cho phép điều chỉnh theo thời gian thực khi đường kính cuộn thay đổi, loại bỏ hiệu quả hiện tượng lệch lõi và hiện tượng co giãn.
4. Công nghệ lưỡi dao và phương pháp cắt
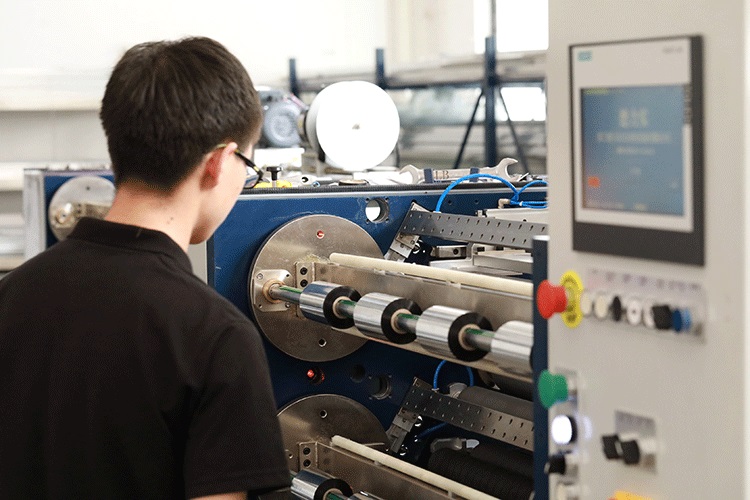
Việc lựa chọn lưỡi dao tuân theo một quy tắc đơn giản dựa trên độ dày vật liệu. Lưỡi dao vuông (kiểu dao cạo) phù hợp với ruy băng có độ dày dưới 70 micron, mang lại độ chính xác cao hơn và độ đồng đều cạnh vượt trội. Lưỡi dao tròn (kiểu kéo) xử lý các vật liệu dày hơn trên 100 micron và ruy băng có lớp giấy lót với độ bền cao hơn.
Phương pháp cắt cũng ảnh hưởng đến thiết kế máy và hiệu quả vận hành. Cắt bằng dao phẳng vẫn phổ biến trong các ứng dụng truyền nhiệt, với hệ thống cài đặt lưỡi dao tự động hiện có trên các mẫu máy cao cấp hơn. Các hệ thống này giúp giảm thời gian thiết lập và giảm thiểu lỗi do con người trong quá trình thay đổi vật liệu. Thiết kế giá đỡ lưỡi dao cũng rất quan trọng: giá đỡ kẹp từ tính cho phép thay đổi chiều rộng nhanh chóng mà không cần dụng cụ, một lợi thế thiết thực cho các hoạt động sản xuất nhiều loại vật liệu với các thông số kỹ thuật khác nhau.
5. Mức độ tự động hóa và hiệu quả chuyển đổi
Tự động hóa tác động trực tiếp đến chi phí nhân công, tốc độ chuyển đổi và tỷ lệ lãng phí. Thị trường được chia thành ba phân khúc chính. Máy bán tự động yêu cầu luồn màng thủ công và cài đặt thông số, phù hợp với sản xuất số lượng nhỏ, nhiều loại sản phẩm. Máy hoàn toàn tự động bổ sung các tính năng như cài đặt lưỡi dao tự động, xử lý đầu/cuối phim, cuộn lại bằng tháp pháo và cắt ngang. Các sản phẩm mới ra mắt gần đây trong phân khúc này cho thấy xu hướng phát triển: định vị lưỡi dao tự động, nối màng bằng khí nén và hệ thống cuộn bằng tháp pháo cho phép sản xuất liên tục mà không cần can thiệp thủ công.
Đối với người mua đang phải đối mặt với các đơn đặt hàng ngày càng phân mảnh, khả năng chuyển đổi nhanh chóng cần được xem xét nghiêm túc. Máy móc có vị trí dụng cụ lập trình được, trục tháo lắp nhanh và khả năng lưu trữ công thức giúp giảm thời gian ngừng hoạt động giữa các công việc. Quan niệm truyền thống cho rằng việc chuyển đổi mất hàng giờ không còn đúng với các thiết bị được thiết kế tốt – nhưng người mua phải chỉ định các tính năng này, vì chúng không phải là phổ biến.
6. Chất lượng cuộn dây và tính toàn vẹn của cuộn dây thành phẩm
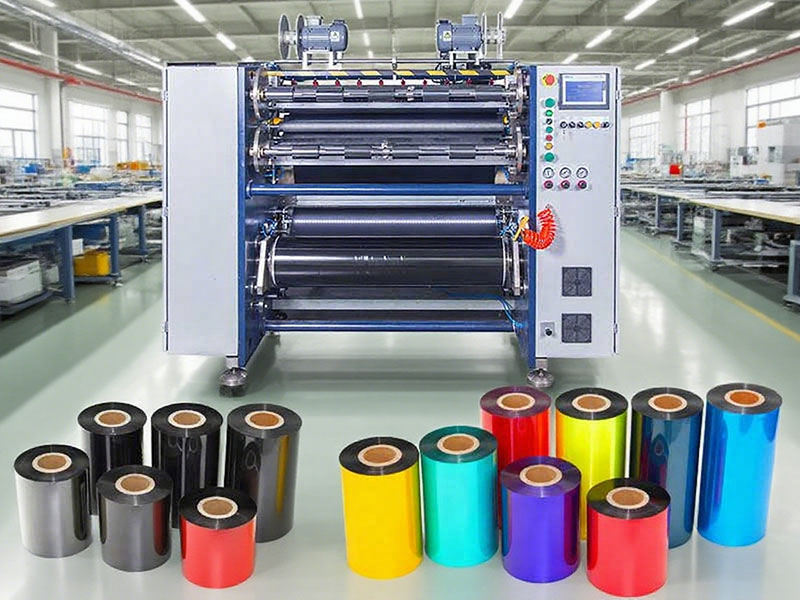
Độ gọn gàng của cuộn giấy là thông số kỹ thuật thường bị bỏ qua nhất, nhưng nó lại quyết định độ trơn tru của các cuộn giấy thành phẩm khi in ấn. Độ lệch mặt cuối cần được kiểm soát ở mức tối thiểu ±1mm, với thiết bị cao cấp đạt được ±0,5mm. Các vấn đề như đầu giấy bị loe, mép giấy bị răng cưa và nếp nhăn bên trong đều bắt nguồn từ việc kiểm soát lực căng và hệ thống dẫn giấy không hiệu quả.
Hệ thống hiệu chỉnh độ lệch chủ động sử dụng cảm biến CCD hoặc siêu âm giúp duy trì sự thẳng hàng chính xác của màng trong suốt quá trình vận hành. Cảm biến CCD hoạt động tốt với các vật liệu trong suốt và bán trong suốt, trong khi cảm biến siêu âm phù hợp với các loại ruy băng mờ đục. Cấu hình trục cuộn cũng ảnh hưởng đến chất lượng cuộn: trục khí với đường kính 1 inch và 0,5 inch phù hợp với các kích thước lõi và vật liệu khác nhau, cải thiện tính linh hoạt.
7. Xây dựng chất lượng và đánh giá nhà cung cấp
Độ cứng vững của khung và việc lựa chọn linh kiện quyết định khả năng duy trì độ chính xác lâu dài. Khung bằng gang hoặc thép nặng sẽ hấp thụ rung động, nếu không sẽ làm giảm chất lượng cắt theo thời gian. Thương hiệu linh kiện là thước đo chất lượng: PLC Siemens hoặc Mitsubishi, động cơ servo Taiwan Delta hoặc Sanyo, ray dẫn hướng THK hoặc NSK, và lưỡi cưa Schober hoặc Tachi cho thấy cam kết về độ bền của nhà sản xuất.
Ngoài phần cứng, việc đánh giá nhà cung cấp cần bao gồm cả quy trình thử nghiệm và tài liệu. Yêu cầu đo độ lệch tâm trục dao, dữ liệu độ đồng tâm của trục gá và báo cáo hiệu chuẩn lực căng cung cấp bằng chứng khách quan trước khi giao hàng. Thời gian phản hồi và tỷ lệ đặt hàng lại là những chỉ số thực tế cho chất lượng hỗ trợ sau bán hàng. Người mua cũng nên làm rõ các điều khoản đào tạo và khả năng cung cấp phụ tùng thay thế, vì những yếu tố này ảnh hưởng đến tổng chi phí sở hữu nhiều hơn giá ban đầu.
Đưa ra quyết định
Không có một thông số kỹ thuật duy nhất nào quyết định loại máy phù hợp. Một nhà sản xuất sử dụng ruy băng sáp tiêu chuẩn với số lượng lớn cho nhãn vận chuyển sẽ có những ưu tiên khác so với một nhà sản xuất chuyên biệt xử lý ruy băng nhựa siêu hẹp cho thiết bị y tế. Cách tiếp cận bài bản là xác định trước các yêu cầu sản xuất thực tế—loại vật liệu, phạm vi độ dày, dung sai chiều rộng và sản lượng hàng năm—sau đó đánh giá máy móc dựa trên các tiêu chí đó. Việc cắt thử với các vật liệu đại diện vẫn là phương pháp kiểm tra đáng tin cậy nhất. Đối với người mua B2B, sự cẩn trọng này biến khoản đầu tư vốn từ một canh bạc thành một tài sản chiến lược.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Máy cắt ruy băng mã vạch
 Máy cắt ruy băng truyền nhiệt bán tự động RSDS5 PLUS
 Máy cắt ruy băng truyền nhiệt tự động RSDS8 H PLUS
 Máy cắt ruy băng truyền nhiệt tự động RSDS6 PLUS
 Máy cắt ruy băng truyền nhiệt bán tự động RSDS1 PLUS
 Máy cắt màng năng lượng mặt trời
 Máy cắt ruy băng truyền nhiệt bán tự động RSDS2 PLUS
 Máy cắt ruy băng truyền nhiệt tự động RSDS8 PLUS






