Giới thiệu
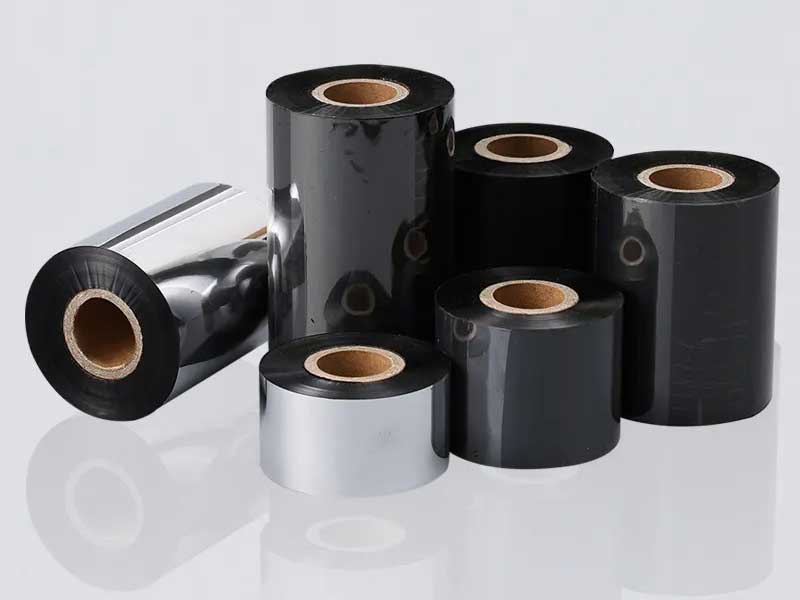
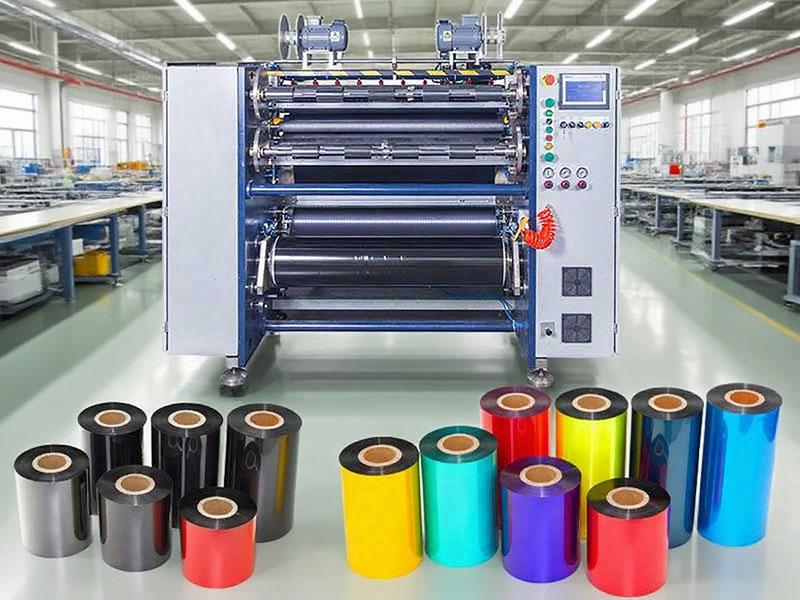
Ruy băng truyền nhiệt là những sản phẩm thoạt nhìn có vẻ đơn giản. Cấu tạo cốt lõi của chúng là một lớp màng PET siêu mỏng—thường chỉ dày từ 4,5 đến 20 micron—được phủ một lớp chịu nhiệt và một lớp mực nhạy nhiệt. Quá trình cắt xẻ biến các cuộn khổ lớn thành các cuộn hẹp thành phẩm phù hợp với máy in mã vạch, máy dán nhãn và các hệ thống mã hóa công nghiệp.
Bước gia công cuối cùng này rất khắt khe. Một máy chạy "đủ nhanh" trên giấy có thể tạo ra các cạnh có gờ nhỏ li ti, dần dần làm hỏng đầu in. Một máy giữ dung sai chiều rộng trên mẫu thử có thể bị sai lệch trong quá trình sản xuất hàng loạt, tạo ra các cuộn giấy gây lệch ruy băng và lãng phí nhãn. Sự khác biệt giữa một hoạt động gia công có lợi nhuận và một hoạt động gây lãng phí phế phẩm thường phụ thuộc vào ba thông số: chiều rộng cắt, tốc độ chạy và kiểm soát lực căng.
Hướng dẫn này giải thích những điều người mua cần biết về từng thông số—không chỉ là các con số, mà còn là những tác động thực tiễn đối với chất lượng sản xuất, khả năng tương thích vật liệu và tổng chi phí sở hữu.

Độ rộng khe cắt: Không chỉ là một con số
Dung sai chiều rộng quyết định sự phù hợp của ứng dụng
Thông số chiều rộng cắt của máy—thường được biểu thị bằng phạm vi từ tối thiểu đến tối đa—chỉ là một nửa câu chuyện. Thông số quan trọng hơn là dung sai chiều rộng: máy có thể duy trì độ lệch bao nhiêu một cách nhất quán trên toàn bộ cuộn vật liệu.
Ngành công nghiệp này thường công nhận ba cấp độ chính xác:
| Mức độ chính xác | Phạm vi dung sai | Ứng dụng điển hình |
| Tiêu chuẩn | ±0,3 đến 0,5 mm | Nhãn hiệu thương mại, hậu cần, kho bãi |
| Độ chính xác cao | ±0,1 mm | Điện tử chính xác, nhãn công nghiệp chung |
| Độ chính xác cực cao | Sai số ±0,05 mm hoặc nhỏ hơn | Nhãn y tế, ruy băng siêu nhỏ (<10 mm) |
Tại sao điều này lại quan trọng? Một cuộn ruy băng có chiều rộng danh nghĩa 50 mm nhưng lại có độ sai lệch ±0,5 mm vẫn có thể được nạp vào máy in, nhưng áp lực tiếp xúc với đầu in sẽ không đều. Trong in mã vạch hoặc mã QR độ phân giải cao, ngay cả độ sai lệch 0,2 mm cũng có thể gây ra hiện tượng lệch bản in hoặc truyền tải hình ảnh không đầy đủ. Đối với ruy băng gốc nhựa—thường được sử dụng trong các ứng dụng yêu cầu khả năng chịu hóa chất hoặc nhiệt—độ đồng nhất về chiều rộng thậm chí còn quan trọng hơn vì lớp phủ cứng hơn làm cho ruy băng khó chịu hơn với sự sai lệch.
Chọn phạm vi chiều rộng phù hợp với chủng loại sản phẩm của bạn.
Phạm vi chiều rộng của máy không chỉ nên bao gồm các sản phẩm hiện có mà còn cả hướng đi tiềm năng của đơn đặt hàng. Các mẫu cơ bản có thể cung cấp phạm vi cố định hoặc hẹp, trong khi các máy đa năng thường điều chỉnh từ 10 mm đến 300 mm hoặc hơn bằng cách sử dụng các giá đỡ dụng cụ di động.
Đối với các hoạt động sản xuất ruy băng siêu hẹp (≤5 mm), yêu cầu về thiết bị sẽ thay đổi. Độ cứng ngang giảm mạnh ở các chiều rộng này, khiến ruy băng trở nên nhạy cảm với những biến động nhỏ nhất về lực căng hoặc rung động cơ học. Sản xuất ruy băng siêu hẹp đòi hỏi các con lăn dẫn hướng siêu nhỏ, các thiết bị chống rung và thường là các bộ phận cuộn độc lập được điều khiển bằng servo thay vì một trục dẫn động duy nhất.
Các mối phụ thuộc ẩn của tham số Chiều rộng
Hai đặc điểm phần cứng quyết định liệu máy móc có thực sự đạt được dung sai chiều rộng định mức trong sản xuất hàng ngày hay không:
Chất lượng dụng cụ và độ lệch tâm hướng tâm. Độ lệch tâm hướng tâm của trục dụng cụ cần được kiểm soát trong phạm vi 0,01 mm. Độ lệch tâm càng nhỏ, mép cắt càng sạch. Các mảnh dao chất lượng cao từ các nhà cung cấp uy tín không chỉ có tuổi thọ cao hơn mà còn tạo ra ít bavia hơn—những khuyết tật nhỏ ở mép dao gây mòn dần đầu in nhiệt.
Hệ thống hiệu chỉnh. Phát hiện vị trí mép thông qua cảm biến CCD hoặc cảm biến siêu âm cho phép máy tự động điều chỉnh đường dẫn vật liệu và ngăn ngừa hiện tượng lệch hướng. Hiệu chỉnh bằng CCD phù hợp với vật liệu trong suốt hoặc bán trong suốt, trong khi cảm biến siêu âm hoạt động tốt hơn với các loại ruy băng mờ đục. Nếu không có hệ thống hiệu chỉnh hoạt động hiệu quả, dung sai chiều rộng chỉ là con số lý thuyết, chứ không phải là thực tế trong sản xuất.
Tốc độ: Thông số hiệu quả cần được xem xét một cách thận trọng.
Hiểu về xếp hạng tốc độ
Tốc độ cắt thường được biểu thị bằng mét trên phút (m/phút). Thị trường được phân khúc大致 như sau:
| Lớp tốc độ | Phạm vi | Tốt nhất cho |
| Tiết kiệm ở tốc độ thấp | 50–100 m/phút | Sản xuất theo lô nhỏ, đa dạng sản phẩm. |
| Đa năng tốc độ trung bình | 150–250 m/phút | Hầu hết các đơn đặt hàng thương mại |
| Sản xuất tốc độ cao | 300–500 m/phút | Sản xuất liên tục với số lượng lớn |
Các mẫu máy tốc độ cao—một số có tốc độ định mức lên tới 450 hoặc 500 m/phút—mang lại hiệu suất ấn tượng trên lý thuyết. Nhưng lời cảnh báo trong hướng dẫn mua hàng là phổ biến ở tất cả các nguồn: tốc độ tối đa danh nghĩa không giống với tốc độ sản xuất thực tế.
Vật liệu quyết định tốc độ thực tế.
Thành phần hóa học của lớp phủ ruy băng có ảnh hưởng trực tiếp đến tốc độ hoạt động ổn định của nó:
• Ruy băng làm từ sáp: Có điểm nóng chảy thấp hơn, kết cấu tương đối mềm. Loại này thường có thể hoạt động ở tốc độ cao hơn của máy.
• Ruy băng sáp-nhựa (lai):Với tỷ lệ nhựa cao hơn, chúng thường yêu cầu tốc độ thấp hơn 10–20% so với ruy băng gốc sáp.
• Ruy băng gốc nhựa:Lớp phủ cứng, độ bền thấp hơn. Loại này thường cần chạy chậm hơn 20–30% so với ruy băng gốc sáp để tránh nứt mép, bong tróc mực hoặc các lỗi do lực căng.
Một máy có công suất định mức 400 m/phút hoàn toàn có thể vận hành ruy băng nhựa của bạn ở tốc độ 280 m/phút. Nhưng nếu cùng một máy đó có giá cao hơn đáng kể so với máy có công suất 250 m/phút—và bạn chủ yếu gia công ruy băng nhựa—thì mức giá cao hơn đó có thể không tương xứng với năng suất đạt được.
Độ ổn định vượt tốc độ tối đa
Những người mua có kinh nghiệm đánh giá tốc độ dựa trên một tiêu chí khác: máy có ổn định ở tốc độ thực tế sử dụng hay không? Một máy quảng cáo tốc độ 450 m/phút nhưng lại cần điều chỉnh độ căng và can thiệp sửa lỗi liên tục ở tốc độ 300 m/phút sẽ kém hiệu quả hơn so với một máy 250 m/phút hoạt động tự động.
Các yếu tố quan trọng là độ chính xác của điều khiển khởi động/dừng và độ ổn định lực căng trong quá trình tăng tốc và giảm tốc. Việc tăng và giảm tốc nhanh chóng tạo ra lực quán tính có thể gây ra hiện tượng giãn hoặc chùng ruy băng tức thời. Các máy có hệ thống bù gia tốc chủ động điều chỉnh mô-men xoắn trong quá trình thay đổi tốc độ để chống lại các lực này.
Khi đánh giá một máy móc, hãy yêu cầu nhà sản xuất chạy thử với vật liệu ruy băng thực tế của bạn ở tốc độ 80% tốc độ tối đa định mức của máy. Quan sát chất lượng cuộn ruy băng, tình trạng mép ruy băng và xem có bất kỳ cảnh báo hoặc can thiệp thủ công nào xảy ra trong quá trình chạy hay không.
Căng thẳng: Linh hồn của chất lượng cắt xén
Vì sao kiểm soát căng thẳng là điều không thể thương lượng
Nếu dung sai chiều rộng xác định kích thước của cuộn ruy băng thành phẩm, thì kiểm soát độ căng sẽ quyết định liệu ruy băng có chịu được quá trình vận chuyển đến máy in hay không. Màng nền PET cực kỳ nhạy cảm với độ căng — quá căng thì nó sẽ bị giãn không thể phục hồi, quá yếu thì ruy băng sẽ bị nhăn hoặc trượt.
Hậu quả của việc kiểm soát căng thẳng kém sẽ biểu hiện theo những cách có thể dự đoán được:
• Căng thẳng quá mức:Hiện tượng giãn màng nền, các vết nứt nhỏ trên lớp mực, các khuyết tật về chất lượng in có thể không xuất hiện cho đến khi người dùng cuối sử dụng ruy băng. Ruy băng bị giãn về cơ bản là phế phẩm.
• Căng thẳng không đủCác vấn đề như nhăn, lệch mép, cuộn không đều và cuộn giấy bị "lồng vào nhau" hoặc "hình tháp" gây ra sự cố khi cấp giấy ở khâu tiếp theo.
• Căng thẳng dao động:Các vết gờ không đều, độ cứng trục lăn không nhất quán và hình dạng "lỏng bên trong, chặt bên ngoài" đáng sợ.
Hơn 50% các vấn đề về độ phẳng của cuộn dây bắt nguồn từ việc kiểm soát lực căng.
Hệ thống vòng hở so với hệ thống vòng kín: Một sự khác biệt quan trọng
Hệ thống điều khiển lực căng vòng hở—chẳng hạn như bộ ly hợp bột từ điều chỉnh bằng tay—thiết lập lực căng danh nghĩa khi bắt đầu vận hành. Nhưng khi đường kính cuộn giấy tháo ra giảm, lực căng sẽ tự nhiên tăng lên trừ khi có người can thiệp. Một cuộn giấy hoạt động hoàn hảo khi bắt đầu ca làm việc có thể tạo ra ruy băng bị giãn vào giữa buổi chiều.
Hệ thống điều khiển lực căng vòng kín sử dụng cảm biến lực căng để liên tục đo lực căng thực tế của màng vật liệu và điều chỉnh mô-men xoắn động cơ theo thời gian thực. Độ dao động có thể được giữ trong phạm vi ±2% so với giá trị cài đặt. Đây không phải là tính năng xa xỉ mà là yêu cầu cơ bản để đảm bảo chất lượng ổn định.
Đối với các hoạt động đòi hỏi năng suất cao, hệ thống điều khiển vòng kín servo hoàn toàn với các bộ phận cuộn độc lập rất đáng để đầu tư. Mỗi vị trí cuộn có thể điều chỉnh mô-men xoắn dựa trên đường kính cuộn của riêng nó, loại bỏ vấn đề "lõi" nơi các lớp bên trong bị lỏng trong khi các lớp bên ngoài bị căng.
Độ căng của côn: Chi tiết tạo nên sự khác biệt giữa tốt và xuất sắc.
Khi cuộn giấy cuộn dài ra, áp lực lên các lớp bên trong tăng lên. Nếu không có sự bù trừ, dải ruy băng trong cùng có thể bị nén lại, gây ra hiện tượng lem mực hoặc tắc nghẽn. Hệ thống điều khiển lực căng giảm dần lực căng khi đường kính cuộn tăng lên—thường bắt đầu từ 12 N và giảm xuống 8 N đối với cuộn có đường kính ngoài 300 mm.
Hệ số côn cụ thể thay đổi tùy thuộc vào vật liệu và kích thước cuộn, nhưng nguyên tắc chung là: lực căng khi cuộn phải giảm khi kích thước cuộn tăng lên. Các máy không có chức năng điều khiển lực căng côn sẽ để việc điều chỉnh quan trọng này phụ thuộc vào kinh nghiệm của người vận hành hoặc chấp nhận sự biến đổi chất lượng do đó.
Trục trượt và cuộn dây độc lập
Đối với sản xuất đa thông số kỹ thuật—cắt đồng thời một cuộn khổ lớn thành nhiều khổ thành phẩm khác nhau—mỗi trạm cuộn phải đối mặt với các điều kiện tải khác nhau. Trục trượt khí nén cho phép mỗi bộ phận cuộn duy trì mô-men xoắn tối ưu của riêng nó thông qua các vòng trượt độc lập.
Điều này đặc biệt có giá trị đối với việc sản xuất ruy băng cao cấp và các hoạt động thường xuyên thay đổi thông số kỹ thuật. Phương án thay thế—một trục dẫn động đơn với bộ vi sai cơ khí—cung cấp độ chính xác thấp hơn và đòi hỏi bảo trì nhiều hơn.
Tích hợp chiều rộng, tốc độ và độ căng vào quyết định mua hàng
Ba thông số này không hoạt động độc lập. Tốc độ mong muốn bị hạn chế bởi khả năng kiểm soát lực căng. Độ chính xác về chiều rộng phụ thuộc vào độ ổn định của lực căng. Người mua đánh giá từng thông số riêng lẻ có nguy cơ mua phải một máy móc xuất sắc ở một khía cạnh nhưng lại kém hiệu quả ở các khía cạnh khác.
Một khung đánh giá thực tiễn
Bước 1: Xác định thực tại vật chất của bạnLoại ruy băng nào chiếm ưu thế trong sản xuất của bạn—ruy băng sáp, ruy băng sáp-nhựa, hay ruy băng nhựa? Khách hàng của bạn yêu cầu khổ rộng và dung sai như thế nào? Bạn sẽ nhận được cuộn ruy băng khổ lớn với kích thước nào?
Bước 2: Điều chỉnh tốc độ sao cho phù hợp với nội dung, không phải với chiến lược tiếp thị.Nếu bạn chủ yếu sử dụng ruy băng nhựa, máy có tốc độ 500 m/phút không mang lại nhiều lợi thế so với máy 250 m/phút chất lượng tốt – tốc độ hoạt động sẽ tương tự nhau. Thay vào đó, hãy đầu tư khoản chênh lệch đó vào việc kiểm soát lực căng và tự động hóa.
Bước 3: Ưu tiên kiểm soát độ căng hơn là thông số kỹ thuật tối đaMột máy có hệ thống điều khiển lực căng vòng kín, lực căng côn và cuộn dây trục trượt sẽ luôn cho năng suất cao hơn một máy nhanh hơn nhưng thiếu các tính năng này.
Bước 4: Hãy yêu cầu được dùng thử sản phẩm của bạn.Hãy mang theo cuộn ruy băng mẫu của riêng bạn. Kiểm tra dung sai chiều rộng thực tế, tình trạng mép và chất lượng cuộn ở tốc độ thực tế. Bảng thông số chỉ là chiêu trò tiếp thị; mẫu sản phẩm mới là bằng chứng.
Bước 5: Tính tổng chi phí sở hữu, không phải giá mua.Một máy có giá thấp hơn 20% nhưng tỷ lệ phế phẩm từ 5-8% sẽ tốn kém hơn trong hai năm so với một máy có giá cao hơn nhưng tỷ lệ phế phẩm là 1,5%.
Phần kết luận
Máy cắt ruy băng truyền nhiệt là một thiết bị chính xác dành cho loại vật liệu đòi hỏi khắt khe. Dung sai chiều rộng quyết định liệu ruy băng thành phẩm có hoạt động tốt trong máy in hay không. Tốc độ quyết định năng suất—nhưng chỉ ở mức độ mà việc kiểm soát lực căng cho phép hoạt động ổn định. Kiểm soát lực căng là khả năng nền tảng giúp cho chiều rộng và tốc độ trở nên có ý nghĩa.
Đối với người mua, bài học thực tiễn rất đơn giản: hãy đánh giá máy móc dựa trên khả năng xử lý vật liệu cụ thể của bạn ở tốc độ sản xuất thực tế, chứ không phải dựa trên thông số kỹ thuật trong phòng thí nghiệm. Một máy hoạt động ở tốc độ 250 m/phút với dung sai chiều rộng ±0,1 mm ổn định và hệ thống điều khiển lực căng vòng kín sẽ tạo ra một hoạt động gia công có lợi nhuận hơn so với một máy có tốc độ 500 m/phút nhưng cần can thiệp liên tục để sản xuất ra các cuộn giấy có thể bán được.
Về tác giả
Hướng dẫn này được biên soạn từ các nguồn tài liệu kỹ thuật và tài liệu lựa chọn thiết bị trong ngành dành cho các chuyên gia trong lĩnh vực sản xuất ruy băng truyền nhiệt. Các thông số kỹ thuật và khuyến nghị cần được kiểm chứng dựa trên các yêu cầu sản xuất cụ thể và đặc tính vật liệu của bạn.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Máy cắt ruy băng mã vạch
 Máy cắt ruy băng truyền nhiệt bán tự động RSDS5 PLUS
 Máy cắt ruy băng truyền nhiệt tự động RSDS8 H PLUS
 Máy cắt ruy băng truyền nhiệt tự động RSDS6 PLUS
 Máy cắt ruy băng truyền nhiệt bán tự động RSDS1 PLUS
 Máy cắt màng năng lượng mặt trời
 Máy cắt ruy băng truyền nhiệt bán tự động RSDS2 PLUS
 Máy cắt ruy băng truyền nhiệt tự động RSDS8 PLUS






