Khi mua máy cắt và cuộn ruy băng, người ta thường dễ bị đánh giá sai bởi "tốc độ cao nhất" và "giá thấp nhất" được liệt kê trong bảng thông số kỹ thuật. Một thiết bị có tốc độ định mức 500 mét/phút có thể gặp phải tình trạng mép cắt không đều hoặc biến dạng do lực căng ở tốc độ 200 mét/phút nếu việc kiểm soát lực căng không tốt, và hiệu suất thực tế của nó kém hơn nhiều so với máy hoạt động ổn định ở tốc độ 250 mét/phút. Độ dày tổng thể của ruy băng thường chỉ từ 4,5 đến 20 micron, và ngay cả những sai lệch nhỏ trong quá trình cắt cũng có thể trực tiếp dẫn đến mòn đầu in, mòn băng hoặc thậm chí là loại bỏ toàn bộ lô hàng. Logic cốt lõi của việc lựa chọn không phải là mua "tốt nhất" hay "rẻ nhất", mà là tìm sự phù hợp giữa đặc tính vật liệu, cấu trúc đơn đặt hàng và chi phí vận hành dài hạn.

Ưu tiên độ chính xác trước tiên: đây là nguyên tắc bất di bất dịch.
Độ chính xác khi cắt là thước đo chính về hiệu suất thiết bị và quyết định trực tiếp liệu ruy băng thành phẩm có thể được đưa vào máy một cách trơn tru hay không. Phân loại độ chính xác trong ngành thường khá rõ ràng: sai số đối với thiết bị tiêu chuẩn là khoảng ±0,5mm, trong khi các mẫu có độ chính xác cao có thể đạt ±0,1mm hoặc thậm chí ±0,05mm. Nếu doanh nghiệp của bạn liên quan đến các loại thẻ điện tử chính xác, nhãn y tế hoặc in mã vạch độ phân giải cao, thì ±0,1mm là ngưỡng chấp nhận được; nếu chỉ sản xuất nhãn vận chuyển thông thường, thì ±0,3~0,5mm là chấp nhận được, nhưng cần sử dụng các mẫu cắt thử thực tế làm tiêu chuẩn, chứ không phải các giá trị lý thuyết trong bảng thông số.
Thậm chí còn khó nhận biết hơn cả dung sai chiều rộng là độ gọn gàng của cuộn dây. Độ lệch mặt cuối cần được kiểm soát trong phạm vi ±1mm, và thiết bị cao cấp có thể đạt ±0,5mm. Mặt cuối có hình dạng "miệng chuông", các cạnh răng cưa hoặc các nếp gấp bên trong hầu như luôn cho thấy hệ thống kiểm soát và hiệu chỉnh lực căng không đầy đủ. Lớp nền ruy băng cực kỳ mỏng, và lực căng chiếm hơn 50% tác động đến độ phẳng của cuộn dây. Lực căng quá mức có thể gây hư hại cho màng nền PET, khiến nó dễ bị bong tróc bột trong quá trình in; nếu lực căng quá thấp, ruy băng sẽ bị nhăn, và các đường trắng hoặc vết lõm có thể xuất hiện trên bản in. Do đó, một hệ thống kiểm soát lực căng vòng kín hoàn toàn tự động là cấu hình bắt buộc phải xác nhận khi lựa chọn hệ thống. Nó sử dụng các cảm biến để cung cấp phản hồi theo thời gian thực và điều chỉnh lực căng ở mỗi giai đoạn cuộn, kéo và cuộn lại, thay vì dựa vào các cài đặt vòng hở.
Việc lựa chọn trục cuốn cũng vô cùng quan trọng. Nếu thiết bị chỉ được trang bị trục giãn nở khí tiêu chuẩn, khi nhiều cuộn dây được cuốn đồng thời, sự khác biệt về đường kính cuộn dây sẽ khiến lực căng không thể điều chỉnh độc lập, dẫn đến các vấn đề như "lỏng bên trong, chặt bên ngoài" hoặc "lõi bên trong". Trục trượt (đặc biệt là trục trượt khí nén) cho phép mỗi bộ phận cuốn điều khiển mô-men xoắn độc lập, điều chỉnh theo thời gian thực dựa trên sự thay đổi đường kính cuộn dây, trở thành một lựa chọn thiết yếu để sản xuất ruy băng chất lượng cao với nhiều thông số kỹ thuật khác nhau.
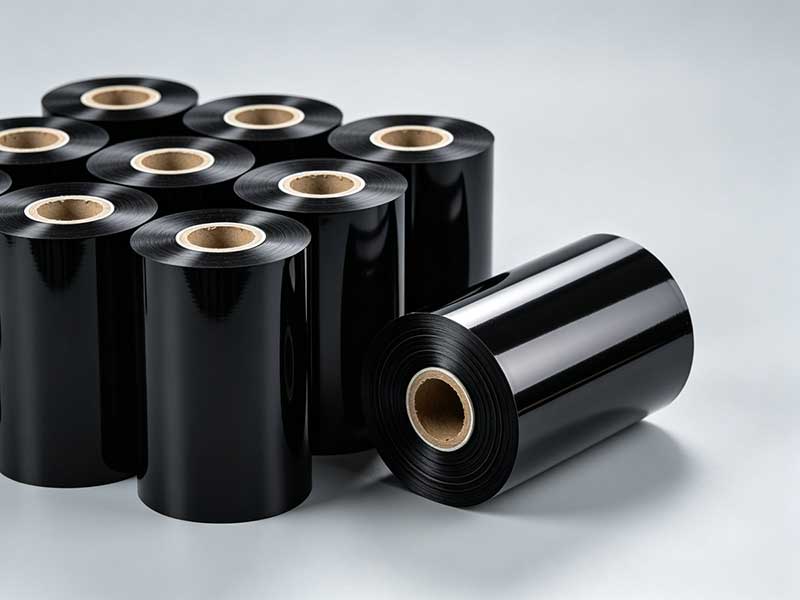
Chọn loại dụng cụ và tốc độ dựa trên vật liệu, không phải theo giá trị danh nghĩa.
Vật liệu của ruy băng quyết định phương pháp cắt. Ruy băng gốc sáp và gốc hỗn hợp tương đối ít nhạy cảm với ứng suất cơ học; cắt bằng lưỡi dao tròn (kiểu kéo) là đủ, và chất lượng cắt vẫn tương đối ổn định ở tốc độ cao. Ruy băng gốc nhựa cứng và giòn, dễ bị biến dạng dưới tác dụng kéo căng. Bên cạnh yêu cầu kiểm soát lực căng thấp, khả năng chống mài mòn của dụng cụ cũng quan trọng hơn. Lưỡi dao bằng thép vonfram hoặc phủ gốm phù hợp hơn trong trường hợp này. Đối với ruy băng siêu mỏng có độ dày dưới 5 micron, cắt bằng tiếp xúc cơ học rất dễ bị đứt do lực kéo. Cắt bằng laser mang lại những ưu điểm rõ rệt trong cắt không tiếp xúc, nhưng chi phí thiết bị cao hơn đáng kể và cần được cân nhắc theo định vị sản phẩm.
Về tốc độ, các dải tốc độ phổ biến là: loại tiết kiệm tốc độ thấp 50–100 m/phút, loại thông dụng tốc độ trung bình 150–250 m/phút, và loại sản xuất tốc độ cao 300–500 m/phút. Tuy nhiên, có một thực tế dễ bị bỏ qua: ruy băng gốc nhựa có lớp phủ cứng hơn và thường cần hoạt động ở tốc độ thấp hơn 20%–30% so với ruy băng gốc sáp để đảm bảo chất lượng cắt. Nếu sản phẩm chính của bạn là ruy băng gốc nhựa, một thiết bị có tốc độ định mức 400 mét/phút có thể có tốc độ sử dụng thực tế là 280–320 mét/phút. Khi lựa chọn máy, nhà sản xuất nên được yêu cầu sử dụng thanh dẫn điện của bạn để thử nghiệm cắt tại chỗ, tập trung vào chất lượng cạnh ở các thông số kỹ thuật hẹp nhất và độ ổn định lực căng trong thời gian khởi động/dừng ở tốc độ cao – hai yếu tố này phản ánh tốt hơn khả năng thực sự của thiết bị so với tốc độ tối đa.
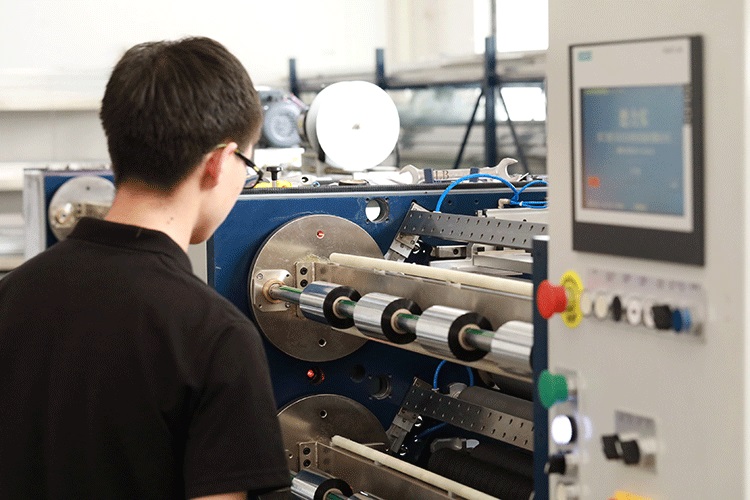
Khả năng chuyển đổi linh hoạt: Chi phí ẩn trong kỷ nguyên đơn hàng số lượng nhỏ
Cơ cấu đặt hàng của thị trường ruy băng carbon đang trở nên phân mảnh, với nhiều thông số kỹ thuật và lô hàng nhỏ trở thành tiêu chuẩn. Việc thay đổi mô hình máy cắt truyền thống yêu cầu di chuyển giá đỡ dao cắt thủ công và điều chỉnh các thông số lực căng bằng tay, mất hàng chục phút hoặc thậm chí lâu hơn. Các đơn hàng nhỏ dễ dàng bị thua lỗ do thời gian thay đổi. Được trang bị giá đỡ dụng cụ độc lập điều khiển bằng động cơ servo và hệ thống quản lý công thức, hệ thống tự động hoàn thành việc định vị lưỡi cắt và điều chỉnh lực căng sau khi người vận hành nhập các thông số kỹ thuật mới trên màn hình cảm ứng, giảm thời gian chuyển đổi xuống chỉ còn vài phút hoặc thậm chí vài chục giây. Sự chênh lệch giá khi mua thiết bị có thể không đáng kể, nhưng tác động của nó đến hiệu quả hoạt động hàng ngày là bền vững.
Ngoài ra, các hệ thống hiệu chỉnh không nên được coi là "tùy chọn". Các dải ruy băng dễ bị lệch ngang ở tốc độ cao. Cảm biến quang điện CCD hoặc siêu âm phát hiện vị trí mép trong thời gian thực và tự động điều chỉnh đường đi của băng tải, đóng vai trò là cơ sở hạ tầng thiết yếu để đảm bảo độ chính xác cắt ổn định. Đối với các dải ruy băng làm từ chất nền trong suốt hoặc bán trong suốt, hiệu chỉnh siêu âm phù hợp hơn so với loại quang điện.
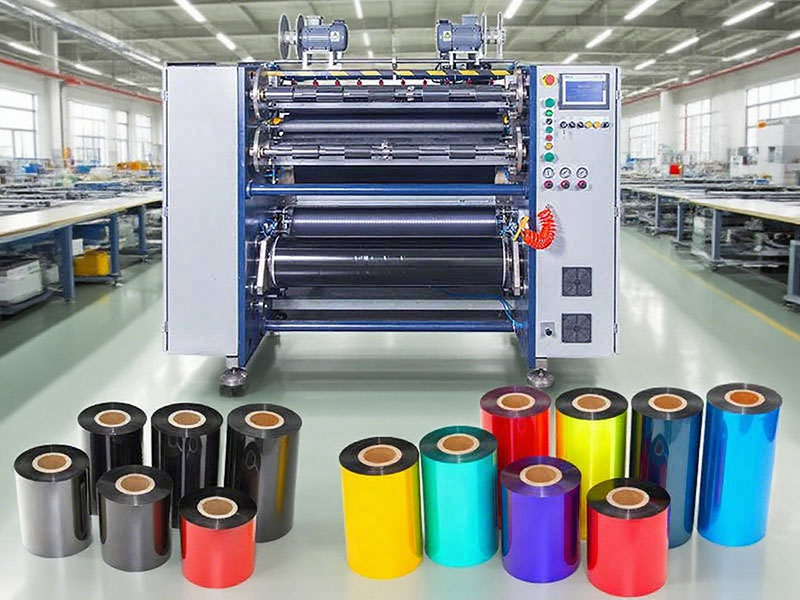
Đánh giá của nhà sản xuất và cắt thử: tuyến phòng thủ cuối cùng.
Việc lựa chọn thương hiệu cho các bộ phận cốt lõi của máy cắt ruy băng—vòng bi, ray dẫn hướng, động cơ—phản ánh cam kết của nhà sản xuất trong việc duy trì độ chính xác lâu dài. Từ ray dẫn hướng của THK, NSK và INA đến động cơ của Mitsubishi, Panasonic và Siemens—những chi tiết này sẽ cho thấy sự khác biệt sau nhiều năm hoạt động. Độ dày của khung cũng quan trọng không kém: gang đúc cường độ cao hoặc thép dày có thể hấp thụ rung động hiệu quả trong quá trình cắt, trong khi khung mỏng có xu hướng cộng hưởng ở tốc độ cao, làm giảm độ chính xác nhanh hơn.
Nhưng cuối cùng, tất cả các đánh giá về thông số và cấu hình đều phụ thuộc vào việc cắt thử nghiệm tại chỗ. Hãy mang cuộn ruy băng chính mà bạn thực sự sử dụng và yêu cầu nhà sản xuất cắt theo thông số kỹ thuật hẹp nhất và rộng nhất của bạn trên mẫu mục tiêu. Kiểm tra độ gọn gàng của các mặt đầu của mẫu thử nghiệm, xem có gờ ở các cạnh hay không và liệu việc cuộn ruy băng có đồng đều hay không. Nếu điều kiện cho phép, hãy cho thiết bị hoạt động liên tục trong một khoảng thời gian ở tốc độ gần với lịch trình sản xuất hàng ngày của bạn, quan sát sự dao động của lực căng và phản hồi điều chỉnh. Bước này không thể được thay thế bằng bất kỳ bảng thông số kỹ thuật hoặc lời hứa bán hàng nào.
Về giá cả, các máy cắt và cuộn ruy băng tầm trung đến cao cấp phổ biến trên thị trường có giá từ vài chục nghìn nhân dân tệ đến hơn một trăm nghìn nhân dân tệ, tùy thuộc vào chiều rộng, mức độ tự động hóa và cấu hình lực căng. Nhưng điều quan trọng hơn khi đưa ra quyết định là chi phí vòng đời đầy đủ: tiêu thụ năng lượng, tần suất thay thế các bộ phận hao mòn, thời gian chuyển đổi và tỷ lệ phế phẩm do độ chính xác không đủ. Một thiết bị có giá 20.000 nhân dân tệ nhưng có tỷ lệ phế phẩm hàng năm thấp hơn một điểm phần trăm thường có thời gian hoàn vốn ngắn hơn dự kiến.
Tóm lại, việc lựa chọn máy cắt và cuộn lại ruy băng là một quyết định về sự "phù hợp". Thiết bị độ chính xác cao kết hợp với dây chuyền sản xuất tốc độ thấp sử dụng nhựa sẽ gây lãng phí, trong khi thiết bị tiết kiệm chi phí lại tiềm ẩn rủi ro khi thực hiện các đơn đặt hàng nhãn điện tử đòi hỏi độ chính xác cao. Hãy xác định rõ các vật liệu chính, yêu cầu về độ chính xác và cấu trúc đơn đặt hàng của bạn, và tập trung ngân sách vào việc kiểm soát lực căng và cuộn cuộn – hai cấu hình cốt lõi không thể bổ sung sau này với chi phí thấp. Phần còn lại nên là sự đánh đổi khi cần thiết – đó là con đường đưa ra quyết định thực tế.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Máy cắt ruy băng
 Máy cắt ruy băng mã vạch
 Máy cắt ruy băng truyền nhiệt bán tự động RSDS5 PLUS
 Máy cắt ruy băng truyền nhiệt tự động RSDS8 H PLUS
 Máy cắt ruy băng truyền nhiệt tự động RSDS6 PLUS
 Máy cắt ruy băng truyền nhiệt bán tự động RSDS1 PLUS
 Máy cuộn ruy băng in thẻ
 Máy cắt ruy băng in thiệp






