Việc lựa chọn máy cắt màng về cơ bản không phải là chọn thiết bị có "thông số kỹ thuật cao nhất", mà là tìm một máy "phù hợp với đặc tính vật liệu và nhịp độ sản xuất của bạn". Nhiều nhà máy trên thị trường đã nhận thấy tỷ lệ sử dụng máy của họ dao động quanh mức 40% sau khi mua các mẫu máy tốc độ cao, và thời gian hoàn vốn đã được kéo dài từ ước tính một năm lên ba năm. Vấn đề thường phát sinh khi lựa chọn máy bằng cách tách biệt vật liệu và năng lực sản xuất—vật liệu quyết định liệu thiết bị có thể hoạt động tốt hay không, trong khi năng lực quyết định liệu thiết bị có thể hoàn thành công việc hay không; cả hai yếu tố phải được xem xét cùng nhau.
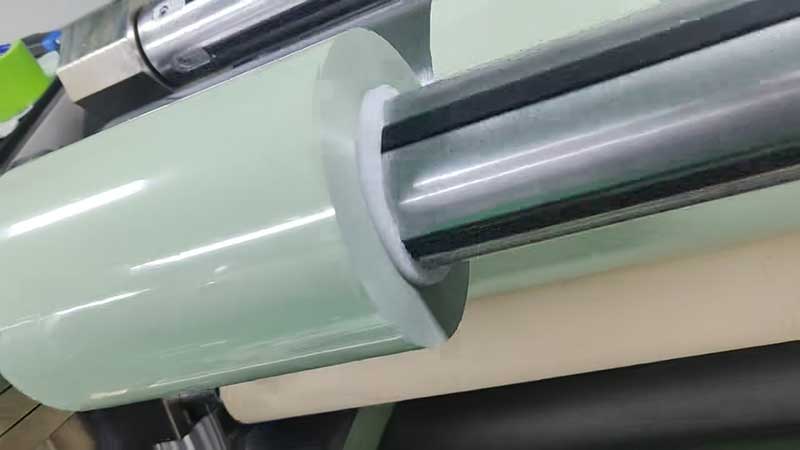
1. Trước tiên, hãy hiểu rõ "tính chất" của vật liệu, sau đó thảo luận về cấu hình thiết bị.
Tính chất vật lý của các loại màng khác nhau rất đa dạng; đối với cùng một máy, lực căng, tốc độ và góc cắt cần thiết để xẻ BOPP và PE gần như hoàn toàn khác nhau.
Màng BOPP: Nhạy cảm với sự kéo giãn, tốt nhất nên sử dụng lực căng thấp hơn là lực căng cao.BOPP có độ cứng tốt nhưng dễ bị biến dạng do kéo căng. Nên kiểm soát lực căng trong quá trình cắt ở mức thấp từ 8~12N, với tốc độ không vượt quá 150m/phút, và lực ép của dụng cụ nên nhẹ, nếu không có thể xảy ra các vệt dọc và lệch lớp. Nếu xưởng có tỷ lệ đơn đặt hàng BOPP cao, nên ưu tiên xem giới hạn dưới của thiết bị để kiểm soát lực căng thấp có đủ chính xác hay không, hơn là giá trị tốc độ tối đa danh nghĩa.
Màng PET: có thể chịu được tốc độ cao nhưng dễ bị nhiễm tĩnh điện và đứt màng.PET có độ bền cao và khả năng chịu nhiệt tốt, có thể chịu được tốc độ cắt từ 120 đến 300 m/phút. Thách thức thực sự nằm ở PET siêu mỏng (3-12 μm), nơi việc kiểm soát lực cản cắt kém dễ dẫn đến đứt màng, đòi hỏi sự kết hợp giữa lưỡi dao có ổ trục khí để giữ cho sự dao động lực căng trong phạm vi ±0,5 N. Nếu liên quan đến màng quang học hoặc màng ngăn pin lithium được làm từ PET, cũng cần phải xác nhận xem thiết bị có phù hợp với môi trường không bụi và được trang bị các tính năng khử tĩnh điện hay không.
Màng PE: mềm và dễ bám dính, có độ căng cuộn "cao hơn ở phía trên, thấp hơn ở phía dưới"."PE mềm và có độ dẻo cao, do đó lực căng cuộn phải cao hơn lực căng cuộn thông thường từ 5% đến 10%. Đồng thời, phải sử dụng lực căng giảm dần khi đường kính cuộn tăng lên; nếu không, lớp bên trong sẽ bị nén và biến dạng. Việc xẻ PE đòi hỏi tính độc lập cao của trục cuộn, và cấu hình trục trượt gần như là bắt buộc; nếu không, lực căng của mỗi con lăn không thể được điều chỉnh độc lập trong quá trình xẻ dải hẹp, gây khó khăn trong việc đảm bảo tính đồng nhất của mặt cuối."
Nếu xưởng cần chuyển đổi giữa nhiều loại vật liệu quanh năm, không cần thiết phải kỳ vọng máy móc "làm mọi thứ một cách hoàn hảo", nhưng nó nên được trang bị hệ thống điều khiển lực căng thông minh (gói thông số quy trình vật liệu được lưu trữ sẵn) và giá đỡ dụng cụ thay nhanh dạng mô-đun. Thời gian thay đổi đã được giảm từ bốn giờ xuống dưới mười lăm phút, và đối với các kịch bản sản xuất nhiều loại vật liệu, theo lô nhỏ, giá trị này vượt xa tốc độ tối đa 100 m/phút.
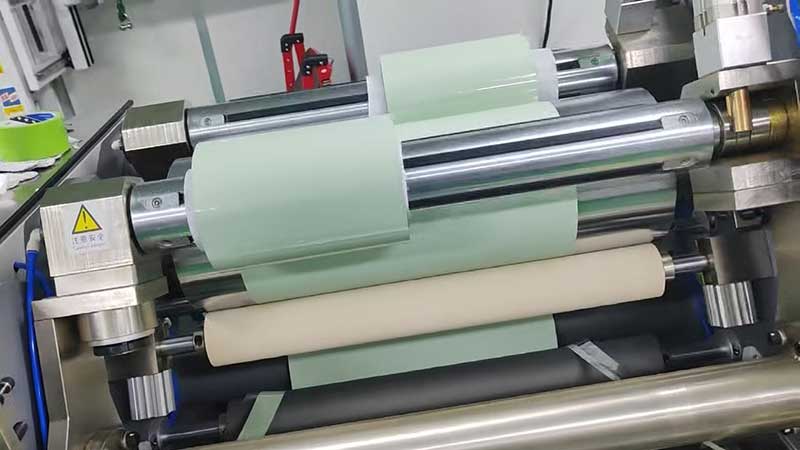
2. Phù hợp công suất: Đừng chỉ tập trung vào tốc độ định mức — hãy xem xét sản lượng thực tế.
Các giá trị 300m/phút và 500m/phút trên bảng thông số máy xẻ rãnh là giới hạn, không phải giá trị sản lượng thực tế. Công suất thực tế cần được quy đổi bằng cách sử dụng giờ làm việc hiệu quả và tỷ lệ sử dụng.
Kinh nghiệm thực tiễn trong ngành cho thấy, tỷ lệ sử dụng tổng thể trong giai đoạn cắt xẻ thường nằm trong khoảng 55%~70%, trong đó các công đoạn cuộn lại, xuyên màng, loại bỏ phế liệu và điều chỉnh dụng cụ chiếm một lượng thời gian đáng kể. Nếu có 3~5 lần thay đổi khuôn mẫu mỗi ngày, mỗi lần mất 10~30 phút, tỷ lệ thời gian sản xuất hiệu quả có thể bị thu hẹp hơn nữa xuống còn 60%~75%. Điều này có nghĩa là một máy có công suất định mức 400m/phút có thể có tốc độ hiệu quả liên tục thực tế trong khoảng 240~280m/phút.
Một thuật toán thực tế hơn là sử dụng các đơn đặt hàng cao điểm để làm việc ngược lại: lấy ra các đơn đặt hàng từ 12 tháng trước và tìm ra đỉnh điểm hàng tháng và sự phân bố thông số kỹ thuật. Nếu năm thông số kỹ thuật hàng đầu chiếm hơn 70% tổng số, thì lợi thế về năng lực của các mô hình tự động hoàn toàn tốc độ cao có thể được phát huy; nếu các thông số kỹ thuật phân tán và có nhiều đơn đặt hàng nhỏ, thì tính linh hoạt của các mô hình bán tự động thực sự có thể có giá trị hơn tốc độ của các mô hình tự động hoàn toàn. Nên dự trữ công suất thiết bị hiệu quả gấp 1,2 lần mức cao điểm dự kiến trong 12 tháng tới, chừa chỗ cho việc làm lại mẫu và tránh sự dao động điện trở và giảm độ chính xác mặt cuối cuộn dây do hoạt động ở tải trọng tối đa.
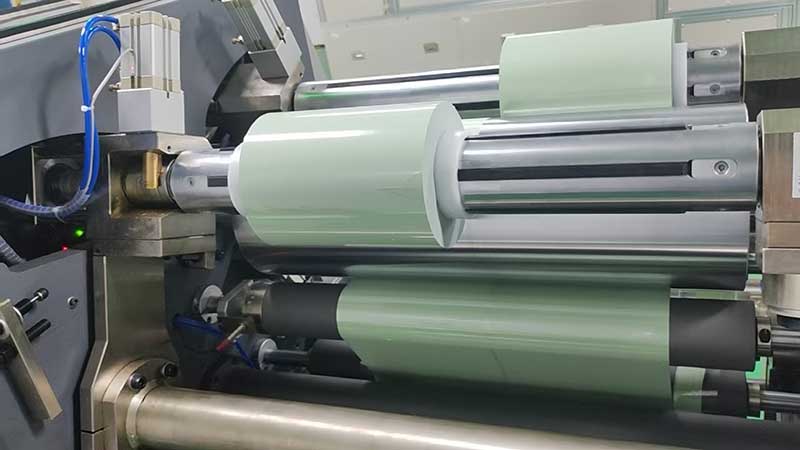
3. Phương pháp lựa chọn dựa trên sự phù hợp với kịch bản
Tình huống 1: Nguyên liệu đơn lẻ, lô hàng lớn, ít thông số kỹ thuật.Ví dụ, chuyên sản xuất màng bao bì BOPP, với công suất xử lý hàng ngày hơn 8 tấn. Việc lựa chọn tập trung vào đường kính cuộn và số lượng trạm cuộn. Cần đường kính cuộn ≥1000mm để hỗ trợ việc cuộn lại không thường xuyên ở tốc độ cao; cuộn hai trạm giúp giảm thời gian ngừng hoạt động khi cuộn. Chọn tốc độ 500m/phút với biên độ an toàn, nhưng đảm bảo hệ thống căng có thể giữ cho sự dao động trong phạm vi ±0,5N ở tốc độ cao; nếu không, tốc độ càng cao thì tỷ lệ lỗi càng cao.
Kịch bản 2: Sản xuất hỗn hợp nhiều nguyên liệu, quy mô lô trung bình, thay đổi thông số kỹ thuật thường xuyên.Đây là thực trạng của hầu hết các nhà máy sản xuất bao bì và màng phủ linh hoạt. Tiêu chí lựa chọn cốt lõi đã chuyển từ "tốc độ" sang hiệu quả thay đổi và quản lý công thức lực căng. Mô hình tự động hoàn toàn điều khiển bằng servo hoạt động với thư viện dấu vân tay vật liệu, cho phép thiết lập các thông số trước để chuyển đổi giữa lực căng, tốc độ và áp lực dụng cụ, giảm thời gian thay dụng cụ từ bốn giờ xuống còn mười lăm phút. Trục trượt là một bộ phận bắt buộc; đối với các dải hẹp có chiều rộng cắt nhỏ đến 30mm, mỗi con lăn phải trượt độc lập để đảm bảo lực căng đồng đều giữa lớp trong và lớp ngoài. Tốc độ không cần phải quá cao; năng suất hiệu quả 150~250m/phút là đủ để đáp ứng các đơn đặt hàng cỡ trung bình.
Kịch bản 3: Màng siêu mỏng, màng chuyên dụng, sản phẩm có giá trị gia tăng cao.Ví dụ, PET 3~12μm, màng ngăn pin lithium và màng quang học. Những trường hợp này đặt ra yêu cầu rất cao về kiểm soát đứt màng và độ sạch. Đối với việc cắt xẻ, ưu tiên nên được dành cho bộ dụng cụ ổ trục nổi hoặc máy cắt tròn độ chính xác cao, với độ chính xác hiệu chỉnh đạt ±0,1mm. Thiết bị khử tĩnh điện là tiêu chuẩn chứ không phải tùy chọn. Tốc độ không phải là mâu thuẫn chính – việc mất một màng bị đứt ở tốc độ cao đối với màng siêu mỏng có thể bù đắp cho nửa ngày sản lượng tốc độ cao. Khi lựa chọn máy móc, nên yêu cầu nhà cung cấp sử dụng vật liệu của bạn làm mẫu thực tế, quan sát tỷ lệ đứt màng của các phần mỏng và chất lượng mặt cuối cuộn, thay vì chỉ nhìn vào bảng thông số.
Kịch bản 4: Sản xuất theo lô nhỏ, tạo mẫu thử nghiệm, đơn đặt hàng theo yêu cầuNếu số lượng đơn đặt hàng hàng tháng vượt quá hai mươi loại sản phẩm và số lượng mỗi loại sản phẩm nhỏ, tốc độ cao của dây chuyền tự động hoàn toàn sẽ bị quá tải do việc thay đổi mẫu mã thường xuyên. Tính linh hoạt trong việc chuyển đổi mẫu mã và ngưỡng đầu tư thấp hơn của các mô hình bán tự động thực sự khiến chúng trở thành lựa chọn hợp lý. Các mô hình thủ công hoặc bán tự động thường hoạt động ở tốc độ 10~150 m/phút, cần 1~2 người mỗi ca và yêu cầu ít không gian và không gian phụ trợ hơn nhiều so với dây chuyền tự động hoàn toàn. Đầu tư vào thiết bị tiết kiệm được vào các đồ gá thay dao nhanh và đào tạo người vận hành có thể dẫn đến những cải tiến trực tiếp hơn về hiệu quả sản lượng.
4. Hai ràng buộc quan trọng dễ bị bỏ qua
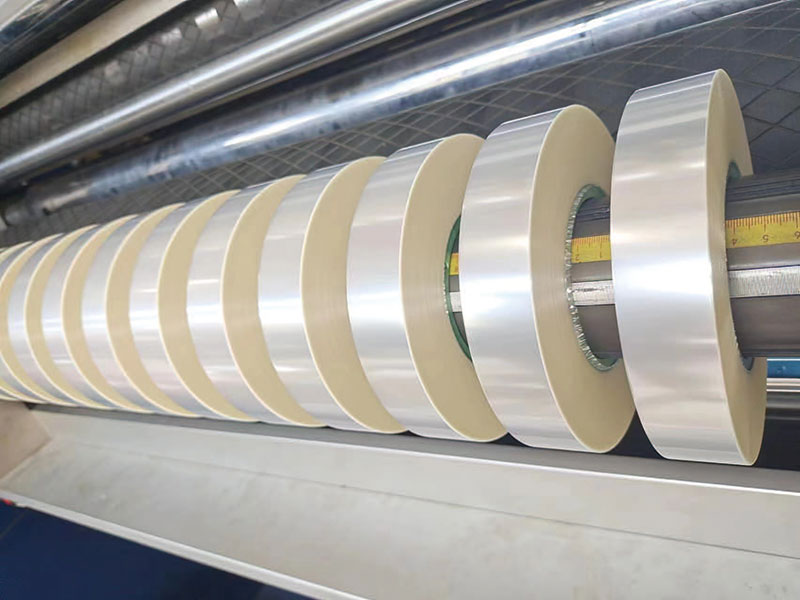
Tính độc lập của cuộn phim.Nhiều danh sách kiểm tra lựa chọn chỉ đề cập đến "số lượng cuộn" mà không đề cập đến "chất lượng trượt". Khi xẻ các dải hẹp, phương pháp cuộn trục toàn phần truyền thống không thể điều chỉnh độc lập độ căng của từng cuộn, dẫn đến tình trạng lớp ngoài căng chặt và lớp trong lỏng lẻo. Cuộn trục trượt hoặc cuộn servo độc lập là chìa khóa để giải quyết vấn đề độ gọn gàng của mặt cắt; chiều rộng xẻ càng nhỏ, bước này càng không thể bỏ qua.
Lựa chọn công cụ phù hợp với vật liệuCắt bằng lưỡi dao tròn phù hợp với màng dày trên 20μm, trong khi loại dao cạo phù hợp với màng siêu mỏng và màng đúc. Màng mềm PE sử dụng dao tròn góc thấp để giảm bavia, trong khi màng cứng PET cần chú ý đến vật liệu và tuổi thọ của dụng cụ. Nếu nhà cung cấp chỉ liệt kê "dao tròn tiêu chuẩn" mà không hỏi về độ dày và độ cứng của vật liệu, rất có thể họ không coi trọng tay nghề của bạn.
Bước cuối cùng trong việc lựa chọn máy là mang cuộn màng gốc đến nhà cung cấp hoặc chạy thử trên máy mẫu. Kiểm tra xem mặt cuối của cuộn sau khi cắt có gọn gàng không, có vệt hoặc nếp nhăn trên bề mặt màng không, và các dải hẹp có bị lệch không — việc này hiệu quả hơn so với việc chỉ xem bảng thông số. Một máy tốc độ trung bình hoạt động tốt với vật liệu thường cho hiệu suất cao hơn so với máy tốc độ cao nhưng lại gặp khó khăn với vật liệu theo thời gian.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


 Máy cắt màng
 Máy cắt ruy băng
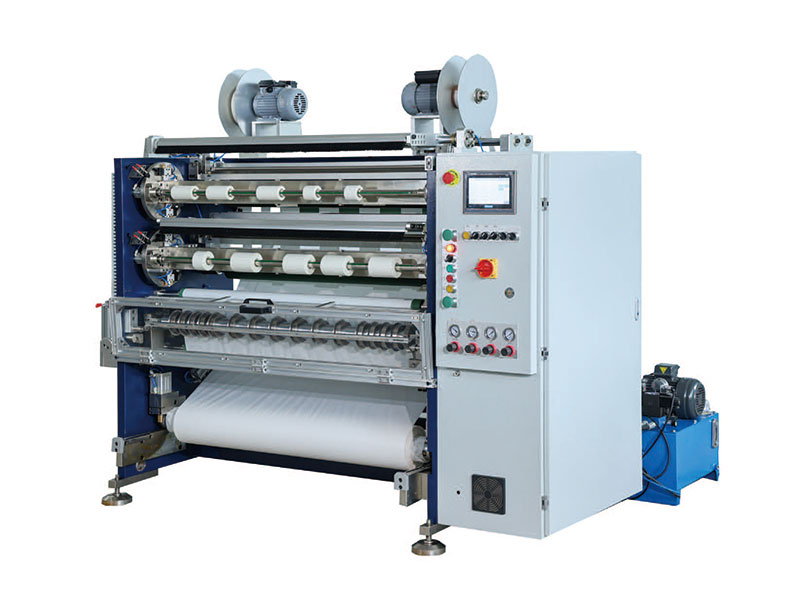 Máy cắt băng keo
 Máy cắt ruy băng mã vạch
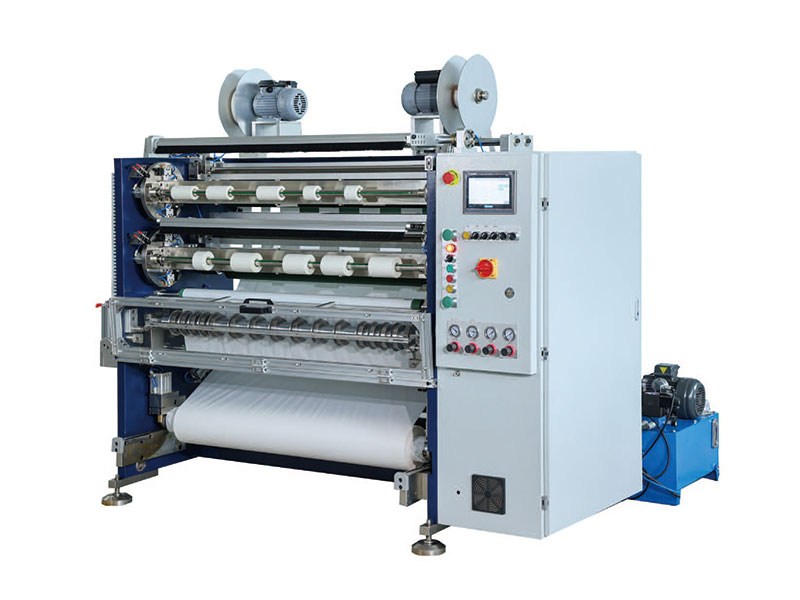 Máy cắt băng dính một mặt
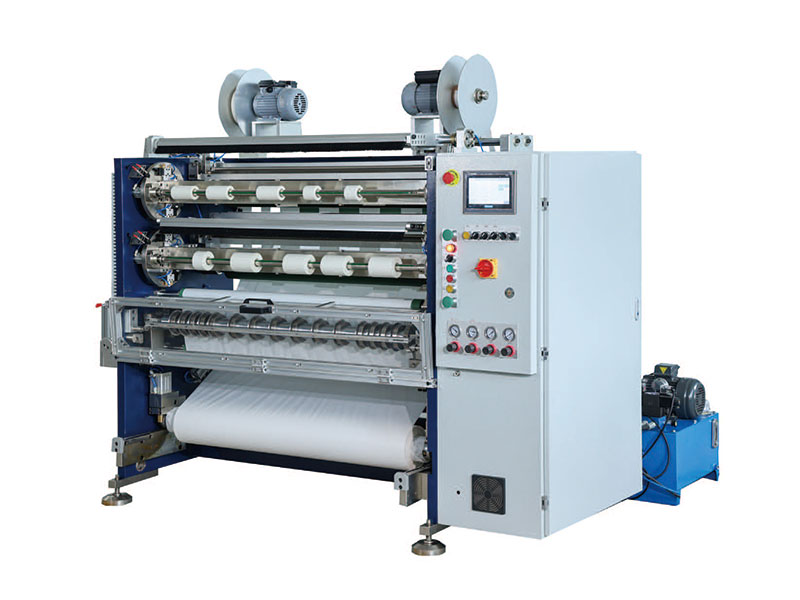 Máy cắt băng dính hai mặt
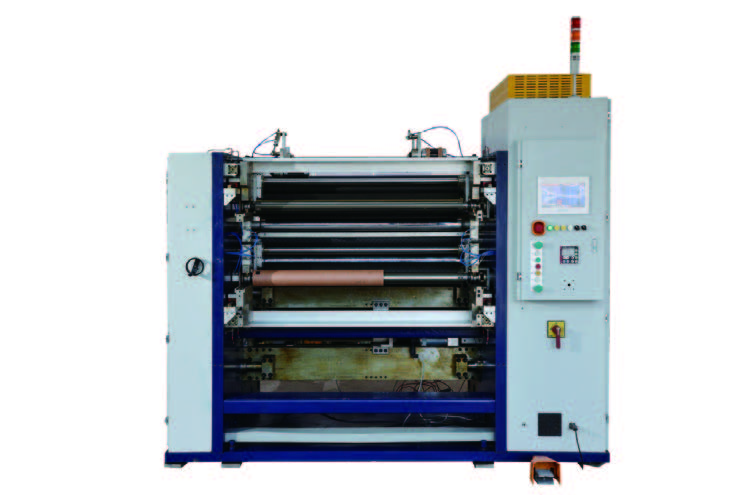 Máy cắt màng công suất
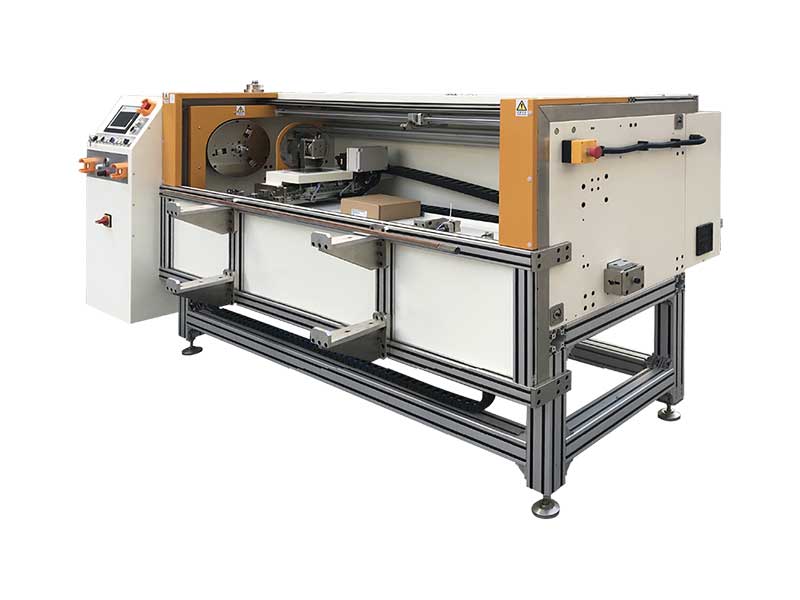 Máy cắt cuộn giấy bạc tự động






