Việc cắt cuộn ruy băng truyền nhiệt nghe có vẻ đơn giản trên lý thuyết: lấy một cuộn lớn, cắt thành các cuộn nhỏ hơn và vận chuyển đến các nhà sản xuất máy in hoặc các nhà gia công. Trên thực tế, đây là bước cuối cùng và khó khăn nhất trong quá trình sản xuất ruy băng. Một máy cắt không phù hợp với vật liệu, độ chính xác mục tiêu hoặc hồ sơ đơn đặt hàng của bạn sẽ tạo ra các cạnh thô ráp làm hỏng đầu in, sai lệch chiều rộng gây ra hiện tượng in lệch và các lỗi liên quan đến độ căng chỉ xuất hiện khi ruy băng đến tay người dùng cuối.
Hướng dẫn này được viết dành cho các nhà sản xuất, gia công và phân phối ruy băng đang đánh giá việc mua máy cắt ruy băng vào năm 2026. Nó bao gồm các thông số kỹ thuật thực sự quan trọng, cấu hình phần cứng phân biệt máy móc đáng tin cậy với máy móc có vấn đề, và các bước đánh giá để bảo vệ khoản đầu tư của bạn.
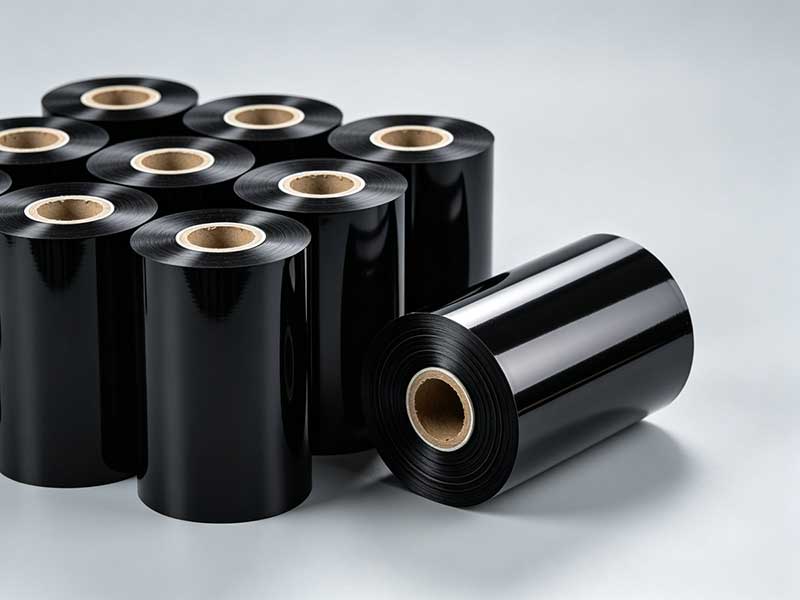
Hãy bắt đầu với nguyên liệu của bạn, chứ không phải với máy móc.
Sai lầm phổ biến nhất khi mua hàng là so sánh các loại máy trước khi xác định đặc tính vật liệu. Các chất nền ruy băng truyền nhiệt có độ dày tổng cộng từ 4,5 đến 20 micron, nhưng thành phần hóa học của lớp phủ sẽ thay đổi hoàn toàn cách cấu hình máy cắt.
Ruy băng làm từ sápChúng tương đối mềm, chịu được tốc độ cắt cao hơn và cài đặt lực căng dễ điều chỉnh hơn. Chúng chiếm ưu thế trong các ứng dụng thương mại quy mô lớn và đại diện cho phân khúc sản phẩm tiết kiệm nhất.
Ruy băng gốc nhựaChúng có lớp phủ cứng hơn và độ bền thấp hơn. Chúng thường yêu cầu tốc độ thấp hơn 20–30% so với ruy băng sáp và cần kiểm soát lực căng chặt chẽ hơn. Nếu ruy băng nhựa chiếm phần lớn trong hỗn hợp của bạn, một máy chỉ được tối ưu hóa cho hiệu suất của ruy băng sáp sẽ khiến bạn thất vọng.
Vật liệu lai giữa sáp và nhựaChúng nằm giữa hai thái cực này và được sử dụng rộng rãi ở những nơi cần khả năng chống mài mòn hoặc kháng hóa chất cao hơn so với sáp nguyên chất.
Độ dày cũng quan trọng như thành phần hóa học. Các loại màng tiêu chuẩn có độ dày từ 4–20 micron, nhưng các chất nền dưới 5 micron đặc biệt nhạy cảm với sự dao động lực căng. Nếu danh mục sản phẩm của bạn bao gồm các loại màng đặc biệt siêu mỏng bên cạnh các loại ruy băng thương mại tiêu chuẩn, hãy ưu tiên thiết bị có phạm vi lực căng rộng và được kiểm soát tốt hơn là máy được điều chỉnh cho một loại vật liệu duy nhất.
Trước khi liên hệ với bất kỳ nhà cung cấp nào, hãy lập hồ sơ chi tiết về danh mục sản phẩm hiện tại và dự kiến của bạn. Câu trả lời sẽ giúp xác định xem bạn cần một hệ thống đa năng mạnh mẽ hay một nền tảng chuyên dụng chính xác cao.
Độ chính xác khi cắt: Ngưỡng chất lượng bạn không thể thỏa hiệp.
Độ chính xác khi cắt quyết định tính đồng nhất về chiều rộng và chất lượng cạnh. Độ chính xác không đủ sẽ tạo ra các cạnh bị gờ có thể làm hỏng đầu in, và sự sai lệch về chiều rộng gây ra hiện tượng lệch mực khi in tốc độ cao.
Mức độ chính xác trong ngành được phân loại大致 như sau:
| Mức độ chính xác | Phạm vi dung sai | Ứng dụng điển hình |
| Kinh tế | ±0,3–0,5 mm | Nhãn thương mại và hậu cần thông thường |
| Độ chính xác cao | ±0,1 mm | Thẻ điện tử chính xác, truy xuất nguồn gốc dược phẩm |
| Độ chính xác cực cao | Sai số ±0,05 mm hoặc nhỏ hơn | Nhãn y tế, mã vạch độ phân giải cao, ruy băng siêu hẹp |
Đối với hầu hết các quy trình sản xuất ruy băng thương mại, độ chính xác ±0,1 mm là mục tiêu hợp lý. Nếu bạn phục vụ khách hàng trong lĩnh vực y tế, điện tử hoặc các phân khúc siêu hẹp, khả năng đạt độ chính xác ±0,05 mm là điều bắt buộc.
Bước đánh giá quan trọng nhất là thử cắt với vật liệu của riêng bạn. Bảng thông số phản ánh điều kiện lý tưởng trong phòng trình diễn. Cuộn mẫu của bạn phản ánh thực tế. Yêu cầu nhà sản xuất chạy ruy băng của bạn ở tốc độ sản xuất, sau đó đo độ lệch chiều rộng trên ít nhất mười cuộn liên tiếp bằng thước kẹp. Kiểm tra các cạnh cắt dưới kính hiển vi để tìm các vết gờ, bong tróc lớp phủ hoặc hư hại do nhiệt.
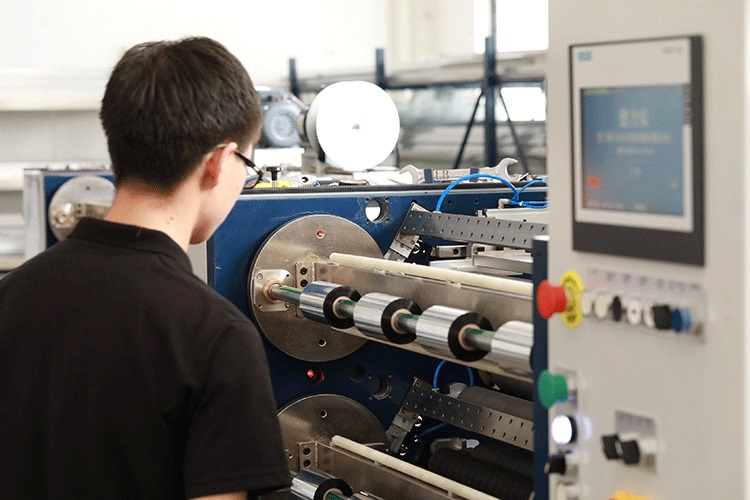
Kiểm soát độ căng: Thông số kỹ thuật quyết định mọi thứ khác.
Các nguồn tin trong ngành luôn mô tả việc kiểm soát lực căng là "linh hồn" của quá trình xẻ ruy băng, và điều này hoàn toàn có lý. Kiểm soát lực căng chiếm hơn 50% ảnh hưởng đến độ phẳng của cuộn ruy băng và chất lượng cuộn.
Lớp màng PET nền trong ruy băng truyền nhiệt cực kỳ mỏng và có tính đàn hồi dưới tác động của lực căng. Lực căng quá mức sẽ làm giãn và biến dạng chất nền, gây ra các vết nứt nhỏ trong lớp mực, làm bong tróc bột mực và gây ô nhiễm đầu in. Lực căng không đủ sẽ tạo ra các cuộn giấy lỏng lẻo, nhăn nheo, tạo ra các vạch trắng hoặc vết lõm trong quá trình in. Lực căng không đều dẫn đến hiện tượng giãn nở, lệch lõi và lỗi "lõi hoa cúc" đáng sợ, trong đó các lớp bên trong bị ép bẹp bởi áp lực cuộn bên ngoài.
Những điều cần lưu ýHệ thống điều khiển lực căng vòng kín hoàn toàn tự động kết hợp PLC với bộ truyền động servo. Cấu hình này giám sát và điều chỉnh lực căng theo thời gian thực trong suốt các giai đoạn tháo cuộn, kéo và cuộn lại, giữ cho độ dao động trong phạm vi ±2% so với giá trị đặt hoặc chính xác hơn. Hệ thống điều khiển vòng hở truyền thống—điều chỉnh bằng tay bằng ly hợp từ hạt—có thể bị sai lệch ±10% và không thể bù đắp cho những thay đổi về lực căng xảy ra khi đường kính cuộn tăng lên.
Độ căng của côn cũng quan trọng không kém.Khi đường kính cuộn tăng lên, hệ thống cần tự động giảm lực căng để duy trì cấu trúc “bên trong chặt, bên ngoài mềm hơn”. Nếu không kiểm soát độ côn, các cuộn thành phẩm có đường kính lớn sẽ bị biến dạng bên trong, lem mực hoặc biến dạng chất nền, những hiện tượng này chỉ trở nên rõ ràng sau khi lưu trữ và vận chuyển.
Nếu quy trình sản xuất của bạn bao gồm các chất nền mỏng dưới 5 micron, hãy kiểm tra xem phạm vi lực căng của máy có đủ thấp và hệ thống điều khiển có phản hồi đủ nhanh để xử lý các gia tốc và giảm tốc đột ngột hay không. Một máy giữ lực căng tốt ở trạng thái ổn định nhưng dao động trong quá trình thay đổi tốc độ sẽ tạo ra các cuộn không đồng nhất trong suốt ca làm việc.
Sự gọn gàng trong việc quấn dây và phần cứng tạo ra nó
Độ gọn gàng của đường cuộn là chỉ số dễ nhận thấy nhất về chất lượng máy cắt, và là thông số thường bị bỏ qua nhất trong quá trình mua hàng. Độ lệch mặt cuối cần được kiểm soát trong phạm vi ±1 mm đối với sản xuất tiêu chuẩn, với thiết bị cao cấp có thể đạt ±0,5 mm.
Việc cuộn ruy băng không gọn gàng trông như thế nào? Đó có thể là hình dạng “miệng chuông”, trong đó một cạnh của cuộn ruy băng nhô ra ngoài cạnh kia. Các cạnh “răng cưa”, nơi các vòng quấn riêng lẻ nhô ra không đều. Các nếp nhăn bên trong xuất hiện dưới dạng các nếp gấp xuyên tâm khi cuộn ruy băng được mở ra. Bất kỳ lỗi nào trong số này đều có thể gây đứt ruy băng hoặc kẹt máy in trong quá trình sử dụng, dẫn đến các khiếu nại truy ngược lại bộ phận cắt ruy băng của bạn.
Trục trượt là thiết yếu cho sản xuất đa thông số kỹ thuật.Mỗi trạm cuốn có một vòng trượt độc lập điều chỉnh mô-men xoắn khi đường kính cuộn thay đổi, duy trì độ cứng nhất quán từ lõi đến bề mặt. Trục trượt khí nén mang lại độ chính xác điều khiển tốt hơn so với các phiên bản cơ khí và đáng để đầu tư thêm nếu bạn thường xuyên thay đổi thông số kỹ thuật hoặc vận hành nhiều cuộn hẹp cùng lúc.
Hướng dẫn web chủ độngViệc sử dụng cảm biến quang điện hoặc siêu âm là một thành phần phần cứng không thể thiếu khác. Hệ thống giám sát vị trí mép theo thời gian thực và điều chỉnh con lăn để ngăn ngừa sự lệch ngang. Nếu không có sự điều chỉnh chủ động, ngay cả một tấm vải căng tốt cũng sẽ dần dần bị lệch, tạo ra các cuộn vải trông có vẻ chấp nhận được bằng mắt thường nhưng lại không đạt yêu cầu kiểm tra chiều rộng tại khâu kiểm tra chất lượng đầu vào của khách hàng.
Tốc độ cắt: Điều chỉnh tốc độ đầu ra phù hợp với thực tế vật liệu
Tốc độ tối đa danh nghĩa là thông số được quảng cáo rầm rộ nhất nhưng lại ít có ý nghĩa nhất khi đứng riêng lẻ. Một máy in tuyên bố tốc độ 450 m/phút nhưng phải vận hành ở tốc độ 200 m/phút để duy trì chất lượng chấp nhận được với ruy băng nhựa của bạn thì thực chất chỉ là một máy in 200 m/phút.
Một khuôn khổ thực tiễn để đánh giá tốc độ:
| Lớp tốc độ | Phạm vi | Thích hợp cho |
| Cấp độ đầu vào | 50–100 m/phút | Sản xuất số lượng nhỏ, thay đổi đơn hàng thường xuyên, thử nghiệm thị trường. |
| Xe chuyên dụng thương mại | 150–250 m/phút | Hầu hết các đơn đặt hàng sáp và sáp-nhựa tiêu chuẩn |
| Sản xuất số lượng lớn | 300–500 m/phút | Sản xuất hàng loạt liên tục với tự động hóa |
Ruy băng nhựa sẽ chạy ở tốc độ thấp hơn trong phạm vi hoạt động của bất kỳ máy nào. Ruy băng sáp có thể chạy nhanh hơn. Khi nhà cung cấp báo giá tốc độ tối đa, hãy hỏi tốc độ đó đạt được trong điều kiện vật liệu và lực căng nào. Sau đó, hãy thử nghiệm với ruy băng của riêng bạn ở tốc độ đó và đánh giá khả năng điều khiển khởi động/dừng, độ gọn gàng của cuộn dây trong quá trình tăng tốc và khả năng xử lý mối nối.
Đối với các nhà sản xuất có nhiều loại đơn đặt hàng khác nhau, tốc độ chuyển đổi quan trọng hơn tốc độ tối đa. Một máy mất 30 phút để chuyển đổi từ khổ giấy này sang khổ giấy khác sẽ mất nhiều thời gian sản xuất hơn so với một máy chậm hơn, chỉ mất ba phút để chuyển đổi. Hệ thống định vị dao tự động, công thức cắt có thể lập trình và trục tháo lắp nhanh ảnh hưởng trực tiếp đến năng suất hiệu quả của bạn.
Tự động hóa và trí tuệ nhân tạo: Điều gì đáng để đầu tư vào năm 2026?
Thị trường máy cắt xẻ năm 2026 cung cấp nhiều lựa chọn, từ các thiết bị cơ khí bán tự động đến các hệ thống hoàn toàn tự động với khả năng mô phỏng kỹ thuật số. Không phải mọi tính năng đều xứng đáng với chi phí của nó, nhưng một số nâng cấp tự động hóa mang lại lợi ích có thể đo lường được.
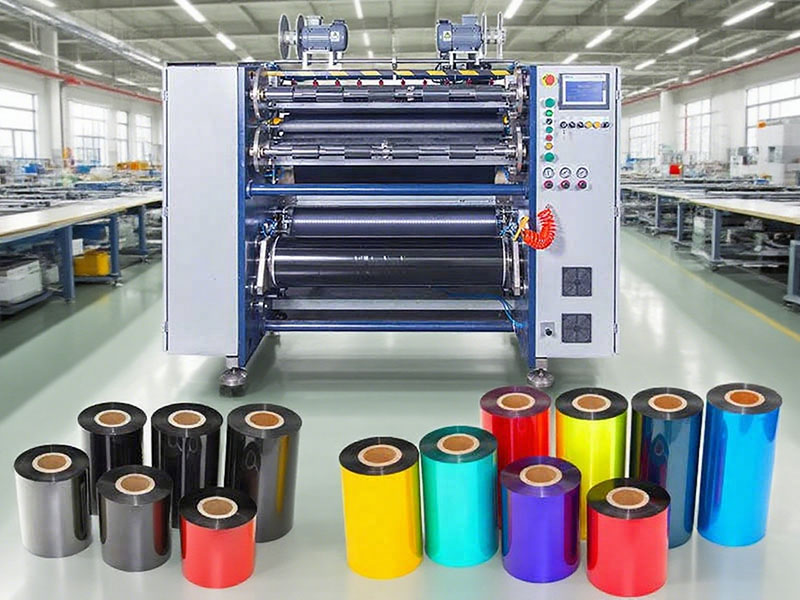
Cài đặt dao tự độngLoại bỏ lỗi định vị dụng cụ thủ công và giảm thời gian chuyển đổi từ hàng chục phút xuống dưới ba phút trên các máy được trang bị tốt. Đối với các hoạt động vận hành nhiều khổ hẹp trong mỗi ca, điều này sẽ nhanh chóng mang lại lợi ích về chi phí.
Cuộn phim lại và chuyển cắt tự độngCho phép sản xuất liên tục mà không cần dừng lại để lấy cuộn thành phẩm ra. Điều này rất có giá trị đối với các sản phẩm tiêu chuẩn có khối lượng lớn nhưng ít quan trọng hơn đối với môi trường sản xuất theo đơn đặt hàng, nơi mà các thay đổi đơn hàng chiếm ưu thế.
Kiểm tra bằng thị giác máyCông nghệ này đang nổi lên như một công cụ đảm bảo chất lượng. Camera giám sát các cạnh cắt trong thời gian thực, phát hiện các vết gờ, hư hỏng lớp phủ hoặc sai lệch chiều rộng ngay khi chúng xảy ra, thay vì sau khi toàn bộ cuộn vật liệu đã được sản xuất. Đối với khách hàng trong lĩnh vực y tế và điện tử với kỳ vọng không có lỗi, khả năng này cung cấp hồ sơ chất lượng được ghi lại và phát hiện các vấn đề trước khi chúng trở thành hàng trả lại.
Quản lý công thức quy trìnhCho phép người vận hành nhớ lại các cài đặt đã được xác thực cho các đơn hàng định kỳ. Thay vì dựa vào trí nhớ của người vận hành hoặc điều chỉnh thử và sai, máy sẽ truy xuất các cấu hình lực căng, tốc độ tăng dần và vị trí dao từ cơ sở dữ liệu. Điều này giảm thiểu sự biến động giữa các ca làm việc và rút ngắn thời gian thiết lập cho các đơn hàng lặp lại.
Điều gì không đáng để trả tiền? Vận hành hoàn toàn tự động không người lái nếu hồ sơ đơn hàng của bạn là nhiều loại sản phẩm, số lượng ít. Chi phí cao hơn cho tự động hóa chỉ đáng giá khi bạn có dây chuyền sản xuất ổn định, lặp đi lặp lại và có thể hoạt động trong thời gian dài mà không cần can thiệp.
Chi phí: Tính tổng chi phí sở hữu, không phải giá mua.
Máy cắt ruy băng truyền nhiệt có nhiều loại, từ các dòng máy cơ bản đến các hệ thống sản xuất hiện đại. Sự chênh lệch giá mua giữa một máy giá rẻ và một máy chất lượng có thể chỉ từ 20-30%, nhưng tổng chi phí chênh lệch trong vòng 5 năm có thể lớn hơn nhiều.
Phương trình chi phí thực tế là: Giá mua + chi phí vận hành + chi phí bảo trì + tổn thất do thời gian ngừng hoạt động + phế phẩm và chi phí làm lại do lỗi chất lượng.
Một chiếc máy có giá thành thấp hơn 20% nhưng cần hiệu chỉnh độ căng thường xuyên, tạo ra tỷ lệ phế phẩm cao hơn trong quá trình thay đổi linh kiện và gặp sự cố hỏng hóc linh kiện làm gián đoạn sản xuất sẽ làm tiêu hao khoản tiết kiệm đó trong vòng một hoặc hai năm đầu tiên. Các linh kiện cốt lõi—vòng bi, thanh dẫn hướng, động cơ servo và hệ thống dao—quyết định độ tin cậy lâu dài. Hãy hỏi về thương hiệu của các linh kiện và khoảng thời gian bảo dưỡng dự kiến.
Hỗ trợ sau bán hàng là một khoản chi phí ẩn.Khi máy cắt gặp sự cố, mỗi giờ ngừng hoạt động đều là một giờ sản xuất bị mất. Hãy đánh giá khả năng đáp ứng hỗ trợ kỹ thuật của nhà cung cấp, tính sẵn có của phụ tùng thay thế và liệu có sẵn chức năng chẩn đoán từ xa hay không. Giá mua cao hơn một chút từ nhà cung cấp có thể giao hàng linh kiện quan trọng trong đêm thường là quyết định kinh tế tốt hơn.
Danh sách kiểm tra đánh giá thực tiễn
Trước khi ký đơn đặt hàng, hãy hoàn thành các bước sau:
1. Cắt thử với chất liệu của bạn.Hãy chuẩn bị các cuộn mẫu đại diện cho các loại sản phẩm chính của bạn—sáp, hỗn hợp sáp-nhựa và nhựa (nếu có). Chạy ở tốc độ sản xuất. Đo độ lệch chiều rộng và kiểm tra các cạnh.
2. Kiểm tra hiệu suất lực căng trong quá trình tăng tốcHãy quan sát chất lượng cuộn giấy khi máy tăng tốc từ thấp lên cao rồi lại giảm xuống. Sự dao động của lực căng trong quá trình thay đổi tốc độ sẽ bộc lộ những điểm yếu của hệ thống điều khiển mà hoạt động ổn định che giấu.
3. Kiểm tra độ gọn gàng của việc cuộn dây trên toàn bộ cuộn.Kiểm tra độ thẳng hàng của mặt cuối từ lõi đến bề mặt. Tìm kiếm các nếp nhăn hình chuông, hình răng cưa hoặc nếp nhăn bên trong. Đo độ lệch của mặt cuối tại nhiều điểm.
4. Kiểm tra thời gian chuyển đổi.Hãy đo thời gian quá trình chuyển đổi từ chiều rộng này sang chiều rộng khác. Nếu bạn chạy nhiều cấu hình khác nhau mỗi ngày, con số này quan trọng hơn thông số tốc độ.
5. Xác nhận cấu hình trục trượt và dẫn hướng vảiHãy kiểm tra xem máy có phần cứng đáp ứng được các thông số kỹ thuật hẹp nhất và rộng nhất của bạn với chất lượng chấp nhận được hay không.
6. Xem xét lại hệ thống điều khiểnHãy yêu cầu được hướng dẫn cách thiết lập độ căng côn và quản lý công thức. Một máy móc yêu cầu kỹ sư điều chỉnh thông số cho mỗi đơn hàng thì không thực sự lập trình được.
7. Liên hệ với khách hàng hiện cóHãy yêu cầu tham khảo ý kiến từ các nhà cung cấp trong khu vực hoặc phân khúc sản phẩm của bạn. Hỏi về độ tin cậy, khả năng phản hồi hỗ trợ và liệu máy móc có đáp ứng được độ chính xác theo thông số kỹ thuật trong sản xuất hàng ngày chứ không chỉ trong các buổi trình diễn.
Thị trường ruy băng truyền nhiệt tiếp tục đòi hỏi dung sai chặt chẽ hơn, chất nền mỏng hơn và chất lượng ổn định hơn khi độ phân giải in tăng lên và các ứng dụng mở rộng sang lĩnh vực y tế, điện tử và nhãn chuyên dụng. Một máy cắt mua vào năm 2026 cần có khả năng đáp ứng các yêu cầu chưa có trong đơn đặt hàng của bạn. Quá trình đánh giá được mô tả ở đây mất thời gian, nhưng chi phí sẽ thấp hơn nhiều so với việc phát hiện ra những hạn chế của máy sau khi nó đã được lắp đặt trên dây chuyền sản xuất của bạn.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano





 Máy cắt ruy băng mã vạch
 Máy cắt ruy băng truyền nhiệt bán tự động RSDS5 PLUS
 Máy cắt ruy băng truyền nhiệt tự động RSDS8 H PLUS
 Máy cắt ruy băng truyền nhiệt tự động RSDS6 PLUS
 Máy cắt màng năng lượng mặt trời
 Máy cắt ruy băng truyền nhiệt bán tự động RSDS1 PLUS
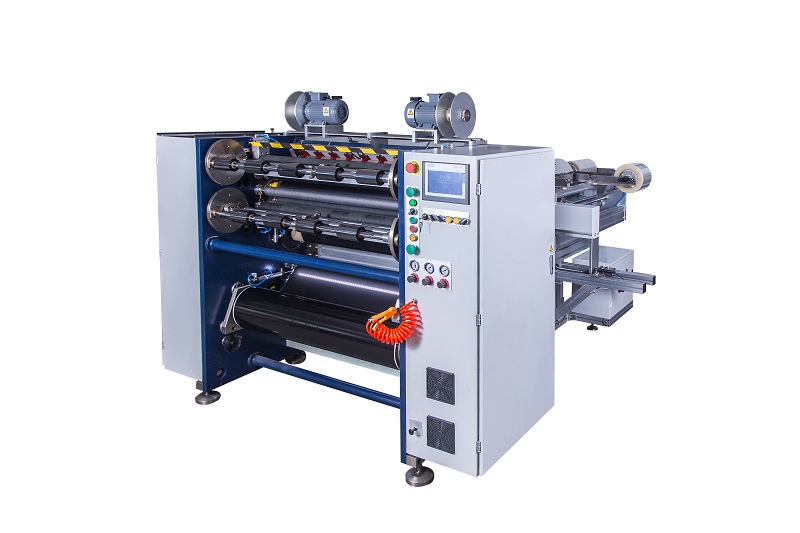 Máy cắt ruy băng truyền nhiệt bán tự động RSDS2 PLUS
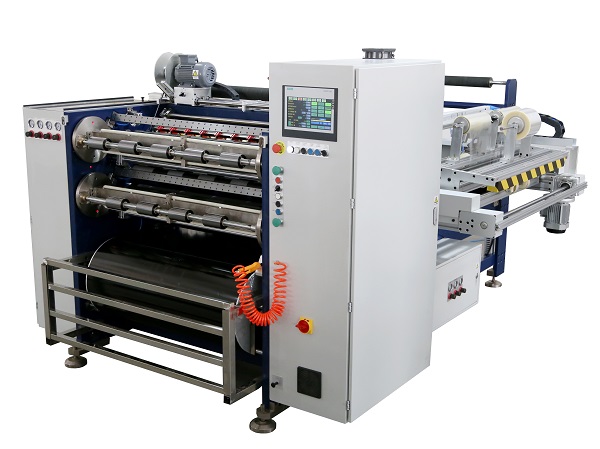 Máy cắt ruy băng truyền nhiệt tự động RSDS8 PLUS






