Nâng cao hiệu quả cắt của máy cắt nhãn tự dính là bước quan trọng đối với các doanh nghiệp gia công nhãn để giảm chi phí đơn vị và rút ngắn chu kỳ giao hàng. Tuy nhiên, nhiều nhà máy lại mắc phải sai lầm khi chỉ theo đuổi hiệu quả: đánh đồng tốc độ tối đa định mức của thiết bị với sản lượng thực tế. Trên thực tế, một máy cắt có tốc độ định mức 200 m/phút thường chỉ đạt tốc độ hiệu quả từ 60 đến 70% giá trị định mức khi cắt các vật liệu màng có khổ hẹp. Việc nâng cao hiệu quả thực sự đòi hỏi phải cải tiến hệ thống từ bốn khía cạnh: cân bằng tốc độ và độ chính xác, ổn định kiểm soát lực căng, tăng cường tự động hóa và quản lý công cụ tinh tế.

1. Tốc độ và độ chính xác: Nguyên tắc cơ bản của hiệu quả là "Làm đúng ngay từ lần đầu tiên"
Nguyên nhân chính làm giảm hiệu quả cắt xẻ không phải là máy chạy chậm, mà là tốc độ cắt quá nhanh tạo ra nhiều phế phẩm. Tốc độ làm trầm trọng thêm sai sót về độ chính xác: thời gian vật liệu lưu lại trong vùng cắt càng ngắn, phạm vi điều chỉnh độ căng và phản ứng hiệu chỉnh càng hẹp. Một thiết bị hoạt động kém hiệu quả ở tốc độ thấp thường gặp phải các vấn đề tập trung như mép cắt không đều, giấy bị cắt xuyên, và keo bị tràn khi đạt tốc độ trên 150 m/phút. Thời gian ngừng hoạt động bị mất do làm lại và phế phẩm vượt xa sự chênh lệch giá của chính thiết bị.
Do đó, bước đầu tiên để nâng cao hiệu quả là thiết lập các tiêu chuẩn về độ chính xác. Đối với các loại giấy tự dính thông thường, độ chính xác ± từ 0,1 mm đến ±0,2 mm là đủ để đáp ứng hầu hết các đơn đặt hàng, vì vậy tốc độ có thể được ưu tiên ở giai đoạn này; Đối với các sản phẩm có giá trị gia tăng cao như vật liệu màng (PE, PP, PET), nhãn điện tử và nhãn dược phẩm, độ chính xác cần được kiểm soát ở mức ±0,05 mm, ưu tiên hệ thống truyền động servo. Độ ổn định chính xác đạt được sẽ tạo ra đầu cuộn gọn gàng, giảm đáng kể thời gian ngừng hoạt động trong các quy trình cắt khuôn hoặc in ấn tiếp theo - đây cũng là một nguồn hiệu quả bị đánh giá thấp.

2. Kiểm soát độ căng: "Khung vô hình" ở tốc độ cao
Băng keo tự dính được cấu tạo từ ba lớp: vật liệu bề mặt, lớp keo và giấy lót. Nếu độ căng của bất kỳ lớp nào không đều, băng keo sẽ bị uốn lượn, các mặt đầu không đều hoặc rò rỉ keo sau khi cuộn lại. Tốc độ càng cao, sự khác biệt về quán tính do sự thay đổi đường kính từ cuộn đầy đến cuộn rỗng càng lớn, khiến việc kiểm soát độ căng trở nên khó khăn hơn gấp bội.
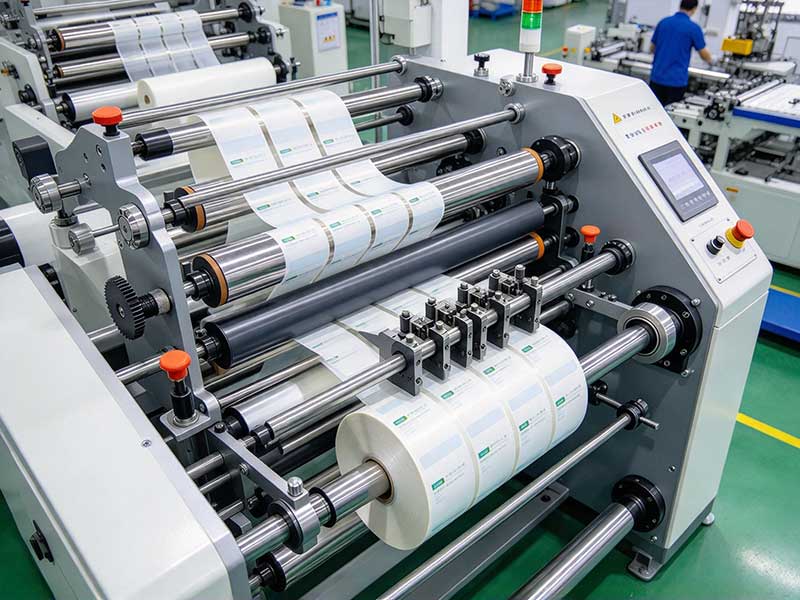
Kiểm soát lực căng hiệu quả đòi hỏi sự hỗ trợ của hệ thống vòng kín. Đầu cuộn cung cấp phản hồi thời gian thực từ cảm biến lực căng, và PLC tính toán mô-men xoắn phanh cần thiết dựa trên sự thay đổi đường kính cuộn, giữ cho sự dao động lực căng trong phạm vi hẹp; đầu cuốn sử dụng điều khiển lực căng côn để tránh hiện tượng sụp đổ do "lỏng bên trong, chặt bên ngoài". Một số mẫu cao cấp còn thực hiện điều khiển servo độc lập ba trục: cuộn ra, cuộn lên và cuộn xuống, cho phép người vận hành thiết lập đường cong lực căng riêng biệt theo các đặc tính vật liệu khác nhau thay vì dựa vào một bộ thông số chung duy nhất để áp dụng cứng nhắc cho tất cả các đơn đặt hàng. Chỉ khi lực căng không còn là yếu tố hạn chế thì thiết bị mới có thể hoạt động ổn định và liên tục ở tốc độ cao hơn.
3. Giảm thời gian ngừng hoạt động: Những đóng góp về hiệu quả từ tự động hóa và thiết kế thay đổi nhanh chóng
Năng suất thực tế hàng ngày của máy cắt xẻ bằng tốc độ vận hành nhân với thời gian vận hành hiệu quả. Nhiều nhà máy có thiết bị được đánh giá ở tốc độ cao, nhưng việc thay thế máy định hình lại, tiếp nhận và dừng máy, và chờ dỡ hàng tiêu tốn một lượng lớn công suất. Một trọng tâm quan trọng khác để nâng cao hiệu quả là giảm thiểu thời gian không cắt.
Trong quá trình thay đổi đơn hàng, hệ thống PLC với bộ nhớ tham số cho phép người vận hành truy xuất các công thức quy trình đã lưu trên màn hình cảm ứng mà không cần phải thiết lập lại chiều rộng cắt, giá trị lực căng hoặc chiều dài đo từng mục một. Thiết kế thay đổi nhanh của trục cuộn cũng rất quan trọng: khả năng nhanh chóng chuyển đổi giữa trục giãn nở và trục trượt cho phép cùng một thiết bị xử lý cả các đơn hàng cuộn dài lớn và xử lý hiệu quả các lô nhỏ với nhiều thông số kỹ thuật khác nhau cho các đơn hàng ngắn. Ngoài ra, các chức năng tự động hóa cơ bản như đếm mét tự động, dừng theo chiều dài cố định và tắt máy khi thiếu nguyên liệu, mặc dù có vẻ đơn giản, nhưng có thể tiết kiệm hàng chục phút thời gian vận hành không hiệu quả mỗi ca làm việc.
Đối với sản xuất hàng loạt nhãn tiêu chuẩn, giá trị của thiết bị tích hợp càng trở nên rõ ràng hơn. Ví dụ, một số máy cắt và hoàn thiện nhãn cuộn sử dụng thiết kế hai đầu để hỗ trợ xử lý đồng thời, tăng gấp đôi năng suất so với các mẫu một đầu. Chúng tích hợp cán màng, cắt đôi, loại bỏ phế liệu và xẻ rãnh vào một quy trình liên tục, giảm thiểu sự tuần hoàn vật liệu và thời gian chờ đợi giữa các thiết bị khác nhau.
4. Quản lý công cụ: Một biến số hiệu quả thường bị bỏ qua
Lớp keo tự dính bị mềm ra do nhiệt ma sát trong quá trình cắt tốc độ cao, khiến nó dễ bám dính vào lưỡi dao và tạo thành lớp tích tụ vật liệu. Khi keo tích tụ trên lưỡi dao, lực cản khi cắt tăng lên, các vết gờ ở cạnh xuất hiện nhiều hơn, và người vận hành phải dừng máy để vệ sinh. Thời gian ngừng hoạt động tưởng chừng nhỏ nhặt này lại tích lũy đáng kể trong các trường hợp cắt tốc độ cao.
Các biện pháp giải quyết vấn đề này bao gồm: lắp đặt súng thổi khí áp suất cao hoặc bàn chải tại giá đỡ lưỡi dao để tự động làm sạch bề mặt lưỡi dao theo định mức; Đối với vật liệu keo nóng chảy, có thể sử dụng hệ thống làm mát bằng khí để kiểm soát nhiệt độ lưỡi dao dưới điểm hóa mềm của keo; Trong việc lựa chọn dụng cụ, các mảnh dao bằng hợp kim cứng cacbua hoạt động tốt hơn đáng kể về khả năng chống mài mòn và chống dính vật liệu trong điều kiện cắt tốc độ cao so với thép tốc độ cao truyền thống. Ngoài ra, bằng cách thiết lập chu kỳ thay dao dựa trên định mức cắt hoặc phát hiện mài mòn cạnh, chế độ thụ động "cắt cho đến khi xảy ra sự cố" có thể loại bỏ tình trạng chậm lại và phế phẩm do sự xuống cấp của dụng cụ trước khi chúng xảy ra.
Phần kết luận
Việc nâng cao hiệu quả của máy cắt nhãn tự dính về cơ bản là một dự án mang tính hệ thống.nhằm mục đích giảm thời gian không hiệu quảTốc độ định mức chỉ là điểm khởi đầu; điều thực sự quyết định sản lượng là khả năng hoạt động liên tục của thiết bị với độ chính xác ổn định, khả năng phản hồi của hệ thống căng cuộn đối với sự thay đổi đường kính cuộn dây, độ mượt mà của quá trình chuyển đổi đơn hàng và xả liệu, và khả năng kiểm soát trạng thái của dụng cụ. Nếu chỉ tập trung vào các thông số tốc độ và bỏ qua các điều kiện hỗ trợ này trong quá trình lựa chọn, tốc độ cao thực tế có thể làm tăng tỷ lệ phế phẩm và thời gian ngừng hoạt động. Đối với hầu hết các công ty xử lý nhãn, một máy có độ chính xác cao, hệ thống căng cuộn ổn định và tự động hóa phù hợp với cấu trúc đơn hàng thường mang lại sản lượng thực tế tốt hơn so với một "máy tốc độ cao" với các thông số hấp dẫn nhưng lại có nhiều điểm yếu.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Máy cắt cuộn tự dính






