Trong quy trình sản xuất cuối cùng của các nhà máy in nhãn, máy cắt xẻ thường không phải là thiết bị nổi bật nhất, nhưng lại thường là yếu tố then chốt quyết định chất lượng và chi phí sản phẩm. Một máy cắt xẻ không phù hợp sẽ gây ra hiện tượng lệch khi cắt giấy, nhăn khi cắt màng phim, và mất nửa giờ để thay đổi một dụng cụ duy nhất. Mặc dù các vấn đề có vẻ rải rác, nhưng nguyên nhân gốc rễ đều chỉ về cùng một điểm: không lựa chọn máy phù hợp với "đặc tính vật liệu". Vật liệu tự dính rất đa dạng, từ giấy tráng phủ đến màng PET, với các đặc tính vật lý khác nhau. Sử dụng một máy để "xử lý mọi thứ" thường dẫn đến việc cắt không đạt yêu cầu ở bất kỳ loại vật liệu nào. Để tránh sai sót này, cần phải phân tích độ chính xác của quá trình cắt xẻ từng bước một từ nhiều khía cạnh: kiểm soát lực căng, lựa chọn hình dạng dụng cụ và cấu hình tự động.
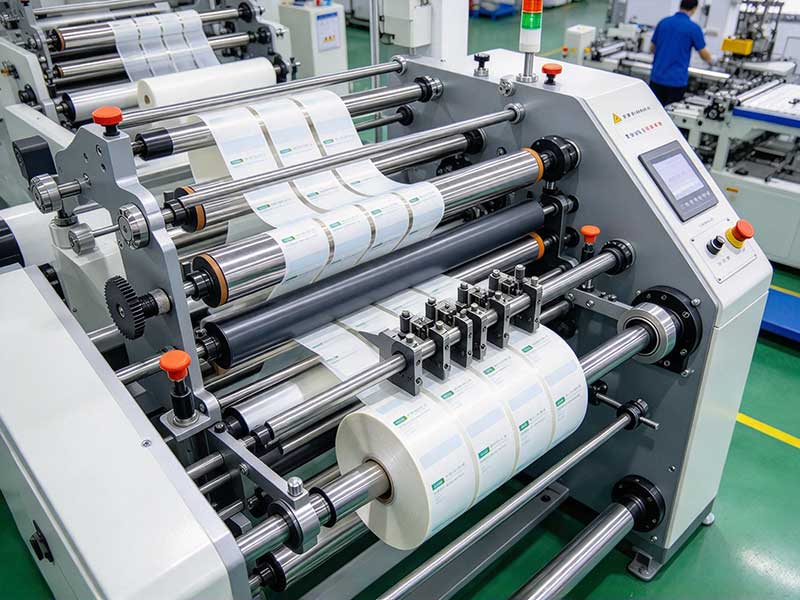
Độ chính xác: Đừng để bị đánh lừa bởi các con số danh nghĩa; hãy tập trung vào phạm vi "ổn định".
Độ chính xác khi cắt là một tiêu chí khó đánh giá đối với máy cắt, nhưng có một sai sót phổ biến trong việc ghi nhãn thông số trên thị trường. Máy được đánh giá "±0,01mm" không phải là hiếm, nhưng trong điều kiện làm việc thực tế như biến động độ căng vật liệu, độ lệch trục lưỡi dao và sự thay đổi nhiệt độ và độ ẩm môi trường, con số này hầu như không thể tái tạo một cách đáng tin cậy. Một đánh giá tương đối thực tế là: băng dính giấy tự dính thông thường, với độ chính xác từ ±0,1mm đến ±0,2mm, là đủ để đáp ứng hầu hết các đơn đặt hàng; các loại màng hoặc nhãn có giá trị gia tăng cao (nhãn điện tử, nhãn dược phẩm) cần được đặt trên thiết bị truyền động servo với độ chính xác ± 0,05mm.
Điều quan trọng hơn cả các con số chính xác là "điều gì làm cho điều đó xảy ra". Cắt bằng lưỡi dao tròn sử dụng phương pháp cắt chéo theo trục lên xuống, hoạt động giống như kéo, cho ra những đường cắt gọn gàng và tuổi thọ lưỡi dao cao, khiến nó trở thành lựa chọn phổ biến cho các giải pháp yêu cầu độ chính xác cao; Lưỡi dao phẳng có giá thành thấp hơn, nhưng độ chính xác và tuổi thọ kém hơn đáng kể, khiến chúng phù hợp với tốc độ thấp, chiều rộng hẹp hoặc các trường hợp yêu cầu cắt không quá khắt khe. Khi lựa chọn mẫu mã, nhà sản xuất có thể được yêu cầu cung cấp dữ liệu kiểm tra thực tế bề mặt cắt, điều này đáng tin cậy hơn nhiều so với việc chỉ xem qua các tài liệu quảng cáo.
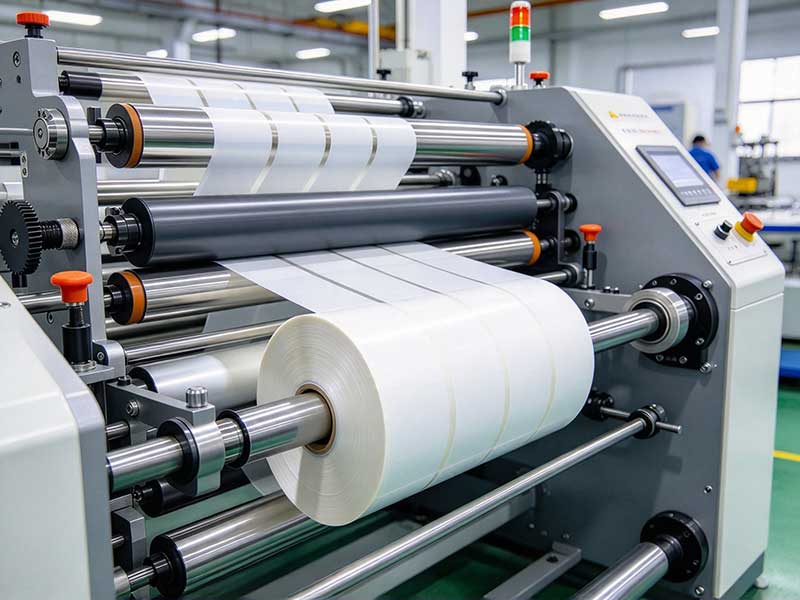
Kiểm soát độ căng: Mối liên kết vô hình quyết định liệu sản phẩm hoàn thiện có thể sử dụng được hay không.
Kiểm soát độ căng là thách thức kỹ thuật cốt lõi của máy cắt cuộn và cũng là lĩnh vực dễ bị bỏ qua nhất. Vật liệu tự dính là một vật liệu tổng hợp gồm "vật liệu bề mặt + keo + giấy nền". Nếu bất kỳ lớp nào có độ căng không đều, các cuộn nhỏ sau khi cắt sẽ có các cạnh không đều, rò rỉ keo, hoặc thậm chí xuất hiện các "lõi hình hoa cúc".
Vật liệu giấy có khả năng chịu kéo tốt và yêu cầu lực căng tương đối dễ điều chỉnh; vật liệu màng mỏng là trường hợp ngoại lệ. PET, PP và PE dễ bị kéo giãn và dễ bị nhiễm tĩnh điện. Trong quá trình cuộn từ đầy đến hết, đường kính cuộn liên tục thay đổi. Nếu không thể điều chỉnh lực căng theo thời gian thực, hiện tượng nhăn và trượt gần như là không thể tránh khỏi. Một hệ thống điều chỉnh lực căng đạt tiêu chuẩn cần có ít nhất: đầu cuộn được chủ động cuộn bằng động cơ biến tần hoặc động cơ servo, với điều khiển vòng kín kết hợp với con lăn nổi hoặc cảm biến lực căng; đầu cuộn sử dụng trục trượt dẫn động độc lập tự động điều chỉnh mô-men xoắn theo sự thay đổi đường kính cuộn. Có một phương pháp đơn giản và hiệu quả để kiểm tra máy: chạy một cuộn vật liệu sản xuất thực tế, giữ cuộn thành phẩm để cảm nhận xem tất cả các lớp có căng đều, bị lỏng ở bên ngoài hoặc bên trong, có lõi cứng hay không, hoặc hệ thống điều chỉnh lực căng có được điều chỉnh đúng cách hay không.
Thiết bị khử tĩnh điện cũng rất cần thiết cho việc cắt màng. Tĩnh điện tích tụ trong quá trình vận hành tốc độ cao của PET và PP có thể thu hút bụi và gây lệch cuộn hoặc làm vật liệu dính vào con lăn, dẫn đến tắc nghẽn quá trình cấp liệu. Khi chọn model, hãy đảm bảo rằng thanh khử tĩnh điện là trang bị tiêu chuẩn chứ không phải là tùy chọn thêm với chi phí bổ sung.
Hình dạng lưỡi dao và việc loại bỏ chất thải: Lưỡi dao tròn là phổ biến, nhưng không phải là giải pháp duy nhất.
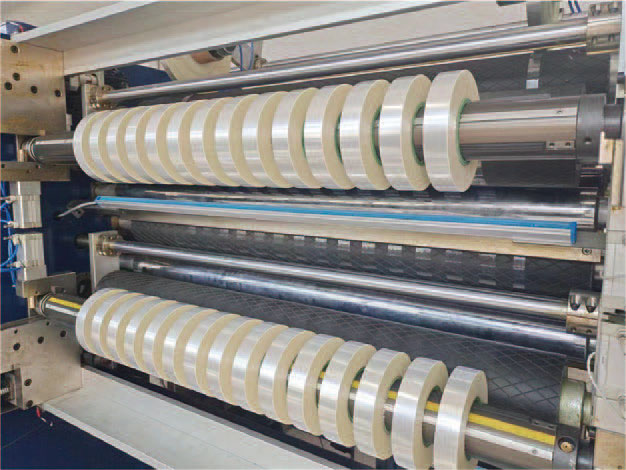
Hiện nay, cắt bằng lưỡi dao tròn là cấu hình phổ biến nhất cho máy cắt công nghiệp, phù hợp với hoạt động tốc độ cao, chất lượng cắt ổn định và tuổi thọ lưỡi dao dài. Đối với phần lớn các loại giấy và màng có chất kết dính, giải pháp dao tròn là một lựa chọn đáng tin cậy. Tuy nhiên, đối với các vật liệu "mỏng manh" như giấy dập nóng hoặc màng laser có lớp phủ kim loại hoặc hoa văn ba chiều, ngoài hình dạng lưỡi dao, cần đặc biệt chú ý đến độ cứng của trục lưỡi dao và thiết kế chống trầy xước của bề mặt con lăn dẫn hướng - trục lưỡi dao có độ cứng không đủ sẽ dễ bị mòn theo thời gian, gây ra hiện tượng gờ cạnh cắt, trong khi con lăn không đủ nhẵn có thể để lại vết xước trên bề mặt vật liệu.
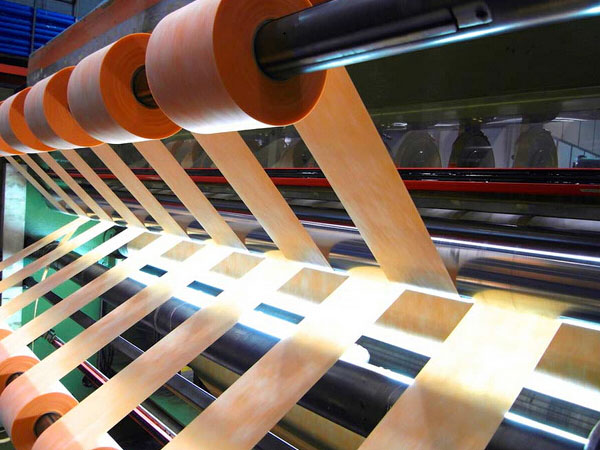
Quá trình xử lý chất thải cũng cần được xác nhận khi lựa chọn máy. Nếu vật liệu thừa sinh ra trong quá trình xẻ rãnh không được thải ra ngoài một cách trơn tru, nó sẽ tích tụ gần trục máy, ảnh hưởng đến chất lượng cắt và thậm chí làm hỏng lưỡi dao. Các mẫu máy phổ biến được trang bị quạt hút hoặc thiết bị thổi, giúp chủ động thổi bay và thu gom vật liệu thừa – chức năng này đặc biệt quan trọng đối với việc xẻ rãnh dải hẹp.
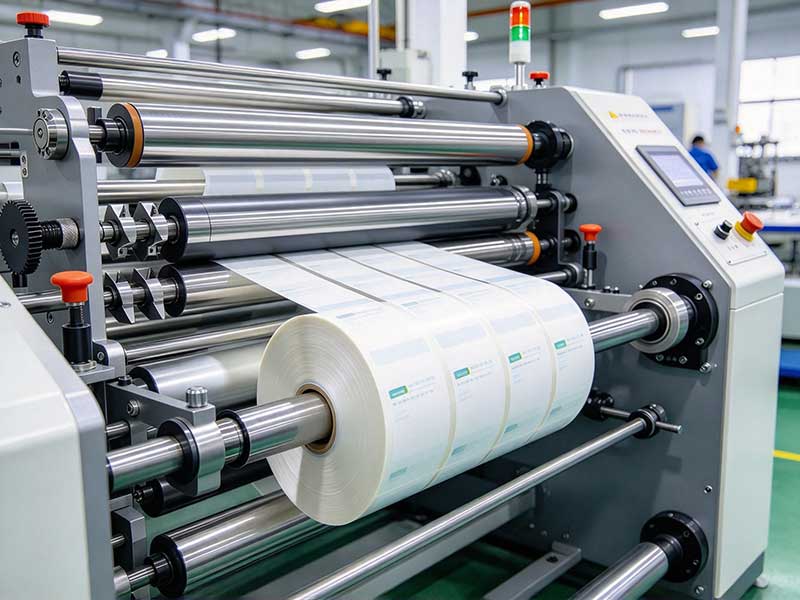
Tự động hóa: Nói theo cấu trúc câu hỏi; không trả tiền cho các tính năng bạn không sử dụng.
Mức độ tự động hóa có liên quan trực tiếp đến hiệu quả xử lý đơn hàng và chi phí nhân công, nhưng quan điểm "càng tự động hóa càng tốt" cần được xem xét lại. Biến số quan trọng nhất là cấu trúc đơn hàng.
Nếu có nhiều lô hàng và thông số kỹ thuật thay đổi hàng ngày, hệ thống bố trí khuôn tự động là một công cụ thực sự hiệu quả. Việc bố trí khuôn thủ công truyền thống mất từ 10 đến 30 phút để tắt máy và điều chỉnh, trong khi bố trí khuôn tự động có thể hoàn thành trong vòng 1 đến 3 phút sau khi nhập thông số kỹ thuật trên màn hình cảm ứng. Việc thay đổi đơn hàng năm lần một ngày đồng nghĩa với việc giảm năng suất sản xuất từ một đến hai giờ. Ngược lại, nếu có ít đơn hàng và hoạt động cả ngày, khả năng vận hành liên tục ở tốc độ cao sẽ đáng chú ý hơn so với việc tự động hóa bố trí khuôn. Tốc độ cắt phổ biến dao động từ 70 đến 200 m/phút, trong khi các mẫu tốc độ cao có thể vượt quá 300 m/phút.
Các tính năng như đếm mét tự động, tắt máy ở chiều dài cố định và đếm trực tiếp tự động giúp đảm bảo tính nhất quán về thông số kỹ thuật của các cuộn thành phẩm, biến chúng thành cấu hình cơ bản "chỉ sử dụng một lần và không cần trả lại". Việc lựa chọn đường kính cuộn cũng mang lại hiệu quả: tần suất cuộn lại thay đổi đáng kể giữa 500mm và 700mm, vì vậy đối với các đơn hàng lớn, tốt nhất nên chọn đường kính cuộn lớn hơn để giảm thời gian ngừng hoạt động.
Phân loại theo chất liệu: Ba con đường lựa chọn
Việc áp dụng các khía cạnh này vào từng loại vật liệu cụ thể sẽ giúp phương pháp lựa chọn trở nên rõ ràng hơn nhiều.
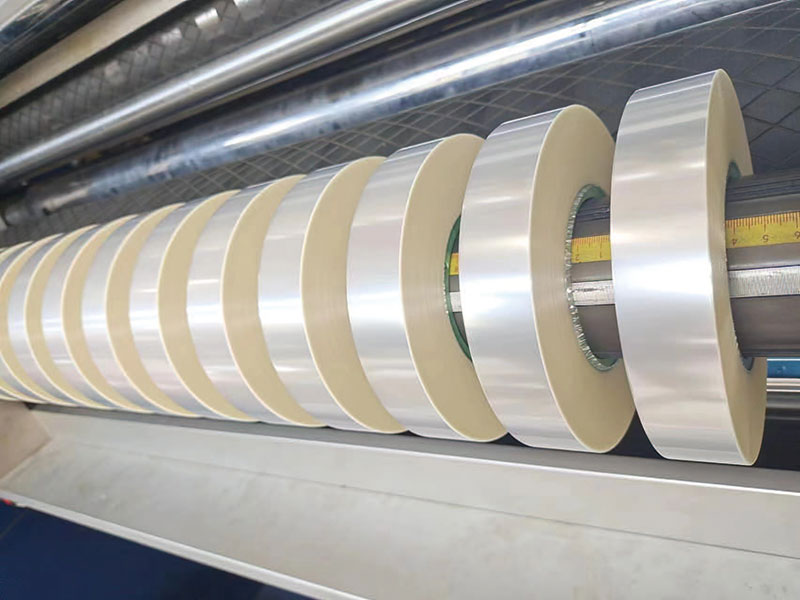
Keo dán gốc giấyBăng keo là loại được sử dụng rộng rãi nhất; giấy tráng phủ, giấy nhiệt và giấy tráng phủ bóng gương có kết cấu tương đối sắc nét. Các mẫu máy truyền động bằng dây đai tiêu chuẩn có thể đáp ứng hầu hết các nhu cầu, với trọng tâm chính là hiệu chỉnh quang điện trong quá trình cuộn và kiểm soát độ căng của cuộn để ngăn cuộn giấy mẹ bị lệch hoặc bị "căng bên trong, lỏng bên ngoài". Xử lý giấy nhãn khổ hẹp, với cấu trúc nhỏ gọn và nhắm mục tiêu mạnh mẽ vào các mẫu máy khổ 320mm, là một lựa chọn phổ biến.
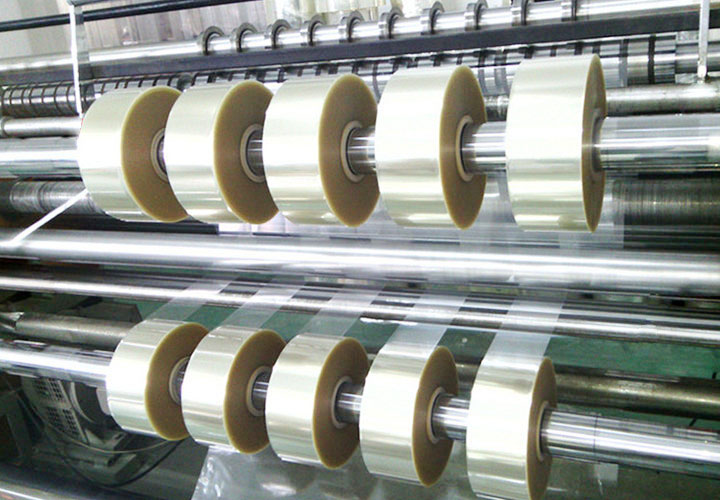
Nhãn tự dính dạng màngCần hết sức cẩn thận. Hệ thống điều khiển lực căng vòng kín và thiết bị khử tĩnh điện là cấu hình cơ bản, trong khi trục trượt ở đầu cuộn dây kết hợp với điều khiển lực căng hình nón là chìa khóa để đảm bảo độ gọn gàng của bề mặt đầu cuộn. Vật liệu PE mềm, có độ bền kéo kém và cần có lực căng càng thấp càng tốt; PET có độ cứng cao và yêu cầu độ chính xác cao hơn, do đó giải pháp cắt tròn phù hợp hơn.
Vật liệu đặc biệtĐối với các vật liệu như giấy dập nóng và màng laser, ngoài khả năng cắt xẻ thông thường, cần kiểm tra độ cứng của trục dụng cụ và quy trình xử lý bề mặt của con lăn dẫn hướng. Khi bề mặt của các vật liệu này bị trầy xước, chúng được coi là bị lỗi, và thiết kế chống trầy xước được ưu tiên hơn các thông số tốc độ.
Tóm lại, việc lựa chọn máy xẻ rãnh không phải là quá trình "so sánh các thông số", mà là quá trình "đáp ứng nhu cầu". Độ chính xác cao và ổn định, hệ thống căng có khả năng chịu được thử thách của các cuộn vật liệu thực tế, hình dạng dụng cụ và khả năng xả phế liệu phù hợp với đặc tính vật liệu, và mức độ tự động hóa phù hợp với nhịp độ đơn hàng—bốn điểm này phải đồng bộ để máy không trở thành thiết bị "chỉ để dùng tạm".
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

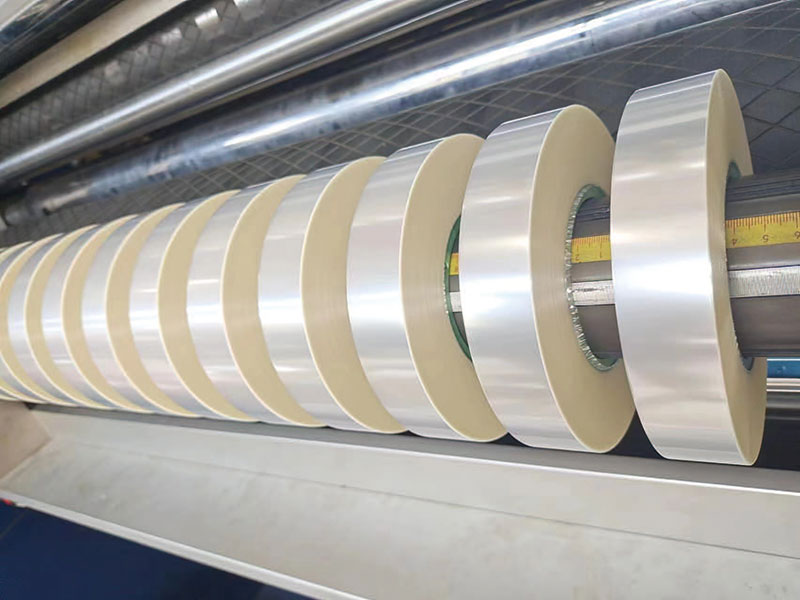
 Máy cắt ruy băng
 Máy cắt cuộn lại
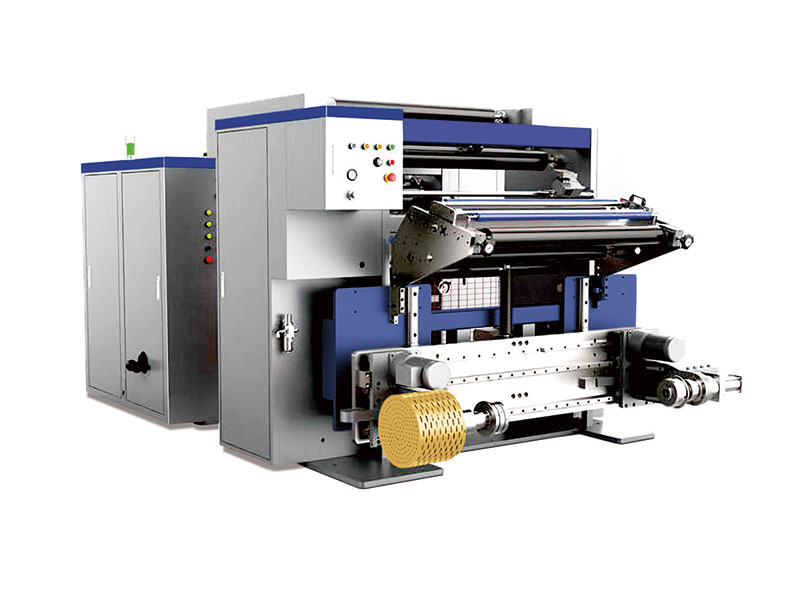 Máy cắt tốc độ cao
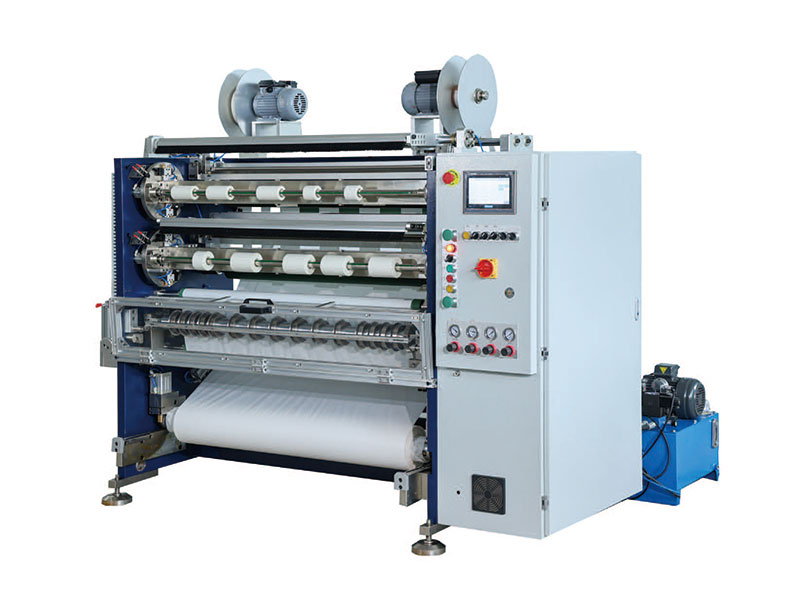 Máy cắt băng keo
 Máy cắt ruy băng mã vạch
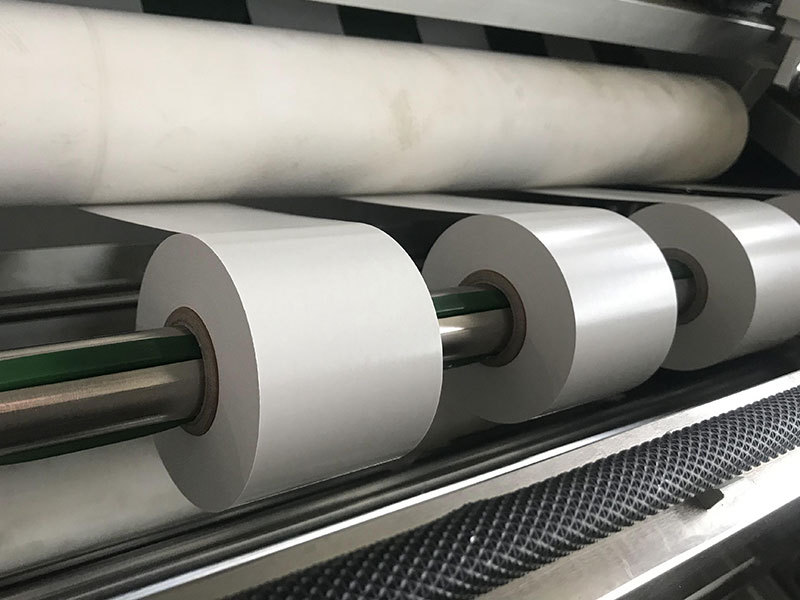 Máy cắt băng dính một mặt
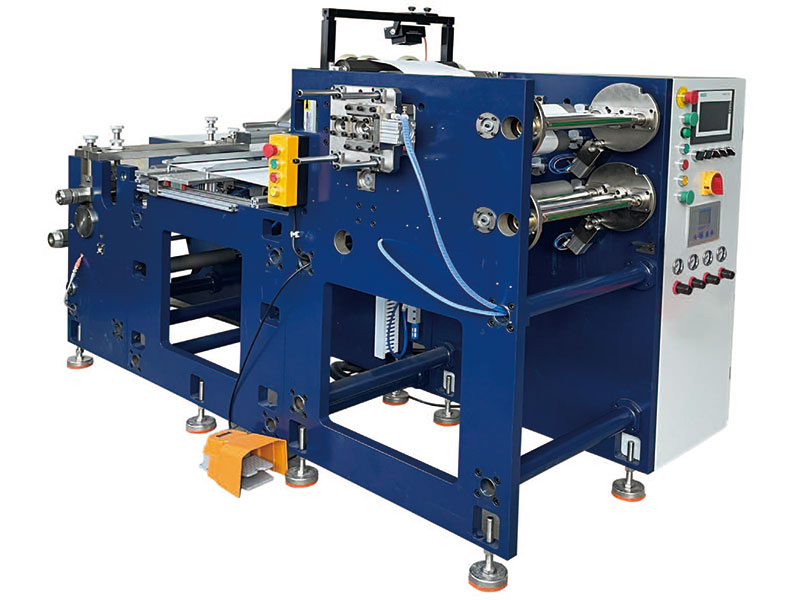 Máy cắt nhãn






