Cắt và cuộn lại ruy băng là một quy trình quan trọng trong sản xuất vật tư tiêu hao truyền nhiệt, và hiệu quả của nó quyết định trực tiếp đến chu kỳ giao hàng và khả năng cạnh tranh về chi phí. Tuy nhiên, nhiều công ty có các thông số thiết bị không lỗi thời, nhưng sản lượng thực tế vẫn bị tắc nghẽn. Nguyên nhân gốc rễ của vấn đề thường không phải là "máy chạy nhanh", mà là quá nhiều thời gian ngừng hoạt động không hiệu quả, dao động lực căng quá mức và tốc độ thay đổi đơn hàng và cuộn chậm. Bắt đầu từ những đặc điểm riêng của vật liệu ruy băng, bài báo này tập trung vào việc giảm thời gian ngừng hoạt động, tối ưu hóa quá trình căng và cắt, nâng cấp tự động hóa và trí tuệ nhân tạo, đề xuất một giải pháp cải thiện hiệu quả thiết thực.

1. Trước tiên, cần nhận ra những hạn chế về hiệu quả của việc cắt ruy băng.
Màng in ruy băng carbon không phải là loại màng thông thường. Nó bao gồm một lớp nền PET, lớp phủ và lớp mực, thường chỉ dày từ 4,5 đến 10 micron, và cực kỳ nhạy cảm với lực căng. Lực căng quá mức khiến màng nền bị kéo giãn, có thể gây hư hại vật lý cho lớp mực và gây bong tróc bột; nếu lực căng quá thấp, cuộn màng sẽ bị lỏng và nhăn, dẫn đến các đường trắng hoặc vết lõm trong quá trình in. Điều khó khăn hơn nữa là sự mâu thuẫn vốn có giữa tốc độ và độ chính xác của việc cắt ruy băng: gia tốc thường dẫn đến các mặt cuối không đều, tăng gờ cạnh và tăng biến động lực căng, trong khi việc thường xuyên dừng máy để giải quyết các vấn đề về chất lượng thực sự làm giảm hiệu suất đạt được nhờ tốc độ cao.
Các máy cắt ruy băng truyền thống thường hoạt động với tốc độ không vượt quá 100 đến 120 mét mỗi phút, thời gian thay cuộn khoảng 3 phút và tỷ lệ sản phẩm hoàn thiện dao động từ 85% đến 90%. Đằng sau những con số này là một tiềm năng to lớn để khai thác hiệu quả.

2. Giảm thiểu thời gian "dừng lại".
Yếu tố thực sự làm giảm hiệu quả của máy cắt cuộn là thời gian máy không hoạt động. Việc cấp liệu, xuyên màng, điều chỉnh dao và tháo cuộn – mỗi cuộn đều tích lũy một lượng phế phẩm đáng kể. Thực tiễn cho thấy rằng bằng cách tối ưu hóa một cách có hệ thống các thao tác phụ trợ, thời gian hỗ trợ cho mỗi cuộn có thể được rút ngắn từ 8 đến 10 phút xuống còn 3 đến 4 phút.
Cuộn phim chính được sản xuất sẵn và khả năng thẩm thấu phim nhanh chóng.Đây là những phương pháp trực tiếp nhất. Cuộn giấy chính tiếp theo được nâng lên trước đến trạm dự phòng để chuyển đổi liền mạch; Bố trí con lăn dẫn hướng được tối ưu hóa giúp rút ngắn đường dẫn xuyên màng, giảm các bước thao tác thủ công cho mỗi lần xuyên màng. Trục giãn nở được trang bị đầu nối nguồn khí độc lập để tránh phải chờ máy nén khí tăng áp. Việc tiêu chuẩn hóa đường kính trong và chiều dài của ống giấy cũng loại bỏ nhu cầu điều chỉnh trục nhiều lần.
Nâng cấp hệ thống tự động hóa trong quá trình phân bổ lại nhân sựQuy trình này mang lại giải pháp toàn diện hơn. Hệ thống cuộn kép kết hợp với ống giấy được lắp sẵn, chuyển mạch tự động bằng trục giãn nở điều khiển bằng servo, giúp giảm thời gian thay đổi từ vài phút xuống còn 0 giây chờ. Đối với các kịch bản cắt ruy băng nhiều loại, số lượng nhỏ, hệ thống thay dao nhanh cũng rất quan trọng: các tác vụ có thể thực hiện ngoại tuyến, chẳng hạn như lắp đặt trước ống bọc dao và điều chỉnh trước khoảng cách dao, được loại bỏ khỏi chu kỳ hoạt động của thiết bị, và thời gian thay đổi đơn hàng có thể được kiểm soát trong vòng 5 phút.
3. Kiểm soát độ căng: Sự cân bằng giữa hiệu quả và chất lượng
Kiểm soát lực căng trong quá trình xẻ ruy băng không chỉ đơn thuần là "thiết lập một giá trị". Yêu cầu về lực căng đối với các khâu tháo cuộn, xẻ và cuộn lại là khác nhau và cần được điều chỉnh linh hoạt theo sự thay đổi đường kính cuộn.
Hệ thống điều chỉnh lực căng vòng kín ba giai đoạn hiện đã được chứng minh là một giải pháp hiệu quả: quá trình tháo cuộn sử dụng phanh hạt từ tính, khu vực cắt duy trì lực căng thấp hơn thông qua phản hồi con lăn nổi để giảm co ngót ngang, và phía cuộn lại sử dụng động cơ servo để đạt được độ côn giảm dần lực căng. Dữ liệu đo được cho thấy việc giảm lực căng vừa phải ở khu vực cắt và giảm dần lực căng cuộn khi đường kính cuộn tăng lên, giúp cải thiện độ thẳng hàng của đầu cuộn từ 0,31 mm xuống 0,14 mm, đồng thời cho phép tăng tốc độ hơn nữa mà không làm giảm độ chính xác. Tùy thuộc vào sự khác biệt giữa các loại ruy băng gốc sáp, hỗn hợp và gốc nhựa, có thể thiết lập trước các cấu hình lực căng khác nhau, và người vận hành chỉ cần gọi công thức để giảm tổn thất khi cắt thử.
Tốc độ phản hồi của hệ thống hiệu chỉnh cũng tương ứng với điều này. Các dải ruy băng mỏng và dễ bị lệch, do đó các cảm biến quang điện hoặc CCD cần các thuật toán chống rung để duy trì độ chính xác hiệu chỉnh ±-0,1 milimét ngay cả ở tốc độ cao. Trong quá trình bảo trì định kỳ, việc làm sạch thấu kính cảm biến hiệu chỉnh thường bị bỏ qua, và sự hiệu chỉnh chậm do bụi bẩn gây tắc nghẽn là nguyên nhân phổ biến dẫn đến các bề mặt cuối không đều.
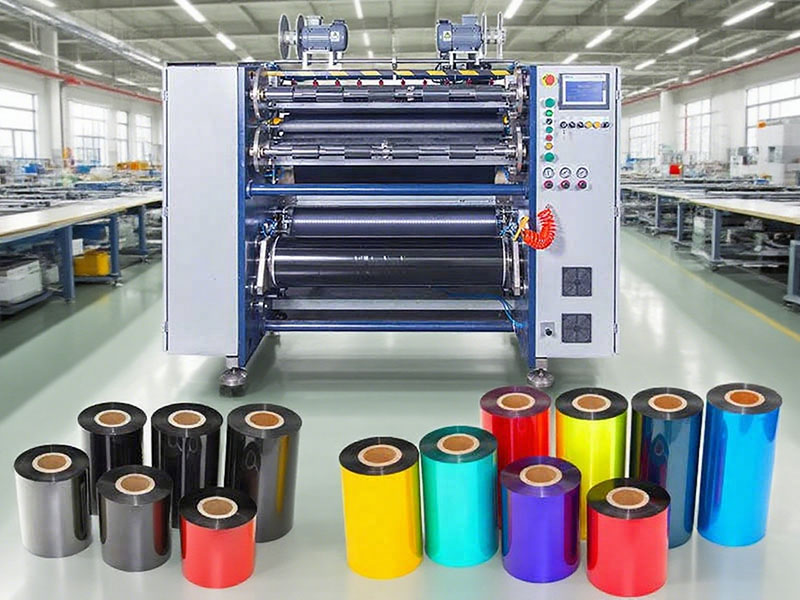
4. Điều chỉnh tinh chỉnh quá trình xẻ rãnh
Tình trạng của dụng cụ quyết định trực tiếp thời gian hoạt động liên tục. Độ sâu cắt của lưỡi cắt tròn vào trục chính thường được kiểm soát ở mức 0,5 đến 1 milimét; cắt quá sâu có thể gây ra gờ hoặc thậm chí làm đứt màng, trong khi cắt quá nông sẽ cản trở việc cắt triệt để. Khoảng thời gian thay dụng cụ nên được thiết lập dựa trên số mét cắt chứ không phải thời gian, ví dụ, thay lưỡi cắt tròn sau mỗi 100.000 mét, thay vì "thay khi thấy cùn". Trục lưỡi dao nên được làm sạch hàng ngày bằng mực in và chất kết dính để tránh kẹt lưỡi dao.
Các chiến lược tăng tốc cần được thực hiện từng bước chứ không phải áp dụng một phương pháp duy nhất cho tất cả.Ruy băng gốc sáp có khả năng chịu lực căng cao và có thể chạy nhanh hơn; lớp phủ ruy băng gốc nhựa nhạy cảm hơn, do đó tốc độ cần được điều chỉnh cho phù hợp. Việc theo đuổi tốc độ dây chuyền tối đa một cách mù quáng, nếu đi kèm với hiện tượng đứt màng và nhăn màng thường xuyên, thực tế sẽ làm giảm hiệu suất. Xây dựng cơ sở dữ liệu thông số quy trình theo vật liệu và thông số kỹ thuật, cho phép người vận hành trực tiếp chọn công thức tối ưu, là một cách tiếp cận thực tế để giảm thiểu lãng phí do thử nghiệm cắt.
5. Tìm kiếm sự tăng trưởng từng bước thông qua tự động hóa và trí tuệ nhân tạo.
Khi việc tối ưu hóa ở cấp độ cơ khí và quy trình đạt đến giới hạn, việc nâng cấp kiến trúc thiết bị trở thành bước đột phá giúp nâng cao hiệu quả.
Công nghệ cắt không tiếp xúcGiải pháp này đáng được chú ý. Cắt bằng laser hoặc dao khí nén giúp tránh ma sát giữa lưỡi dao cơ học và lớp phủ ruy băng, cho phép tốc độ cắt từ 300 đến 500 mét mỗi phút, đồng thời loại bỏ các vấn đề về gờ do mài mòn lưỡi dao và thay dụng cụ thường xuyên. Đối với các loại ruy băng nhựa có giá trị gia tăng cao, giải pháp này mang lại những lợi thế rõ rệt về tính nhất quán chất lượng.
Phát hiện lỗi trực tuyến và tích hợp dữ liệuNâng cao hiệu quả từ góc độ quản lý. Hệ thống thị giác AI quét độ đồng đều của lớp phủ theo thời gian thực, tự động đánh dấu các khuyết tật như lỗ kim và bọt khí, ngăn ngừa phế phẩm hàng loạt trong các quy trình in ấn tiếp theo. Dữ liệu cắt (chiều dài, chiều rộng, lô, đường cong lực căng) được tự động tải lên hệ thống MES, giúp theo dõi lịch sử sản xuất của từng cuộn ruy băng và tích lũy dữ liệu thực tế để tối ưu hóa quy trình.
Đối với các dây chuyền sản xuất vẫn sử dụng thiết bị truyền thống, không cần thiết phải thay thế toàn bộ máy móc trong một bước duy nhất. Việc ưu tiên triển khai các công cụ thay đổi nhanh, cải tiến hệ thống điều chỉnh lực căng khép kín và nâng cấp khả năng hiệu chỉnh sai lệch – ba yếu tố có tỷ lệ đầu vào/đầu ra cao nhất – thường mang lại hiệu quả đáng kể mà không cần thay thế máy móc chính. Bản chất của việc nâng cao hiệu quả không phải là làm cho máy móc quay nhanh hơn, mà là đảm bảo máy móc sản xuất ra sản phẩm đạt chất lượng trong quá trình hoạt động.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Máy cắt ruy băng
 Máy cắt ruy băng mã vạch
 Máy cắt ruy băng truyền nhiệt bán tự động RSDS5 PLUS
 Máy cắt ruy băng truyền nhiệt tự động RSDS8 H PLUS
 Máy cắt ruy băng truyền nhiệt tự động RSDS6 PLUS
 Máy cuộn ruy băng in thẻ
 Máy cắt ruy băng truyền nhiệt bán tự động RSDS1 PLUS
 Máy cắt ruy băng in thiệp






