Máy cắt và cuộn ruy băng là thiết bị chuyên dụng dùng để cắt các cuộn ruy băng khổ lớn thành các cuộn nhỏ có chiều rộng cụ thể. Nguyên tắc hoạt động cốt lõi của máy nằm ở việc kiểm soát lực căng chính xác và các mặt cắt phẳng ở hai đầu. Các quy trình vận hành tiêu chuẩn không chỉ đảm bảo an toàn cho người vận hành mà còn là chìa khóa để ngăn ngừa các vấn đề như vạch trắng, vết lõm và đứt ruy băng trong quá trình in ấn tiếp theo. Dưới đây là tóm tắt các tiêu chuẩn vận hành toàn bộ quy trình từ khâu chuẩn bị khởi động đến khâu hoàn thiện, dựa trên đặc điểm thiết bị và yêu cầu quy trình.

1. Chuẩn bị và kiểm tra an toàn trước khi khởi động
Kiểm tra trước khi vận hành là tuyến phòng thủ đầu tiên chống lại các thương tích cơ học và tai nạn chất lượng. Người vận hành phải đeo găng tay và kính bảo hộ, đồng thời đảm bảo thiết bị được nối đất đúng cách.
Việc xác nhận trạng thái thiết bị là rất quan trọng. Kiểm tra xem nút dừng khẩn cấp đã được đặt lại chưa, các tấm bảo vệ ở khu vực cắt và các bộ phận truyền động có còn nguyên vẹn và đóng kín không, và tuyệt đối không được làm đoản mạch công tắc cửa an toàn. Đối với dụng cụ, kiểm tra xem cạnh của lưỡi cắt tròn hoặc lưỡi cắt xẻ có sắc bén và không bị sứt mẻ không, trục quay của lưỡi dao phải trơn tru, và các vít cố định không được lỏng. Nếu lưỡi dao bị cùn, cần mài hoặc thay thế ngay lập tức để tránh tạo ra gờ hoặc mảnh vụn ruy băng trong quá trình cắt.
Không được bỏ qua khâu chuẩn bị vật liệu và vệ sinh. Cần loại bỏ bột cao su và bụi bẩn còn sót lại trong các con lăn dẫn hướng, trục cuốn và khu vực rãnh để tránh vật lạ ép vào ruy băng và gây ra phế phẩm. Xác nhận rằng kiểu máy và chiều rộng của cuộn ruy băng cần cắt phù hợp với đơn đặt hàng; mặt cuối của cuộn ruy băng phải phẳng, không nhăn và không ẩm ướt. Nếu mặt cuối của cuộn ruy băng chính bị gồ ghề nghiêm trọng, cần phải xử lý sơ bộ hoặc thay thế trước khi đưa vào máy; nếu không, các cuộn ruy băng nhỏ sau khi xẻ sẽ dễ bị xê dịch sang hai bên.
2. Quy trình cấp liệu và thẩm thấu màng phim
Trong giai đoạn cấp liệu, cần sử dụng trục giãn nở khí hoặc cần phụ để đưa thanh dẫn vào đế cuộn một cách trơn tru. Trục giãn nở khí phải được bơm căng đúng cách để đảm bảo lõi không bị trượt trong quá trình vận hành tốc độ cao. Trong quá trình xuyên màng, phải tuân thủ nghiêm ngặt lộ trình di chuyển của màng được thiết bị đánh dấu: sau khi dải màng được kéo ra từ cuộn cuộn, nó sẽ lần lượt đi qua con lăn kiểm tra độ căng, con lăn dẫn hướng và nhóm lưỡi cắt, cuối cùng được cuộn lại vào cuộn thu. Trong quá trình xuyên màng, dải màng phải được giữ phẳng, không bị xoắn hoặc chéo nhau, và bề mặt phủ của dải màng phải được định hướng chính xác (thường là ở bên ngoài hoặc được xác nhận theo yêu cầu của quy trình).
Điều chỉnh độ căng là bước cốt lõi sau khi màng phim được xuyên thấu. Dựa trên độ dày và chiều rộng của chất nền ruy băng, độ căng khi cuộn và thu hồi được thiết lập thông qua hệ thống điều khiển. Nguyên tắc cơ bản là: chất nền mỏng (như 4-5μm) nên sử dụng độ căng thấp, trong khi sản phẩm rộng hơn nên tăng độ căng cho phù hợp. Độ căng quá mức có thể gây hư hại do kéo căng cho màng PET, dẫn đến hiện tượng bong tróc bột; nếu độ căng quá thấp, dễ hình thành nếp nhăn, gây ra các vạch trắng trong quá trình in. Đối với thiết bị mới hoặc lô ruy băng mới, nên tinh chỉnh độ căng ở tốc độ thấp để tìm ra giá trị tối ưu, không bị chùng cũng không bị đứt.

3. Cài đặt thông số cắt và cắt thử
Việc định vị giá đỡ dụng cụ phải được điều chỉnh chính xác theo chiều rộng của phôi. Sử dụng thước kẹp để kiểm tra khoảng cách giữa các lưỡi dao, và dung sai của máy cắt xẻ chính xác cao thường được kiểm soát trong phạm vi ±0,1mm. Khi điều chỉnh giá đỡ dụng cụ, hãy đảm bảo tất cả các lưỡi dao có độ sâu cắt nhất quán để tránh áp lực không đều gây ra hiện tượng một số lưỡi dao bị hỏng hoặc tạo ra các vết lõm quá sâu ở một số khu vực.
Việc cài đặt tốc độ nên tuân theo nguyên tắc "cắt thử ở tốc độ thấp, sau đó tăng dần tốc độ". Nên đặt tốc độ cắt ban đầu ở mức 50-80 m/phút. Sau khi xác nhận sản phẩm cuộn đầu tiên có mặt cắt gọn gàng, không có gờ và không bị dính, hãy tăng dần tốc độ lên tốc độ sản xuất bình thường (thường là 150-300 m/phút, tùy thuộc vào hiệu suất thiết bị). Đối với các loại ruy băng có lớp phủ đặc biệt hoặc dễ bị lem mực, việc giảm tốc độ thích hợp trong suốt quá trình giúp giảm tĩnh điện và hư hại lớp phủ.
Việc lựa chọn phương pháp quấn dây cần được xác định dựa trên yêu cầu của khách hàng về đường kính và độ cứng của cuộn dây. Nếu cần lõi chặt, có thể sử dụng phương pháp quấn tâm với lực căng giảm dần phù hợp (độ côn); nếu mặt cuối đặc biệt phẳng, phương pháp quấn bề mặt kết hợp với con lăn ép sẽ phù hợp hơn. Việc thiết lập độ côn quấn hợp lý có thể ngăn ngừa hiện tượng "lõi hoa cúc" hoặc mép bị cong vênh ở các cuộn dây nhỏ.
4. Giám sát hoạt động và kiểm tra quy trình
Sau khi khởi động thiết bị, việc kiểm tra sản phẩm đầu tiên phải được thực hiện ngay lập tức. Kiểm tra xem chiều rộng của cuộn ruy băng đầu tiên có nằm trong phạm vi dung sai hay không, độ phẳng mặt cuối có đạt tiêu chuẩn không, độ cứng của cuộn có đồng đều không, và có vết xước hoặc vết tạp chất trên bề mặt lớp phủ không. Nếu sản phẩm đầu tiên không đạt yêu cầu, việc sản xuất hàng loạt bị nghiêm cấm tuyệt đối.
Việc kiểm tra quy trình nên được thực hiện mỗi 15-20 phút. Đặc biệt chú ý đến sự dao động của lực căng cuộn, sự thẳng hàng của cuộn dây và xem có mảnh vụn nào xung quanh cụm lưỡi dao hay không. Nếu bạn nhận thấy ruy băng di chuyển sang trái và phải trên con lăn dẫn hướng, điều đó thường có nghĩa là mặt cắt cuối không đều hoặc có sự dao động về lực căng và cần được điều chỉnh kịp thời. Trong quá trình vận hành, tuyệt đối không được đưa tay hoặc bất kỳ bộ phận nào của cơ thể vào khu vực cụm lưỡi dao cắt và con lăn cuộn lại. Mọi điều chỉnh chỉ được thực hiện sau khi thiết bị đã dừng hoàn toàn.
Khi cuộn ruy băng bị cắt và cần thay trục, hãy sử dụng băng dính không để lại cặn để cấp ruy băng, giữ tay sạch sẽ trong quá trình thao tác để tránh vết dầu làm ô nhiễm lớp phủ ruy băng. Sau khi cuộn lại, cần kiểm tra lại độ căng và độ thẳng hàng trước khi tiếp tục vận hành.
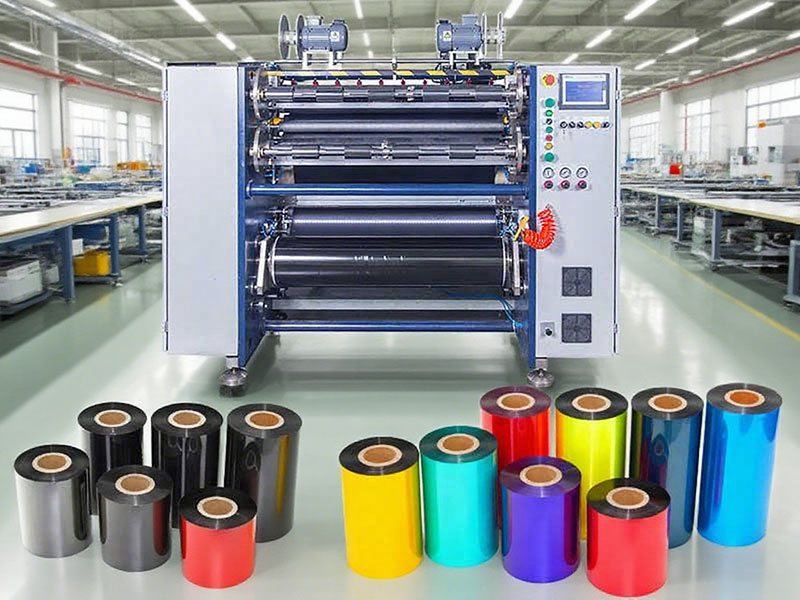
5. Tắt máy, xả điện và thiết lập lại thiết bị
Việc tắt máy phải tuân theo trình tự quy định: dừng cuộn dây trước, sau đó dừng tháo dây, và cuối cùng là tắt nguồn điện chính của động cơ. Tuyệt đối không được dừng khẩn cấp ở tốc độ cao để tránh đứt dây do quán tính giảm hoặc thay đổi lực căng đột ngột.
Trong quá trình dỡ hàng, hãy sử dụng các pallet hoặc xe đẩy chuyên dụng để nhận các cuộn thành phẩm, xử lý nhẹ nhàng và tránh va đập vào các đầu cuộn. Đối với các loại ruy băng đặc biệt dễ bị lem mực hoặc chịu nhiệt kém, cần đánh dấu hướng và bảo quản tránh ánh sáng. Việc thiết lập lại thiết bị bao gồm làm sạch cặn mực trên rãnh dao và con lăn dẫn hướng, khôi phục giá đỡ dụng cụ và cuộn dây về vị trí ban đầu, và điền vào "Phiếu ghi chép hoạt động máy cắt xẻ" để ghi lại sản lượng, các tình huống bất thường và thông tin thay thế dụng cụ.
6. Các bất thường thường gặp và phản ứng tức thì
Nếu mặt cuối sau khi xẻ không đều, trước tiên hãy kiểm tra độ sắc bén của lưỡi dao và độ song song của con lăn dẫn hướng, sau đó xác nhận xem trục cuốn đã được lắp đặt đúng cách và độ căng có đều hay chưa. Nếu ruy băng bị đứt, thường là do độ căng quá mức hoặc cuộn chính bị hư hỏng; cần giảm độ căng và kiểm tra nguyên liệu đầu vào. Hiện tượng nhăn trong quá trình cuộn lại thường liên quan đến độ căng lỏng hoặc áp lực không đủ lên các con lăn; có thể tăng độ căng hoặc điều chỉnh khe hở giữa các con lăn cho phù hợp. Đối với sự không đồng đều nhỏ ở mặt cuối, có thể khắc phục bằng cách điều chỉnh bộ giới hạn của máy cuộn lại; các cuộn thành phẩm không đều nghiêm trọng cần được hạ cấp hoặc loại bỏ, và không được đưa vào quy trình tiếp theo.
Quy trình vận hành tiêu chuẩn về cơ bản bao gồm việc kiểm soát liên tục ba biến số: lực căng, tốc độ và tình trạng dụng cụ. Người vận hành cần hiểu rằng tính nhất quán của mỗi cuộn sản phẩm được cắt sẽ được kiểm tra dọc theo đường dẫn băng của máy in nhãn. Việc hình thành thói quen luôn kiểm tra sản phẩm đầu tiên, ghi lại mọi thao tác kiểm tra và xử lý mọi sự cố có thể biến hiệu suất thiết bị thành chất lượng sản phẩm ổn định.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Máy cắt ruy băng
 Máy cắt ruy băng mã vạch
 Máy cắt ruy băng truyền nhiệt bán tự động RSDS5 PLUS
 Máy cắt ruy băng truyền nhiệt tự động RSDS8 H PLUS
 Máy cắt ruy băng truyền nhiệt tự động RSDS6 PLUS
 Máy cuộn ruy băng in thẻ
 Máy cắt ruy băng truyền nhiệt bán tự động RSDS1 PLUS
 Máy cắt ruy băng in thiệp






