Tổng độ dày của ruy băng truyền nhiệt thường chỉ từ 4,5 đến 20 micron, và chúng được tạo ra bằng cách ghép một lớp màng PET siêu mỏng, lớp phủ chịu nhiệt và lớp mực. Công đoạn cắt, là bước cuối cùng trước khi sản phẩm hoàn thiện rời khỏi nhà máy, quyết định trực tiếp liệu ruy băng có thể được nạp trơn tru vào máy hay không và liệu nó có làm hỏng đầu in hay không. Khi đối mặt với các thiết bị trên thị trường có giá từ vài chục nghìn đến vài trăm nghìn nhân dân tệ, thay vì bị choáng ngợp bởi các bảng thông số phức tạp, tốt hơn hết là nên tập trung vào năm chỉ số chính sau đây.

Thông số 1: Độ chính xác khi cắt xẻ - yếu tố sống còn của chất lượng
Độ chính xác khi cắt là chỉ số chính để đánh giá hiệu suất thiết bị; nó trực tiếp quyết định độ đồng nhất về chiều rộng và chất lượng cạnh của ruy băng carbon thành phẩm. Độ chính xác không đủ có thể gây ra hiện tượng cạnh ruy băng bị thô ráp, lệch băng, đứt băng trong quá trình in, và thậm chí làm hỏng đầu in.
Các tiêu chuẩn độ chính xác trong ngành có thể được chia thành ba cấp độ: cấp độ tiêu chuẩn có độ chính xác ±0,3~0,5mm, phù hợp với các nhãn thương mại và hậu cần thông thường; cấp độ chính xác cao có thể đạt ±0,1mm, phù hợp với các thiết bị điện tử chính xác và các ứng dụng công nghiệp nói chung; cấp độ chính xác cực cao có thể được kiểm soát trong phạm vi ±0,05mm, đáp ứng các trường hợp cao cấp như nhãn y tế và ruy băng siêu hẹp.
Yếu tố phần cứng quan trọng quyết định độ chính xác nằm ở hệ thống điều chỉnh lực căng và độ cứng vững của giá đỡ dụng cụ. Khi mua hàng, đừng chỉ tin tưởng vào các giá trị lý thuyết trong bảng thông số. Luôn mang theo cuộn ruy băng của riêng bạn để thử cắt tại chỗ, sử dụng thước kẹp để đo độ lệch giữa chiều rộng cắt và giá trị đã đặt, và kiểm tra xem có gờ ở các cạnh của mẫu hay không.
Thông số 2: Kiểm soát độ căng — "Linh hồn" của thiết bị
Màng PET nền của ruy băng cực kỳ mỏng và rất nhạy cảm với sự thay đổi về lực căng. Kiểm soát lực căng chiếm hơn 50% tác động đến độ phẳng của cuộn ruy băng, và ngành công nghiệp thậm chí còn coi đó là "linh hồn" của máy cắt ruy băng.
Lực căng quá mức dẫn đến màng nền bị kéo giãn và biến dạng, gây ra các vết nứt nhỏ trong lớp mực, dẫn đến hiện tượng bong tróc bột và các vạch trắng trong quá trình in; nếu lực căng quá thấp, ruy băng sẽ bị lỏng và nhăn, khiến mặt cuối cuộn dây có hình dạng "lượn sóng", dễ gây lệch lõi trong quá trình vận chuyển. Một phương án kiểm soát lực căng tối ưu sử dụng ba vùng phân biệt: khu vực tháo cuộn sử dụng lực căng giảm dần, khu vực cắt duy trì lực căng không đổi, và khu vực cuộn dây thực hiện kiểm soát giảm dần theo độ côn - giảm lực căng tuyến tính khi đường kính cuộn dây tăng lên, ngăn lớp ngoài bị quá căng và làm bẹp lớp trong, dẫn đến cuộn dây có hình dạng "lõi hoa cúc".
Khi mua hàng, hãy ưu tiên hệ thống điều khiển lực căng vòng kín hoàn toàn tự động, sử dụng phản hồi thời gian thực từ cảm biến lực căng và điều chỉnh động bằng thuật toán PID để giữ cho sự dao động trong phạm vi ±0,5N. Các hệ thống điều khiển vòng hở truyền thống (chẳng hạn như điều chỉnh thủ công ly hợp bột từ) có thể dao động lên đến ±10%, gây khó khăn trong việc xử lý sự thay đổi lực căng do thay đổi đường kính cuộn dây.
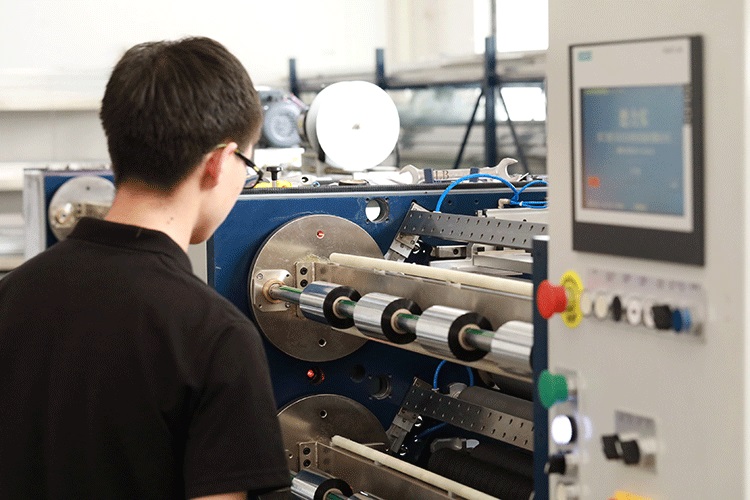
Thông số 3: Độ gọn gàng của cuộn dây - "Chi phí ẩn" dễ bị bỏ qua
Độ gọn gàng của cuộn ruy băng ảnh hưởng trực tiếp đến hiệu quả của quá trình đóng gói phía sau và độ trơn tru của chuyển động băng in. Nếu mặt cuối cuộn ruy băng bị "lõm", các cạnh bị "răng cưa" hoặc xuất hiện các nếp gấp bên trong, nguyên nhân gốc rễ là do các thiết bị kiểm soát và hiệu chỉnh lực căng không đầy đủ, điều này dễ dẫn đến đứt ruy băng hoặc kẹt băng trong quá trình in ấn sau đó.
Các tiêu chuẩn kiểm soát trong ngành là: độ lệch mặt cuối nói chung phải nằm trong phạm vi ±1mm, và thiết bị cao cấp có thể đạt ±0.5mm. Để đạt được mức độ này, bên cạnh việc kiểm soát lực căng vòng kín, cách bố trí cuộn dây cũng rất quan trọng. Trục trượt là một yếu tố không thể thiếu trong sản xuất ruy băng cao cấp – nó có thể điều khiển mô-men xoắn độc lập cho từng bộ phận cuộn và điều chỉnh theo thời gian thực dựa trên sự thay đổi đường kính cuộn, giải quyết hiệu quả vấn đề "lỏng bên trong, chặt bên ngoài" hoặc "lõi lõi" khi cuộn nhiều cuộn cùng lúc. Trục trượt khí nén cung cấp độ chính xác điều khiển cao hơn so với trục trượt cơ khí, làm cho chúng đặc biệt phù hợp với các kịch bản sản xuất thường xuyên thay đổi thông số kỹ thuật.
Thông số 4: Tốc độ cắt – thước đo hiệu quả, nhưng tốc độ càng cao càng tốt.
Tốc độ cắt quyết định sản lượng trên mỗi đơn vị thời gian, nhưng tốc độ tối đa danh nghĩa thường chỉ là "dữ liệu thí nghiệm". Một thiết bị thường xuyên giảm tốc độ hoặc tắt máy do dao động điện áp thực tế có thể tạo ra sản lượng ít hơn so với một thiết bị hoạt động ổn định ở tốc độ trung bình.
Tốc độ định mức có thể được phân loại theo các phạm vi sau: loại tốc độ thấp tiết kiệm 50~100 m/phút, phù hợp cho sản xuất theo lô nhỏ và đa dạng sản phẩm; loại tốc độ trung bình đa dụng 150~250 m/phút, đáp ứng hầu hết các đơn đặt hàng thương mại; loại tốc độ cao dùng trong sản xuất 300~500 m/phút, phù hợp cho sản xuất liên tục quy mô lớn.
Điều quan trọng cần lưu ý là tốc độ sử dụng thực tế bị ảnh hưởng đáng kể bởi vật liệu của ruy băng. Ruy băng gốc nhựa có lớp phủ cứng hơn và độ bền thấp hơn, do đó chúng thường cần hoạt động ở tốc độ thấp hơn 20%~30% so với ruy băng gốc sáp. Vì vậy, khi đánh giá tốc độ, nhà sản xuất nên được yêu cầu thực hiện các thử nghiệm cắt bằng vật liệu thực tế của bạn để quan sát hiệu quả điều khiển trong các giai đoạn tăng tốc và giảm tốc, thay vì chỉ nhìn vào các con số trên nhãn mác.

Thông số 5: Hình dạng dụng cụ và cấu hình phần cứng — lựa chọn vật liệu phù hợp là điều cần thiết.
Việc lựa chọn hình dạng lưỡi dao dựa trên độ dày vật liệu làm chuẩn. Lưỡi dao vuông (cắt kiểu dao cạo) thích hợp để cắt các loại ruy băng mỏng dưới 70μm, với độ đồng đều cạnh cao, trở thành "chuyên gia" cho ruy băng mỏng; Lưỡi dao tròn (cắt kiểu kéo) phù hợp hơn cho các vật liệu dày trên 100μm và ruy băng có lớp giấy lót, mang lại độ bền cao hơn và phù hợp cho sản xuất hàng loạt. Các loại ruy băng gốc sáp và hỗn hợp thường được sử dụng trong ngành logistics thường có độ dày từ 4,5 đến 20μm, và cấu hình lưỡi dao vuông thường đạt được hiệu suất cắt tốt hơn.
Khung máy và các bộ phận cốt lõi quyết định khả năng duy trì độ chính xác lâu dài của thiết bị. Khung bằng gang hoặc thép cường độ cao, chắc chắn có thể hấp thụ rung động hiệu quả; thương hiệu của các ổ trục truyền động, thanh ray và động cơ servo phản ánh trực tiếp cam kết về chất lượng của nhà sản xuất. Những chi tiết này không dễ nhận thấy trong giai đoạn đầu vận hành thiết bị, nhưng sau hai hoặc ba năm, tốc độ suy giảm độ chính xác sẽ khác biệt rõ rệt.
Chiến lược lựa chọn toàn diện: Hãy xem đó là trách nhiệm cá nhân của bạn.
Bằng cách kết hợp các đặc điểm riêng của từng lĩnh vực kinh doanh, họ có thể nhanh chóng xác định được hướng đi. Đối với các lô nhỏ, sản xuất mẫu thử đa thông số kỹ thuật hoặc đơn hàng ngắn hạn, ưu tiên được dành cho sự dễ dàng thay đổi đơn hàng và vị trí dụng cụ có thể lập trình, với tốc độ 100~150 m/phút và độ chính xác được kiểm soát trong phạm vi ±0,3mm; Sản xuất hàng loạt ruy băng khổ rộng tiêu chuẩn, tập trung vào hoạt động liên tục tốc độ cao và máy cắt tự động, tốc độ trên 250 m/phút, độ chính xác trong phạm vi ±0,2mm; Ruy băng cao cấp làm từ nhựa hoặc ruy băng đặc biệt yêu cầu kiểm soát lực căng thấp, xử lý chống tĩnh điện và cấu hình trục trượt độc lập, với tốc độ 150~200 m/phút và độ chính xác ± trong phạm vi 0,1mm.
Lời khuyên cuối cùng: Cho dù bảng thông số kỹ thuật có đẹp đến đâu, việc tự mình cắt thử tại chỗ trước khi mua là cách hiệu quả nhất để tránh những rủi ro. Hãy tập trung vào chất lượng đường viền ở các thông số kỹ thuật hẹp nhất và rộng nhất, hiệu suất cuộn dây trong thời gian khởi động/dừng tốc độ cao và độ ổn định trong quá trình hoạt động liên tục lâu dài.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




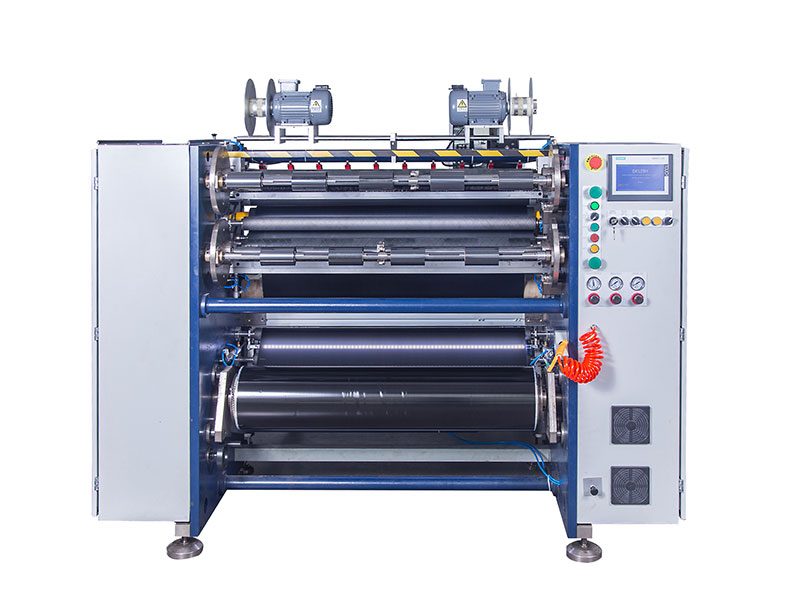 Máy cắt ruy băng
 Máy cắt ruy băng mã vạch
 Máy cắt ruy băng truyền nhiệt bán tự động RSDS5 PLUS
 Máy cắt ruy băng truyền nhiệt tự động RSDS8 H PLUS
 Máy cắt ruy băng truyền nhiệt tự động RSDS6 PLUS
 Máy cắt ruy băng truyền nhiệt bán tự động RSDS1 PLUS
 Máy cuộn ruy băng in thẻ
 Máy cắt ruy băng truyền nhiệt bán tự động RSDS2 PLUS






