Trong chuỗi ngành công nghiệp in chuyển nhiệt, máy cắt ruy băng chiếm một vị trí thường bị bỏ qua nhưng lại vô cùng quan trọng. Nó cắt cuộn ruy băng chính rộng thành các cuộn ruy băng hẹp theo đúng thông số kỹ thuật yêu cầu của máy in cuối cùng, và chất lượng cắt trực tiếp quyết định hiệu suất in của ruy băng sau khi được lắp đặt. Tiêu chí quan trọng đầu tiên khi lựa chọn máy không phải là tốc độ hay thương hiệu, mà là – bạn chủ yếu cắt loại ruy băng nào?
Các loại ruy băng gốc sáp, hỗn hợp và gốc nhựa có thể trông giống nhau, nhưng sự khác biệt trong công thức phủ dẫn đến các đặc tính vật lý khác nhau rất nhiều. Nếu thiết bị được lựa chọn không đúng cách, ruy băng gốc sáp sẽ bị tràn và dính, vật liệu gốc nhựa sẽ bị sứt mẻ cạnh và rơi vụn bột; ngay cả các thông số chính xác nhất cũng không thể khôi phục lại tốc độ sản phẩm hoàn thiện.
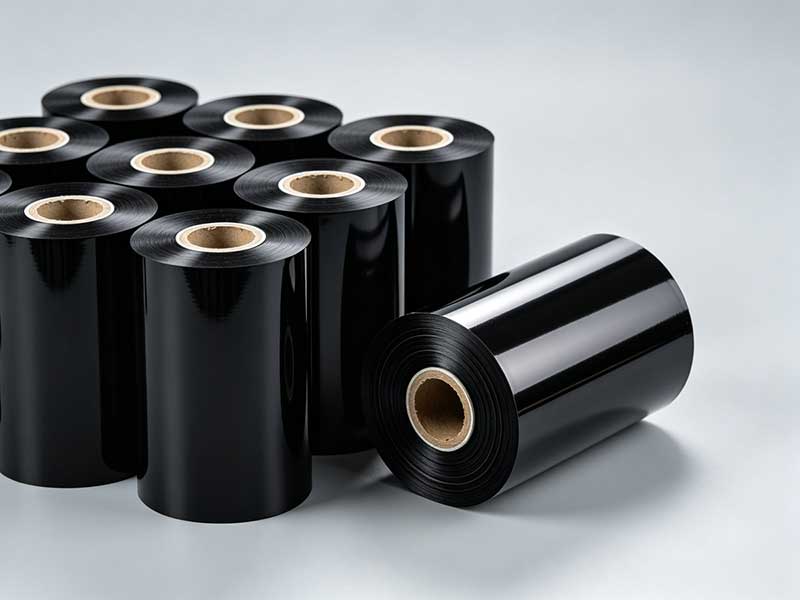
Sự khác biệt về "đặc điểm" giữa ba loại ruy băng
Để hiểu được logic lựa chọn, trước tiên bạn phải nắm bắt được "tính chất" của vật liệu.
Ruy băng làm từ sápĐây là loại nhãn được sử dụng rộng rãi nhất trên thị trường, chiếm khoảng 70% thị phần. Nó chủ yếu được làm từ sáp và muội than, có lớp phủ mềm và điểm nóng chảy thấp, độ bám dính cao với nhãn giấy và giá thành hợp lý. Tuy nhiên, độ mềm này lại chính là một thách thức trong quá trình cắt: ma sát tạo ra nhiệt, dễ gây ra hiện tượng "tràn sáp" ở mép hoặc dính giữa các lớp. Vật liệu này cực kỳ nhạy cảm với lực căng và có thể bị giãn và biến dạng nếu không cẩn thận.
Ruy băng hỗn hợpChúng được tạo ra bằng cách pha trộn sáp và nhựa, cân bằng giữa độ bám dính và độ bền, khiến chúng hiện là loại được sử dụng rộng rãi nhất. Thách thức khi cắt xẻ nằm ở "nguyên lý" - không tùy tiện như loại làm từ sáp cũng không khắc nghiệt như loại làm từ nhựa. Vấn đề chính là giải quyết các vấn đề về "cạnh thô" và "bong bột". Mặc dù yêu cầu về kiểm soát lực căng không quá khắt khe, nhưng chúng phải cực kỳ ổn định.
Ruy băng gốc nhựaChúng được làm hoàn toàn bằng nhựa, với lớp phủ cứng nhất, mang lại khả năng chống ăn mòn hóa học, chịu nhiệt độ cao và chống trầy xước tuyệt vời, phù hợp với các điều kiện khắc nghiệt như nhãn PET, nhãn có thể giặt được và các khu vực sinh nhiệt của thiết bị điện. Tuy nhiên, "tính chất" cứng và giòn của nó khiến việc cắt xẻ trở nên khó khăn nhất: dụng cụ bị mòn rất nhanh, và việc điều khiển không đúng cách có thể dễ dàng gây ra "mẻ cạnh" hoặc các vết nứt nhỏ; nó cực kỳ nhạy cảm với tĩnh điện và dễ hút bụi, gây ra các đốm trắng trong bản in.
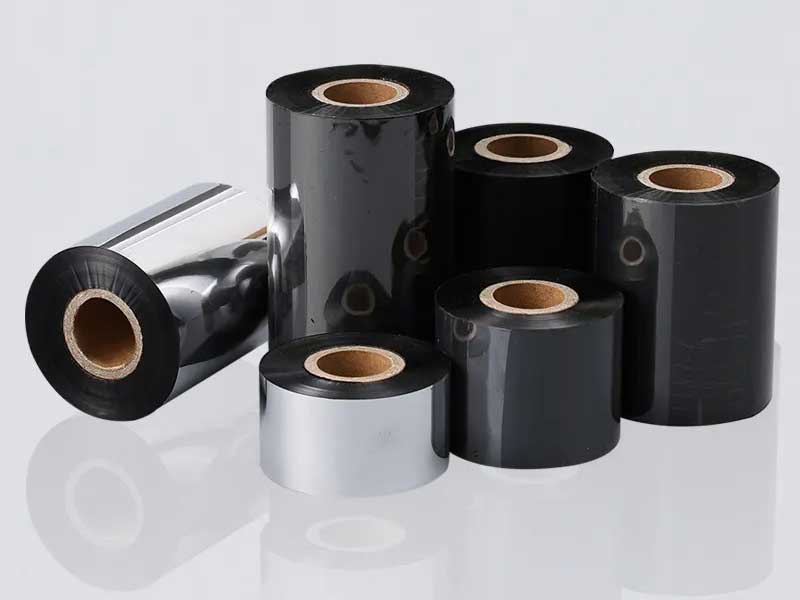
"Hướng dẫn may đo" cho máy xẻ rãnh
Đối mặt với ba loại vật liệu khác biệt rõ rệt này, khả năng thích ứng của máy cắt xẻ được thể hiện ở ba khía cạnh cốt lõi: lực căng, kỹ thuật cắt và môi trường.
Kiểm soát lực căng là yếu tố cốt lõi của máy xẻ rãnh.Màng nền ruy băng carbon cực kỳ mỏng, thường chỉ từ 4-10 micron; ngay cả những dao động nhỏ về lực căng cũng có thể gây ra hiện tượng kéo giãn, biến dạng hoặc co rút không đều. Chiến lược phân biệt là: ruy băng gốc sáp cần lực căng thấp (thường từ 5-10N) để tránh bị đứt do kéo căng; ruy băng gốc nhựa cần lực căng cao (15-30N) để đảm bảo độ phẳng. Khu vực quấn cũng cần kiểm soát độ côn, với lực căng ban đầu cao hơn một chút và giảm tuyến tính khi đường kính tăng lên, đảm bảo độ chặt chẽ đồng đều giữa lớp trong và lớp ngoài.
Chất lượng của vết cắt phụ thuộc trực tiếp vào dụng cụ cắt và phương pháp cắt.Để xử lý độ mềm của vật liệu gốc sáp, phương pháp cắt bằng dao quay thường được sử dụng, với kiểu cắt "hình kéo" để giảm sự nén ép vật liệu; đối với vật liệu gốc nhựa giòn, lựa chọn ưu tiên là phương pháp cắt bằng lưỡi phẳng treo, sử dụng cạnh sắc để cắt tức thì và tránh vỡ vụn. Vật liệu lưỡi dao cũng rất quan trọng: lưỡi thép tần số cao phù hợp với các ứng dụng trên vật liệu gốc sáp, trong khi lưỡi phủ kim cương hoặc lưỡi cacbua vonfram rất cần thiết cho lưỡi cắt trên vật liệu gốc nhựa, giúp kéo dài tuổi thọ gấp nhiều lần. Tốc độ cắt cũng thay đổi tùy theo vật liệu: vật liệu gốc sáp có thể hoạt động ở tốc độ cao (150-200 m/phút), trong khi vật liệu gốc nhựa cần giảm xuống 50-100 m/phút.
Các hệ thống môi trường và phụ trợ đặc biệt quan trọng đối với các chất nền nhựa.Các xưởng phòng sạch và môi trường có nhiệt độ và độ ẩm ổn định có thể giảm thiểu sự lệch lớp do sự giãn nở và co lại của vật liệu. Điện áp bóc tách đối với các dải ruy băng gốc nhựa rất cao trong quá trình cắt tốc độ cao, do đó cần phải lắp đặt các thanh khử tĩnh điện trước khi cuộn để ngăn ngừa sự hấp thụ bụi; Bụi mịn sinh ra trong quá trình cắt phải được loại bỏ bằng thiết bị hút chân không.

Khung quyết định lựa chọn máy móc theo "vật liệu".
Yếu tố then chốt khi chọn máy là phải phù hợp cấu hình thiết bị với loại ruy băng mà bạn chủ yếu sử dụng.
Tập trung vào các quy trình xử lý chung dựa trên sáp và hỗn hợp.Các máy xẻ rãnh lưỡi tròn thông thường có thể đáp ứng hầu hết các nhu cầu, mang lại hiệu quả chi phí cao nhất. Tập trung vào cấu hình dụng cụ hình tròn và độ ổn định lực căng, không theo đuổi quá mức các dụng cụ cứng hoặc hệ thống khử tĩnh phức tạp.
Các loại ruy băng làm từ nhựa là trọng tâm chính.và trọng tâm phải được dịch chuyển lên trên. Ưu tiên ba cấu hình: vật liệu lưỡi dao (thép vonfram hoặc gốm/lớp phủ DLC), hệ thống hút chân không và khử tĩnh điện, và khả năng giảm ứng suất ổn định. Các loại ruy băng gốc nhựa cũng yêu cầu độ chính xác cắt cao hơn, với sai số được kiểm soát trong phạm vi ±0,1mm hoặc thậm chí ±0,05mm, điều mà thiết bị thông thường (±0,5mm) không thể xử lý.
Dành cho các dải ruy băng siêu mỏng (độ dày <5μm)Đối với các loại đặc biệt (như ruy băng nhãn có thể giặt và ruy băng composite nhiều lớp), việc cắt bằng tiếp xúc cơ học có thể gây ra hiện tượng bong tróc do lực căng, vì vậy nên xem xét các giải pháp cắt bằng laser hoặc siêu âm và các giải pháp không tiếp xúc khác. Ruy băng nhãn có thể giặt cũng cần chú ý hơn đến cấu hình lưỡi dao tròn và chức năng khử tĩnh điện để giải quyết các vấn đề về xơ vải và rụng sợi ở mép.
Một nguyên tắc lựa chọn bị bỏ quên
Một quan niệm sai lầm phổ biến khi lựa chọn máy cắt ruy băng là quá chú trọng vào "tốc độ định mức tối đa" của thiết bị. Vì ruy băng gốc nhựa có lớp phủ cứng hơn, tốc độ vận hành thực tế thường cần thấp hơn 20%-30% so với giá trị định mức để đảm bảo chất lượng cắt. Hiệu quả thực sự không nằm ở các con số trên bảng điều khiển, mà là sự cân bằng giữa tốc độ và năng suất.
Một khía cạnh khác dễ bị đánh giá thấp là việc tạo mẫu thử nghiệm tại chỗ. Việc mang theo cuộn giấy nguyên liệu để cắt thử, tập trung vào chất lượng cạnh và độ ổn định trong điều kiện tốc độ cao khởi động-dừng ở các thông số kỹ thuật hẹp nhất và rộng nhất, đáng tin cậy hơn nhiều so với việc nghiên cứu bảng thông số. Máy xẻ rãnh cần sự cân bằng giữa độ chính xác, hiệu quả, độ ổn định và chi phí. Không có thiết bị nào là "tốt nhất", chỉ có những giải pháp phù hợp nhất với đặc tính vật liệu của bạn.
Tóm lại, dù là loại gốc sáp, hỗn hợp hay gốc nhựa, câu trả lời không nằm trong sách hướng dẫn sử dụng thiết bị, mà nằm ở cấu trúc đơn đặt hàng của bạn. Chỉ khi xác định rõ các thành phần chính, bạn mới có thể chọn được "dao" phù hợp.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


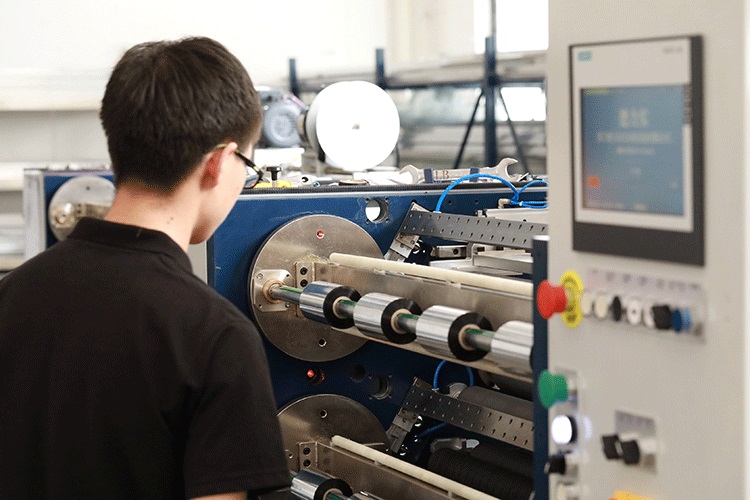

 Máy cắt ruy băng
 Máy cắt ruy băng mã vạch
 Máy cắt ruy băng truyền nhiệt bán tự động RSDS5 PLUS
 Máy cắt ruy băng truyền nhiệt tự động RSDS8 H PLUS
 Máy cắt ruy băng truyền nhiệt tự động RSDS6 PLUS
 Máy cắt ruy băng truyền nhiệt bán tự động RSDS1 PLUS
 Máy cuộn ruy băng in thẻ
 Máy cắt ruy băng truyền nhiệt bán tự động RSDS2 PLUS






