Cắt màng là một quy trình then chốt trong gia công cuộn, và độ chính xác của nó quyết định trực tiếp đến năng suất sản phẩm và hiệu quả sử dụng vật liệu ở các công đoạn tiếp theo. Từ màng quang học trên màn hình điện thoại thông minh đến các tấm phân tách trong pin điện, sai lệch chiều rộng ở mức micromet hoặc các gờ cạnh có thể bị phóng đại trong các quy trình tiếp theo thành hiện tượng đứt màng, sai sót định vị, hoặc thậm chí là nguy cơ ngắn mạch pin. Từ lâu, ngành công nghiệp coi độ chính xác của việc cắt là phản ánh trình độ lắp ráp cơ khí, nhưng với sự phổ biến của việc cắt tốc độ cao và màng siêu mỏng, nhận thức này đang được điều chỉnh: độ chính xác của việc cắt không phải là sản phẩm của một bước duy nhất, mà là kết quả của sự tương tác động giữa lực căng, hiệu chỉnh sai lệch, trạng thái dụng cụ và đặc tính vật liệu đầu vào. Bài viết này cố gắng phân tích cơ chế của các yếu tố này và phác thảo con đường kỹ thuật từ điều khiển thực nghiệm đến sự phát triển vòng lặp kín dữ liệu.
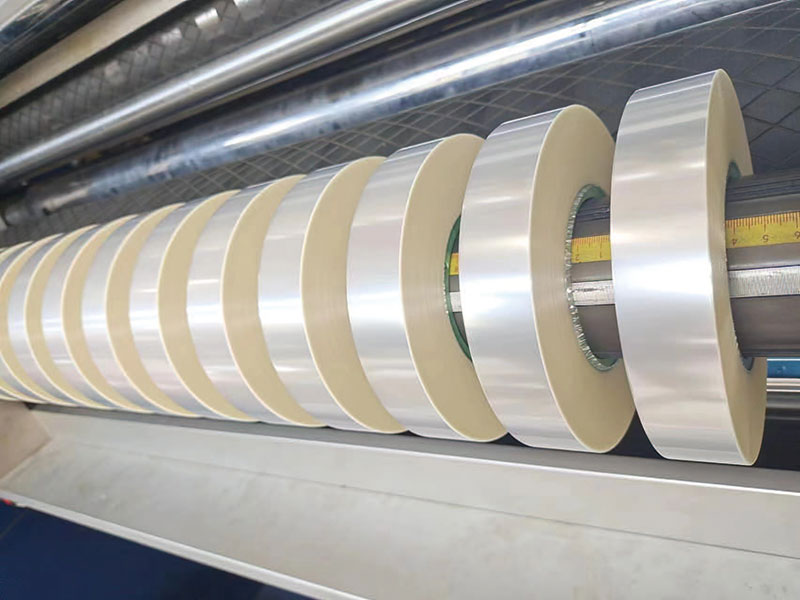
Kiểm soát độ căng: yếu tố hạn chế cơ bản của độ chính xác
Trong quá trình xẻ rãnh, lực căng đóng vai trò kép. Nó không chỉ cung cấp sự hỗ trợ "thắt cổ" cần thiết cho dụng cụ để giữ cho mép cắt ổn định tại thời điểm cắt, mà còn ảnh hưởng trực tiếp đến sự ổn định vị trí ngang của màng giữa các con lăn dẫn hướng. Khi lực căng không đủ, chiều rộng màng sẽ bị lỏng, và ngay cả những nhiễu loạn luồng khí nhỏ hoặc độ lệch của con lăn dẫn hướng cũng có thể gây ra sự lệch hình zigzag; nếu lực căng quá cao, màng mỏng sẽ bị biến dạng kéo, khiến chiều rộng vết xẻ bị bật trở lại sau khi cuộn, dẫn đến các sai lệch kích thước ẩn. Khó khăn hơn nữa là đường kính liên tục tăng trong quá trình cuộn, và việc duy trì lực căng không đổi đòi hỏi mô-men xoắn hãm phải giảm đồng bộ. Nếu phản ứng điều khiển độ côn này bị chậm trễ, nó sẽ gây ra ứng suất không đồng đều giữa các lớp bên trong chặt và các lớp bên ngoài lỏng, dẫn đến sự suy giảm tính đồng nhất của bề mặt cuối.
Hệ thống điều khiển lực căng PID truyền thống sử dụng logic phản ứng "điều chỉnh sau khi xảy ra sai lệch", với độ trễ cố hữu khi cắt tốc độ cao. Hướng phát triển công nghệ hiện nay là xây dựng một vòng kín sử dụng bộ truyền động servo kết hợp với cảm biến lực căng, tích hợp tỷ lệ lực căng của các phần cuộn ra và cuộn lại vào một mô hình thống nhất, đạt được sự chuyển đổi từ "hiệu chỉnh thụ động" sang "dự đoán chủ động". Đối với các vật liệu nhạy cảm với lực căng, chẳng hạn như màng tụ điện và màng quang học, ngay cả khi sự dao động lực căng được kiểm soát trong phạm vi giá trị ±1%, chúng vẫn đủ để ảnh hưởng đến chất lượng vi mô của bề mặt cắt cuối cùng.
Hệ thống hiệu chỉnh: Cuộc chiến giữa mili giây và độ lệch màng mỏng
Sự lệch hướng ngang của màng phim trong quá trình di chuyển tốc độ cao là nguyên nhân chính gây ra sai lệch chiều rộng cắt. Có nhiều nguyên nhân gây ra sai lệch: sai sót trong độ song song của con lăn dẫn hướng, độ căng không đều của cuộn phim chính, và thậm chí cả hiệu ứng tích lũy của dung sai độ dày bên trong chính màng phim, tất cả đều khiến chiều rộng màng phim lệch khỏi đường dẫn đã định trước khi đi vào lưỡi dao. Nhiệm vụ của hệ thống hiệu chỉnh là hoàn thành vòng lặp khép kín "phát hiện - tính toán - thực thi" trong vòng mili giây.
Độ chính xác của lớp cảm nhận trực tiếp quyết định giới hạn trên của việc hiệu chỉnh. Các cảm biến cạnh quang điện tử hoặc siêu âm truyền thống dễ bị ảnh hưởng bởi độ trong suốt, màu sắc và độ phản xạ bề mặt của màng, nhưng việc giới thiệu các cảm biến cạnh chụp cắt lớp quang học (OCT) cho phép cả màng quang học có độ trong suốt cao và màng dẫn điện tối màu đạt được khả năng định vị cạnh dưới micromet. Ở cấp độ thực thi, thời gian phản hồi của hiệu chỉnh servo-điện trong các kịch bản tốc độ cao (>100 m/phút) đã được rút ngắn xuống còn trong vòng 10 ms. Kết hợp với PID mờ và các mô hình dự đoán vị trí cạnh, có thể áp dụng hiệu chỉnh nâng cao các độ lệch tăng dần do độ dẻo của vật liệu gây ra. Điều đáng chú ý là hiệu chỉnh và lực căng không phải là các hệ thống độc lập: khi thao tác hiệu chỉnh thay đổi vị trí ngang của chiều rộng màng, sự phân bố lực căng ở cả hai phía cũng thay đổi tương ứng. Chiến lược phối hợp lý tưởng là tinh chỉnh áp suất của con lăn căng tương ứng trong quá trình kích hoạt hiệu chỉnh, tạo thành hiệu chỉnh tổng hợp thay vì để hai hệ thống hoạt động độc lập.
Dụng cụ và cán dụng cụ: những nguồn gây sai sót ở mức micromet thường bị bỏ qua.
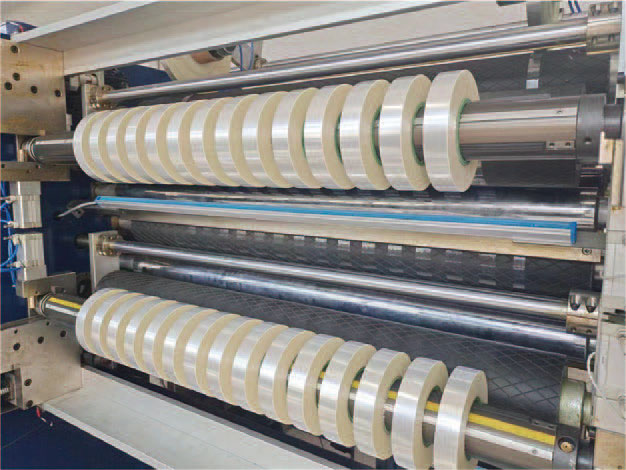
Chiều rộng cắt tham chiếu được thiết lập bởi khoảng cách giữa các dụng cụ, nhưng giá trị thiết lập này không bằng vị trí điểm cắt thực tế. Chuyển động dọc trục của trục dụng cụ, độ lệch quay của lưỡi dao và sự mài mòn nhẹ ở đầu dụng cụ trong quá trình vận hành lâu dài đều liên tục làm dịch chuyển đường cắt thực tế. Nghiên cứu đã chỉ ra rằng sự dịch chuyển dọc trục của lưỡi cắt thường xảy ra ở giai đoạn bắt đầu cắt. Nếu người vận hành chỉ dựa vào chiều rộng sản phẩm hoàn thiện để điều chỉnh lại dụng cụ, họ dễ phải liên tục hiệu chỉnh và rơi vào vòng luẩn quẩn không ổn định. Trong các trường hợp yêu cầu độ chính xác cao, việc sử dụng thước đo để đo độ dịch chuyển ngang của trục dụng cụ trong quá trình quay và chịu tải là một cách hiệu quả để đánh giá độ chính xác thực sự của hệ thống dụng cụ.
Đặc tính rung động của trục truyền động lưỡi cắt cũng đáng chú ý. Các rung động ăn khớp định kỳ của hệ thống truyền động bánh răng được truyền đến đầu dụng cụ dưới dạng các vi dao động tần số cao, tạo ra các "mẫu rung dao" khó nhận thấy trên lớp màng siêu mỏng, tiềm ẩn nguy cơ gãy vỡ trong các quy trình tiếp theo. Trục dụng cụ truyền động trực tiếp bằng động cơ tuyến tính loại bỏ nguồn rung động này ngay tại nguồn, giảm chiều cao gờ ở mép cắt từ trung bình 0,12 mm ở thiết bị thế hệ trước xuống dưới 0,03 mm. Ngoài ra, khe hở dụng cụ phải phù hợp với độ dày vật liệu, thường chiếm 2%–10% độ dày vật liệu. Nếu khe hở quá lớn, mép cắt sẽ bị rách và gờ phát triển; nếu quá nhỏ, mép sẽ bị mòn nhanh hơn.
Đặc tính nguyên vật liệu đầu vào và sự phù hợp với quy trình: một biến số bị đánh giá thấp.
Độ chính xác khi cắt không thể chỉ được xác định bởi máy cắt. Dung sai độ dày của cuộn chính, độ chặt đồng đều khi cuộn, và thậm chí cả sự biến động theo lô về hệ số ma sát bề mặt đều dẫn đến những sai lệch độ chính xác có thể quan sát được trong quá trình cắt. Nếu chiều rộng màng đầu vào có độ dày dọc không đồng đều, độ giãn dài của nó dưới sức căng không đổi sẽ thay đổi tương ứng, gây ra sự dao động định kỳ về chiều rộng của cuộn con đã cắt. Tương tự, nếu có những chỗ phồng hoặc lõm cục bộ trên mặt cuối của cuộn chính, vị trí ngang của chiều rộng màng trong quá trình tháo cuộn sẽ trải qua dao động tần số thấp, vượt quá phạm vi bù hiệu quả của hệ thống hiệu chỉnh.
Việc khớp các thông số quy trình cũng quan trọng không kém. Tăng tốc độ cắt sẽ làm tăng sự dao động lực căng và khiến việc điều chỉnh trở nên khó khăn hơn, nhưng tốc độ thấp hơn không phải lúc nào cũng tốt hơn—tốc độ tuyến tính quá thấp thực tế khiến màng phim thiếu độ cứng cần thiết trong quá trình cắt ở mép cắt. Đối với các vật liệu khác nhau, cần phải xác định phạm vi tốc độ và cài đặt lực căng hợp lý thông qua thử nghiệm quy trình, thay vì sử dụng cùng một bộ thông số. Các nhà máy có kinh nghiệm liên kết đường cong độ dày của cuộn mẫu với mô hình lực căng của máy cắt, bù trước cho sự dao động độ dày đã biết trong giai đoạn cuộn ra và chuyển việc kiểm soát chất lượng từ quy trình cắt lên phía trên.
Từ độ chính xác của từng máy riêng lẻ đến độ chính xác của hệ thống
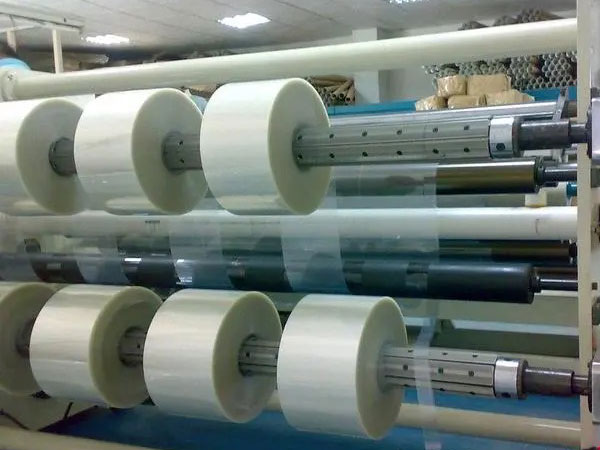
Sự tương tác của các yếu tố này giải thích tại sao việc chỉ cải thiện độ chính xác gia công của một chi tiết đơn lẻ thường không mang lại những cải thiện tương xứng về độ chính xác khi cắt. Với máy cắt có độ lệch trục được kiểm soát ở mức micromet, nếu hệ thống căng phản hồi chậm, chất lượng cắt tỉa vẫn không ổn định; cho dù độ phân giải của cảm biến hiệu chỉnh cao đến đâu, nếu sự phân bố lực căng trong cuộn dây chính đầu vào vốn dĩ không đồng đều, sai lệch vẫn sẽ xảy ra lặp đi lặp lại.
Lộ trình kỹ thuật của các thiết bị hàng đầu hiện nay hướng đến một kiến trúc vòng kín tích hợp theo mô hình "nhận thức - quyết định - thực thi": các cảm biến phân tán thu thập lực căng, độ rung, vị trí cạnh và trạng thái dụng cụ trong thời gian thực; các mô hình học máy dự đoán xu hướng thay đổi tham số dựa trên dữ liệu lịch sử; các bộ truyền động servo tinh chỉnh trong vòng mili giây. Dữ liệu từ một nhà sản xuất màng tấm lót quang điện cho thấy sau khi áp dụng kiến trúc này, tỷ lệ tổn thất đã giảm từ 1,8% xuống dưới 0,7%, và phân tích dữ liệu hồi cứu đã tiết lộ mô hình biến động chất lượng tiềm ẩn của cuộn chính đầu vào. Ý nghĩa của trường hợp này là giới hạn trên của độ chính xác cắt xẻ đang chuyển từ giới hạn vật lý của độ chính xác cơ học sang giới hạn thuật toán của vòng kín dữ liệu.
Đối với các doanh nghiệp gia công phim, việc phân tích các yếu tố ảnh hưởng đến độ chính xác cắt xẻ cuối cùng đều quy về các điểm điều khiển có thể vận hành được. Băng thông đáp ứng của hệ thống căng, khả năng thích ứng môi trường của cảm biến hiệu chỉnh, phổ rung động do trục lưỡi cắt tạo ra, và sự phân bố độ dày và độ căng của cuộn chính đầu vào tạo thành bốn điểm then chốt để kiểm soát độ chính xác. Bất kỳ thiếu sót nào ở bất kỳ điểm nào cũng có thể được phóng đại thành các sai lệch chiều rộng hoặc khuyết tật cạnh có thể nhìn thấy được trong quá trình vận hành tốc độ cao. Việc kết hợp các điểm then chốt này vào một hệ thống quản lý thông số thống nhất và sử dụng dữ liệu thay vì kinh nghiệm để đưa ra các quyết định vận hành có thể là cách duy nhất để nâng cao độ chính xác cắt xẻ từ mức "đạt yêu cầu" lên mức "có thể kiểm soát được".
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 Máy cắt màng
 Máy cắt ruy băng
 Máy cắt băng keo
 Máy cắt ruy băng mã vạch
 Máy cắt băng dính một mặt
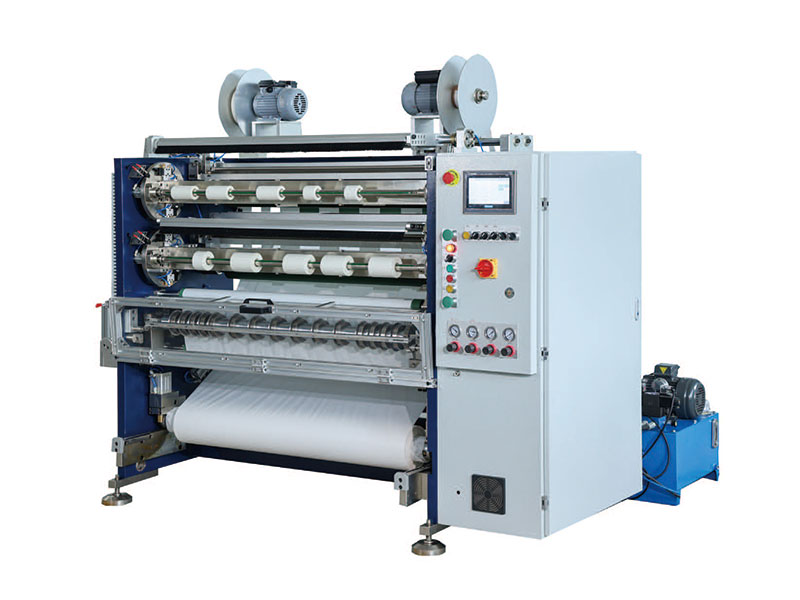 Máy cắt băng dính hai mặt
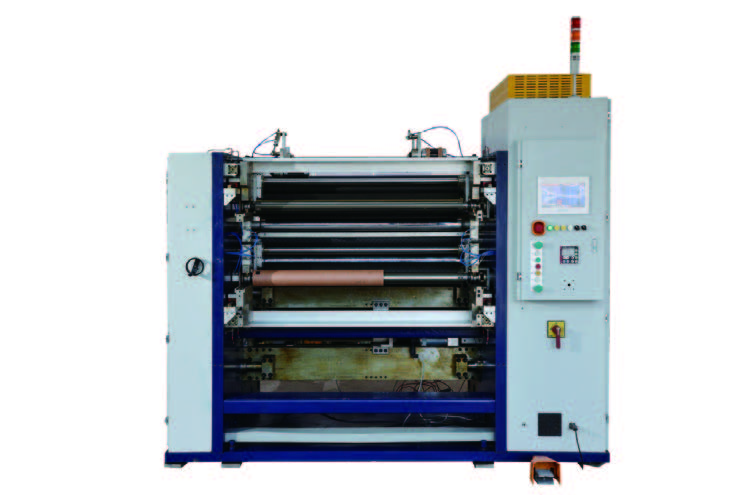 Máy cắt màng công suất
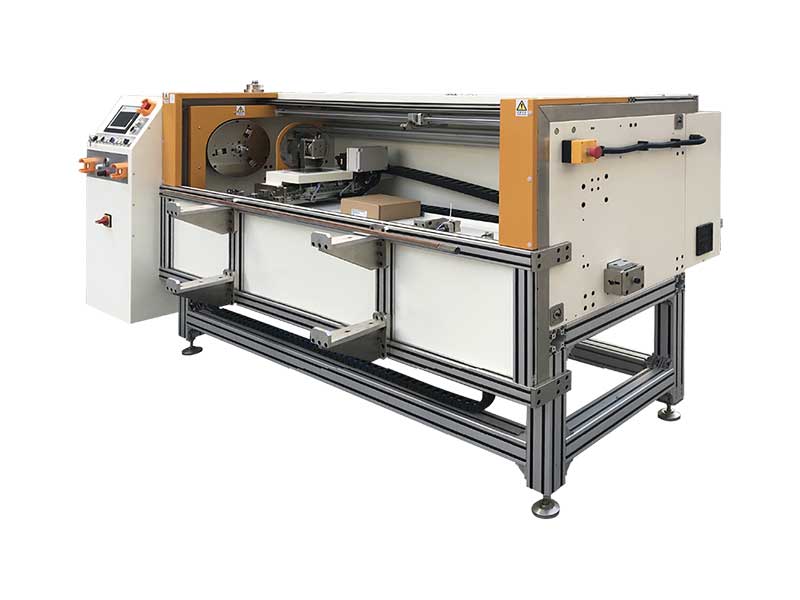 Máy cắt cuộn giấy bạc tự động






