Khi quyết định tùy chỉnh máy cắt cuộn ruy băng, sai lầm phổ biến nhất mà người mua thường mắc phải là hiểu nhầm việc tùy chỉnh là "thay đổi chiều rộng" hoặc "thay đổi cuộn ruy băng". Khi thiết bị được giao đến, người ta phát hiện ra rằng khi cắt các dải ruy băng hẹp, mặt cuối trông giống như đầu chuông; khi cắt các đế nhựa, các cạnh đầy gờ; mỗi lần thay đổi thông số kỹ thuật đều cần hai giờ điều chỉnh khi tắt máy—tất cả đều bắt nguồn từ cùng một nguyên nhân: yêu cầu không rõ ràng, nhà cung cấp chỉ có thể phỏng đoán, và các giải pháp phỏng đoán đó rất có thể sẽ gây ra hối tiếc ở một giai đoạn nào đó.
Việc tùy chỉnh máy cắt và cuộn ruy băng về cơ bản là sự kết hợp chính xác giữa các đặc tính vật liệu, logic lực căng và cấu trúc đơn đặt hàng. Dưới đây, chúng tôi nêu ra những điểm chính bạn cần xem xét trước khi tùy chỉnh từ bốn khía cạnh quan trọng.
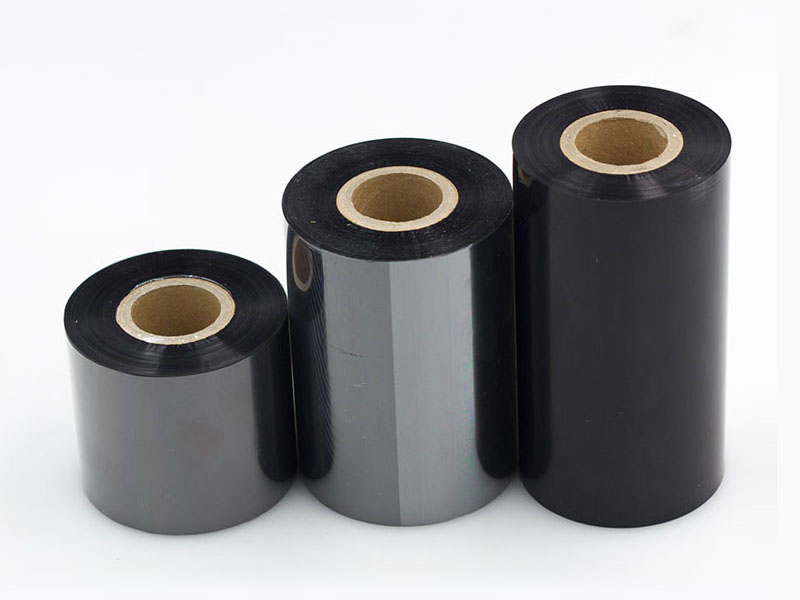
1. Trước tiên, hãy xác định rõ ràng dòng sản phẩm của bạn, thay vì chỉ nói chung chung rằng "cần tất cả các kích thước chiều rộng".
Câu hỏi đầu tiên mà các nhà cung cấp thường hỏi là, "Các bạn chủ yếu cắt loại ruy băng nào?" Đây không chỉ là câu hỏi xã giao. Logic cắt của các vật liệu gốc sáp, hỗn hợp và gốc nhựa hoàn toàn khác nhau: lớp phủ gốc sáp tương đối mềm, vì vậy cần tránh lớp phủ trong quá trình cắt; lớp phủ gốc nhựa cứng và giòn, và yêu cầu về độ sắc bén của lưỡi dao và kiểm soát nhiệt độ tăng lên đáng kể. Trên thực tế, tốc độ cắt thường thấp hơn từ 20% đến 30% so với lớp phủ gốc sáp. Nếu dòng sản phẩm của bạn bao gồm các dải nhãn điện tử hẹp chỉ vài milimet đến các khổ rộng hàng trăm milimet dùng trong logistics, thì các giải pháp tùy chỉnh phải cho phép đủ biên độ điều chỉnh trong hệ thống dụng cụ và kiểm soát lực căng, thay vì sử dụng cấu hình cố định để đáp ứng tất cả các thông số kỹ thuật.
Một cách tiếp cận thực tế hơn là lập danh sách các thông số kỹ thuật thường dùng: làm cho phần hẹp nhất càng hẹp càng tốt, làm cho chiều rộng càng lớn càng tốt, chiều rộng tối đa, đường kính trong và đường kính ngoài của cuộn chính, và vật liệu chính là gì. Chỉ bằng cách cung cấp danh sách này cho nhà cung cấp, họ mới có thể xác định được loại cấu trúc cuộn và cách bố trí trục cuốn nào là cần thiết, thay vì dựa vào yêu cầu "Tôi muốn tất cả mọi thứ" để thiết kế từ con số không.
2. Độ chính xác: Sử dụng hậu quả để đảo ngược giải pháp tạm thời, thay vì chỉ đưa ra một con số dung sai.
Hầu hết các nhà cung cấp đều nhấn mạnh "độ chính xác cao", nhưng độ chính xác đi kèm với chi phí cao. Thiết bị thông thường có sai số khoảng ±0,5 milimét, trong khi thiết bị chính xác cao có thể đạt ±0,1 milimét hoặc thậm chí chính xác hơn. Câu hỏi đặt ra là liệu chi phí phát sinh thêm có phù hợp với nhu cầu thực tế của bạn hay không.
Một cách giao tiếp hiệu quả hơn là đảo ngược hậu quả: nếu chiều rộng cắt sai lệch 0,1 milimét, điều gì sẽ xảy ra ở các công đoạn tiếp theo? Đối với nhãn vận chuyển thông thường, sai lệch nhỏ ở mép có thể hầu như không ảnh hưởng gì; khi sản xuất mã vạch độ phân giải cao hoặc thẻ điện tử chính xác, gờ mép có thể trực tiếp gây ra hiện tượng lệch băng, các vạch trắng khi in, hoặc thậm chí làm mòn đầu in. Việc thông báo cho nhà cung cấp về toàn bộ quy trình in ấn sẽ có ý nghĩa hơn là chỉ đưa ra một con số dung sai riêng lẻ. Đồng thời, cách duy nhất để xác minh độ chính xác được cam kết là cắt thử – sử dụng cuộn giấy chính của riêng bạn, cắt theo thông số kỹ thuật hẹp nhất và rộng nhất, đo bằng thước kẹp, thay vì chỉ nhìn vào các giá trị lý thuyết trong bảng thông số.
3. Kiểm soát độ căng là yếu tố cốt lõi quyết định nhu cầu tùy chỉnh, và việc lựa chọn loại máy câu cũng quan trọng không kém.
Lớp nền của ruy băng là màng PET chỉ dày vài micron, nhạy cảm với lực căng hơn nhiều so với giấy hoặc màng thông thường. Lực căng quá mức khiến màng nền bị kéo giãn và biến dạng, gây ra các vết nứt nhỏ trong lớp mực và làm tăng hiện tượng bong tróc bột trong quá trình in; nếu lực căng quá thấp, cuộn dây sẽ bị lỏng, mặt cuối bị cong vênh, và việc in trên máy chắc chắn sẽ gây ra hiện tượng kẹt giấy. Kiểm soát lực căng ảnh hưởng đến độ phẳng của cuộn dây hơn một nửa, điều này không thể tóm gọn bằng câu nói "lực căng phải ổn định".
Các thông số cụ thể cần thống nhất với nhà cung cấp trong quá trình tùy chỉnh bao gồm: độ dày tối thiểu của ruy băng tính bằng micromet, đường kính cuộn tối thiểu sau khi cắt, và liệu các trục cuốn có phải là trục đơn hay đa trục đồng bộ. Đối với việc cắt ruy băng siêu hẹp, việc kiểm soát lực căng phải chính xác đến mức 0,1 Newton, và cần phải xử lý những khác biệt nhỏ giữa các trục trong quá trình cuốn đồng thời nhiều cuộn. Loại trục cuốn cũng không được gây nhầm lẫn: trục giãn nở khí thông thường có thể gây ra sự khác biệt về đường kính cuộn khi cuốn nhiều cuộn đồng thời, dẫn đến lực căng không thể điều chỉnh độc lập, gây ra hiện tượng lỏng lẻo bên trong và quá chặt bên ngoài, hoặc các vấn đề "lõi thực vật"; Trục trượt khí nén cho phép mỗi bộ phận cuốn điều khiển mô-men xoắn độc lập và điều chỉnh theo thời gian thực dựa trên sự thay đổi đường kính cuộn, trở thành một lựa chọn thiết yếu để sản xuất ruy băng chất lượng cao với nhiều thông số kỹ thuật khác nhau.
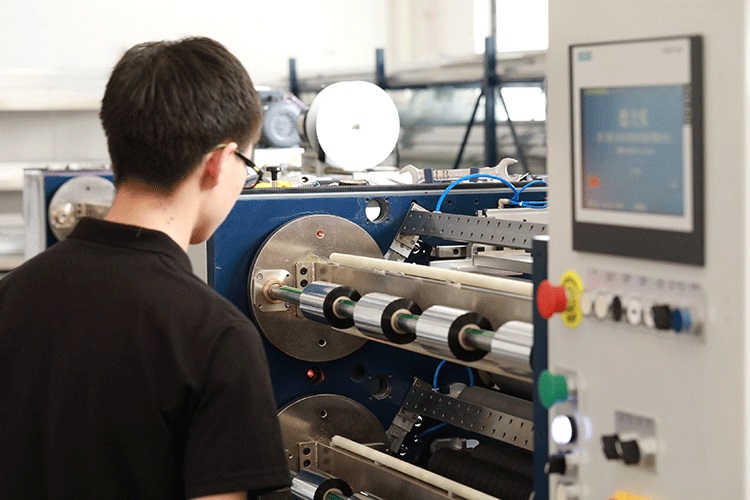
4. Tốc độ phù hợp với cấu trúc đơn hàng, trong đó hiệu quả thay đổi mô hình có giá trị hơn tốc độ tối đa.
Tốc độ tối đa danh nghĩa là con số hấp dẫn nhất trong bảng thông số kỹ thuật, nhưng thường không phải là yếu tố quyết định sản lượng thực tế. Trong các mô hình sản xuất nhỏ lẻ, đa chủng loại, hiệu quả thay đổi đơn hàng quan trọng hơn nhiều so với tốc độ cực cao—thời gian ngừng hoạt động thường xuyên và việc điều chỉnh công cụ sẽ làm mất đi tất cả lợi ích của "tốc độ cao". Chỉ có sản xuất liên tục quy mô lớn, với thông số kỹ thuật nhỏ mới đáng để đầu tư cho hiệu suất tốc độ cao vượt quá ba triệu sản phẩm mỗi phút.
Một hạn chế dễ bị bỏ qua khác đến từ chính vật liệu: ruy băng gốc nhựa có lớp phủ cứng hơn, do đó tốc độ cắt thực tế thường thấp hơn từ 20% đến 30% so với ruy băng gốc sáp. Một thiết bị có công suất định mức 4 triệu bản/phút, nếu sản phẩm chính của bạn là ruy băng gốc nhựa, có thể có tốc độ sử dụng thực tế từ 280 đến 320 bản/phút. Khi yêu cầu tốc độ, hãy nêu rõ loại ruy băng chính để nhà cung cấp có thể đưa ra các khuyến nghị hữu ích. Nếu đơn hàng bị phân mảnh rõ ràng, cần chú ý đến khả năng chuyển đổi: tháp công cụ độc lập điều khiển bằng servo kết hợp với hệ thống quản lý công thức có thể giảm thời gian thiết lập công cụ truyền thống từ hàng chục phút xuống chỉ còn vài phút hoặc thậm chí ít hơn, điều này thực tế hơn nhiều đối với các kịch bản chuyển đổi nhiều thông số kỹ thuật so với tốc độ đỉnh cao hơn.
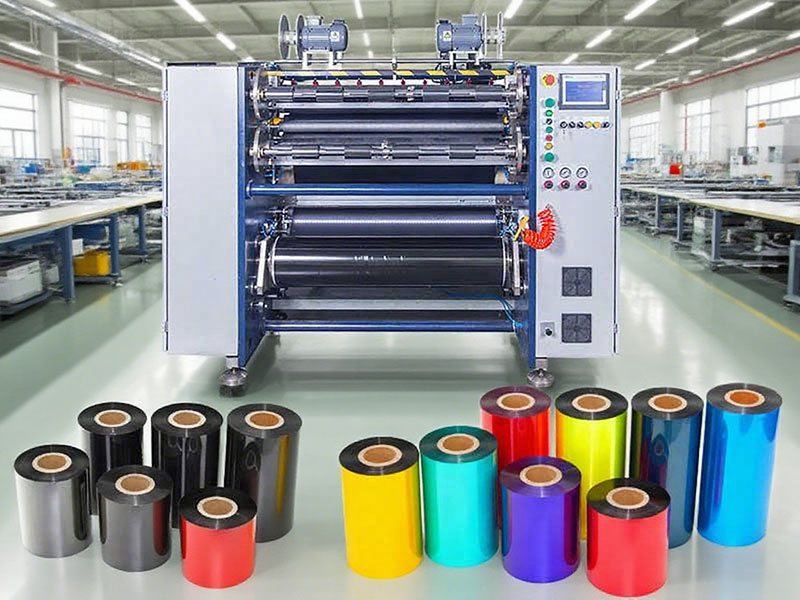
Tuyến phòng thủ cuối cùng: cắt thử và cam kết hậu mãi.
Dù kế hoạch tùy chỉnh có chi tiết đến đâu, cuối cùng vẫn cần đến khâu kiểm tra thực tế. Yêu cầu nhà cung cấp sử dụng cuộn dây mẫu của bạn để cắt thử theo thông số kỹ thuật hẹp nhất và quan sát các cạnh xem có gờ hoặc vết giãn hay không; cắt thử theo thông số kỹ thuật rộng nhất, kiểm tra xem mặt cuối của cuộn dây có gọn gàng và không bị nhăn hay không. Đồng thời, xác nhận thương hiệu và phạm vi bảo hành của các linh kiện cốt lõi, cũng như việc nhà cung cấp có cung cấp dịch vụ lắp đặt, vận hành thử và đào tạo sử dụng hay không. Giá trị của một thiết bị tùy chỉnh không nằm ở việc các thông số kỹ thuật đẹp như thế nào khi giao hàng, mà nằm ở chỗ sau ba năm, khi được cắt theo thông số kỹ thuật hẹp nhất, mặt cuối vẫn phẳng và độ căng vẫn ổn định.
Tóm lại, việc tùy chỉnh máy cuộn và cắt ruy băng sẽ kiểm tra sự hiểu biết sâu sắc của người mua về chính sản phẩm của họ. Chỉ bằng cách giải thích rõ ràng bốn khía cạnh—vật liệu, thông số kỹ thuật, độ chính xác và cấu trúc đơn đặt hàng—các nhà cung cấp mới có cơ hội cung cấp một thiết bị "dễ sử dụng", chứ không chỉ là một cỗ máy có "thông số kỹ thuật hấp dẫn".
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


 Máy cắt ruy băng
 Máy cắt ruy băng mã vạch
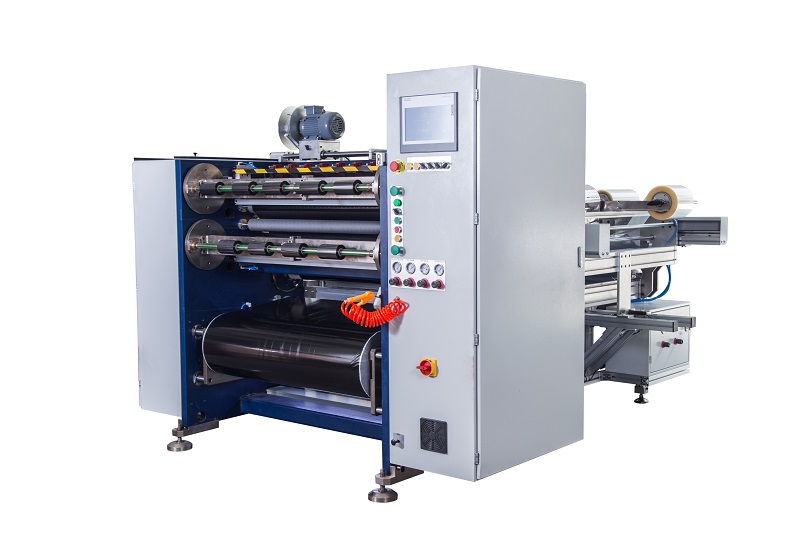 Máy cắt ruy băng truyền nhiệt bán tự động RSDS5 PLUS
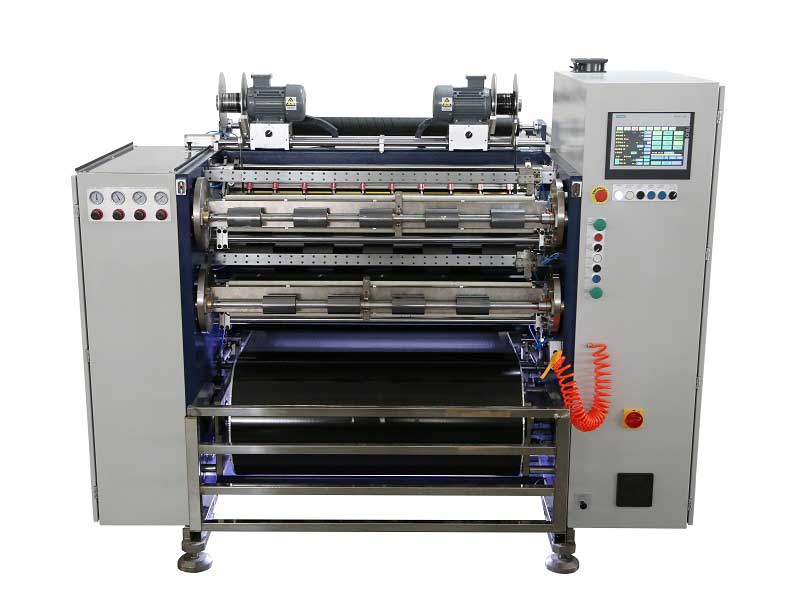 Máy cắt ruy băng truyền nhiệt tự động RSDS8 H PLUS
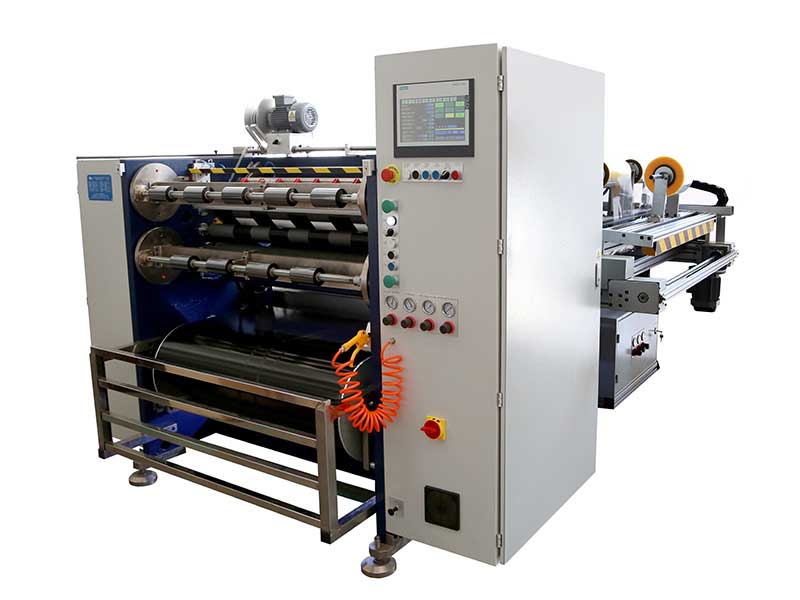 Máy cắt ruy băng truyền nhiệt tự động RSDS6 PLUS
 Máy cuộn ruy băng in thẻ
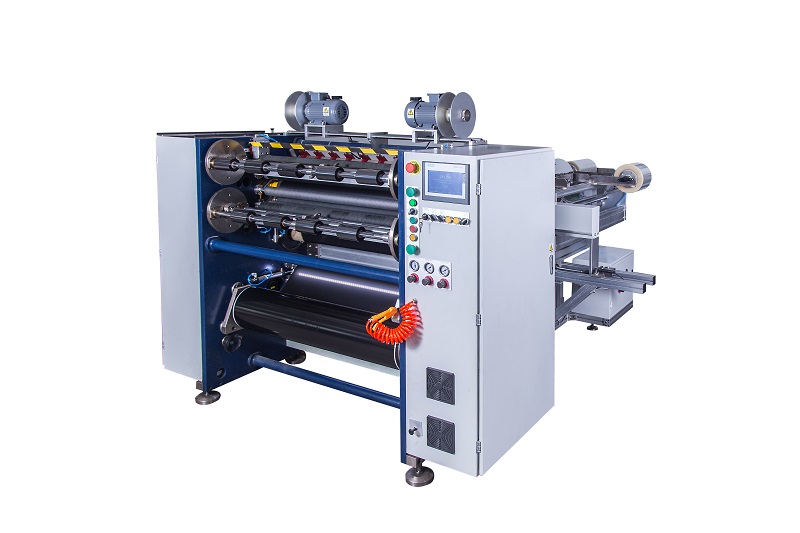 Máy cắt ruy băng truyền nhiệt bán tự động RSDS1 PLUS
 Máy cắt ruy băng in thiệp






