Độ chính xác về chiều rộng của máy cắt ruy băng thường được đo bằng dung sai giữa chiều rộng thực tế của dải ruy băng hẹp sau khi cắt và chiều rộng mục tiêu. Các mẫu máy cao cấp có thể giữ dung sai này trong phạm vi ±0,05mm, trong khi các thiết bị thông thường thường nằm trong khoảng ±0,3mm đến ±0,5mm. Mặc dù sự khác biệt có vẻ nhỏ, nhưng nó ảnh hưởng trực tiếp đến độ mượt mà của chuyển động ruy băng và tuổi thọ in ấn trong máy in - các dải ruy băng hẹp có chiều rộng quá lớn có thể bị nhăn và lệch, hoặc tệ hơn là bị đứt do lực không đều ở các cạnh trong quá trình in tốc độ cao. Để hiểu các nguyên tắc kiểm soát độ chính xác chiều rộng, cần phải vượt ra ngoài quan điểm đơn lẻ "liệu dụng cụ có cắt chính xác hay không" và xem quá trình cắt như một hệ thống kỹ thuật kết hợp bốn chiều bao gồm lực căng, dẫn hướng, dụng cụ và kiểm tra.

1. Vòng kín căng: Tuyến phòng thủ đầu tiên đảm bảo độ chính xác về chiều rộng
Vật liệu nền dạng dải ruy băng là màng PET có độ dày chỉ từ 4,5 đến 12μm. Đặc tính vật lý cực mỏng của nó khiến nó đặc biệt nhạy cảm với lực căng. Nếu lực căng quá cao, màng nền sẽ trở nên đàn hồi hoặc thậm chí bị kéo giãn dẻo, làm cho chiều rộng bị co lại sau khi cắt, dẫn đến kích thước thực tế nhỏ hơn giá trị mục tiêu; nếu lực căng quá thấp, vật liệu sẽ trở nên lỏng lẻo và nhăn nheo, khiến vị trí ngang bị lệch không ổn định, do đó máy cắt không thể theo quỹ đạo đã định trước.
Do đó, nền tảng của độ chính xác chiều rộng nằm ở việc điều khiển vòng kín độc lập ba giai đoạn căng: tháo cuộn, kéo và cuộn lại. Các máy cắt xẻ chính xác cao hiện đại sử dụng cảm biến lực căng để thu thập lực căng thực tế của dải thép theo thời gian thực, truyền dữ liệu về PLC và điều chỉnh mô-men xoắn đầu ra của động cơ servo một cách linh hoạt thông qua thuật toán PID. Tốc độ phản hồi và độ chính xác trạng thái ổn định của vòng kín này quyết định trực tiếp giới hạn dưới của sự dao động chiều rộng. Các phương pháp điều khiển ly hợp bột từ truyền thống có thể dao động lực căng lên đến ±10%, đủ để gây ra sai lệch chiều rộng theo lô ở tốc độ vài trăm mét mỗi phút; hệ thống vòng kín servo có thể nén các dao động xuống trong phạm vi ±0,25N đến ±0,5N.
Điều thậm chí còn khéo léo hơn nữa là chiến lược điều chỉnh lực căng cuộn. Khi đường kính cuộn tăng lên, việc duy trì lực căng không đổi khiến dải carbon bên ngoài tạo ra lực nén quá mức lên lớp bên trong, dẫn đến biến dạng lõi hoặc thậm chí gây dính mực, gián tiếp gây ra hiện tượng cấp liệu không ổn định trong quá trình cắt xẻ tiếp theo. Dựa trên đường kính cuộn được tính toán theo thời gian thực, hệ thống sẽ giảm dần lực căng cuộn theo một đường cong được thiết lập trước, giữ cho dải hẹp ở độ căng thích hợp từ cuộn đầy đến cuộn cạn, cung cấp điều kiện cuối ổn định để đảm bảo tính nhất quán về chiều rộng.

2. Hiệu chỉnh và hướng dẫn: Duy trì đường tham chiếu ngang của máy cắt
Trước khi dải ruy băng đi vào dao cắt, các cạnh của nó phải luôn được giữ cố định và ở vị trí ngang đã biết. Bất kỳ sự dịch chuyển ngang nhỏ nào cũng có nghĩa là dao cắt đã bị lệch so với đường cắt thực tế của dải ruy băng, khiến việc đảm bảo độ chính xác về chiều rộng là không thể.
Sự tham gia của Hệ thống Hiệu chỉnh Tự động (EPC) chính là để đưa biến số này vào một vòng lặp kín. Nguyên lý không phức tạp: các cảm biến quang điện hoặc CCD liên tục quét vị trí ngang của mép dải ruy băng, chuyển đổi độ lệch thành tín hiệu điện và truyền chúng đến bộ điều khiển, bộ điều khiển này sẽ điều khiển các động cơ servo hoặc cơ cấu khí nén để đẩy giá cuộn hoặc con lăn dẫn hướng làm thẳng để điều chỉnh tinh chỉnh theo chiều ngang, "kéo" dải ruy băng trở lại vị trí tham chiếu chính xác. Các giải pháp phổ biến hiện nay đạt được độ chính xác hiệu chỉnh động lên đến ±0,1mm, và thậm chí cao hơn trong các cấu hình cao cấp. Đối với các thông số kỹ thuật siêu hẹp với chiều rộng cắt dưới 10mm, tầm quan trọng của việc hiệu chỉnh càng trở nên rõ rệt hơn - độ cứng ngang của dải ruy băng hẹp cực kỳ yếu, và ngay cả một độ lệch chỉ vài chục micromet cũng có thể khiến sản phẩm hoàn thiện bị hỏng.
Hệ thống con lăn dẫn hướng có độ cứng cao hoạt động song song với hệ thống làm thẳng. Độ thẳng của tất cả các con lăn phải được kiểm soát trong phạm vi 0,01 mm/m, độ lệch tâm hướng tâm được giới hạn ở mức micromet, và phải duy trì độ song song nghiêm ngặt giữa chúng. Bất kỳ độ lệch tâm hoặc độ nghiêng nào của con lăn dẫn hướng sẽ được truyền đi dưới dạng độ lắc ngang của dải ruy băng với biên độ gấp đôi độ lệch. Việc hiệu chỉnh giải quyết "các sai lệch đã xảy ra", trong khi hệ thống con lăn dẫn hướng chính xác giúp giảm thiểu sự sai lệch ngay từ nguồn.

3. Hệ thống dụng cụ: Cơ chế cắt trong khe hở micromet.
Khi lực căng và sự dẫn hướng tạo ra điều kiện cấp liệu ổn định cho ruy băng, bước cuối cùng để đạt được độ chính xác về chiều rộng nằm ở việc kiểm soát dụng cụ và bước ren của dụng cụ.
Bản chất của việc xẻ rãnh bằng lưỡi cắt tròn là quá trình cắt của một cặp đĩa cắt trên và dưới. Khe hở ngang giữa lưỡi cắt trên và dưới là thông số cốt lõi quyết định chất lượng và độ chính xác về chiều rộng của vết cắt. Nếu khe hở quá nhỏ, các cạnh lưỡi cắt sẽ cọ xát vào nhau, tạo ra bavia và bụi, và mép cắt bị nén và biến dạng; nếu khe hở quá lớn, vật liệu sẽ bị xé thay vì cắt, xuất hiện các cạnh nhỏ và chiều rộng thực tế hiệu quả trở nên khó dự đoán. Đối với các dải carbon chỉ dày vài micron, khe hở này thường cần được kiểm soát chính xác trong khoảng từ 0,02mm đến 0,05mm, tùy thuộc vào độ dày của chất nền và đặc tính của lớp phủ. Độ lệch tâm hướng tâm của đầu cắt cũng rất quan trọng; nếu độ lệch tâm trục chính vượt quá 0,005mm, chiều rộng vết xẻ sẽ dao động theo độ lệch định kỳ của lưỡi cắt.
Phương pháp thiết lập bước răng dao đã phát triển từ điều khiển thủ công sang điều khiển CNC. Các thiết bị đời đầu dựa vào vít me cơ khí và núm xoay để điều chỉnh dao từng cái một, với khe hở và vị trí phụ thuộc vào kinh nghiệm vận hành, dẫn đến độ lặp lại hạn chế. Các mẫu máy cao cấp hiện đại sử dụng động cơ servo để điều khiển dịch chuyển trục của giá đỡ dao, với độ phân giải lên đến 0,01mm. Kết hợp với điều khiển vị trí vòng kín, nó loại bỏ hoàn toàn các lỗi định vị do độ rơ của vít me ngược gây ra. Một số thiết bị cũng tích hợp kiểm tra hình ảnh trực tuyến, với camera CCD ghi lại vị trí thực tế của mép cắt trong thời gian thực, truyền các sai lệch chiều rộng trở lại hệ thống điều khiển giá đỡ dao để bù động, biến khoảng cách dao từ "giá trị cố định" thành "giá trị thời gian thực có thể kiểm chứng".
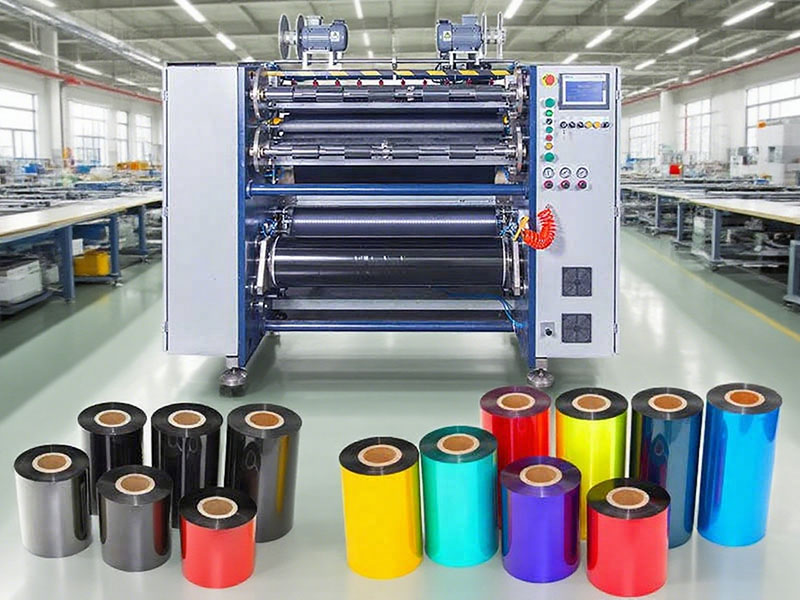
4. Hợp tác hệ thống: Độ chính xác là kết quả, chứ không phải là một chỉ số riêng lẻ.
Phân tích các bước trên, mỗi công nghệ đều đóng góp rõ ràng vào độ chính xác: hệ thống điều khiển vòng kín giảm thiểu các biến số về lực căng, hệ thống hiệu chỉnh khóa mốc tham chiếu ngang, và hệ thống dụng cụ xác định hình dạng cắt. Tuy nhiên, việc đạt được độ chính xác về chiều rộng cuối cùng phụ thuộc vào sự phối hợp động giữa ba yếu tố này.
Một ví dụ điển hình là sự ghép nối các thông số trong quá trình xẻ rãnh hẹp. Khi chiều rộng xẻ giảm xuống dưới 10mm, độ cứng ngang của dải kim loại giảm mạnh. Nếu lực căng cuộn vẫn được thiết lập theo phương pháp xẻ rãnh rộng thông thường, vật liệu sẽ bị kéo giãn quá mức theo chiều dọc và co lại theo chiều ngang do hiệu ứng Poisson, dẫn đến chiều rộng cắt hẹp hơn và ứng suất tập trung ở mép. Việc điều chỉnh quy trình có kinh nghiệm giúp giảm lực căng cuộn của quá trình xẻ rãnh hẹp xuống còn 60% đến 70% giá trị thông thường, đồng thời giảm tốc độ xe một cách thích hợp để cung cấp cửa sổ phản hồi rộng hơn cho hệ thống hiệu chỉnh. Điều này có nghĩa là logic điều khiển độ chính xác chiều rộng không phải là việc mỗi hệ thống con theo đuổi tối ưu hóa cục bộ một cách độc lập, mà là tìm ra điểm cân bằng động giữa tốc độ, lực căng, phản hồi hiệu chỉnh và khoảng cách dụng cụ.
Do đó, một máy cắt ruy băng chính xác cao được hiệu chỉnh tốt có thể ổn định dung sai chiều rộng trong phạm vi ±0,05mm và giảm tỷ lệ lỗi từ 2% đến 3% của thiết bị thông thường xuống dưới 0,3%. Đối với các loại ruy băng có giá trị cao như ruy băng gốc nhựa và ruy băng hỗn hợp, việc tiết kiệm chi phí vật liệu, giảm thời gian ngừng hoạt động và thời gian vận hành nhờ độ chính xác được cải thiện có ý nghĩa hơn nhiều so với các thông số hiệu suất của chính thiết bị. Nguyên tắc về độ chính xác chiều rộng cuối cùng được tóm gọn trong một câu: đảm bảo rằng chuyển động của ruy băng theo mọi chiều trước khi đến mép lưỡi dao nằm trong một vòng khép kín có thể nhận biết, can thiệp và sửa chữa được.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Máy cắt ruy băng
 Máy cắt ruy băng mã vạch
 Máy cắt ruy băng truyền nhiệt bán tự động RSDS5 PLUS
 Máy cắt ruy băng truyền nhiệt tự động RSDS8 H PLUS
 Máy cắt ruy băng truyền nhiệt tự động RSDS6 PLUS
 Máy cuộn ruy băng in thẻ
 Máy cắt ruy băng truyền nhiệt bán tự động RSDS1 PLUS
 Máy cắt ruy băng in thiệp






