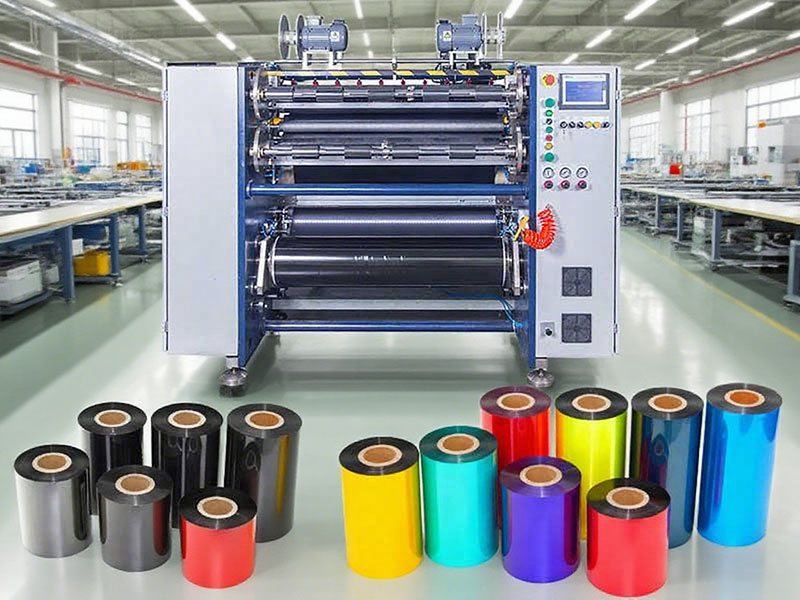
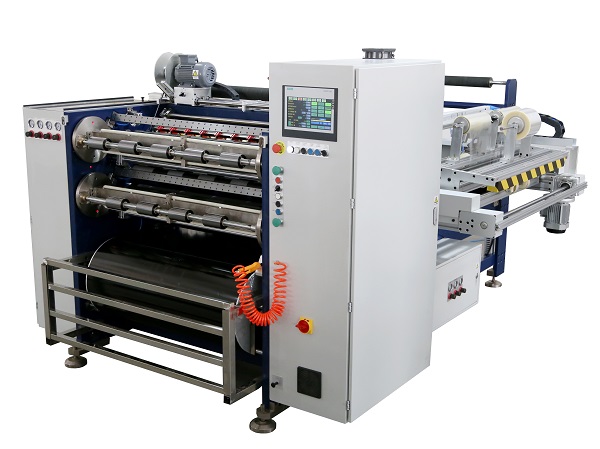
Mặc dù ruy băng truyền nhiệt có vẻ ngoài tương tự nhau, nhưng bên trong chúng lại có những đặc tính hoàn toàn khác biệt. Ruy băng gốc sáp mềm và nhạy cảm, trong khi ruy băng gốc nhựa cứng và giòn, dễ bị đứt. Các dây chuyền sản xuất truyền thống thường yêu cầu thiết bị khác nhau cho cả hai loại hoặc phải liên tục thử nghiệm và điều chỉnh các thông số trên cùng một máy. Sự ra đời của thiết bị cắt đa năng gốc sáp/nhựa là một giải pháp trực tiếp cho vấn đề này – nó cố gắng sử dụng hệ thống điều chỉnh lực căng, một bộ kỹ thuật cắt có thể chuyển đổi và thư viện thông số thông minh để kiểm soát hai vật liệu khác nhau trong phạm vi điều khiển của một máy duy nhất.

1. Hai loại vật liệu, hai "thử thách cắt lát" khác nhau
Ruy băng mực gốc sáp chiếm khoảng 70% thị phần, chủ yếu được làm từ sáp và muội than. Lớp phủ của chúng mềm, có điểm nóng chảy thấp, bám dính tốt vào nhãn giấy và tiết kiệm chi phí. Tuy nhiên, độ mềm này lại gây khó khăn trong quá trình cắt: ma sát dễ tạo ra nhiệt gây tràn sáp ở mép hoặc dính giữa các lớp, và màng nền cực kỳ mỏng—thường chỉ từ 4 đến 10 micron—nên ngay cả một lực căng nhẹ cũng có thể làm giãn và biến dạng, dẫn đến nếp nhăn trên cuộn thành phẩm và các đường trắng hoặc vết lõm trong quá trình in.
Ruy băng gốc nhựa là một cực khác. Lớp phủ, được làm hoàn toàn từ nhựa, có độ cứng cao nhất, chịu được ăn mòn hóa học, nhiệt độ cao và trầy xước, phù hợp với các điều kiện khắc nghiệt như nhãn PET, nhãn có thể giặt và nhãn linh kiện điện tử. Nhược điểm là dụng cụ bị mòn rất nhanh trong quá trình cắt, và việc điều khiển không đúng cách có thể gây ra các cạnh bị sứt mẻ hoặc các vết nứt nhỏ; nó cũng rất nhạy cảm với tĩnh điện; điện áp tạo ra trong quá trình bóc tách sẽ hút bụi, khiến bụi bám vào sản phẩm hoàn thiện tạo thành các đốm trắng trên bản in.
Để một thiết bị có thể phục vụ đồng thời cả hai loại vật liệu, vấn đề không phải là "thỏa hiệp", mà là một chiến lược khác biệt cho phép chuyển đổi linh hoạt.

2. Ba yếu tố then chốt phổ quát: lực căng, kỹ thuật cắt dao, môi trường
Kiểm soát lực căng là yếu tố cốt lõi của máy xẻ rãnh.Ruy băng gốc sáp yêu cầu hoạt động ở lực căng thấp, thường được điều khiển ở mức 5 đến 10 Newton để tránh đứt do kéo căng; Ruy băng gốc nhựa yêu cầu lực căng cao từ 15 đến 30 Newton để đảm bảo cuộn trơn tru. Cốt lõi của thiết bị đa năng nằm ở hệ thống servo vòng kín kết hợp với các cảm biến lực căng độ chính xác cao để triệt tiêu các dao động xuống phạm vi đủ nhỏ, sau đó chuyển đổi công thức để xuất ra hai bộ đường cong lực căng từ cùng một bộ phần cứng. Việc kiểm soát độ côn cũng cần thiết trong giai đoạn cuộn: lực căng ban đầu hơi cao hơn và giảm tuyến tính khi đường kính tăng; nếu không, lớp bên trong sẽ bị nén bởi lớp bên ngoài, gây ra biến dạng "lõi hoa cúc" hoặc độ cứng mặt đầu không đồng đều.
Phương pháp cắt và phương pháp xẻ rãnh là lưu vực thứ hai.Các loại ruy băng gốc sáp mềm, và kiểu cắt "kiểu kéo" với lưỡi dao tròn giúp giảm sự nén và tràn sáp; ruy băng gốc nhựa cứng và giòn; lưỡi dao phẳng được treo và cắt tức thì với cạnh sắc để ngăn ngừa sứt mẻ cạnh. Vật liệu lưỡi dao cũng rất quan trọng: dụng cụ thép tần số cao rất phù hợp với ruy băng gốc sáp, trong khi dụng cụ gốc nhựa cần lưỡi dao phủ kim cương hoặc cacbua vonfram, kéo dài tuổi thọ gấp nhiều lần. Cách tiếp cận của thiết bị đa năng không phải là tìm một "dao vạn năng", mà là nhanh chóng thay thế mô-đun giữ dụng cụ, giảm thời gian thay thế xuống dưới mười lăm phút. Tốc độ cũng thay đổi tùy theo vật liệu: ruy băng gốc sáp có thể chạy từ 150 đến 200 mét mỗi phút, trong khi ruy băng gốc nhựa cần giảm xuống còn 50 đến 100 mét. Việc ép tăng tốc độ chỉ dẫn đến bong tróc và tạo bavia.
Kiểm soát môi trường và tĩnh điện là những yêu cầu đặc biệt khắt khe đối với các sản phẩm gốc nhựa.Trong quá trình cắt tốc độ cao, điện áp bóc tách cực kỳ cao, do đó cần phải lắp đặt các thanh khí ion trước khi cuộn dây để loại bỏ tĩnh điện; nếu không, sự hút bụi sẽ trực tiếp gây ra các đốm trắng trên bản in. Bụi mịn sinh ra trong quá trình cắt cũng cần được loại bỏ bằng phương pháp hút chân không. Môi trường có nhiệt độ và độ ẩm ổn định (23±2°C, độ ẩm tương đối 50±5%) giúp giảm thiểu sự lệch lớp do sự giãn nở và co lại của vật liệu. Các cấu hình này có thể được tối ưu hóa trên các dây chuyền sản xuất hoàn toàn dựa trên sáp, nhưng thiết bị đa năng phải dành riêng các khả năng này cho các sản phẩm dựa trên nhựa; nếu không, thuật ngữ "đa năng" sẽ trở nên vô nghĩa.

3. Từ "điều chỉnh thông số thủ công" đến "chuyển đổi chỉ bằng một cú nhấp chuột"
Các máy cắt xẻ truyền thống phụ thuộc rất nhiều vào kinh nghiệm của những người thợ lành nghề. Khi chuyển sang loại ruy băng khác, độ căng, tốc độ và áp lực cắt đều phụ thuộc vào cảm nhận. Bạn phải lãng phí một vài cuộn vật liệu để tìm ra "cảm nhận" đó. Hướng phát triển tiên tiến của các thiết bị đa năng thế hệ mới là chuyển đổi kiến thức ngầm này thành dữ liệu có thể truy cập được.
Các mẫu máy cao cấp hiện nay đang tích hợp cảm biến quang học hoặc nhận dạng RFID để tự động xác định xem màng đầu vào là loại gốc sáp hay gốc nhựa, và truy xuất các sơ đồ phù hợp từ thư viện thông số được thiết lập sẵn. Hệ thống thị giác máy theo dõi các cạnh cắt trong thời gian thực, tự động làm chậm và tăng nhiệt độ dao khi xuất hiện gờ trên lớp nền nhựa; nếu phát hiện sáp tràn ra ở mép lớp nền sáp, hệ thống sẽ điều chỉnh nhẹ lực căng. Vòng phản hồi khép kín này cho phép thiết bị duy trì tốc độ sản phẩm hoàn thiện mà không cần sự can thiệp của con người, với tỷ lệ phế phẩm giảm xuống dưới 0,5%, và độ chính xác cắt đạt ±0,1 milimét hoặc thậm chí chính xác hơn.
Một lớp thay đổi sâu sắc hơn nằm ở việc tích lũy dữ liệu. Mỗi lần cắt là một thí nghiệm tham số: một loại ruy băng carbon gốc nhựa nhất định, dưới nhiệt độ và độ ẩm cụ thể, sử dụng sự kết hợp giữa lực căng và vận tốc để tạo ra bề mặt cuối tối ưu, và dữ liệu này được ghi lại, sử dụng lại và tối ưu hóa. Theo thời gian, thiết bị thích ứng với "vật liệu chưa biết" ngày càng nhanh hơn, và tính linh hoạt không còn phụ thuộc vào trí nhớ của người vận hành mà được tích hợp vào hệ thống.
4. Logic thực tiễn của việc lựa chọn
Đối với các nhà sản xuất có kế hoạch mua thiết bị đa năng, điều quan trọng là phải hiểu rõ: "đa năng" không có nghĩa là "tương đương". Nếu doanh nghiệp chủ yếu sử dụng các chất nền gốc sáp và hỗn hợp, và chỉ thỉnh thoảng sử dụng vật liệu gốc nhựa, thì máy cắt quay thông thường kết hợp với hệ thống kiểm soát lực căng ổn định có thể đáp ứng hầu hết các nhu cầu và mang lại tỷ lệ hiệu quả chi phí cao nhất. Nếu tỷ lệ vật liệu gốc nhựa chiếm phần lớn, thì vật liệu lưỡi dao, khả năng khử tĩnh điện, hệ thống hút chân không và khả năng giảm lực căng phải được xem xét như những cấu hình bắt buộc; nếu không, cái gọi là tính đa năng chỉ là thông số kỹ thuật trên giấy tờ.
Những trường hợp thực sự đáng đầu tư vào thiết bị đa năng là khi cấu trúc đơn hàng chuyển từ sản xuất số lượng lớn các cuộn giấy tiêu chuẩn sang sản xuất nhiều loại sản phẩm với số lượng nhỏ. Các loại cuộn giấy dùng cho thương mại điện tử, cuộn giấy chống cồn dùng trong y tế, nhãn công nghiệp chịu nhiệt độ cao – những nhu cầu đặc thù này đòi hỏi cùng một máy móc phải thay đổi vật liệu và thông số kỹ thuật nhiều lần trong một ngày. Tại thời điểm này, giá trị của mô-đun thay đổi nhanh, khả năng gọi công thức thông số chỉ bằng một cú nhấp chuột và hệ thống bố trí dụng cụ tự động thực sự được phát huy.
Việc cắt ruy băng chưa bao giờ đơn giản như "cắt mở". Ruy băng gốc sáp dễ bị giãn, ruy băng gốc nhựa dễ bị nứt mép – một loại cần lực căng thấp, thao tác chậm, loại kia cần lực căng cao và dao cứng để cắt cẩn thận. Sự tinh vi về mặt kỹ thuật của thiết bị cắt ruy băng đa năng nằm ở chỗ không giả vờ rằng hai loại vật liệu này không thể phân biệt được, mà thay vào đó, nó lập trình các khác biệt vào hệ thống điều khiển, cho phép cùng một con dao phản ứng khác nhau với hai loại vật liệu này. Đối với các nhà sản xuất ruy băng, điều này có nghĩa là phạm vi chấp nhận đơn hàng đã được mở rộng – không cần phải mua máy chuyên dụng hoặc mạo hiểm với một máy không phù hợp chỉ vì một đơn hàng giặt ruy băng gốc nhựa cần gấp.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


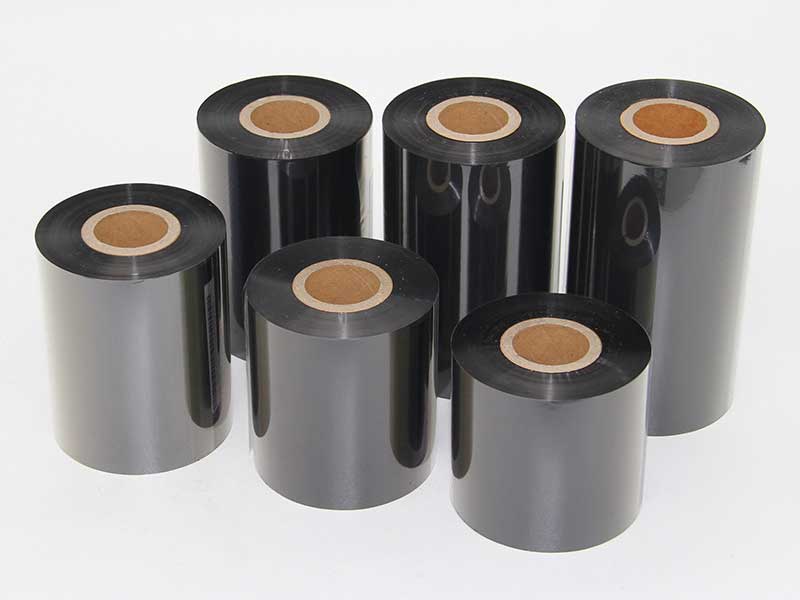

 Máy cắt ruy băng mã vạch
 Máy cắt ruy băng truyền nhiệt bán tự động RSDS5 PLUS
 Máy cắt ruy băng truyền nhiệt tự động RSDS8 H PLUS
 Máy cắt ruy băng truyền nhiệt tự động RSDS6 PLUS
 Máy cắt màng năng lượng mặt trời
 Máy cắt ruy băng truyền nhiệt bán tự động RSDS1 PLUS
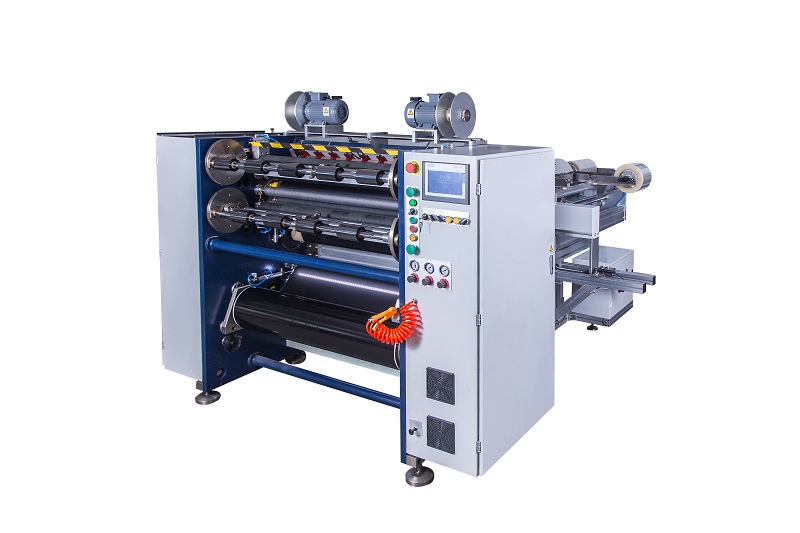 Máy cắt ruy băng truyền nhiệt bán tự động RSDS2 PLUS
 Máy cắt ruy băng truyền nhiệt tự động RSDS8 PLUS






