Cuộn ruy băng không đều là một trong những vấn đề chất lượng dai dẳng nhất trong quá trình cắt ruy băng. Màng ruy băng thường chỉ có kích thước từ 4,5 đến 10 micron và cực kỳ nhạy cảm. Ngay cả sự dịch chuyển ở mức milimet trên bề mặt cuối cũng có thể dẫn đến hiện tượng dính, nhăn hoặc thậm chí mòn đầu in trong quá trình in tiếp theo. Nhiều người vận hành thường điều chỉnh độ căng hoặc thay thế lưỡi dao một cách mù quáng mỗi khi gặp phải sự không nhất quán, điều này thường dẫn đến việc điều chỉnh ngày càng hỗn loạn. Trên thực tế, cuộn ruy băng không đều không phải là một lỗi đơn lẻ, mà là đặc điểm tổng hợp của sự gián đoạn trong việc kiểm soát độ căng, độ chính xác cơ học và sự cân bằng của hệ thống phụ trợ. Bài viết này sẽ bắt đầu từ việc phân loại triệu chứng và cung cấp một phương pháp giải quyết từ đơn giản đến phức tạp và có thể được thực hiện nhanh chóng.

Bước 1: Hiểu rõ về các loại mì và áp dụng các giải pháp cụ thể
Trước khi bắt đầu, hãy quan sát hình dạng cụ thể của đầu cuộn, vì các biểu hiện khác nhau chỉ ra các nguyên nhân hoàn toàn khác nhau. Nếu mặt cuối có hình dạng "miệng chuông" hoặc hình nón nổi bật một phía, vấn đề thường nằm ở lực căng cuộn quá mức hoặc áp suất không đều ở cả hai đầu của con lăn ép; Nếu cả hai đầu đều gọn gàng nhưng phần giữa bị lỏng hoặc nhô lên một phần, cần nghi ngờ cuộn dây, ống giấy bị biến dạng hoặc dung sai quá lớn về độ dày vật liệu đầu vào; Nếu mặt cuối cho thấy sự dao động răng cưa định kỳ, phần đầu nhọn có thể chỉ ra sự mòn lưỡi dao hoặc khe hở cắt không đều; Tuy nhiên, độ lệch tổng thể và độ lệch hình zigzag thường cho thấy con lăn dẫn hướng không song song hoặc hệ thống hiệu chỉnh bị lỗi. Xác định loại triệu chứng là điều kiện tiên quyết để tránh những nỗ lực vô ích.

Kiểm soát độ căng: hạ thấp trước, sau đó điều chỉnh, sử dụng khéo léo phần côn.
Trong phần lớn các trường hợp thu gom không hoàn chỉnh, việc thiết lập lực căng không chính xác là nguyên nhân chính. Vật liệu ruy băng rất mỏng; khi lực căng quá cao, vật liệu bị kéo giãn quá mức, gây ra ứng suất không đều ở các cạnh và tạo thành hình "vỏ chuông"; nếu lực căng quá thấp, lớp giữa sẽ bị lỏng và mặt cuối tự nhiên bị sụp xuống. Phương pháp kiểm tra nhanh là giảm bộ điều khiển lực căng cuộn từ 5% đến 10% mỗi lần, sau đó chạy thử nghiệm từ hai đến ba mét để quan sát sự thay đổi ở mặt cuối. Đối với các dải thử nghiệm rộng 10mm, giá trị thực nghiệm của lực căng cuộn thường được kiểm soát trong khoảng từ 3 đến 5 N. Quan trọng hơn, việc thiết lập độ côn là rất quan trọng. Khi đường kính cuộn tăng lên, nếu lực căng không giảm dọc theo đường cong, lớp ngoài sẽ ép lớp trong như một máy ép thủy lực, tạo thành cấu trúc "lõi hoa cúc" hoặc lớp xếp chồng hình tháp. Lấy lõi cuộn dây có đường kính ngoài ban đầu là 300 mm làm ví dụ, có thể đặt lực căng ban đầu là 12 N, lực căng cuối giảm xuống còn 8 N, và hệ số côn được đặt trong khoảng từ 0,3 đến 0,5, từ đó đạt được cấu trúc lý tưởng "bên trong chặt, bên ngoài lỏng".
Con lăn và tính song song: Những "bộ phận đẩy vô hình" dễ bị bỏ qua
Ngay cả khi điều chỉnh độ căng, mặt cuối vẫn không đều, và vấn đề có thể nằm ở độ chính xác cơ khí. Nếu con lăn ép và trục cuộn không song song, mỗi vòng quay sẽ tạo ra lực đẩy dọc trục, đẩy dây đai carbon sang một bên tạo ra lớp giấy không thẳng hàng. Tại chỗ, có thể chèn một tờ giấy A4 vào khe hở giữa hai đầu con lăn và trục cuộn. Nếu cảm thấy lực cản khác biệt rõ rệt khi kéo ra, điều đó cho thấy các đường dây không song song. Trong trường hợp khẩn cấp tạm thời, hãy nới lỏng ổ đỡ ở một đầu của con lăn ép và chèn một miếng đệm mỏng từ 0,1 đến 0,2 mm để điều chỉnh. Khe hở giữa ống giấy và trục cuộn cũng quan trọng không kém. Khi khe hở vượt quá 0,5 mm, ống giấy sẽ bị giật lệch tâm trong quá trình quay tốc độ cao, khiến mặt cuối bị lắc lư định kỳ. Khe hở tiêu chuẩn cần được kiểm soát trong phạm vi 0,3 mm. Các biện pháp tạm thời có thể là quấn một lớp giấy che quanh trục để tạo ma sát, và cần phải mua các ống giấy có dung sai đạt tiêu chuẩn để sử dụng lâu dài. Ngoài ra, độ lệch tâm hướng tâm của trục cuộn dây không được vượt quá 0,05 milimét, và các trục bị cong phải được thay thế hoặc nắn thẳng.
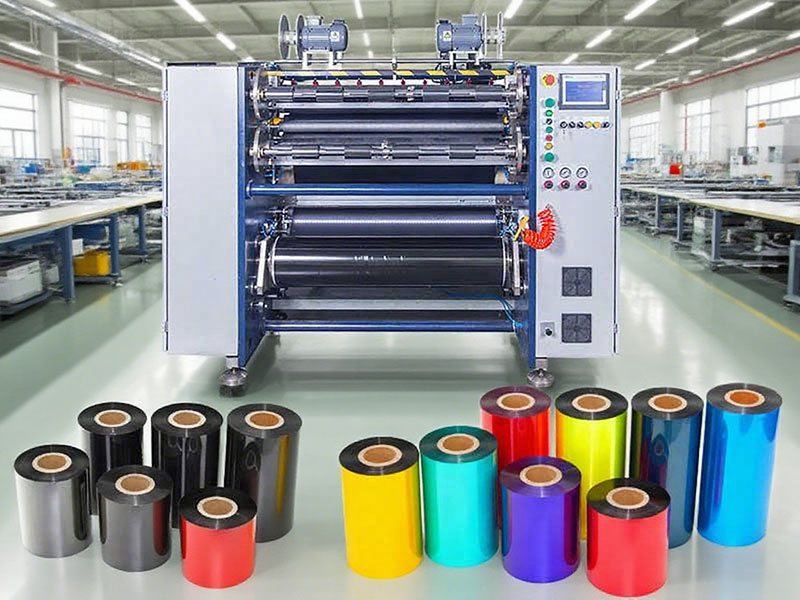
Khắc phục và công cụ: Đừng để những vấn đề nhỏ biến thành những thất bại lớn.
Lỗi hệ thống hiệu chỉnh là nguyên nhân trực tiếp gây ra hiện tượng lệch cuộn, và nguyên nhân thường đơn giản đến bất ngờ—một lớp mực tích tụ trên thấu kính cảm biến quang điện. Lau đầu dò bằng cồn và nhẹ nhàng đẩy mép ruy băng để quan sát xem cảm biến có phản hồi hay không; hầu hết các vấn đề tiềm ẩn có thể được khắc phục trong vòng ba mươi giây. Nếu ống dẫn khí của bộ truyền động hiệu chỉnh bị rơi ra hoặc bị cong, bạn có thể điều chỉnh máy cuộn lại về vị trí trung tâm tạm thời để hoàn thành các đơn hàng nhỏ. Về dụng cụ cắt, khe hở được khuyến nghị giữa lưỡi dao trên và dưới khi cắt ruy băng chỉ từ 0,01 đến 0,03 milimét, bằng khoảng một nửa so với cắt giấy thông thường. Các gờ hoặc vết cắt lượn sóng do mài mòn lưỡi dao dần tích tụ thành các lớp so le ở mặt cuối trong quá trình cuộn. Lúc này, cần sử dụng thước đo khe hở 0,02mm để hiệu chỉnh lại khe hở, và nếu mài mòn nghiêm trọng, nên thay thế trực tiếp—chi phí thời gian mài sắc cao hơn nhiều so với việc thay thế lưỡi dao.
Thiết lập trật tự: Biến trải nghiệm gỡ lỗi thành các tham số có thể tái sử dụng.
Cách hiệu quả nhất để giải quyết hiện tượng cuộn không hoàn chỉnh không phải là tìm lại mọi lỗi mà là giữ lại các thông số đã được hiệu chỉnh thành công. Nên lập "hồ sơ bệnh án" cho từng thiết bị, ghi lại lực căng cuộn, hệ số côn, áp suất con lăn và giá trị khe hở dụng cụ tương ứng với các loại ruy băng khác nhau (chiều rộng, độ dày chất nền, loại lớp phủ). Trong quá trình chuyển đổi, các thông số lịch sử được gọi trực tiếp và chạy thử ở tốc độ 80% tốc độ bình thường trong 200 mét để kiểm tra mặt cuối. 100 mét đầu tiên được kiểm tra điều kiện tốc độ thấp, và 100 mét cuối cùng để kiểm tra độ ổn định ở tốc độ cao. Hàng ngày, sử dụng thước để kiểm tra độ song song của các con lăn dẫn hướng; nếu độ lệch vượt quá 0,1 milimét/mét, cần phải hiệu chỉnh; vệ sinh tất cả các con lăn hàng tuần bằng cồn công nghiệp, đặc biệt là để loại bỏ bột carbon bám trên bề mặt cao su của con lăn. Cuộn không hoàn chỉnh về cơ bản là tín hiệu cảnh báo về sự mất cân bằng giữa độ chính xác của thiết bị và các thông số quy trình. Coi đó là cơ hội để kiểm tra hệ thống sẽ có giá trị hơn nhiều so với việc cứ lặp đi lặp lại việc khắc phục sự cố.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Máy cắt ruy băng
 Máy cắt ruy băng mã vạch
 Máy cắt ruy băng truyền nhiệt bán tự động RSDS5 PLUS
 Máy cắt ruy băng truyền nhiệt tự động RSDS8 H PLUS
 Máy cắt ruy băng truyền nhiệt tự động RSDS6 PLUS
 Máy cuộn ruy băng in thẻ
 Máy cắt ruy băng truyền nhiệt bán tự động RSDS1 PLUS
 Máy cắt ruy băng in thiệp






