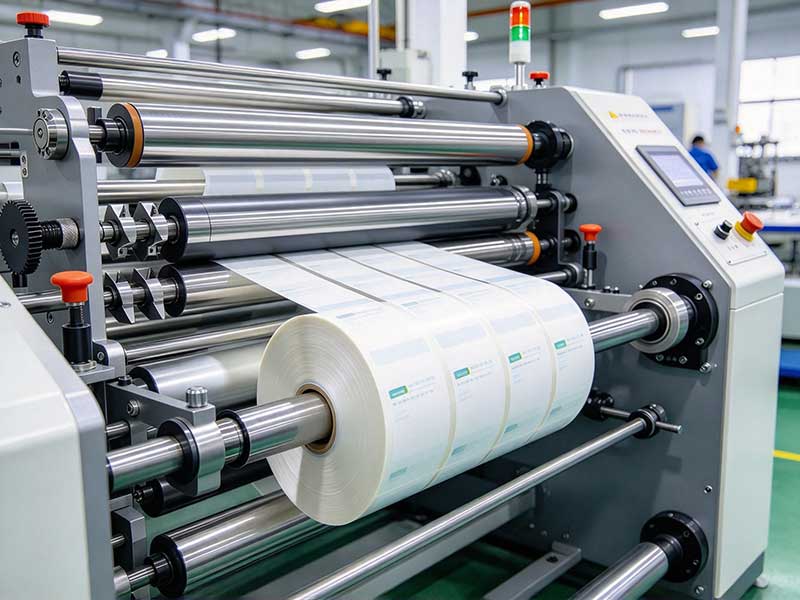
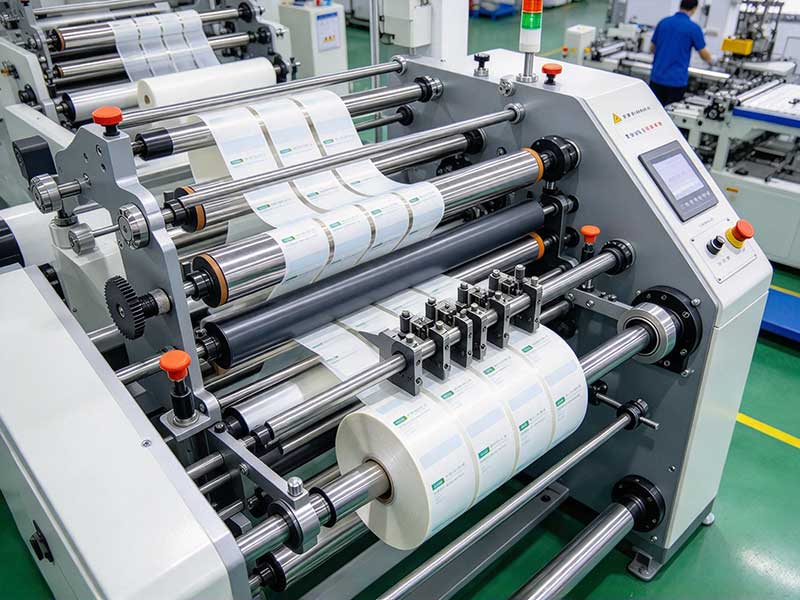
Các đầu cuộn giấy không đều là loại phế liệu phổ biến nhất trong các xưởng cắt xẻ. Chúng thường biểu hiện dưới dạng cạnh nhô ra như "kính viễn vọng" hoặc dạng sóng "bánh xe sao", trong trường hợp nghiêm trọng sẽ trực tiếp gây ra hiện tượng lệch giấy và sai lệch đăng ký trên các máy in ở khâu tiếp theo. Phản ứng đầu tiên của nhiều người vận hành là nghi ngờ trục chính của thiết bị bị lệch, nhưng sau khi kiểm tra thực tế, 80% vấn đề nằm ở các con lăn ép, lực căng và cuộn lõi. Đảm bảo cuộn giấy gọn gàng không cần phải có bí quyết đặc biệt; điều quan trọng là kiểm soát chính xác một số thông số vật lý then chốt.
Giày trượt patin: Tuyến phòng thủ đầu tiên bị bỏ qua
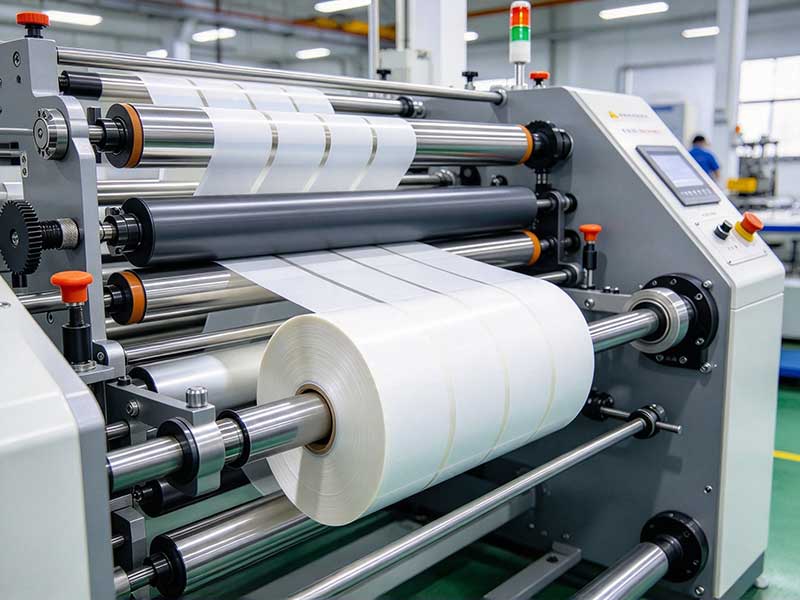
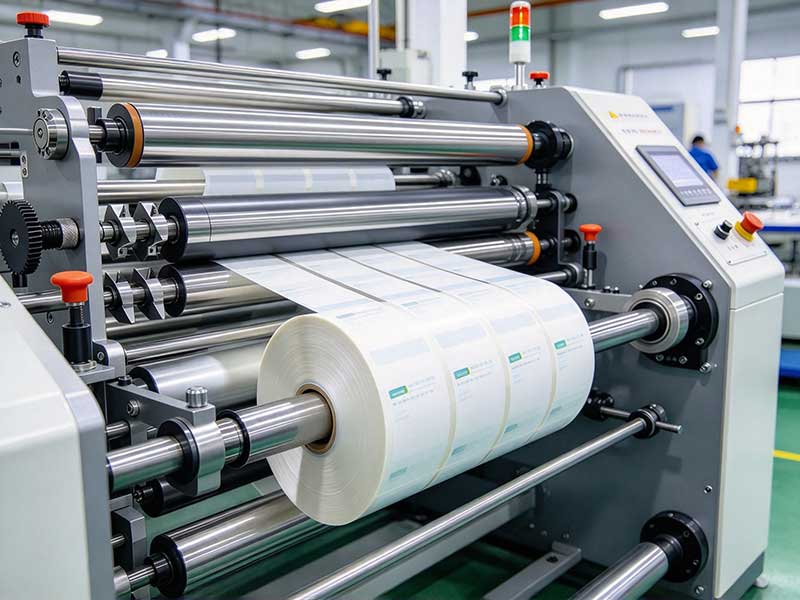
Con lăn ép là con lăn cuối cùng tiếp xúc trực tiếp với vật liệu trước khi cuộn, và tình trạng của nó quyết định trực tiếp tư thế vật liệu đi vào lõi. Lỗi thường gặp nhất là sự bám dính hoặc các vết mài mòn trên bề mặt con lăn, khiến một đầu cuộn bị chặt và đầu kia bị lỏng. Phần lỏng dần dần tràn ra ngoài trong các lớp tiếp theo, tạo thành lớp không đều. Việc vệ sinh con lăn ép nên được thực hiện định kỳ trong các ca làm việc, lau bề mặt bằng cồn và kiểm tra xem có các hạt gel cứng hay không. Một vấn đề khó phát hiện hơn là áp suất không đều ở cả hai đầu của con lăn ép. Đối với con lăn ép dẫn động bằng xi lanh hoặc lò xo, nếu có sự chênh lệch áp suất ở cả hai phía, con lăn và trục cuộn sẽ không còn song song nữa, và vật liệu sẽ chịu lực ngang không đều. Một cách đơn giản để đánh giá là kéo thủ công cả hai đầu của con lăn ép sau khi tắt máy để cảm nhận xem lực cản có nhất quán hay không; cách chính xác hơn là sử dụng thước đo khe hở để kiểm tra độ song song giữa con lăn ép và trục cuộn, giữ sai số trong phạm vi 0,1 milimét trên mét. Độ chính xác này nghe có vẻ khắt khe, nhưng bản thân vật liệu tự dính thường chỉ dày vài chục micromet, và độ nghiêng nhẹ của các con lăn cũng đủ để phóng đại độ lệch ở mặt cuối có thể nhìn thấy bằng mắt thường trên chiều dài cuộn vài trăm mét.
Độ căng: Điều chỉnh kép hiện tượng côn và trượt
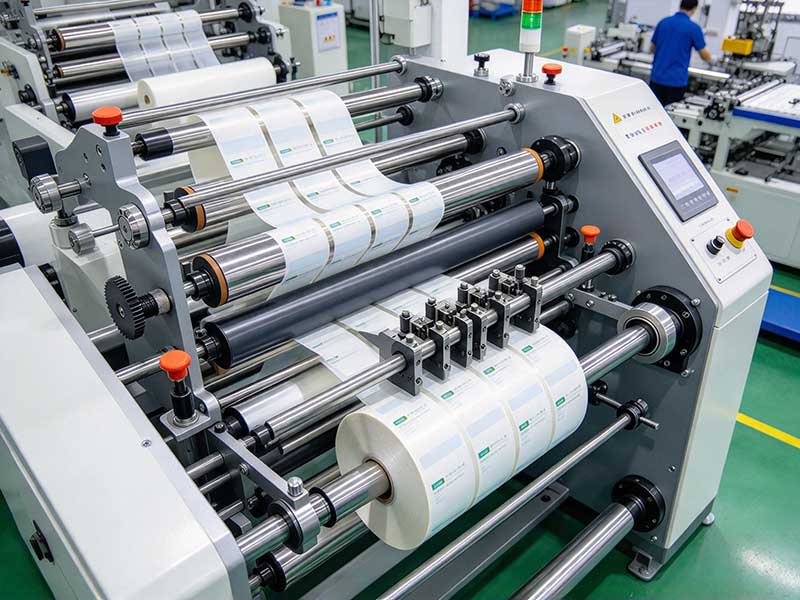
Kiểm soát lực căng là thách thức kỹ thuật cốt lõi của máy xẻ rãnh, đặc biệt là trong quá trình cuộn dây phức tạp. Khi đường kính cuộn dây tiếp tục tăng, nếu mô-men xoắn cuộn dây không đổi, lực căng vật liệu sẽ giảm tỷ lệ nghịch với bán kính, dẫn đến lõi chặt, các lớp ngoài lỏng lẻo và hiện tượng sụp đổ hình hoa cúc ở mặt cuối. Phương pháp tiêu chuẩn để giải quyết vấn đề này là kiểm soát lực căng theo độ dốc: lực căng cuộn dây không còn được đặt ở một giá trị không đổi, mà giảm dần theo một đường cong được thiết lập trước khi đường kính cuộn tăng lên. Khi đường kính cuộn ban đầu nhỏ, lực căng cao hơn được sử dụng để đảm bảo lõi chặt; khi đường kính cuộn tăng lên, lực căng giảm dần, ngăn ngừa sự dịch chuyển của vật liệu lớp ngoài do áp suất giữa các lớp tích tụ quá mức. Hình dạng của đường cong độ dốc phụ thuộc vào độ dày vật liệu và độ cứng của lớp keo; không có thông số chung và phải được xác định thông qua giấy thử nghiệm trong quá trình vận hành thiết bị.
Điều khiển độ côn giải quyết vấn đề suy giảm lực căng khi toàn bộ vật liệu thay đổi theo đường kính cuộn, nhưng nó không thể giải quyết một vấn đề đặc thù khác của việc cắt xẻ vật liệu tự dính: nhiều cuộn hẹp trên cùng một trục cuốn yêu cầu lực căng khác nhau. Khi lớp phủ của cuộn chính không đồng đều hoặc có sự khác biệt nhỏ về chiều rộng giữa các dải cắt, việc sử dụng một trục cứng duy nhất để dẫn động cuộn sẽ chắc chắn khiến một số cuộn bị siết chặt trong khi những cuộn khác bị lỏng. Công nghệ trục trượt được thiết kế chính xác cho mục đích này. Mỗi trống được lắp độc lập vào vòng trượt. Khi yêu cầu lực căng của một vật liệu cụ thể thay đổi, lượng trượt của vòng trượt sẽ tự điều chỉnh, cho phép mỗi cuộn duy trì cùng tốc độ tham chiếu trong khi vẫn đạt được sự bù mô-men xoắn cần thiết. Đây là nền tảng phần cứng quan trọng để loại bỏ điểm mù của "điều khiển độc lập cho từng khối lượng" và giải quyết các vấn đề không nhất quán ở mặt cuối.
Vật liệu cốt lõi và vật liệu phụ trợ: vai trò quyết định của vài mét đầu tiên
Với khả năng kiểm soát lực căng chính xác hơn, nếu lõi giấy không tròn hoặc mặt cuối không thẳng đứng, mọi thứ sẽ được đặt lại về 0. Lõi giấy kém chất lượng có độ tròn quá mức, và mỗi vòng quay gây ra sự nhiễu loạn định kỳ trong hệ thống lực căng, khiến mặt cuối cuộn bị cong ngay từ đầu. Trong quá trình vận hành, trước khi cuộn, hãy kiểm tra xem mặt cuối của lõi giấy có vuông góc với trục hay không. Các lô hàng có kết cấu hình bầu dục rõ ràng cần được thay thế ngay lập tức. Ngoài ra, cần phải xác nhận áp suất khí của trục cuộn. Áp suất khí không đủ trên trục giãn nở có thể gây ra hiện tượng trượt không liên tục của lõi cuộn trên trục. Cảm biến lực căng hiểu nhầm là lực căng không đủ và liên tục tăng mô-men xoắn, làm tăng lực căng ngày càng nhiều, cuối cùng có thể làm rách vật liệu hoặc gây ra hiện tượng lệch lớp. Thông thường, áp suất trên trục giãn nở nên được duy trì trong khoảng từ 0,4 đến 0,6 MPa.
Sự phối hợp hài hòa giữa vật liệu và môi trường
Cấu trúc "sandwich" của giấy tự dính khiến nó nhạy cảm với lực căng hơn nhiều so với giấy thông thường. Khi cắt cuộn giấy gồm lớp mặt, lớp keo và lớp giấy lót, nếu nhiệt độ môi trường quá thấp, keo sẽ cứng lại, làm cho không khí khó thoát ra giữa các lớp trong quá trình cuộn, và bề mặt cuộn dễ bị nhăn; nếu nhiệt độ quá cao, lớp keo sẽ trở nên quá mềm; nếu cuộn quá chặt, keo có thể bị tràn ra, dính vào mặt cuối và tạo thành các điểm cứng. Khi cuộn lớp tiếp theo, nó sẽ bị lệch. Nhiệt độ trong xưởng được kiểm soát trong khoảng từ 20 đến 25 độ C, với độ ẩm vừa phải, đây là điều kiện tiên quyết để cuộn giấy được gọn gàng. Chất lượng của nguyên liệu đầu vào cũng không nên bị bỏ qua. Nếu cuộn giấy chính có sự không đồng nhất về độ dày hoặc độ lệch lớp phủ rõ ràng, cho dù hệ thống căng của máy cắt có chính xác đến đâu cũng không thể bù đắp hoàn toàn. Những sai lệch nghiêm trọng trong cuộn giấy chính cần được loại bỏ trước khi sử dụng máy.
Độ gọn gàng của quá trình cuộn giấy không phải là kết quả của một thông số duy nhất, mà là kết quả của sự phối hợp hoạt động giữa các con lăn, lực căng, trục lõi và điều kiện vật liệu dọc theo toàn bộ đường đi của giấy. Nếu mặt cuối không đều, hãy lần theo đường đi của giấy từ đầu cuộn: trước tiên kiểm tra xem con lăn ép có sạch và song song hay không, sau đó kiểm tra xem độ côn của lực căng có phù hợp với vật liệu hiện tại hay không, và cuối cùng xác nhận xem lõi và áp suất không khí có đáp ứng các tiêu chuẩn hay không. Trong hầu hết các trường hợp, vấn đề sẽ được giải quyết trong ba bước này.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano