Trong chuỗi sản xuất ruy băng truyền nhiệt, công đoạn cắt là "điểm kiểm tra chất lượng cuối cùng". Nếu chọn đúng máy cắt, sản phẩm hoàn thiện sẽ có các cạnh gọn gàng, ruy băng chuyển động trơn tru và bản in rõ nét; nếu chọn sai, các vấn đề như gờ, đứt ruy băng và cuộn không đều có thể xảy ra liên tiếp, và trong trường hợp nghiêm trọng, thậm chí có thể làm hỏng đầu in của khách hàng ở các khâu tiếp theo.
Trước vô vàn thiết bị trên thị trường có giá từ vài chục nghìn đến hơn một trăm nghìn nhân dân tệ, cùng với hàng loạt bảng thông số kỹ thuật hấp dẫn, người mua rất dễ rơi vào hai cái bẫy: hoặc bị đánh lừa bởi những lời quảng cáo hoa mỹ như "tốc độ tối đa" hay "cấu hình nhập khẩu", hoặc lạc lối giữa những thông số kỹ thuật phức tạp.
Thực tế, để xác định xem máy cắt ruy băng có thực sự phù hợp với bạn hay không, bạn không cần phải là chuyên gia về công nghệ cắt ruy băng. Khi đặt cho nhà cung cấp bảy câu hỏi sau, chất lượng câu trả lời quan trọng hơn nhiều so với các con số trong bảng thông số kỹ thuật.
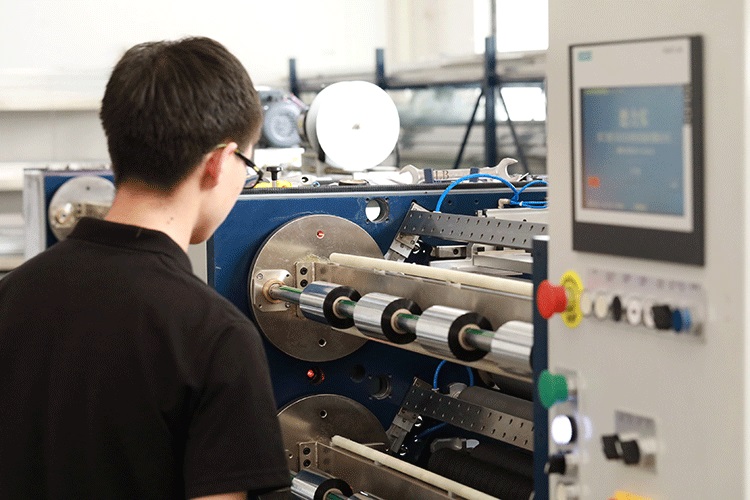
Câu hỏi 1: Khi sử dụng cuộn ruy băng của riêng tôi để cắt thử, độ chính xác cắt thực tế đo được là bao nhiêu?
Đây là vấn đề quan trọng nhất. Vật liệu cơ bản để làm ruy băng là màng PET có độ dày chỉ từ 4,5 đến 20 micron. Vật liệu này cực kỳ mỏng và nhạy cảm với lực căng, vì vậy ngay cả những sai lệch ở mức micron trong quá trình cắt cũng có thể gây ra gờ hoặc độ rộng không đồng nhất ở các cạnh của sản phẩm hoàn thiện.
Các tiêu chuẩn tham khảo trong ngành rất rõ ràng: máy cắt xẻ thông thường có độ chính xác khoảng ±0,5mm, trong khi các mẫu máy độ chính xác cao có thể đạt độ chính xác ±0,1mm hoặc thậm chí ±0,05mm. Tuy nhiên, các giá trị lý thuyết trong bảng thông số không tương đương với các giá trị sử dụng được trong quá trình sản xuất thực tế của bạn.
Điều thực sự quan trọng là liệu nhà cung cấp có sẵn sàng tiến hành cắt thử tại chỗ bằng cách sử dụng các thông số kỹ thuật ruy băng mà bạn thực sự sử dụng hay không. Độ cứng và độ bền của lớp phủ trên ruy băng gốc sáp, gốc hỗn hợp và gốc nhựa khác nhau đáng kể; ruy băng gốc nhựa thường yêu cầu tốc độ vận hành thấp hơn 20%–30% so với ruy băng gốc sáp. Sau khi cắt thử, hãy sử dụng thước kẹp để đo độ lệch về chiều rộng vết cắt và kiểm tra mặt cuối xem có gờ hoặc cạnh "lởm chởm" hay không — điều này đáng tin cậy hơn bất kỳ quảng cáo nào.
Câu hỏi 2: Hệ thống điều khiển lực căng có cấu hình như thế nào? Đó là hệ thống vòng hở hay vòng kín?
Trong ngành công nghiệp, việc kiểm soát lực căng được coi là "linh hồn" của máy cắt xẻ, và sự so sánh này không hề phóng đại. Màng nền ruy băng carbon cực kỳ mỏng; nếu lực căng hơi cao, nó sẽ bị giãn và biến dạng, và sau khi cắt xẻ, chiều rộng sẽ bị thu hẹp; nếu lực căng hơi thấp, vật liệu sẽ bị lỏng lẻo và nhăn nhúm, dẫn đến sự lệch hướng "hình rắn" ở mép cắt.
Các thiết bị truyền thống được điều khiển bằng ly hợp bột từ hoặc đĩa ma sát cơ học có thể gặp phải sự dao động lực căng lên đến ±10%, gây khó khăn trong việc đáp ứng các yêu cầu độ chính xác cao. Máy cắt xẻ chính xác cao hiện đại cần áp dụng hệ thống điều khiển lực căng vòng kín hoàn toàn tự động, tự động giám sát và điều chỉnh lực căng theo thời gian thực trong ba giai đoạn tháo cuộn, kéo và cuộn lại, với sự dao động được kiểm soát trong phạm vi ±2% so với giá trị cài đặt.
Đây là một chi tiết dễ bị bỏ qua: liệu giai đoạn quấn dây có chức năng "giảm lực căng" hay không. Khi đường kính cuộn dây tăng lên, nếu lực căng vẫn không đổi, áp lực lên lớp bên trong của dải carbon bên ngoài sẽ tiếp tục tăng, gây ra biến dạng nhẹ ở lớp bên trong và hiện tượng mực bám dính nghiêm trọng, tạo thành "lõi hoa cúc". Thiết bị tốt sẽ tự động giảm lực căng khi đường kính cuộn dây thay đổi, đảm bảo độ căng đồng đều bên trong và bên ngoài cuộn dây thành phẩm.
Câu hỏi 3: Trục cuộn lại là trục trượt hay trục giãn nở khí thông thường?
Vấn đề này ảnh hưởng trực tiếp đến chất lượng cuộn dây trong quá trình sản xuất nhiều loại vật liệu khác nhau. Nếu cần cắt nhiều cuộn dây hẹp cùng lúc (thường là trường hợp cắt dải ruy băng), thì trục trượt gần như là thiết bị không thể thiếu.
Tất cả các vị trí cuộn của trục giãn nở khí thông thường đều có cùng mô-men xoắn. Khi đường kính của mỗi cuộn khác nhau một chút do chiều rộng cắt hoặc sự khác biệt về vật liệu, các vấn đề như "lỏng bên trong, chặt bên ngoài" hoặc một số cuộn bị chặt hoặc lỏng có thể xảy ra. Mỗi bộ phận cuộn của trục trượt được trang bị một vòng trượt độc lập, có thể điều chỉnh mô-men xoắn theo thời gian thực dựa trên sự thay đổi đường kính cuộn, đảm bảo mỗi cuộn được siết chặt và đều. Trục trượt khí nén cung cấp độ chính xác điều khiển cao hơn so với trục trượt cơ khí, làm cho chúng đặc biệt phù hợp với các kịch bản sản xuất có sự thay đổi thông số kỹ thuật thường xuyên.
Câu hỏi 4: Mất bao lâu để thay đổi thông số kỹ thuật một lần? Có chức năng quản lý công thức không?
Hiện nay, thị trường ruy băng carbon đang chứng kiến sự gia tăng số lượng đơn đặt hàng "số lượng nhỏ, nhiều thông số kỹ thuật". Khách hàng có thể cần hàng chục cuộn ruy băng gốc sáp khổ rộng đặc biệt hôm nay, và hàng trăm cuộn ruy băng hỗn hợp nhiều kích cỡ không tiêu chuẩn vào ngày mai. Nếu một lần thay đổi nguyên liệu mất hàng chục phút hoặc thậm chí lâu hơn, các đơn đặt hàng nhỏ sẽ trở nên không có lợi nhuận do thời gian chuẩn bị kéo dài.
Máy cắt xẻ linh hoạt hiện đại cần được trang bị tháp dao độc lập điều khiển bằng động cơ servo và hệ thống quản lý công thức. Người vận hành nhập các thông số chiều rộng của đơn hàng mới trên màn hình cảm ứng, và hệ thống sẽ tự động thực hiện định vị chính xác và cân bằng lực căng cho tất cả các lưỡi dao, giảm thời gian chuyển đổi từ hàng chục phút xuống chỉ còn vài phút hoặc thậm chí ít hơn.
Hơn nữa, thiết bị cần có khả năng lưu trữ các thông số quy trình cho hàng trăm hoặc thậm chí hàng nghìn sản phẩm. Khi sản xuất lại cùng một đơn hàng, chỉ cần gọi lại công thức, loại bỏ lỗi do con người và cho phép nhân viên mới nhanh chóng bắt đầu công việc.

Câu hỏi 5: Lưỡi dao có hình vuông hay hình tròn? Độ dày của nó có phù hợp với vật liệu tôi cần không?
Việc lựa chọn hình dạng dụng cụ phù hợp là điều kiện phần cứng cơ bản để đảm bảo chất lượng cắt, nhưng nhiều người mua lại bỏ qua điều này. Trong ngành công nghiệp, 100 micron thường được sử dụng làm mốc tham chiếu.
Lưỡi dao vuông (cắt kiểu dao cạo) thích hợp cho các loại ruy băng mỏng dưới 70 micron, cho phép cắt chính xác hơn và tạo ra các cạnh gọn gàng hơn. Lưỡi dao tròn (cắt kiểu kéo) phù hợp hơn cho các vật liệu dày trên 100 micron hoặc ruy băng có lớp giấy lót, mang lại độ bền cao hơn và phù hợp cho sản xuất hàng loạt.
Nếu dòng sản phẩm của bạn bao gồm nhiều thông số độ dày khác nhau, bạn cần xác nhận xem thiết bị có hỗ trợ thay dao nhanh hay tương thích với hai loại dao cùng lúc hay không. Ngoài ra, độ lệch tâm hướng tâm của trục dao cũng là một chỉ số quan trọng — thiết bị cao cấp giữ độ lệch tâm trong phạm vi 0,01mm, và độ lệch tâm càng nhỏ thì cạnh cắt càng sắc nét.
Câu hỏi 6: Thiết bị này có thể kết nối với hệ thống MES hoặc ERP của tôi không?
Câu hỏi này có vẻ "vượt thời đại", nhưng đối với các nhà sản xuất có kế hoạch dài hạn, câu trả lời sẽ quyết định khả năng cung cấp thiết bị trong ba đến năm năm tới.
Máy cắt ruy băng cao cấp ngày nay không chỉ đơn thuần là "thiết bị xử lý" mà còn là các mắt xích trong dữ liệu sản xuất. Các mẫu máy có khả năng giao tiếp có thể nhận thông tin đơn đặt hàng từ hệ thống MES, tự động gọi công thức sản xuất tương ứng và truyền dữ liệu như sản lượng, tỷ lệ lỗi và trạng thái thiết bị theo thời gian thực. Đối với các công ty đang tìm kiếm khả năng truy xuất nguồn gốc kỹ thuật số của quy trình sản xuất và tối ưu hóa hiệu quả lập kế hoạch, khả năng này vượt xa khả năng xử lý của máy móc.
Nếu doanh nghiệp của bạn còn nhỏ và chưa cần tích hợp hệ thống ngay bây giờ, ít nhất hãy xác nhận xem thiết bị có dành riêng giao diện dữ liệu hay không. Trong các bản nâng cấp tương lai, một thiết bị "độc lập" sẽ trở thành rào cản cho quá trình số hóa.
Câu hỏi 7: Tỷ lệ lỗi thực tế do thiết bị này tạo ra là bao nhiêu? Có dữ liệu trường hợp cụ thể nào không?
Câu hỏi cuối cùng, và cũng là câu hỏi sắc bén nhất. Nó tóm tắt câu trả lời cho sáu câu hỏi trước đó thành một kết quả có thể đo lường được.
Đừng hỏi, "Tỷ lệ lỗi chung là bao nhiêu?" Thay vào đó, hãy hỏi "Trong số các khách hàng hiện tại của bạn, dữ liệu về tỷ lệ lỗi thực tế đối với các sản phẩm có cấu trúc tương tự là bao nhiêu?" Các trường hợp được ghi chép đầy đủ đáng tin cậy hơn nhiều so với những lời hứa mơ hồ. Ví dụ, một công ty sản xuất vật tư tiêu hao mã vạch ở Đông Quan đã giảm tỷ lệ lỗi từ 8% xuống dưới 0,5% sau khi thay thế thiết bị cắt xẻ chính xác cao, ổn định độ chính xác cắt xẻ trong phạm vi ±0,1mm và tăng năng lực sản xuất hơn 40%.
Một khía cạnh đáng chú ý khác là việc giảm tỷ lệ lỗi nhờ độ chính xác được cải thiện: độ chính xác khi cắt tăng từ ±0,1mm lên ±0,05mm, và tỷ lệ lỗi có thể giảm từ 3%–5% xuống dưới 0,5%. Đối với các loại ruy băng nhựa có giá trị gia tăng cao hoặc ruy băng dùng cho nhãn y tế, sự khác biệt này trực tiếp quyết định biên lợi nhuận của đơn hàng.
Nếu bạn trao đổi với nhà cung cấp bằng bảy câu hỏi này, rất có thể chỉ sau vài vòng bạn sẽ biết được ai là người "bán thiết bị" và ai là người "giúp bạn giải quyết vấn đề". Việc lựa chọn máy cắt ruy băng về cơ bản không chỉ là chọn một chiếc máy, mà là chọn một đối tác có thể giúp bạn đảm bảo chất lượng ở khâu cuối cùng.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Máy cắt ruy băng
 Máy cắt ruy băng mã vạch
 Máy cắt ruy băng truyền nhiệt bán tự động RSDS5 PLUS
 Máy cắt ruy băng truyền nhiệt tự động RSDS8 H PLUS
 Máy cắt ruy băng truyền nhiệt tự động RSDS6 PLUS
 Máy cắt ruy băng truyền nhiệt bán tự động RSDS1 PLUS
 Máy cuộn ruy băng in thẻ
 Máy cắt ruy băng truyền nhiệt bán tự động RSDS2 PLUS






