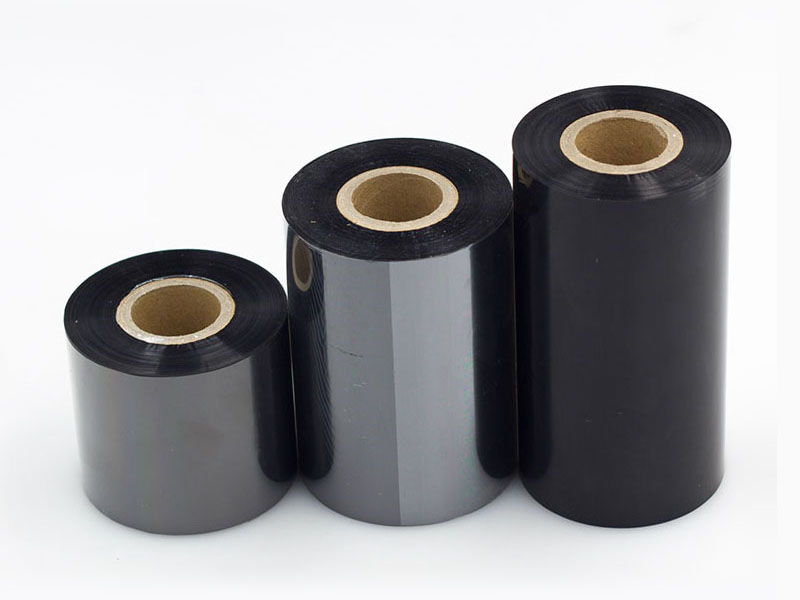
Ruy băng truyền nhiệt bao gồm một lớp màng PET nền chỉ dày vài micron, một lớp mực và một lớp phủ bảo vệ. Việc cắt và cuộn lại chúng không chỉ đơn giản là "cắt và cuộn lại". Độ chính xác khi cắt trực tiếp quyết định độ mịn của ruy băng trong máy in, liệu các cạnh có làm xước đầu in hay không, và độ rõ nét của hình ảnh mã vạch. Trong thực tiễn công nghiệp, tiêu chuẩn cho việc cắt chính xác cao thường được quy định ở dung sai chiều rộng ±0,1mm và độ lệch hình zigzag của mặt cuối trong phạm vi ±0,5mm. Tuy nhiên, đạt được tiêu chuẩn này không phải chỉ bằng cách nâng cấp một bộ phận duy nhất, mà là kết quả của sự kết hợp chính xác giữa lực căng, cơ khí, dụng cụ và hệ thống định tâm.
Kiểm soát lực căng là nguyên tắc đầu tiên để đảm bảo độ chính xác khi cắt. Chất nền ruy băng cực kỳ mỏng và nhạy cảm với sự kéo giãn; khi lực căng quá cao, màng nền PET sẽ bị giãn nở dẻo, gây ra các vết nứt nhỏ trong lớp mực. Trong quá trình sử dụng, sản phẩm hoàn thiện sẽ bị bong tróc bột và nhiễm bẩn đầu in; nếu lực căng quá thấp, cuộn dây sẽ bị lỏng, không khí giữa các lớp không thể thoát ra ngoài, và mặt cuối tự nhiên trở nên không ổn định. Một thách thức khó nhận thấy hơn nằm ở việc kiểm soát độ côn: khi đường kính cuộn dây tăng lên, nếu lực căng không giảm theo đường cong đã được thiết lập trước, lớp ngoài sẽ bị nén vào trong, tạo thành lớp xếp chồng "lõi hoa cúc". Tiêu chuẩn chấp nhận thường yêu cầu sự dao động lực căng trong quá trình tăng tốc và giảm tốc phải được kiểm soát trong phạm vi ±1,5%, và chức năng côn phải đảm bảo rằng cuộn sản phẩm hoàn thiện thể hiện độ dốc hợp lý từ trục đến vòng ngoài, với độ dốc "bên trong cứng, bên ngoài mềm". Trên thực tế, phạm vi tham chiếu cho lực căng cuộn của các dải thử nghiệm ruy băng carbon rộng 10mm là khoảng 3 đến 5N, nhưng các giá trị cụ thể cần được hiệu chuẩn cho từng máy dựa trên độ dày chất nền và đặc tính của mực in.
Độ chính xác hình học cơ học cấu thành giới hạn trên về mặt vật lý của độ chính xác.Trong quá trình nghiệm thu tĩnh, độ bằng phẳng của khung phải ≤0,1mm/m, và sai số song song giữa con lăn dẫn hướng và trục chính phải được kiểm soát trong phạm vi ±0,05mm—thông số này không quá khắt khe, vì bất kỳ sự không song song nhỏ nào cũng sẽ khiến ruy băng chịu lực thành phần ngang trong quá trình hoạt động. Hệ thống căn chỉnh chỉ có thể sửa chữa "sự lệch hướng" chứ không thể loại bỏ nguyên nhân gốc rễ. Khe hở giữa trục cuộn và lõi cũng rất quan trọng: khi khe hở vượt quá 0,5mm, lõi sẽ thể hiện độ lệch tâm định kỳ trong quá trình quay, khiến mặt cuối dao động đều đặn. Ngay cả khi đường cong lực căng hoàn hảo, tính đồng nhất vẫn không thể đạt được. Con lăn ép thường bị đánh giá thấp; khi áp lực ở cả hai đầu không đều hoặc trục không song song với trục cuộn, lực đẩy dọc trục sẽ được tác dụng với mỗi vòng quay, khiến ruy băng di chuyển qua lại theo chiều rộng. Sử dụng thước đo khe hở để kiểm tra khe hở giữa hai đầu của con lăn ép và trục cuộn; Sai số phải được kiểm soát trong phạm vi 0,05mm/m, và độ cứng của cao su phải đạt mức Shore A từ 60 đến 70 độ.

Trạng thái của công cụ và phản hồi hiệu chỉnh quyết định tính ổn định động của độ chính xác.Khoảng chồng giữa lưỡi dao trên và dưới khi cắt rãnh tròn phải được thiết lập chính xác. Khe hở vật liệu ruy băng được khuyến nghị là 0,01 đến 0,03mm: quá lớn gây ra vết lõm và gờ, quá nhỏ cũng gây ra vết lõm và gờ; quá nhỏ sẽ khiến vết cắt bị lỗi và tạo ra các cạnh lượn sóng. Dây đai "xoắn" này chắc chắn sẽ bị lệch trong quá trình cuộn lại. Nguy hiểm của dao cùn là chúng biến "cắt" thành "ép", với vết cắt có thể nhìn thấy dưới dạng các vết rách và gờ cọ xát vào đầu in như những lưỡi cưa nhỏ trong quá trình in. Hệ thống hiệu chỉnh đảm nhận trách nhiệm hiệu chỉnh theo thời gian thực. Sau khi cảm biến quang điện hoặc CCD phát hiện vị trí cạnh, nó sẽ điều khiển bộ truyền động hoạt động, với thời gian phản hồi ≤0,3 giây và độ chính xác được kiểm soát trong phạm vi ±1mm. Điều quan trọng cần lưu ý là thấu kính cảm biến hiệu chỉnh dễ bị nhiễm mực và bị hỏng; việc giữ sạch sẽ là công việc hàng ngày để duy trì độ chính xác.
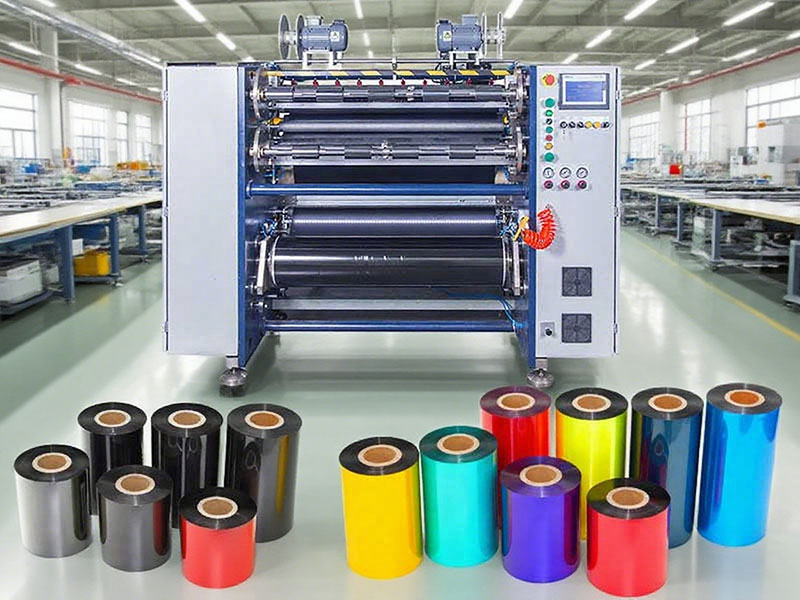
Cân bằng giữa tốc độ và độ chính xác là một nghệ thuật của sự đánh đổi.Tốc độ cắt cao hơn không phải lúc nào cũng tốt hơn. Dữ liệu đo được cho thấy rằng ở dải tốc độ từ 150m/phút đến 550m/phút, tỷ lệ sản phẩm hoàn thiện có thể giảm từ 97,2% xuống 88,0%, trong khi ở dải tốc độ trung bình từ 250 đến 350m/phút, đây thường là "vùng tối ưu" với tỷ lệ sản lượng cao nhất. Ở tốc độ thấp, phản ứng của hệ thống căng có thể không tuyến tính, và độ đồng đều của bề mặt cuối có thể thực sự giảm; ở tốc độ cao, độ rung cơ học tăng lên, gây ra va chạm thường xuyên giữa lưỡi dao và vật liệu nền, tạo ra các cạnh răng cưa. Nhiệt ma sát thậm chí có thể làm chảy mực in gốc sáp có điểm nóng chảy thấp và làm ô nhiễm lưỡi cắt. Điều này có nghĩa là khi theo đuổi công suất tối đa, độ chính xác khi cắt chắc chắn đòi hỏi sự thỏa hiệp; một phạm vi quy trình hợp lý có giá trị hơn tốc độ cao nhất trên giấy.
Tóm lại, việc phân tích độ chính xác cắt ruy băng không thể đơn giản hóa thành một bảng thông số duy nhất. Đằng sau dung sai chiều rộng ± 0,1mm là quá trình điều chỉnh nhẹ nhàng các màng mỏng kích thước micromet bằng vòng kín lực căng, việc duy trì độ song song của con lăn dẫn hướng dưới tác động của biến dạng nhiệt và rung động cơ học, khoa học vật liệu giúp giữ cho lưỡi dao sắc bén ngay cả sau hàng trăm nghìn lần cắt, và độ tin cậy của các cảm biến hiệu chỉnh trong việc liên tục phân biệt vị trí cạnh trong môi trường bụi bẩn. Đối với các nhà sản xuất ruy băng, việc lập "hồ sơ thông số" cho từng thiết bị, ghi lại phạm vi lực căng, chu kỳ mài mòn dụng cụ, và điều kiện nhiệt độ và độ ẩm môi trường cho các lô cuộn ruy băng khác nhau có ý nghĩa hơn nhiều so với việc chỉ dựa vào một tuyên bố "độ chính xác cao" duy nhất. Độ chính xác cắt không bao giờ là thứ có thể mua được; nó cần được điều chỉnh và duy trì.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Máy cắt ruy băng
 Máy cắt ruy băng mã vạch
 Máy cắt ruy băng truyền nhiệt bán tự động RSDS5 PLUS
 Máy cắt ruy băng truyền nhiệt tự động RSDS8 H PLUS
 Máy cắt ruy băng truyền nhiệt tự động RSDS6 PLUS
 Máy cuộn ruy băng in thẻ
 Máy cắt ruy băng truyền nhiệt bán tự động RSDS1 PLUS
 Máy cắt ruy băng in thiệp






