Rủi ro lớn nhất khi mua máy cắt ruy băng không phải là "thiết bị có thể quay được hay không", mà là "ruy băng đã cắt có thể sử dụng được sau khi quay hay không". Nhiều công ty chỉ phát hiện ra các mặt cắt không đều, gờ thừa và độ căng không ổn định sau khi thiết bị đã được giao và bắt đầu sản xuất. Việc phát sinh thêm mâu thuẫn với nhà cung cấp ở giai đoạn này không chỉ khiến họ thụ động mà còn gây ra tổn thất do ngừng sản xuất.
Bộ tiêu chuẩn chấp nhận có thể thực thi nhằm mục đích định lượng rõ ràng ranh giới giữa "có thể sử dụng" và "không thể sử dụng" trước khi vận chuyển hoặc sản xuất. Dưới đây, chúng tôi tóm tắt các chỉ số chấp nhận chính đối với máy cắt ruy băng từ bốn khía cạnh: độ chính xác tĩnh, hiệu suất động, chất lượng sản phẩm hoàn thiện và hoạt động liên tục.
1. Tại sao kiểm tra nhà máy lại quan trọng?
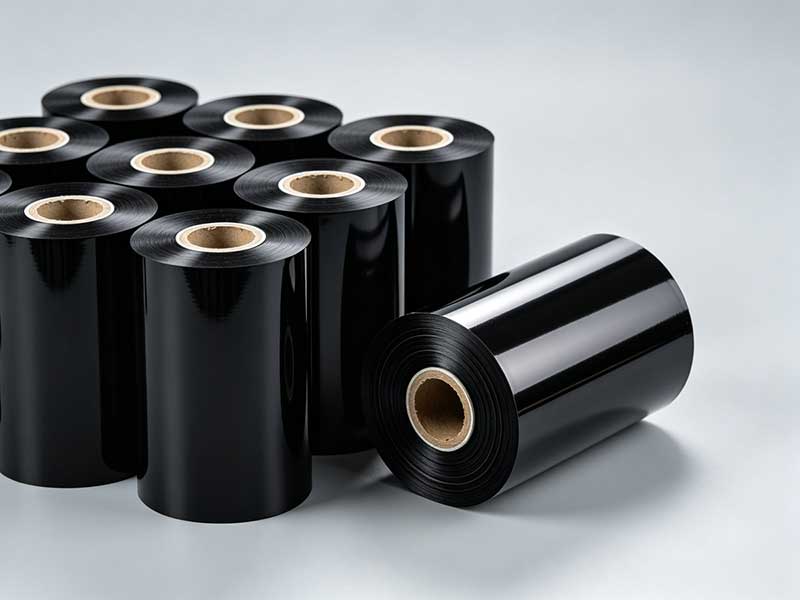
Cắt rãnh ruy băng là bước cuối cùng và quan trọng trong quá trình sản xuất ruy băng truyền nhiệt. Chất lượng của việc cắt rãnh ảnh hưởng trực tiếp đến độ mịn của ruy băng thành phẩm trong máy in, liệu các cạnh có làm hỏng đầu in hay không, và độ ổn định của chất lượng in. Dung sai chiều rộng quá lớn, độ lệch hình zigzag quá mức ở các mặt đầu và các gờ ở cạnh đều có thể gây ra vấn đề cho khách hàng sử dụng.
Do đó, nguyên tắc cốt lõi của việc nghiệm thu là: không tiến hành các thử nghiệm trong xưởng của mình nếu chúng phải được thực hiện tại xưởng của nhà cung cấp. Việc mang theo cuộn mẫu chuẩn và hoàn thành các phép đo chỉ số chính trước khi rời nhà máy là phương pháp kiểm soát rủi ro tiết kiệm chi phí nhất.
2. Độ chính xác hình học tĩnh: thuật ngữ cơ bản
Độ chính xác vật lý khi thiết bị không được cấp điện quyết định "giới hạn trên" của độ chính xác khi cắt. Nếu khung máy không đều hoặc các con lăn dẫn hướng không song song, cho dù hệ thống điều khiển động có tốt đến đâu, cũng rất khó để bù đắp lại.
Độ bằng phẳng của khung máy cần được kiểm soát ở mức ≤0,1mm/m. Đây là yếu tố cơ bản để đảm bảo không có sự biến dạng của thân máy và cũng ảnh hưởng đến sự đồng đều của lực tác dụng lên từng con lăn dẫn hướng.
Độ song song giữa con lăn dẫn hướng và trục chính là một chỉ số quan trọng, và sai số phải được kiểm soát trong phạm vi ±0,05mm. Sự lệch trục của các con lăn dẫn hướng là nguyên nhân vật lý gây ra hiện tượng lệch ruy băng; hệ thống hiệu chỉnh chỉ có thể sửa chữa "sự lệch", chứ không thể loại bỏ "nguyên nhân gốc rễ".
Độ chính xác tiếp xúc của giá đỡ dụng cụ cũng cần được kiểm tra. Lượng ăn khớp của lưỡi cắt trên và dưới phải đồng đều, không có sự thay đổi về khe hở, và vết cắt phải không có gờ. Đối với việc cắt rãnh tròn bằng lưỡi cắt, độ chồng chéo của lưỡi cắt thường được đặt ở mức 10%~20% độ dày của dải vật liệu; Đối với việc cắt rãnh phẳng bằng lưỡi cắt, khe hở phải được thiết lập chính xác theo độ dày của vật liệu.
3. Độ chính xác cắt động: Hiệu suất cốt lõi
Đây là bước quan trọng nhất trong quá trình nghiệm thu, quyết định trực tiếp liệu sản phẩm hoàn thiện có thể được sử dụng để in mã vạch cao cấp hay không.
Sai số chiều rộng vết cắt là chỉ số chính. Tiêu chuẩn độ chính xác cao trong ngành là ±0,1mm. Ví dụ, đối với một dải ruy băng được cắt rộng 110mm, số đo được phải nằm trong khoảng từ 109,9mm đến 110,1mm. Đối với các loại thương mại thông thường, giới hạn có thể được nới lỏng đến ±0,3~0,5mm, nhưng nếu khách hàng mục tiêu hoạt động trong lĩnh vực nhãn điện tử chính xác, truy xuất nguồn gốc dược phẩm hoặc các lĩnh vực tương tự, thì ±0,1mm là giới hạn tối thiểu.
Độ lệch hình zigzag (lớp lệch ở mặt cuối) phản ánh tính đồng đều của quá trình cuộn. Độ lệch tại bất kỳ điểm nào trên mặt cuối của cuộn thành phẩm phải được kiểm soát trong phạm vi ±0,5mm. Độ lệch quá mức thường cho thấy có lỗi trong hệ thống kiểm soát hoặc hiệu chỉnh lực căng.
Chất lượng mép in cần được quan sát trực tiếp. Các mép cắt không được có gờ, mép trắng (lớp phủ bị bong tróc) hoặc bị nhiễm bẩn bởi bột carbon. Trong quá trình kiểm tra, bạn có thể quan sát bằng kính lúp 10x hoặc kiểm tra trực tiếp chất lượng in bằng một tấm bìa đen. Ruy băng có quá nhiều gờ có thể làm xước đầu in trong quá trình in, gây ra tổn thất vượt xa giá trị thực của ruy băng.
4. Hệ thống kiểm soát lực căng: "Trái tim" của thiết bị
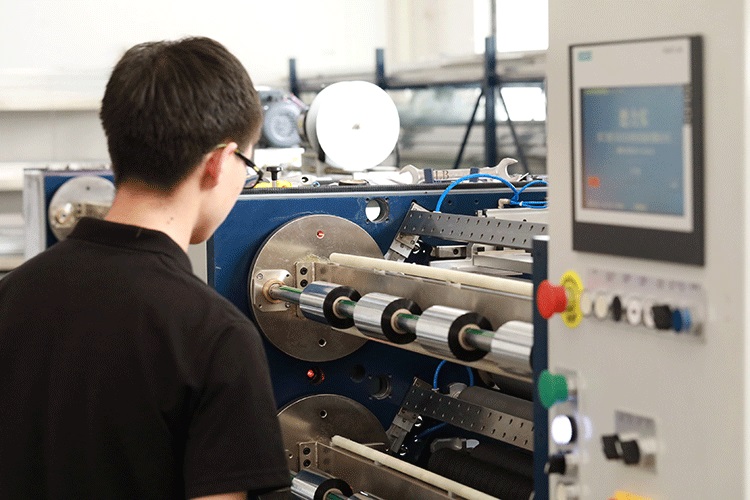
Lớp nền của dải ruy băng là màng PET có độ dày chỉ 4,5~20μm, cực kỳ nhạy cảm với lực căng. Sự dao động lực căng quá mức có thể gây ra độ căng không đồng đều trong cuộn ở mức độ nhẹ nhất, hoặc kéo giãn, biến dạng và bong tróc bột trong trường hợp nghiêm trọng hơn.
Biên độ dao động lực căng là một chỉ số cốt lõi để đánh giá chất lượng. Trong quá trình tăng tốc và giảm tốc, sự dao động giữa giá trị lực căng cài đặt và giá trị thực tế phải được kiểm soát trong phạm vi ±1,5%~±2%. Điều này đòi hỏi thiết bị phải có hệ thống điều khiển lực căng vòng kín hoàn toàn tự động, chứ không phải chỉ là điều khiển vòng hở hoặc bán vòng kín đơn giản.
Chức năng kiểm soát độ côn cần được kiểm tra. Độ côn làm cho cuộn thành phẩm mềm dần từ cứng ra đường kính ngoài, ngăn không cho dải thép bên trong bị ép hoặc vòng ngoài bị sụp đổ. Trong quá trình nghiệm thu, cần quan sát xem độ cứng của cuộn thành phẩm có hợp lý hay không.
Phản ứng dừng khẩn cấp cũng quan trọng không kém. Khi dừng đột ngột ở tốc độ cao, dải băng không được bị lỏng hoặc đứt. Thiết bị chất lượng cao phải có khả năng phanh tức thời và đồng bộ, giữ cho màng căng chứ không bị giãn.
5. Hệ thống hiệu chỉnh và cuộn dây
Tốc độ phản hồi hiệu chỉnh phải ≤ 0,3 giây. Nếu dải ruy băng được điều chỉnh thủ công khiến nó lệch khỏi đường ray, cảm biến hiệu chỉnh phải phản hồi nhanh chóng và kéo dải ruy băng trở lại. Độ chính xác hiệu chỉnh thường được kiểm soát ở mức ±1 mm.
Độ thẳng của cuộn ruy băng có liên quan trực tiếp đến sự điều chỉnh và độ căng. Khi độ lệch ở mặt cuối vượt quá ±1mm, ruy băng dễ bị lệch hoặc bị dính vào nhau trong quá trình in ấn sau này.

6. Kiểm thử vận hành liên tục: Xác minh độ tin cậy
Một lần thử cắt thành công duy nhất không đảm bảo độ tin cậy của thiết bị. Các thử nghiệm vận hành liên tục là một "cuộc đua sức bền" để kiểm chứng tính ổn định.
Nên thực hiện vận hành tải liên tục trong 8 đến 24 giờ để mô phỏng nhịp độ sản xuất thực tế. Các tiêu chí bao gồm: không có thời gian ngừng hoạt động ngoài kế hoạch trong khoảng thời gian này (chẳng hạn như sự cố thiết bị, cảnh báo quá tải, v.v.); Nhiệt độ ổ trục chính và động cơ không được tăng quá nhiệt độ môi trường +15°C; Độ ồn khi vận hành ≤75dB(A), không có tiếng ồn bất thường.
7. Công tác chuẩn bị trước khi nghiệm thu
Hiệu quả của việc nghiệm thu phụ thuộc phần lớn vào mức độ chuẩn bị công việc. Việc mang theo cuộn mẫu chuẩn của riêng mình là một nguyên tắc bất di bất dịch—không ít hơn 2000 mét vật liệu đại diện. Các thông số mà nhà cung cấp đưa ra khi sử dụng "vật liệu lý tưởng" có thể không đúng với vật liệu thực tế của bạn.
Việc kiểm tra danh sách cấu hình cũng quan trọng không kém. Hãy đối chiếu với hợp đồng để xác nhận xem nhãn hiệu của động cơ servo, vòng bi, cánh quạt và hệ thống điều khiển có nhất quán hay không. Sự khác biệt về nhãn hiệu của các linh kiện cốt lõi sẽ ảnh hưởng đáng kể đến khả năng duy trì độ chính xác và tỷ lệ hỏng hóc trong quá trình vận hành lâu dài.
Điều kiện môi trường cần mô phỏng điều kiện thực tế của xưởng càng sát càng tốt, với nhiệt độ 20±5°C và độ ẩm 40%~60% để giảm thiểu sự ảnh hưởng của các yếu tố môi trường đến kết quả thử nghiệm.
Phần kết luận
Tiêu chí chấp nhận máy cắt ruy băng có thể được tóm gọn trong một nguyên tắc đơn giản: sử dụng vật liệu của riêng bạn và cắt thành sản phẩm hoàn chỉnh tại xưởng của nhà cung cấp mà bạn có thể chấp nhận được. Sai số ±0,1mm trên bảng thông số và sai số ±0,1mm đo được là hai điều khác nhau; điều sau mới quan trọng. Chỉ bằng cách thực hiện từng chỉ số này một cách cẩn thận, người ta mới có thể tránh được tình trạng thiết bị "vận hành có lỗi" và giảm thiểu sự thụ động trong quá trình sản xuất tiếp theo.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Máy cắt ruy băng
 Máy cắt ruy băng mã vạch
 Máy cắt ruy băng truyền nhiệt bán tự động RSDS5 PLUS
 Máy cắt ruy băng truyền nhiệt tự động RSDS8 H PLUS
 Máy cắt ruy băng truyền nhiệt tự động RSDS6 PLUS
 Máy cắt ruy băng truyền nhiệt bán tự động RSDS1 PLUS
 Máy cuộn ruy băng in thẻ
 Máy cắt ruy băng truyền nhiệt bán tự động RSDS2 PLUS






