Việc cắt màng dập nóng là "cổ họng" của quy trình dập nóng. Nếu chất lượng cắt không đạt tiêu chuẩn, các máy dập nóng tiếp theo có thể dễ dàng dừng hoạt động thường xuyên, làm rách màng, hoặc bị lệch, hoặc tạo ra các mẫu dập nóng không hoàn chỉnh, dẫn đến lãng phí một lượng lớn vật liệu màng dập nóng đắt tiền ở tốc độ cao. Câu hỏi thường gặp nhất khi lựa chọn máy là: Máy này có thể cắt rộng bao nhiêu? Tốc độ hoạt động tối đa là bao nhiêu? Nhưng điều thực sự quyết định liệu một máy cắt có "hoạt động đồng bộ" hay không không phải là giá trị tuyệt đối của một thông số duy nhất, mà là sự phù hợp giữa chiều rộng và tốc độ.

Chiều rộng quyết định cấu trúc: rộng để tạo độ cứng, hẹp để tạo độ chính xác.
Độ rộng của các loại giấy bạc dập nóng rất đa dạng, từ những dải hẹp chỉ vài milimét cho các đường nét mảnh đến loại rộng 1600mm cho bìa cứng khổ lớn, với yêu cầu về thiết bị cũng rất khác nhau.
Mâu thuẫn cốt lõi của việc xẻ rãnh rộng (thường đề cập đến chiều rộng trên 800mm) nằm ở sự biến dạng do tác động lên trục dụng cụ. Chiều rộng rãnh xẻ càng lớn, trục dụng cụ càng dễ bị uốn cong nhẹ ở giữa dưới áp lực lớn, dẫn đến tình trạng khó xử "không xuyên thấu ở giữa, lệch ở các cạnh". Do đó, đối với các mẫu máy khổ rộng, cần ưu tiên độ cứng vững của thân máy và độ bền của trục, với các tấm vách bằng thép hợp kim dày và trục lưỡi dao đường kính lớn là cấu hình cơ bản. Ví dụ, thiết bị thuộc loại 1600mm thường cần nặng vài tấn để duy trì sự ổn định ở tốc độ cao.
Nguyên tắc gia công cắt rãnh hẹp (dưới 50mm) hoàn toàn khác. Các dải hẹp chủ yếu được sử dụng để dập nổi các hoa văn tinh xảo, đòi hỏi độ phẳng và độ chặt của mặt cuối khi cuộn cực kỳ nhạy cảm. Trong những trường hợp như vậy, các dụng cụ khóa thủ công dễ bị sai lệch kích thước do lực khóa không đều; các dụng cụ khóa thủy lực hoặc trục trượt độ chính xác cao là những lựa chọn đáng tin cậy hơn. Nếu thông số kỹ thuật đơn hàng thay đổi thường xuyên, giá trị của hệ thống bố trí dụng cụ tự động sẽ trở nên rõ ràng — sau khi nhập giá trị chiều rộng, giá đỡ dụng cụ sẽ tự động định vị, giảm thời gian thay đổi đơn hàng từ hàng giờ xuống còn vài phút.
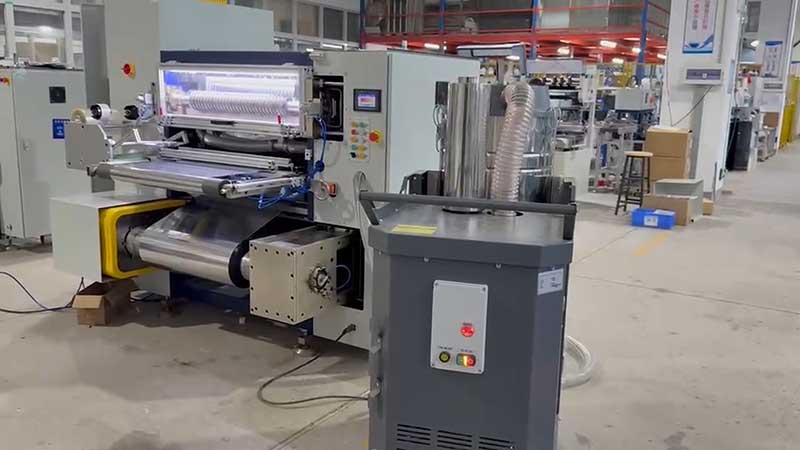
Tốc độ được điều khiển bởi tốc độ cố định: điều khiển servo là điều kiện tiên quyết để đạt được sự phù hợp.
Tốc độ không chỉ là chỉ số về năng lực; nó trực tiếp quyết định mức độ cấu hình của hệ thống truyền động. Hiện nay, phạm vi tốc độ của máy cắt màng dập nóng dao động từ 20m/phút đến hơn 500m/phút, với các phạm vi tốc độ khác nhau tương ứng với các sơ đồ điều khiển lực căng hoàn toàn khác nhau.
Thiết bị kinh tế tốc độ thấp (dưới 100m/phút) thường sử dụng phanh bột từ hoặc điều khiển lực căng vòng hở, có cấu trúc đơn giản và chi phí dễ kiểm soát, phù hợp với các lô nhỏ, khổ hẹp và máy dập nóng tốc độ thấp. Tuy nhiên, khi tốc độ vượt quá 200 m/phút, tốc độ phản hồi của điều khiển vòng hở không thể theo kịp tốc độ thay đổi đường kính cuộn. Bán kính cuộn trở nên nhỏ hơn và bán kính cuộn trở nên lớn hơn. Nếu lực căng không được bù kịp thời, kết quả là màng mỏng bị kéo giãn và biến dạng, hoặc bị lỏng và nhăn trong quá trình cuộn lại.
Cắt tốc độ cao (trên 200m/phút) phải dựa vào hệ thống điều khiển lực căng servo vòng kín hoàn toàn tự động. Nguyên tắc cốt lõi của hệ thống là thiết lập lực căng bằng cách đo chính xác sự khác biệt giữa tốc độ của dây cuộn và dây cuốn, và với phản hồi thời gian thực từ cảm biến con lăn nổi, hệ thống duy trì lực căng không đổi trong các giai đoạn tăng tốc, giảm tốc và cuốn lại. Các mẫu cao cấp sử dụng công nghệ "điều khiển lực căng theo độ côn", tự động giảm lực căng cuộn khi đường kính cuộn tăng lên, đây là yếu tố then chốt để đảm bảo độ chặt chẽ đồng nhất bên trong và bên ngoài cuộn thành phẩm mà không bị biến dạng.
Đối với chất nền PET siêu mỏng 12μm thường được sử dụng trong ép màng nhôm, yêu cầu về độ chính xác trong kiểm soát lực căng thậm chí còn nghiêm ngặt hơn. Lực căng quá mức sẽ khiến màng nền bị kéo giãn vĩnh viễn, làm cho việc căn chỉnh không chính xác trong quá trình ép màng nhôm; nếu lực căng quá thấp, không khí có thể bị kẹt giữa các lớp cuộn, khiến các lớp nhôm bị xê dịch hoặc dính vào nhau. Đây cũng là lý do tại sao các thiết bị có tốc độ cắt cao hơn lại phụ thuộc nhiều hơn vào bộ truyền động servo và thuật toán điều chỉnh lực căng.
Các ràng buộc chéo giữa chiều rộng và tốc độ
Việc chỉ xét riêng chiều rộng và tốc độ là chưa đủ; điểm giao nhau giữa chúng mới là nơi bạn dễ mắc sai lầm nhất khi lựa chọn mô hình.
Chiều rộng lớn kết hợp với tốc độ cao là phép thử tối thượng cho hiệu suất tổng thể của thiết bị. Chiều rộng lớn hơn đồng nghĩa với quán tính lớn hơn và sự phân bố lực căng ngang không đồng đều hơn, trong khi tốc độ cao khuếch đại bất kỳ rung động cơ học nhỏ hoặc dao động lực căng nào. Một máy xẻ rãnh có chiều rộng 1600mm chỉ chạy ở tốc độ 50m/phút khó có thể hoạt động tốt với điều khiển vòng hở; để chạy trên 300 m/phút, nếu không có động cơ servo và giá đỡ thân máy cứng vững, chất lượng xẻ rãnh gần như không thể đảm bảo.
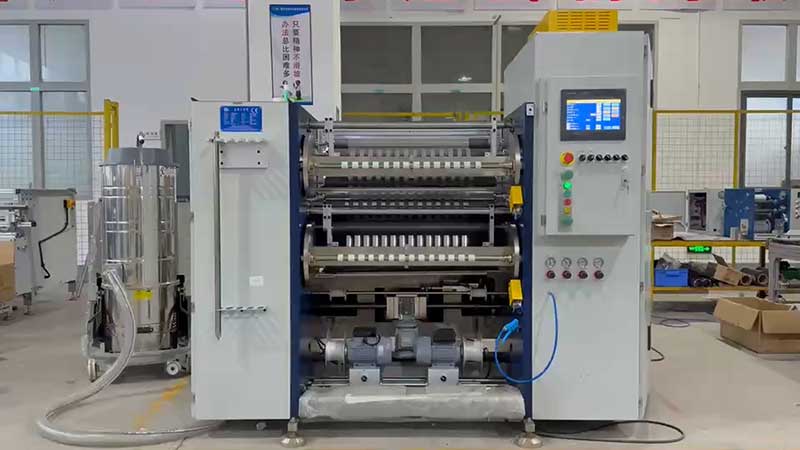
Sự kết hợp giữa chiều rộng hẹp và tốc độ cao làm thay đổi thách thức đối với việc bố trí dụng cụ và cuộn dây. Ví dụ, với cuộn dây lõi 1 inch, một số mẫu máy bị giới hạn ở tốc độ 200m/phút trong điều kiện hoạt động hẹp, trong khi trục 3 inch và 6 inch chỉ có thể đạt công suất 300-500m/phút. Điều này có nghĩa là nếu bạn dự định sản xuất một số lượng lớn sản phẩm hoàn thiện có khổ hẹp với phôi 1 inch, tốc độ "tối đa" danh nghĩa có thể bị giảm đi trong điều kiện hoạt động thực tế.
Sự kết hợp giữa lưỡi cắt rộng và tốc độ thấp có vẻ mâu thuẫn, nhưng nó lại đúng trong những trường hợp cụ thể. Ví dụ, khi gia công các loại lá kim loại đặc biệt có thành dày hoặc mật độ cao, ma sát của lưỡi cắt tạo ra nhiệt độ cao và bụi nhôm; trong những trường hợp như vậy, giảm tốc độ thực sự giúp đảm bảo chất lượng cắt và hiệu quả loại bỏ bụi. Việc theo đuổi tốc độ cao một cách mù quáng mà bỏ qua sự cân bằng giữa tốc độ và độ chính xác thường dẫn đến tốc độ sản xuất thực tế thấp hơn nhiều so với giá trị danh nghĩa.
Lựa chọn thực tiễn: Các giải pháp phù hợp được đưa ra dựa trên yêu cầu.
Bước 1: Xác định phạm vi độ rộng của lực chínhNếu đơn hàng của bạn tập trung vào các dải hẹp dưới 50mm, độ chính xác và hiệu quả bố trí dụng cụ là yếu tố then chốt, còn khả năng xử lý chiều rộng không phải là trọng tâm chính; nếu bạn thường xuyên xử lý các cuộn giấy cái rộng hơn 1000mm, độ cứng và độ ổn định cần được ưu tiên, và bạn không nên bị phân tâm bởi tốc độ cao.
Bước 2: Kiểm tra tốc độ trong điều kiện vận hành thực tếĐiều quan trọng là tốc độ định mức 500m/phút có thể được duy trì trong các tình huống thực tế như cuộn lại, tăng tốc và giảm tốc, và cuộn lõi hẹp 1 inch. Trong quá trình thử nghiệm máy móc, nhà sản xuất cần cung cấp dữ liệu về sự khác biệt chiều rộng khi xẻ liên tục trên 500 mét, đặc biệt chú trọng đến độ chính xác trong các giai đoạn thay cuộn và tăng/giảm tốc.
Bước 3: Điều chỉnh hệ thống căng dây phù hợp với mức tốc độ.Đối với tốc độ vận hành trên 200m/phút, điều khiển lực căng servo vòng kín là rất cần thiết, và điều khiển lực căng côn là chìa khóa để đảm bảo cuộn dây thành phẩm không bị biến dạng. Nếu ngân sách của bạn có hạn và bạn chỉ có thể chọn các mẫu tốc độ trung bình đến thấp, hãy chấp nhận rằng chúng phù hợp với các lô nhỏ và nhiều thông số kỹ thuật khác nhau, và đừng cố gắng thử thách điều kiện tốc độ cao với các hệ thống vòng hở.
Bước 4: Chú ý đến "điều kiện giảm độ dốc" về chiều rộng và tốc độ.Hãy hỏi nhà sản xuất: Tốc độ tối đa ở chiều rộng cắt tối thiểu là bao nhiêu? Hệ thống căng có thể duy trì ổn định ở chiều rộng cắt tối đa không? Những điều kiện giới hạn này thường phản ánh khả năng thực sự của thiết bị hơn là các thông số danh nghĩa.
Điều cốt yếu khi lựa chọn máy cắt màng dập nóng là tìm ra giải pháp tối ưu cho cấu trúc sản phẩm của bạn trong "tam giác bất khả thi" gồm chiều rộng, độ chính xác và tốc độ. Các phần rộng tập trung vào độ cứng thân máy và độ đồng đều lực căng, các phần hẹp tập trung vào độ chính xác bố trí dụng cụ và độ chặt cuộn, trong khi tốc độ quyết định mức độ của hệ thống truyền động và thuật toán điều khiển. Làm rõ mối quan hệ tương hỗ giữa ba thông số này có ý nghĩa hơn là chỉ đơn thuần so sánh các con số trong bảng thông số.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Máy cắt lá nguội
 Máy cuộn ruy băng in thẻ
 Máy cắt ruy băng in thiệp
 Máy cắt xẻ màng dập nóng
 Máy cắt lá kim loại ba chiều
 Máy cắt lá kim loại tăng cường kỹ thuật số
 Máy cắt lá dập nóng RSDS7H 1350 PLUS
 Máy cắt lá dập nóng (RSDS7H) 1350






