Trong ngành bao bì và in ấn, dập nổi thường là bước hoàn thiện mang lại "vẻ ngoài cao cấp" cho sản phẩm. Tuy nhiên, ít người chú ý đến việc độ bóng kim loại này được tinh chỉnh hay thô ráp, không phải do máy dập nổi mà là do bước sơ bộ – cắt màng dập nổi. Màng dập nổi chỉ dày từ vài micron đến hai mươi micron, với lớp phủ mỏng manh dễ bị giãn và nhăn, khiến các thiết bị cắt màng thông thường không đáp ứng được. Trong những năm gần đây, khi ngành công nghiệp bao bì chuyển hướng sang phát triển cao cấp và linh hoạt hơn, máy cắt màng dập nổi đã được nâng cấp từ thiết bị phụ trợ thành các điểm kiểm soát quan trọng về chất lượng và chi phí. Ba trường hợp ứng dụng sau đây cho thấy cuộc cách mạng về hiệu quả đang diễn ra trong lĩnh vực này.
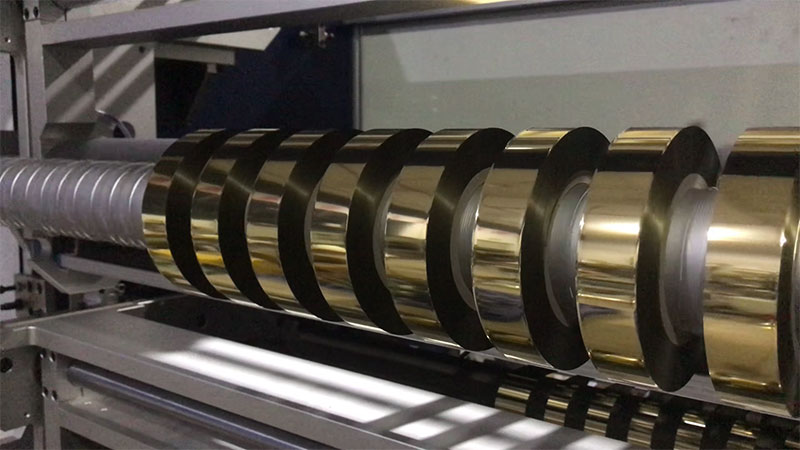
Trường hợp 1: Việc "giảm thiểu chất thải" và những đột phá nhanh chóng của các công ty bao bì và in ấn
Trong lĩnh vực in bao bì, kiểm soát chi phí cho màng ép nhiệt từ lâu đã là một thách thức đối với các nhà quản lý. Thiết bị cắt xẻ truyền thống gặp phải hai vấn đề chính: tỷ lệ phế phẩm cạnh cao và tốc độ vận hành hạn chế. Một nhà sản xuất màng ép nhiệt hàng đầu đã đưa ra một báo cáo đáng giá thông qua việc đổi mới thiết bị một cách có hệ thống: tỷ lệ phế phẩm khi cắt xẻ giảm từ 8% xuống 5,6%, giảm 30%; tốc độ cắt xẻ tăng từ 120 mét/phút lên 180 mét/phút, tăng 50%.
Nguồn gốc của sự thay đổi này nằm ở việc định nghĩa lại khái niệm "độ chính xác". Các cảm biến căn chỉnh mép cơ khí truyền thống dễ bị ảnh hưởng bởi sự phản xạ của lá kim loại hoặc sự dao động lực căng, gây ra hiện tượng lệch mép và buộc người vận hành phải chừa ra một biên độ an toàn 3mm. Giải pháp tiên tiến này giới thiệu hệ thống thị giác CCD kép và các mô-đun đo khoảng cách bằng laser để phát hiện các sai lệch ở mức micron tại mép dải lá kim loại trong thời gian thực, đồng thời đồng bộ hóa với các con lăn hiệu chỉnh servo để hiệu chỉnh động, giảm dung sai mép xuống còn 2 milimét mà không cần chừa ra biên độ an toàn. Đồng thời, phần mềm bố trí công cụ thông minh tự động tính toán tổ hợp vị trí công cụ "giảm thiểu phế liệu mép" cho các đơn đặt hàng kết hợp dải hẹp đa thông số kỹ thuật, tăng tỷ lệ sử dụng vật liệu trung bình cho các đơn đặt hàng đa thông số kỹ thuật lên 4,2 điểm phần trăm.
Việc tăng tốc độ phụ thuộc vào việc thay thế cơ bản hệ thống truyền động. Động cơ đồng bộ nam châm vĩnh cửu dẫn động trực tiếp kết hợp với con lăn dẫn hướng bằng sợi carbon giúp giảm quán tính 40%. Kết hợp với thiết bị cuộn giấy hai trạm và thiết bị dán màng tự động bằng hút chân không, thời gian thay cuộn giấy giảm từ 4 phút xuống còn 30 giây, và tốc độ vận hành hiệu quả tổng thể tăng hơn 55%. Công ty đã đầu tư khoảng 70.000 đô la vào việc cải tạo, chỉ riêng việc tiết kiệm chất thải đã tạo ra thu nhập hàng năm là 5.000 đô la, với thời gian hoàn vốn đầu tư khoảng 9 tháng. Bài học từ trường hợp này là thời gian hoàn vốn đầu tư chuyển đổi công nghệ trong giai đoạn cắt xẻ thường ngắn hơn dự kiến.
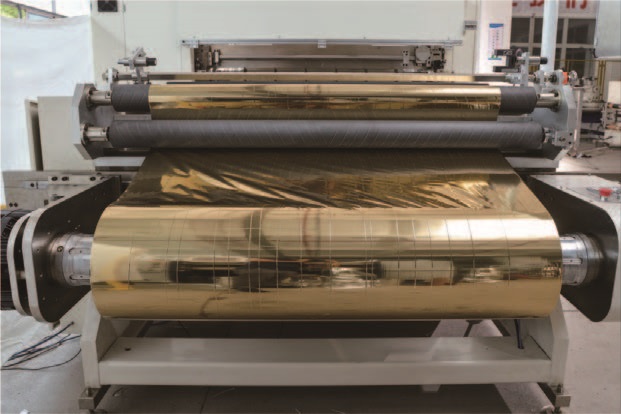
Trường hợp 2: "Thách thức về tỷ lệ sản lượng" của các nhà cung cấp vật liệu dập nóng Ôn Châu
Nếu trường hợp trước tập trung vào hiệu quả và chi phí, thì thực tiễn của một công ty vật liệu dập nổi ở Ôn Châu lại hướng đến yếu tố chất lượng. Công ty này cung cấp vật liệu màng dập nổi cho khách hàng bao bì và in ấn, với nhiều thông số kỹ thuật sản phẩm và đáp ứng nhu cầu cắt khổ hẹp và trung bình cho các loại hộp quà và hộp màu khác nhau. Các vấn đề với thiết bị ban đầu khá điển hình: độ căng của màng sau khi cắt không đều, lớp phủ bề mặt dễ bị bong tróc, thường xuyên bị lệch khi cắt khổ rộng và không đáp ứng được tiêu chuẩn chấp nhận của khách hàng bao bì cao cấp.
Vấn đề cốt lõi nằm ở việc mất đồng thời khả năng kiểm soát lực căng và độ chính xác hiệu chỉnh. Cấu trúc composite nhiều lớp của màng dập nóng cực kỳ nhạy cảm với sự dao động lực căng. Sự ghép nối lực căng gây ra hiện tượng kéo giãn, biến dạng hoặc nhăn mép, đây là những nguyên nhân chính dẫn đến mép phế phẩm không đều và hư hỏng lớp phủ. Máy xẻ rãnh servo tự động hoàn toàn được điều khiển bằng máy tính của công ty chia đường dẫn cuộn thành ba vùng lực căng độc lập, mỗi vùng được điều khiển bởi các động cơ servo độc lập và phản hồi con lăn nổi, loại bỏ hoàn toàn hiệu ứng ghép nối lực căng. Kết hợp với hệ thống hiệu chỉnh quang điện nhập khẩu và hệ thống cuộn và tháo cuộn linh hoạt lực căng thấp, phạm vi xẻ rãnh bao phủ từ 5mm đến 1300mm, hỗ trợ bộ nhớ thông minh và thay đổi thông số chỉ bằng một cú nhấp chuột.
Kết quả tức thì: Tỷ lệ sản phẩm đạt chất lượng tăng lên 99,8%, thời gian thay đổi đơn hàng giảm 60%, và hiệu quả sản xuất tăng 35%. Việc bổ sung thiết bị khử tĩnh điện giúp loại bỏ các khuyết tật về hình thức do sự hấp thụ bụi tĩnh điện trên vật liệu màng. Nhờ đó, công ty đã kết nối thành công với một số công ty bao bì cao cấp niêm yết trên sàn chứng khoán, và khối lượng đơn hàng tiếp tục tăng trưởng. Trường hợp này minh họa rằng đối với các vật liệu dập nóng có giá trị gia tăng cao, độ chính xác khi cắt xẻ trực tiếp quyết định liệu sản phẩm có thể tham gia vào chuỗi cung ứng cao cấp hay không.

Trường hợp 3: "Đường phòng thủ cấp độ vi mô" trong các kịch bản bao thuốc lá chuyên dụng
Bao bì thuốc lá có những yêu cầu rất khắt khe về chất lượng dập nổi nhiệt. Một cảnh tượng khó chịu thường xuyên xảy ra trong các xưởng dập nổi lá nhôm bao thuốc lá: sau khi dập ở tốc độ cao, lá nhôm đắt tiền xuất hiện những vệt "bột vàng" mịn hoặc các cạnh lởm chởm, được gọi trong ngành là "vàng bay" hoặc "cạnh thô". Các nhà quản lý chất lượng thường xuyên kiểm tra máy dập nổi nhiệt nhưng không tìm ra nguyên nhân gốc rễ—vấn đề thực sự nằm ở quy trình cắt xẻ trước đó.
Độ dày của lớp màng vàng dập nóng trên bao thuốc lá thường nằm trong khoảng từ 10 đến 20 micron. Máy cắt truyền thống có sai số cơ học ± 0,5 milimét, sai số này sẽ được phóng đại thành độ lệch đăng ký hoa văn trong quá trình dập. Ngay cả sai lệch 0,1 milimét trong kết cấu vi mô bảo mật hoặc logo phức tạp trên bao thuốc lá cao cấp cũng đủ để làm cho chúng không hoàn chỉnh và bị mờ. Vì vậy, thế hệ máy cắt bao thuốc lá mới đã duy trì độ chính xác lâu dài trong phạm vi ±0,1 milimét, với một số thiết bị hàng đầu đạt tới ±0,02 milimét. Bước đột phá này dựa trên ba trụ cột công nghệ chính: hệ thống điều khiển lực căng vòng kín hoàn toàn tự động điều chỉnh lực căng trong vòng mili giây, đảm bảo không làm giãn màng; độ trượt cạnh của dụng cụ phủ kim cương được kiểm soát trong phạm vi 0,005 milimét, loại bỏ các gờ ở cấp độ vật lý; hệ thống hiệu chỉnh độ lệch thông minh theo dõi các cạnh màng trong thời gian thực, loại bỏ hoàn toàn độ lệch hình zigzag.
Về mặt hiệu quả, đặc điểm "chu kỳ ngắn, nhiều lô" của các đơn đặt hàng bao thuốc lá đòi hỏi tốc độ trao đổi đơn hàng nhanh hơn. Máy cắt tích hợp sử dụng hệ thống định vị hoàn toàn tự động và chức năng lưu trữ công thức để giảm thời gian thay đổi đơn hàng từ 30 phút xuống dưới 3 phút. Việc cắt chính xác cũng giảm thiểu hao phí vật liệu từ 8%-10% truyền thống xuống dưới 2%, giúp tiết kiệm chi phí đáng kể cho các công ty in bao thuốc lá tiêu thụ hàng trăm tấn giấy bạc mỗi năm. Quan trọng hơn, các cạnh cuộn cực phẳng và chiều rộng nhất quán do quá trình cắt tạo ra đảm bảo sự ăn khớp hoàn hảo giữa các họa tiết dập nổi định vị ba chiều và các thiết kế in, cho phép các phương pháp chống hàng giả cao cấp như chữ siêu nhỏ và họa tiết khoét rỗng được thể hiện rõ ràng, trực tiếp phục vụ chức năng chống hàng giả của bao thuốc lá.
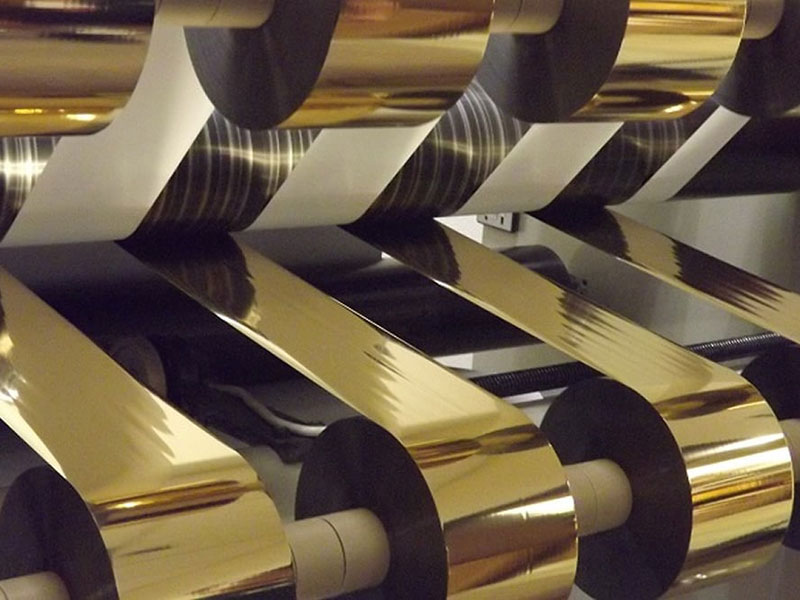
Phân tích trường hợp: Đánh giá lại giá trị chiến lược trong giai đoạn cắt xẻ
Nhìn vào các trường hợp trên, một nhận thức chung đang dần hình thành: máy cắt màng dập nóng không còn chỉ đơn thuần là "công cụ cắt" nữa, mà đã trở thành những trung tâm hiệu quả kết nối việc thu mua nguyên vật liệu và sử dụng trong sản xuất.
Đối với các công ty bao bì và in ấn, năng lực sản xuất linh hoạt nhờ máy cắt xẻ tự sở hữu đang thay đổi logic mua sắm. Trước đây, nhà cung cấp phải đặt hàng nhiều loại cuộn màng nhôm thành phẩm với các thông số kỹ thuật khác nhau, chiếm nhiều diện tích kho và dễ dẫn đến tồn đọng hàng hóa; giờ đây, chỉ cần các cuộn màng rộng, với chức năng "cắt theo yêu cầu", rút ngắn thời gian giao hàng từ vài ngày xuống còn vài giờ, và cải thiện đáng kể khả năng đáp ứng các đơn đặt hàng không tiêu chuẩn như bao bì không đều và khổ rộng đặc biệt. Sau khi導入 máy cắt xẻ thông minh tốc độ cao cho một công ty in ấn chuyên về bao bì rượu vang ở miền Đông Trung Quốc, tỷ lệ hao hụt trong quá trình dập nóng đã giảm từ 5%–8% xuống còn 2%. Sản phẩm này đã tiết kiệm được hơn 45.000 đô la chi phí hàng năm và tăng vòng quay hàng tồn kho lên 40%.
Từ góc độ tiến hóa công nghệ, máy cắt màng dập nóng đang chuyển mình từ độ chính xác cơ học sang độ chính xác thông minh. Việc mở rộng các chức năng như kiểm tra hình ảnh CCD, kiểm soát độ căng côn và quản lý thông số công thức đã thu hẹp đáng kể "khoảng cách năng lực giữa người mới và kỹ thuật viên giàu kinh nghiệm", chuyển chất lượng cắt từ dựa vào kinh nghiệm sang dựa vào hệ thống. Đối với ngành công nghiệp bao bì và in ấn, hiện đang trong thời kỳ lợi nhuận thấp, sự ổn định chất lượng có thể lặp lại và dự đoán được này có thể mang tính chiến lược hơn so với việc chỉ đơn giản là tăng năng lực. Xét cho cùng, đối với kỹ thuật dập nóng – một nghề thủ công coi trọng độ bóng và kết cấu – bất kỳ sự lãng phí vật liệu nào hoặc một sai sót nhỏ trong việc căn chỉnh cuối cùng cũng sẽ được bộc lộ đầy đủ trên kệ hàng của sản phẩm cuối cùng.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Máy cắt lá nguội
 Máy cuộn ruy băng in thẻ
 Máy cắt ruy băng in thiệp
 Máy cắt lá kim loại ba chiều
 Máy cắt lá kim loại tăng cường kỹ thuật số
 Máy cắt lá dập nóng RSDS7H 1350 PLUS
 Máy cắt lá dập nóng (RSDS7H) 1350






