Khó khăn trong việc vận hành máy cắt màng dập nóng không phải là "biết cách bật máy", mà là "cắt ổn định, thu gom gọn gàng và tránh tạo gờ". Màng dập nóng có lớp nền mỏng và lớp phủ dễ vỡ, khiến nó rất nhạy cảm với lực căng, dụng cụ cắt và tĩnh điện. Việc chuyển sang sử dụng vật liệu màng khác cho cùng một thiết bị có thể dẫn đến logic thông số hoàn toàn khác. Phần tiếp theo sẽ được trình bày theo hai hướng: các bước thực hành và các kỹ thuật chính, cân bằng giữa điểm khởi đầu cho người mới bắt đầu với việc dự đoán và xử lý các vấn đề thường gặp.
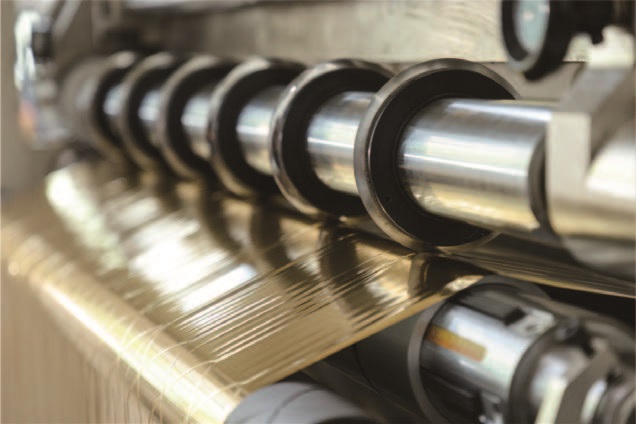
1. "Quyền phủ quyết" trước khi khởi động: Xác nhận an toàn và trạng thái
Trong các tiêu chuẩn vận hành máy cắt xẻ, an toàn là yếu tố quan trọng hàng đầu. Máy cắt xẻ màng dập nóng có nhiều điểm tiếp xúc và các bộ phận quay tốc độ cao; tuyệt đối cấm vận hành trục quay khi đang đeo găng tay. Tóc dài phải được búi gọn vào mũ và cổ tay áo phải được buộc chặt. Đây không chỉ là hình thức – màng dập nóng cực kỳ mỏng, và một khi găng tay hoặc quần áo bị mắc vào đó, thường không có thời gian để dừng lại đột ngột.
Việc xác nhận trạng thái thiết bị tập trung vào ba điểm: dụng cụ, áp suất khí và nút dừng khẩn cấp. Kiểm tra xem có bị sứt mẻ ở cạnh của lưỡi dao tròn hoặc phẳng hay không; ngay cả những mảnh sứt nhỏ cũng có thể phát triển thành các gờ hoặc làm đứt lá kim loại ở tốc độ cao; Áp suất khí trong đường dẫn khí thường cần đạt 0,5–0,7 MPa. Áp suất khí không đủ sẽ gây ra lực kẹp không đủ trong mâm cặp, khiến trục chính di chuyển trong quá trình hoạt động; Phải nhấn nút dừng khẩn cấp một lần để xác nhận rằng bộ truyền động chính có thể hoạt động.
2. Cấp liệu và độ xuyên màng: Đường đi quan trọng hơn lực tác động.
Vấn đề cốt lõi của vật liệu là định tâm. Sau khi lắp con lăn vào trục cuốn, phải khóa mâm cặp và điều chỉnh thiết bị định tâm sao cho tâm của cuộn giấy bạc thẳng hàng với đường tâm của thiết bị. Các trục cuốn chính lệch tâm không có bất thường ở tốc độ thấp, nhưng khi tốc độ tăng lên, lực căng cuộn sẽ dao động định kỳ, biểu hiện trực tiếp là mặt cuối cuộn lại có hình "tháp" hoặc "loe ra".
Đường đi của màng phim có thể hơi khác nhau tùy theo từng loại máy, nhưng trình tự chung là: con lăn dẫn hướng cuộn → con lăn kiểm tra độ căng → nhóm lưỡi cắt → con lăn dẫn hướng cuộn. Giữ cho lá nhôm phẳng trong quá trình xuyên màng, không xoắn hoặc lật. Dán đầu vật liệu phẳng vào ống lõi cuộn bằng băng dính, dán hai đến ba điểm. Nếu băng dính quá dày, có thể hình thành các cục u cục bộ trong giai đoạn cuộn ban đầu, rất khó loại bỏ một khi đã bị ép vào lớp bên trong.
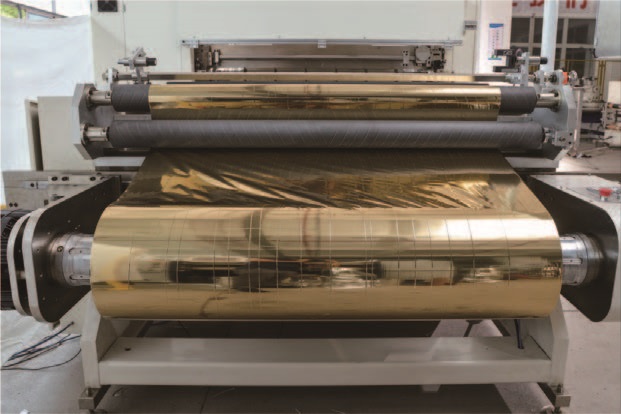
3. Cài đặt thông số: Độ căng là linh hồn, tốc độ là sự an toàn.
Trong logic thông số của máy cắt xẻ màng dập nóng, lực căng được ưu tiên hơn tốc độ. Một lỗi thường gặp của người mới bắt đầu là sao chép tốc độ tối đa trên bảng thông số thiết bị mà không xem xét lực căng phù hợp và loại màng cần cắt.
Việc thiết lập lực căng tuân theo nguyên tắc "nhỏ trước lớn, thấp trước, sau đó tăng dần". Lấy ví dụ về màng dập nóng mỏng thông thường, giá trị tham khảo cho lực căng cuộn là từ 20–50N, với việc tinh chỉnh tùy thuộc vào độ dày và chiều rộng của vật liệu màng. Để thiết lập chính xác hơn, hãy tham khảo đặc tính vật liệu: Màng dập nóng gốc PET có độ bền kéo cao hơn và lực căng lớn hơn một chút; Màng gốc giấy dễ bị biến dạng do kéo giãn và phải được giữ ở lực căng thấp và ổn định; Màng chuyển nhiệt và màng laser rất nhạy cảm với sự dao động lực căng, vì vậy nên sử dụng điều khiển lực căng vòng kín. Lực căng cuộn thường thấp hơn 10%–15% so với lực căng cuộn thông thường, và độ giảm độ côn từ 15%–25% được thiết lập để bù lại sự đùn ra bên ngoài do đường kính cuộn tăng lên.
Nên điều chỉnh tốc độ cắt ban đầu trong khoảng 30–50 mét/phút. Mục đích của việc cắt thử ở tốc độ thấp không phải là để đạt năng suất cao nhất, mà là để người vận hành có thể quan sát: kiểm tra xem vết cắt có gọn gàng không, có tiếng ồn bất thường nào trên trục lưỡi dao không, và mặt cuối cuộn có phẳng không. Sau khi xác nhận mọi thứ đều ổn, tốc độ sẽ được tăng dần từng bước, mỗi lần tăng không quá 20 mét/phút.
Khoảng cách cắt phải được điều chỉnh ở trạng thái dừng hoàn toàn. Khe hở lưỡi cắt thường được đặt ở mức 10%–15% độ dày của lá kim loại; nếu quá nhỏ, nó sẽ làm tăng tốc độ mài mòn; nếu quá lớn, nó sẽ không thể cắt và gây ra hiện tượng kéo gờ. Sau khi điều chỉnh dụng cụ, hãy sử dụng thước kẹp để đo khoảng cách giữa các giá đỡ dụng cụ và kiểm tra bằng cách lắc nhẹ để đảm bảo trục dụng cụ không bị dịch chuyển.
4. Cắt thử và xác nhận mảnh đầu tiên: Dừng lại quan trọng hơn là tiếp tục cắt.
Giai đoạn cắt thử trước khi sản xuất hàng loạt chính thức là ranh giới phân định giữa thao tác khéo léo và thao tác thiếu kinh nghiệm. Sau khi chạy thử 1-2 mét, dừng lại ngay lập tức và lấy mẫu ra để kiểm tra ba chỉ số: độ cắt, chiều rộng và bề mặt.
Đường cắt phải gọn gàng, không có gờ sắc nhọn, không có vết xước hoặc bột nhôm bị bong tróc. Nếu xuất hiện gờ, hãy ưu tiên kiểm tra độ sắc bén và khe hở của lưỡi dao hơn là vội vàng điều chỉnh độ căng – 90% các gờ xuất hiện đột ngột có thể được giải quyết bằng cách thay dụng cụ. Chiều rộng được đo bằng thước kẹp, với sai số thường được kiểm soát trong phạm vi ±0,5mm. Việc kiểm tra bề mặt tập trung vào việc kiểm tra các vết lõm do con lăn hoặc sự hấp phụ tĩnh điện của các mảnh vụn lá nhôm, có thể gây ra các vết bẩn trong quá trình dập tiếp theo.
Sau khi hoàn thành bước cắt thử, người vận hành không được rời khỏi vị trí của mình trong suốt quá trình vận hành cuộn đầu tiên. Các lỗi trong quá trình xẻ màng dập nóng thường tập trung trong giai đoạn tăng tốc: sự thay đổi độ dốc lực căng, phản ứng hiệu chỉnh chậm trễ và sự tích tụ tĩnh điện tăng lên—tất cả đều được khuếch đại sau khi tăng tốc.
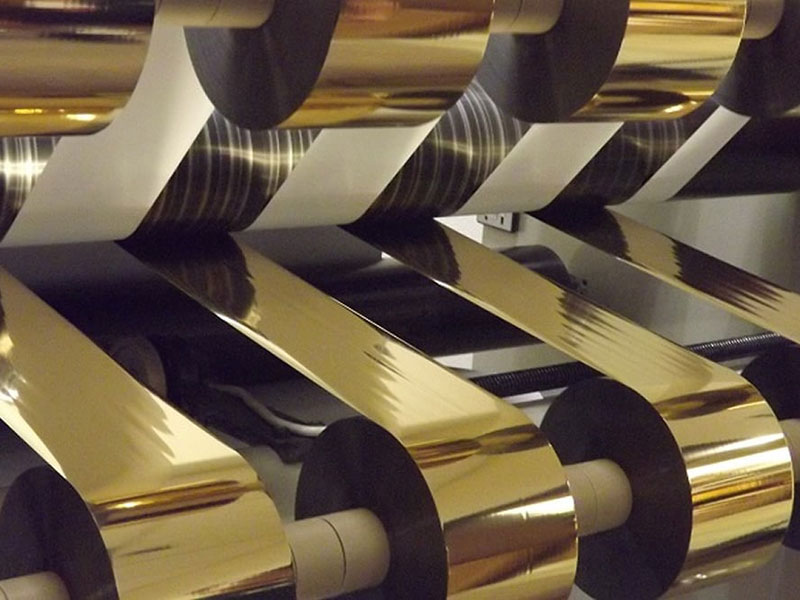
5. Đánh giá và xử lý nhanh chóng các vấn đề thường xuyên xảy ra
Các vết xước và mài mòn: Trước tiên, hãy kiểm tra cạnh lưỡi dao. Sử dụng kính lúp để quan sát lưỡi dao xem có bị sứt mẻ không; nếu bạn cảm thấy cùn khi chạm nhẹ vào, bạn cần thay lưỡi dao. Nếu dụng cụ vẫn còn tốt, hãy kiểm tra xem khe hở có quá lớn không; nên đặt khe hở của lá mỏng ở mức 1,2–1,5 lần độ dày vật liệu. Tĩnh điện cũng là một tác nhân gây mài mòn ngầm; lắp đặt thanh ion hóa phía trước và phía sau giá đỡ dụng cụ có thể cải thiện đáng kể tình trạng này.
Lá kim loại bị đứt: Thường xuyên bị đứt ở mép cắt, thường là do lực ép dao quá mạnh hoặc do vết khía trên lưỡi dao, gây ra các vết nứt nhỏ tại vị trí cắt, sau đó lan rộng và đứt dưới tác động của lực căng; Đối với các trường hợp lá kim loại bị đứt ngẫu nhiên, hãy ưu tiên giảm lực căng để kiểm tra xem lực căng của phanh từ có ổn định hay không.
Mặt cuối cuộn dây không đều: trước tiên hãy loại trừ nguyên nhân phổ biến nhất khiến cảm biến hiệu chỉnh bị tắc nghẽn bởi các mảnh vụn lá kim loại, sau đó kiểm tra độ song song của từng con lăn dẫn hướng (dung sai ≤ 0,5mm/m). Nếu cả dụng cụ và hiệu chỉnh đều bình thường, hãy tinh chỉnh dần độ côn của cuộn dây để hầu hết các vấn đề về mặt cuối cuộn dây đều hội tụ ở bước này.
6. Tóm lại và thói quen hàng ngày
Khi dỡ hàng, đặt nhẹ nhàng lên khay để tránh làm hỏng các đầu cuộn. Ghi nhãn với thông số kỹ thuật, số mét và ngày tháng để dễ dàng truy xuất nguồn gốc. Sau mỗi ca làm việc, hãy làm sạch bột nhôm và vết keo trên bề mặt giá đỡ lưỡi dao và con lăn dẫn hướng. Vụn lá nhôm tích tụ đến một mức độ nhất định và có thể làm xước các bề mặt lá nhôm tiếp theo, tạo thành phế phẩm ẩn.
Điều thực sự làm gia tăng khoảng cách về kỹ năng vận hành không phải là việc bạn nhớ được bao nhiêu thông số, mà là việc thiết lập một trình tự sắp xếp "dừng lại trước khi quan sát, chậm trước khi nhanh, dùng dao trước khi tạo lực căng". Các lỗi chất lượng trong quá trình cắt xẻ màng dập nóng hiếm khi do một nguyên nhân duy nhất gây ra: gờ gây tích tụ mảnh vụn, mảnh vụn dẫn đến lệch trục, và lệch trục làm tăng thêm sự mài mòn ở một bên—tạo thành một vòng luẩn quẩn. Cách để ngăn chặn nó luôn là dừng lại ở bước đầu tiên và làm sạch.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Máy cắt lá nguội
 Máy cuộn ruy băng in thẻ
 Máy cắt ruy băng in thiệp
 Máy cắt xẻ màng dập nóng
 Máy cắt lá kim loại ba chiều
 Máy cắt lá kim loại tăng cường kỹ thuật số
 Máy cắt lá dập nóng RSDS7H 1350 PLUS
 Máy cắt lá dập nóng (RSDS7H) 1350






