Giấy ép nhiệt là một vật liệu trang trí có giá trị cao, và quy trình cắt xẻ nằm ở điểm giao thoa quan trọng giữa việc mua cuộn giấy nguyên liệu và năng suất dập nổi ở các công đoạn tiếp theo. Một cuộn giấy được cắt xẻ kém chất lượng—cho dù do gờ, lệch cạnh hay lực căng không đồng đều—có thể gây ra hiện tượng “giấy vàng bay”, rách giấy và làm gián đoạn toàn bộ dây chuyền sản xuất trong quá trình dập nổi tốc độ cao. Đối với các nhà sản xuất bao bì, nhà in nhãn và nhà máy đóng gói ở nước ngoài khi tìm mua máy cắt xẻ giấy ép nhiệt, quyết định phụ thuộc vào nhiều yếu tố hơn là chỉ tốc độ hoặc giá cả được báo giá. Bài viết này sẽ phân tích các tiêu chí kỹ thuật thực sự quyết định chất lượng cắt xẻ, các kiểu lỗi cho thấy điểm yếu của thiết bị và các điểm đánh giá nhà cung cấp giúp bảo vệ khoản đầu tư của bạn.

Vì sao chất lượng cắt xẻ quyết định năng suất dập khuôn
Câu nói phổ biến trong ngành “ba bước dập, bảy bước cắt” phản ánh thực tế mà nhiều người mua chỉ nhận ra sau khi lắp đặt. Màng dập nóng thường có độ dày từ 4 đến 30μm, bao gồm màng nền PET, lớp tách, lớp màu, lớp mạ nhôm và lớp keo. Ở độ dày này, vật liệu cực kỳ nhạy cảm với sự thay đổi lực căng và tiếp xúc với lưỡi dao.
Khi quá trình cắt tạo ra các gờ hoặc bụi kim loại, những khuyết tật này sẽ lan truyền xuống phía dưới. Trong quá trình dập nóng tốc độ cao, các gờ có thể gây ra hiện tượng chuyển giao không hoàn chỉnh, trong khi bụi kim loại làm ô nhiễm khuôn dập và buộc phải dừng máy để làm sạch ngoài kế hoạch. Sự lệch cạnh—khi cuộn giấy cắt có hình dạng “tháp” hoặc “chuông”—dẫn đến sự sai lệch trong hệ thống cấp liệu tự động, gây lãng phí vật liệu và làm giảm độ chính xác khi căn chỉnh. Đối với các nhà máy sản xuất bao bì cao cấp, nhãn thuốc lá hoặc tem chống giả, nơi dung sai chiều rộng cần phải nằm trong phạm vi ±0,1mm, máy cắt trở thành một tài sản quan trọng quyết định năng suất chứ không phải là một máy phụ trợ.

Các thông số cốt lõi phân biệt máy móc có khả năng hoạt động tốt với máy móc bị hạn chế khả năng.
Độ chính xác khi cắt và chất lượng cạnh
Các số liệu về độ chính xác của tài liệu in tĩnh không có nhiều ý nghĩa nếu không được kiểm chứng động. Một máy cắt có độ chính xác ±0,1mm phải duy trì dung sai đó trong quá trình tăng tốc, giảm tốc và thay đổi cuộn giấy. Hai yếu tố cơ học quan trọng nhất là: độ lệch tâm hướng tâm của trục lưỡi dao, cần được kiểm soát trong phạm vi 0,02mm, và khả năng phản hồi của bộ dẫn hướng giấy, trong đó cảm biến siêu âm cho hiệu quả tốt hơn so với cảm biến quang điện trên các loại giấy phản quang hoặc giấy ba chiều.
Đối với chất lượng cạnh cắt, phương pháp cắt đóng vai trò quyết định. Phương pháp cắt bằng lưỡi cắt xoay – trong đó lưỡi cắt tròn trên và dưới chồng lên nhau và xoay như kéo – vẫn là tiêu chuẩn cho việc dập nóng màng nhôm. Phương pháp thay thế, cắt bằng lưỡi phẳng, có xu hướng để lại vết nén và làm tăng tốc độ sứt mẻ lưỡi khi cắt qua các lớp nhôm, do đó chỉ phù hợp với màng nhôm dày hơn hoặc các lô thử nghiệm rất nhỏ. Khi lựa chọn hệ thống cắt bằng lưỡi cắt xoay, hãy đảm bảo rằng khe hở ngang giữa các lưỡi được đặt ở mức khoảng 5–10% độ dày của màng nhôm, thường là 0,02–0,05mm, và vật liệu lưỡi là cacbua hoặc phủ kim cương chứ không phải thép carbon thông thường.
Kiểm soát độ căng: Thông số kỹ thuật không thể thương lượng
Màng PET nền dày 12μm mỏng hơn cả sợi tóc người. Lực căng hơi quá mức sẽ làm giãn nó; lực căng không đủ sẽ gây ra nếp nhăn và sự dịch chuyển ngang. Hệ thống phanh vòng hở hoặc phanh hạt từ tính phản ứng quá chậm trong quá trình thay đổi tốc độ, tạo ra các cuộn giấy bị căng ở bên trong và lỏng ở bên ngoài. Ngược lại, điều khiển lực căng servo vòng kín điều chỉnh theo thời gian thực với độ phản hồi mili giây, giữ cho sự dao động lực căng trong phạm vi ±0,5N trong các hệ thống được thiết kế tốt.
Điều quan trọng không kém là lực căng côn. Khi đường kính cuộn lại tăng lên, lực căng không đổi sẽ nén các lớp bên trong, làm tăng nguy cơ truyền keo hoặc tắc nghẽn. Chức năng lực căng côn sẽ giảm lực căng theo một đường cong được thiết lập sẵn—thường là giảm từ 15% đến 25%—để cuộn thành phẩm vẫn được cuộn đều từ lõi đến bề mặt. Dữ liệu thực tế do các nhà sản xuất thiết bị cung cấp cho thấy tính năng này có thể giảm phế phẩm do lệch mép từ 40% đến 60%. Đối với máy xẻ rãnh hẹp nhiều làn, trục trượt với điều chỉnh trạm độc lập giúp ngăn các dải riêng lẻ cuộn ở các lực căng khác nhau do sự thay đổi nhỏ về độ dày.
Xếp hạng tốc độ và thực tế sản xuất theo lô nhỏ
Tốc độ định mức 300–500 m/phút thường xuất hiện trên nhiều bảng thông số kỹ thuật, nhưng tốc độ vận hành ổn định trong điều kiện sản xuất mới là điều quan trọng. Vận hành tốc độ cao đòi hỏi độ cứng vững, khả năng phản hồi lực căng và độ chính xác của dẫn hướng màng gấp bội; một máy móc hoạt động vượt quá giới hạn ổn định sẽ dẫn đến thời gian ngừng hoạt động thường xuyên và tỷ lệ phế phẩm cao. Đối với các nhà sản xuất bao bì đang đối mặt với thực tế thị trường năm 2026—nơi các thông số kỹ thuật đơn hàng tăng lên gấp bội và kích thước lô hàng giảm xuống còn hàng trăm hoặc thậm chí hàng chục mét—tốc độ chuyển đổi cần được xem xét ngang bằng với năng suất tối đa. Nếu việc thay đổi thông số kỹ thuật yêu cầu hơn nửa giờ ngừng hoạt động, các đơn hàng lô nhỏ sẽ không thể tạo ra lợi nhuận bất kể máy chạy nhanh đến mức nào khi đang vận hành.

Các dạng lỗi cho thấy điểm yếu của thiết bị
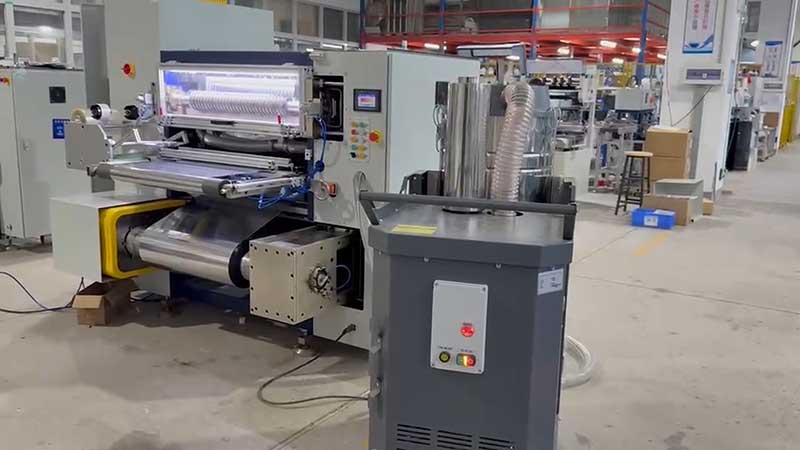
Ba lỗi thường gặp nhất ở máy cắt giấy – gờ thừa, lệch cạnh và đứt màng – không phải là ngẫu nhiên. Chúng tuân theo một chuỗi các quy luật có thể dự đoán được, chỉ ra trực tiếp những thiếu sót trong thiết kế hoặc bảo trì.
GaiNguyên nhân thường bắt nguồn từ tình trạng lưỡi dao: các cạnh bị mòn hoặc sứt mẻ sẽ làm rách thay vì cắt, tạo ra các khuyết tật dạng sợi. Nhưng sự không ổn định về lực căng, sự tích tụ tĩnh điện và các con lăn bị nhiễm bẩn cũng góp phần gây ra vấn đề. Việc dập nóng lá kim loại tạo ra tĩnh điện dễ dàng trong quá trình ma sát tốc độ cao; nếu không có thanh khử tĩnh điện nối đất hoặc vòi phun khí ion hóa được đặt trước và sau máy cắt, bột lá kim loại sẽ bám vào các cạnh và tạo thành những gì người vận hành nhìn thấy như các gờ.
Độ lệch cạnhThông thường, vấn đề bắt đầu từ cảm biến dẫn hướng giấy. Bụi hoặc mảnh vụn giấy bạc trên đầu dò siêu âm hoặc quang điện gây ra hiện tượng “mất tín hiệu”, và hệ thống hiệu chỉnh mất đi điểm tham chiếu. Độ song song của con lăn dẫn hướng—dung sai phải ≤0,2mm/m—và khe hở trục của trục dao (≤0,03mm) là các bước kiểm tra cơ khí thứ cấp. Một máy cắt giấy chỉ bị sai lệch sau nhiều giờ hoạt động cho thấy kiến trúc cảm biến và hiệu chỉnh của nó không được bịt kín khỏi môi trường làm việc.
Vỡ màng nhômNó tuân theo một logic khác. Một lưỡi dao đã cùn không còn cắt mà xé rách, tạo ra các vết nứt nhỏ ở mép, các vết nứt này lan rộng dưới tác động của lực căng cho đến khi màng bị đứt. Độ chồng lên nhau giữa lưỡi dao trên và dưới, thường là 0,05–0,1mm, phải được duy trì; áp lực quá mức hoặc không đủ đều làm tăng tốc độ đứt gãy. Các ổ trục con lăn dẫn hướng bị kẹt hoặc bề mặt con lăn bị tích tụ chất kết dính tạo ra các điểm căng cục bộ làm đứt màng mỏng.
Đánh giá nhà cung cấp vượt ra ngoài phạm vi bảng thông số kỹ thuật.
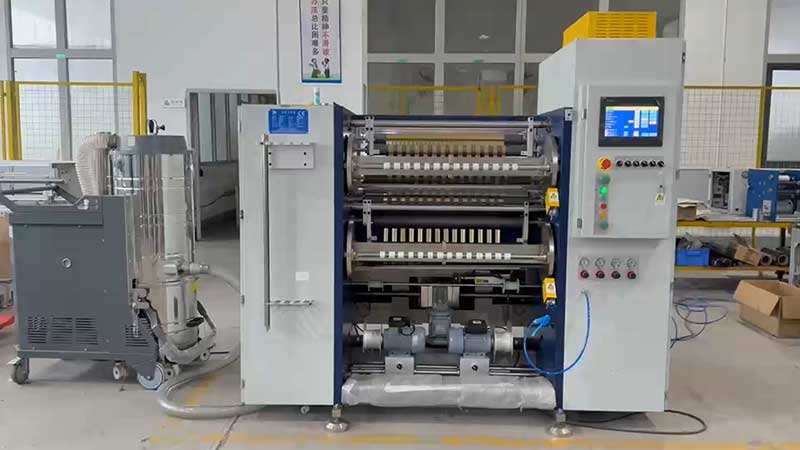
Máy cắt màng dập nóng không phải là mặt hàng mua về hàng hóa thông thường. Cùng một thông số kỹ thuật định mức có thể thể hiện chất lượng chế tạo rất khác nhau, và kiến thức chuyên môn của nhà cung cấp thường quan trọng không kém gì chính chiếc máy.
Yêu cầu xét xử vật chấtHãy mang loại giấy bạc mỏng nhất, nhạy cảm nhất của bạn—giấy bạc laser hoặc giấy bạc ba chiều nếu bạn sử dụng—đến cơ sở của nhà cung cấp hoặc yêu cầu thử nghiệm bằng video với vật liệu của bạn. Đo độ lệch chiều rộng bằng thước kẹp tại nhiều điểm dọc theo một đoạn chạy liên tục dài ít nhất 500 mét, và kiểm tra các mặt cuối bằng kính lúp để tìm các gờ và sự thẳng hàng của các lớp. Các số liệu “độ chính xác” tĩnh từ tài liệu quảng cáo không phản ánh chính xác khi tiếp xúc với vật liệu thực tế.
Kiểm tra cấu trúc căng thẳngHãy hỏi cụ thể xem hệ thống sử dụng điều khiển servo vòng kín hay phương án vòng hở. Yêu cầu phạm vi điều chỉnh độ căng côn và xác nhận rằng các trạm cuộn lại riêng lẻ trên trục trượt có thể điều chỉnh độc lập. Một nhà cung cấp không thể giải thích những chi tiết này bằng thuật ngữ ứng dụng có khả năng chỉ là nhà cung cấp lắp ráp chứ không phải kỹ sư.
Đánh giá thực trạng dịch vụ và phụ tùng thay thếLưỡi dao, con lăn dẫn hướng và cảm biến lực căng là các bộ phận tiêu hao hoặc dễ bị mài mòn. Hãy xác nhận thời gian giao hàng cho lưỡi dao thay thế, liệu nhà cung cấp có dự trữ chúng trong khu vực hay không, và liệu tài liệu kỹ thuật và hỗ trợ từ xa có sẵn bằng ngôn ngữ của bạn hay không. Đối với người mua ở Đông Nam Á, Trung Đông hoặc Mỹ Latinh, sự hiện diện của dịch vụ địa phương hoặc một đối tác khu vực phản hồi nhanh chóng có thể tạo ra sự khác biệt giữa một ngày ngừng hoạt động và một tháng chờ đợi.
Lựa chọn máy móc phù hợp với thực tế sản xuất của bạn
Trước khi yêu cầu báo giá, hãy làm rõ ba biến số nội bộ sẽ giúp nhanh chóng thu hẹp phạm vi tìm kiếm.
Hỗn hợp vật liệuLá vàng thông thường, lá vàng dùng cho laser và lá vàng có đặc tính khác nhau tại vùng cắt. Lá vàng dùng cho laser và lá vàng ba chiều có cấu trúc mạ kim loại hoặc dạng lưới mà các rung động siêu nhỏ có thể làm xước; các lớp chức năng của chúng đòi hỏi lưỡi dao cứng hơn và con lăn dẫn hướng được xử lý bề mặt. Nếu danh mục sản phẩm của bạn bao gồm các vật liệu nhạy cảm này, hãy ưu tiên các máy móc đã được chứng minh có kinh nghiệm trong phân khúc đó.
Chiều rộng và cấu hình lô hàng.Chiều rộng cuộn giấy chính thường dao động từ 400 đến 1400mm, và chiều rộng thành phẩm sau khi cắt có thể xuống đến 20mm đối với các ứng dụng nhãn thuốc lá hoặc rượu. Nếu đơn đặt hàng của bạn có xu hướng hướng đến chiều rộng hẹp hơn và số lượng nhỏ hơn, thì tính tiện dụng khi chuyển đổi và độ ổn định ở tốc độ thấp sẽ quan trọng hơn tốc độ tối đa 400 m/phút mà bạn hiếm khi đạt được.
Tự động hóa hạ nguồnLiệu cuộn giấy đã xẻ có thể dùng cho máy dập thủ công hay dây chuyền tự động tốc độ cao với cửa sổ định vị chính xác? Loại thứ hai đòi hỏi dung sai chiều rộng chặt chẽ hơn, mép giấy sạch hơn và mật độ cuộn đồng đều hơn. Hãy thông báo điều này cho nhà cung cấp; một máy được cấu hình để xẻ giấy đa năng có thể cần nâng cấp thông số kỹ thuật ở các bộ phận điều chỉnh độ căng và dẫn hướng để đáp ứng yêu cầu cấp liệu tự động.
Phần kết luận
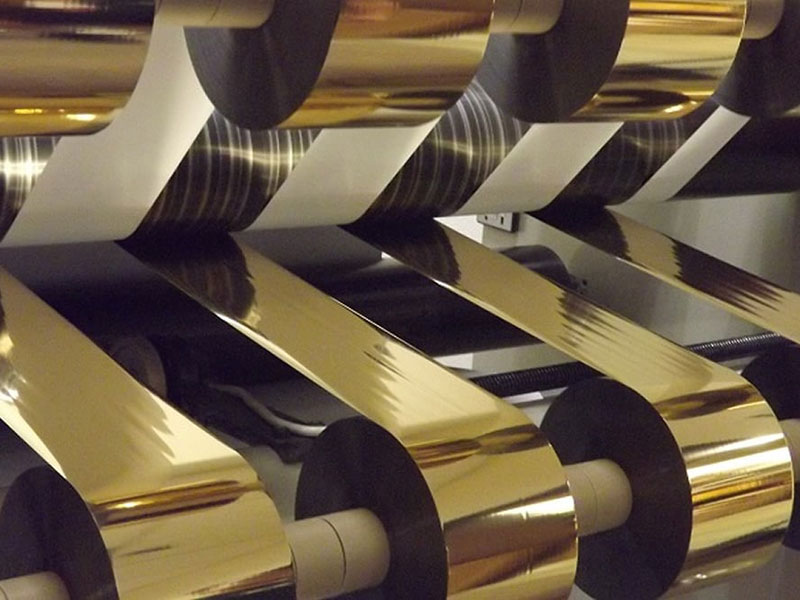
Việc lựa chọn máy cắt màng dập nóng là một bài toán cân bằng giữa độ chính xác cơ khí và độ nhạy của vật liệu. Các thông số quan trọng – lực căng vòng kín, hình dạng cắt quay, dung sai chiều rộng động và tốc độ chuyển đổi – không phải là những thông số chi phối các báo giá thấp. Đối với người mua ở nước ngoài, cách đáng tin cậy nhất là thử nghiệm với vật liệu của riêng mình, kiểm tra lực căng và cấu trúc dẫn hướng thay vì chỉ chấp nhận tốc độ được quảng cáo, và đánh giá khả năng hỗ trợ khu vực của nhà cung cấp với cùng sự nghiêm ngặt như đối với các thông số kỹ thuật của máy. Một máy cắt duy trì độ ổn định lực căng ±0,1mm và ±0,5N trong suốt một ca làm việc sẽ bù lại chi phí cao hơn nhiều lần nhờ giảm thiểu lãng phí màng và đảm bảo sản lượng dập liên tục.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Máy cắt lá nguội
 Máy cuộn ruy băng in thẻ
 Máy cắt ruy băng in thiệp
 Máy cắt xẻ màng dập nóng
 Máy cắt lá kim loại ba chiều
 Máy cắt lá kim loại tăng cường kỹ thuật số
 Máy cắt lá dập nóng RSDS7H 1350 PLUS
 Máy cắt lá dập nóng (RSDS7H) 1350






