Sai lầm phổ biến nhất khi chọn máy cắt màng dập nóng là chỉ tập trung vào "tốc độ tối đa" và "giá cả". Một thiết bị có tốc độ định mức 500 m/phút, nếu hệ thống điều khiển lực căng không đạt tiêu chuẩn, thậm chí có thể không duy trì được tốc độ 200 m/phút trong thực tế; một máy có giá rẻ hơn hàng trăm nghìn nhân dân tệ lại có độ chính xác cắt chênh lệch nửa sợi, và lượng màng bị lãng phí trong một năm đủ để bù lại khoản chênh lệch giá đó.
Màng dập nóng chỉ dày 4~30μm, mỏng, giòn và cực kỳ nhạy cảm với lực căng. Máy cắt thông thường có thể gây ra hiện tượng lệch cạnh và sai lệch nhẹ, và tệ nhất là toàn bộ cuộn sẽ bị loại bỏ. Chìa khóa để lựa chọn là nắm bắt ba thông số thực sự quyết định chất lượng cắt: độ chính xác khi cắt, kiểm soát lực căng và hệ thống dụng cụ.
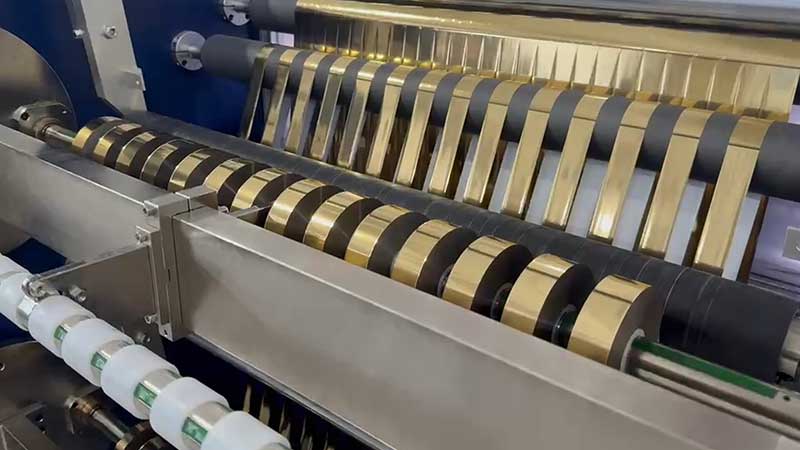
Thông số 1: Độ chính xác cắt rãnh — xác định giới hạn dưới của độ chính xác khi dập nóng.
Độ chính xác khi cắt là yêu cầu bắt buộc và không thể thỏa hiệp. Các sản phẩm dập nóng thông thường cho phép sai số khoảng 0,3mm, nhưng trong lĩnh vực bao bì cao cấp, bao thuốc lá và nhãn mác sang trọng, độ chính xác khi cắt phải đạt ±0,1mm, và một số mẫu cao cấp thậm chí có thể đạt ±0,05mm. Nếu không đáp ứng được độ chính xác, hiện tượng lệch và lộ viền trắng có thể xảy ra trong quá trình dập nóng, và toàn bộ lô sản phẩm sẽ bị loại bỏ.
Điều gì đảm bảo tính chính xác? Hai điểm chính:
Cho dù hệ thống truyền động là dựa trên động cơ servo. Động cơ servo phản hồi nhanh hơn và chính xác hơn so với các bộ điều khiển tần số biến đổi truyền thống, và khi kết hợp với các giá đỡ dụng cụ có thể điều chỉnh ở mức micromet, mỗi lưỡi dao sẽ nằm đúng vị trí được chỉ định.
Thân máy có đủ độ cứng vững không? Thân máy bằng gang hoặc thép hợp kim có độ cứng cao có thể hấp thụ rung động hiệu quả trong quá trình hoạt động ở tốc độ cao. Khi độ lệch tâm hướng tâm của trục lưỡi cưa vượt quá 0,02mm, độ sâu vết cắt sẽ dao động, tạo thành các cạnh lượn sóng. Khi mua hàng, bạn có thể yêu cầu sử dụng đồng hồ đo độ lệch tâm để đo độ lệch tâm của trục lưỡi cưa – thiết bị có độ rung lắc quá mức chắc chắn sẽ có độ chính xác bị “sai lệch” ở tốc độ cao.
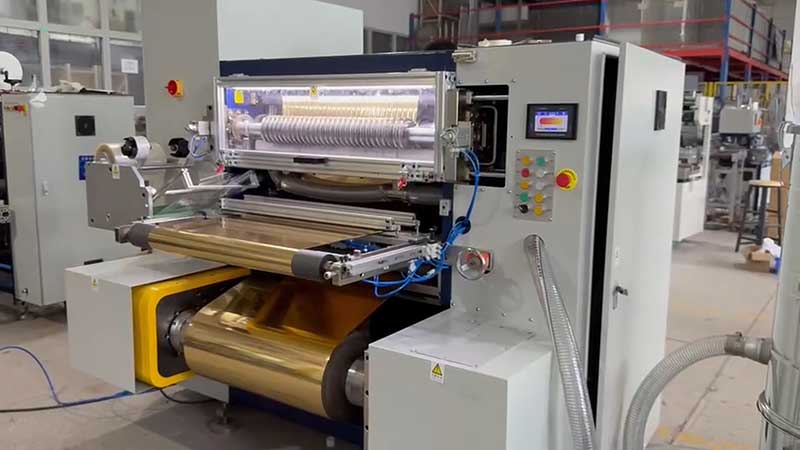
Thông số 2: Kiểm soát lực căng — 'Yếu tố sống còn' của việc cắt xẻ vật liệu mỏng
Vật liệu cơ bản để dập nổi bằng màng nhôm là màng PET, có độ dày 12μm, mỏng hơn cả một sợi tóc. Nếu lực căng hơi quá cao, màng nền có thể bị kéo giãn và biến dạng, dẫn đến việc định vị không chính xác trong quá trình dập nổi; nếu lực căng hơi lỏng, nó có thể bị cuộn lại, nhăn hoặc mất cân bằng. Hơn 90% các vấn đề về kích thước cắt và sai lệch mặt cuối đều bắt nguồn từ việc kiểm soát lực căng.
Để đánh giá chất lượng của một hệ thống căng dây, hãy xem xét ba cấu hình sau:
Cho dù đó là điều khiển servo vòng kín hoàn toàn hay không. Phản ứng điều khiển vòng hở bị chậm trễ, gây ra sự dao động lực căng lớn trong quá trình tăng tốc và giảm tốc. Hệ thống vòng kín hoàn toàn sử dụng cảm biến để phản hồi theo thời gian thực và điều chỉnh động, kiểm soát sự dao động lực căng trong phạm vi 3% so với giá trị đặt.
Liệu công nghệ điều chỉnh lực căng hình nón có khả dụng hay không. Khi đường kính cuộn tăng lên, lực căng phải giảm theo tỷ lệ thuận; nếu không, lớp ngoài có thể bị ép bởi lớp trong, gây ra hiện tượng chuyển dịch hoặc dính lớp nhôm. Đối với màng dập nóng, điều chỉnh lực căng hình nón là công nghệ cốt lõi để ngăn ngừa biến dạng của các cuộn thành phẩm.
Liệu trục cuốn sử dụng trục trượt hay trục giãn nở bằng khí. Khi cuốn nhiều trục quay cùng lúc, sự khác biệt nhỏ về độ dày của lõi có thể gây ra độ siết không đồng đều. Trục trượt cho phép mỗi trạm cuốn trượt và điều chỉnh độc lập, giải quyết vấn đề độ siết không đồng đều giữa bên trong và bên ngoài.
Nếu một thiết bị chỉ đề cập đến "tốc độ tối đa" mà bỏ qua độ chính xác của việc kiểm soát lực căng và đường cong côn, về cơ bản có thể kết luận rằng nó không hiểu về ép màng nhiệt.
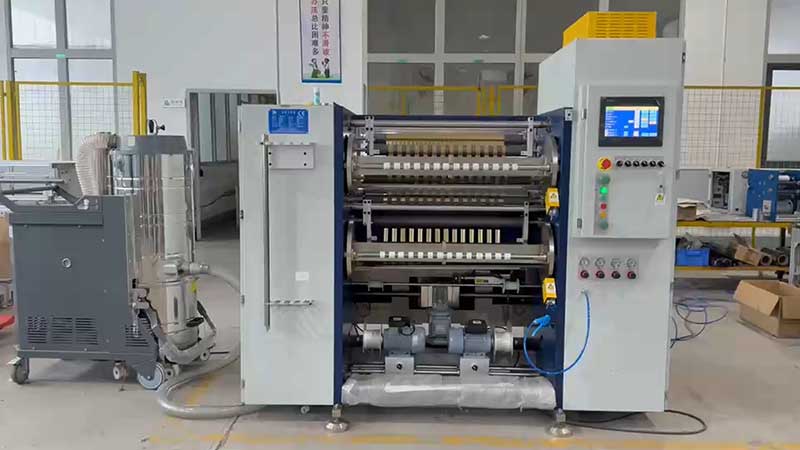
Thông số 3: Hệ thống công cụ — yếu tố quyết định chất lượng cắt tỉa
Màng dập nóng có một lớp keo trên bề mặt. Lưỡi dao thông thường sẽ bị dính keo và cùn sau thời gian sử dụng lâu dài, và các cạnh được cắt không phải là "cắt" mà là "ép" ra, inevitably tạo ra các gờ và bột màng. Các gờ dưới áp lực dập nóng trực tiếp xuất hiện dưới dạng "khuyết tật cạnh vàng", trong khi bột nhôm rơi xuống bề mặt màng tạo thành "các đốm dập vàng".
Cách chọn hệ thống công cụ:
Tốt nhất nên sử dụng lưỡi cắt tròn. Lưỡi cắt trên và dưới được ghép nối với nhau, bề mặt cắt nhẵn và không có gờ, lưỡi cắt có tuổi thọ cao và phù hợp với việc cắt tốc độ cao (≥300m/phút). Lưỡi cắt phẳng (loại lưỡi dao cạo) dễ bị mòn dẫn đến không cắt được hoặc không tạo được gờ.
Đối với vật liệu chế tạo dụng cụ, hãy chọn cacbua hoặc lớp phủ kim cương. Hai vật liệu này có tuổi thọ cao và không dễ bị dính kết, do đó các cạnh cần được đánh bóng như gương. Khe hở và độ chồng lên nhau giữa lưỡi trên và lưỡi dưới phải được điều chỉnh chính xác – nếu khe hở quá lớn, việc cắt sẽ không thể thực hiện được; nếu quá nhỏ, nó sẽ làm tăng tốc độ mài mòn.
Tập trung vào việc loại bỏ bụi và khử tĩnh điện. Quá trình cắt tạo ra bột nhôm và bụi nhựa siêu nhỏ, vì vậy cần trang bị hệ thống loại bỏ bụi kết hợp tiếp xúc (con lăn hút bụi) và không tiếp xúc (dao khí ion). Các thanh khử tĩnh điện được lắp đặt tại các điểm thoát cuộn dây để ngăn chặn tĩnh điện hút bụi vào cuộn dây.
Xét cả ba thông số, chúng thực chất đều chỉ ra cùng một nguyên tắc: máy cắt màng dập nóng không phải là thiết bị đa năng, mà là máy chuyên dụng. Sử dụng các tiêu chuẩn của máy cắt màng thông thường giúp tiết kiệm chi phí mua máy nhưng lại tốn chi phí do phế liệu và thời gian ngừng hoạt động.
Lời khuyên thực tế khi lựa chọn: Hãy mang theo cuộn giấy bạc dập nóng mẫu mà bạn thường dùng và cắt thử một cuộn tại chỗ. Kiểm tra xem mặt cuối có nhẵn bóng như gương không, dùng kính lúp công suất cao để kiểm tra các vết nứt nhỏ trên cạnh cắt, và quan sát xem độ căng có ổn định trong quá trình tăng tốc và giảm tốc hay không. Cho dù thông số kỹ thuật có tốt đến đâu, tại sao không thử cắt thành một cuộn và xem kết quả thế nào?
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Máy cắt lá nguội
 Máy cuộn ruy băng in thẻ
 Máy cắt ruy băng in thiệp
 Máy cắt xẻ màng dập nóng
 Máy cắt lá kim loại ba chiều
 Máy cắt lá kim loại tăng cường kỹ thuật số
 Máy cắt lá dập nóng RSDS7H 1350 PLUS
 Máy cắt lá dập nóng (RSDS7H) 1350






