Việc lựa chọn máy cắt xẻ màng dập nóng không chỉ đơn thuần là so sánh thương hiệu lưỡi dao hay trọng lượng máy, mà còn là lựa chọn hệ thống điều khiển lực căng có thể xử lý các vật liệu siêu mỏng. Độ dày tổng thể của màng dập nóng thường chỉ từ 12 đến 30 micron, bao gồm màng nền PET, lớp tách, lớp màu, lớp phủ nhôm và lớp keo, mỗi lớp có độ nhạy khác nhau với ứng suất cơ học. Nếu lực căng quá cao, màng nền sẽ bị kéo giãn và biến dạng, dẫn đến việc dập không chính xác; nếu lực căng thấp, cuộn màng sẽ bị lỏng và tuột ra, đứt ngay khi đang trên máy; nếu lực căng dao động dù chỉ một chút, cuộn màng sẽ siết chặt và nới lỏng vài vòng, tất cả đều là những mối nguy hại đến chất lượng. Có câu nói trong ngành: "Ép ba phần, cắt bảy mươi phần trăm". Việc kiểm soát lực căng trong giai đoạn cắt xẻ quyết định trực tiếp đến năng suất của các quy trình dập nóng tiếp theo.
Hãy từ bỏ tư duy "căng thẳng thường trực"; kiểm soát quá trình giảm liều mới là điều quan trọng nhất.
Sai lầm phổ biến nhất khi chọn máy là thường xuyên thiết lập một giá trị lực căng cố định rồi bỏ qua nó. Tuy nhiên, trong quá trình xẻ cuộn, đường kính liên tục thay đổi—đường kính của cuộn giấy tháo ra nhỏ dần và đường kính cuộn giấy lại lớn dần. Lực căng không đổi có nghĩa là khi cuộn lại, lớp ngoài liên tục bị ép vào lớp trong, cuối cùng khiến vòng trong bị nhăn và tạo thành "lõi hoa cúc", trong khi đáy của cuộn giấy lớn bị kéo căng quá mức hoặc thậm chí bị đứt.
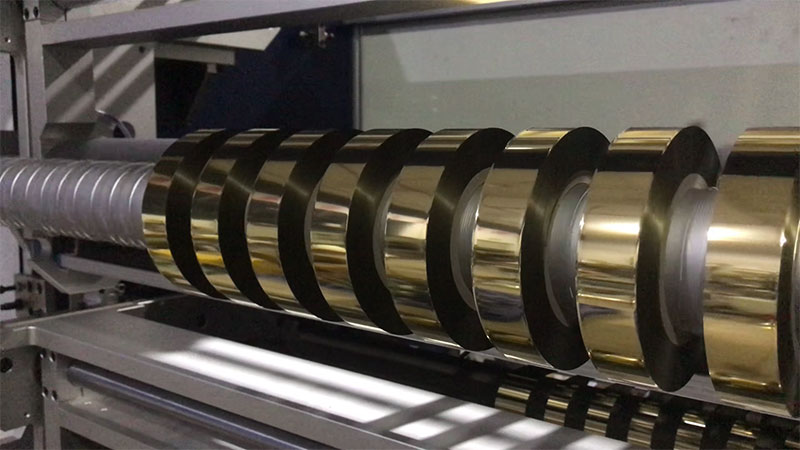
Kiểm soát lực căng côn là một chức năng cơ bản, không phải là một tính năng bổ sung. Lực căng phải giảm theo một đường cong được thiết lập sẵn khi đường kính cuộn tăng lên: ban đầu, lực căng thấp hơn được sử dụng để đảm bảo lõi cuộn phẳng và vừa khít, áp suất giữa các lớp ổn định được duy trì ở phần giữa, và lực căng được giảm dần ở cuối để bù lại trọng lượng của vòng ngoài. Hệ số côn thường được đặt trong khoảng từ 0,5 đến 0,8, với lực căng ban đầu được đặt ở mức 8% đến 12% lực căng đứt của vật liệu, và lực căng cuối cùng giảm xuống còn 40% đến 70% giá trị ban đầu. Đối với các vật liệu mỏng và yếu như ép nóng, độ côn được khuyến nghị nằm trong khoảng từ 60% đến 80%. Sau khi áp dụng kiểm soát lực căng côn, tỷ lệ lỗi đối với các sản phẩm có bề mặt không đều có thể giảm từ 40% đến 60%. Các máy không có chức năng côn, cho dù cảm biến có đắt tiền hay động cơ có tốt đến đâu, việc cắt các cuộn giấy bạc đều giống như "quả bom hẹn giờ".
Vòng kín là đường đi; độ chính xác phụ thuộc vào sự dao động hơn là các thiết lập.
Hệ thống điều khiển lực căng được chia thành hai loại: vòng hở và vòng kín. Điều khiển vòng hở cho ra tín hiệu theo các giá trị đã được thiết lập trước, bất kể lực căng thực tế; điều khiển vòng kín sử dụng cảm biến để phát hiện lực căng thực tế trong thời gian thực và cung cấp phản hồi cho bộ điều khiển để hiệu chỉnh động. Đối với việc cắt màng dập nóng, phải sử dụng phương pháp cắt vòng kín; đây là điều cần thiết.
Hệ thống vòng kín bao gồm ba thành phần cốt lõi: cảm biến lực căng chịu trách nhiệm cảm nhận, bộ điều khiển tính toán lượng điều chỉnh thông qua thuật toán PID, và bộ chấp hành thực hiện thao tác. Về lựa chọn bộ chấp hành, ly hợp bột từ có chi phí tương đối thấp nhưng nhìn chung có độ chính xác trung bình và phản hồi chậm, dễ gây ra hiện tượng lỏng lẻo bên trong và quá chặt bên ngoài; động cơ servo cung cấp độ chính xác cao và phản hồi nhanh, cho phép thực hiện các thuật toán điều khiển phức tạp hơn, làm cho chúng trở thành lựa chọn đáng tin cậy hơn cho các vật liệu phủ đặc biệt như màng dập nóng siêu mỏng hoặc màng laser.
Khi chọn máy, đừng chỉ nhìn vào "phạm vi cài đặt lực căng"; hãy nhìn vào phạm vi dao động lực căng. Thiết bị chất lượng cao có thể kiểm soát dao động trong phạm vi ±3% so với giá trị cài đặt, trong khi các mẫu cao cấp có thể đạt độ chính xác ±0,5N. Chỉ số này xác định xem cuộn giấy bạc dập nóng của bạn "vừa căng vừa lỏng" hay "đồng đều từ lõi đến bề mặt".
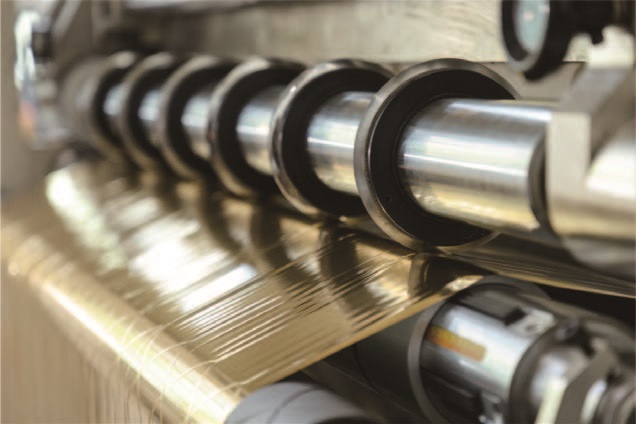
Lưỡi cắt phải nằm trong "vùng không dao động".
Kiểm soát độ căng không chỉ đơn thuần là việc cuộn và mở cuộn vật liệu. Nếu vật liệu tại lưỡi cắt bị rung lắc do sự dao động của độ căng, lưỡi cắt sẽ cắt như một "cưa", tạo ra những vết răng cưa siêu nhỏ - đây là nguyên nhân gốc rễ gây ra hiện tượng mép lá vàng bị xước và lá vàng bị rách.
Các máy cắt xẻ cao cấp hiện đại hoạt động với hệ thống điều khiển lực căng độc lập nhiều vùng: vùng cuộn, vùng kéo (trước và sau lưỡi cắt) và vùng cuốn đều có các vòng kín độc lập. Sự dao động được cách ly bên ngoài khu vực cắt thông qua các con lăn nổi hoặc cảm biến lực căng, đảm bảo vật liệu tại lưỡi cắt luôn ở trạng thái "không dao động lực căng". Khi chọn model, bạn có thể trực tiếp hỏi nhà sản xuất: Có thiết kế cách ly lực căng độc lập trước và sau máy cắt xẻ không? Nếu không, khả năng xuất hiện các cạnh thô ráp trên vật liệu mỏng sẽ tăng lên đáng kể.
"Sự bù trừ động" tại các thời điểm tăng tốc và giảm tốc quyết định tỷ lệ đứt gãy của lá kim loại.
Khoảnh khắc máy cắt bắt đầu hoạt động, tăng tốc, giảm tốc và dừng lại là lúc xảy ra những biến động lực căng mạnh nhất. Nếu chấn động quán tính do thay đổi tốc độ không được bù trừ, nó sẽ tác động trực tiếp lên màng phim. Màng phim PET dày 12 micron mỏng hơn cả sợi tóc; chỉ cần một xung lực căng nhỏ cũng đủ làm đứt nó.
Một hệ thống căng cáp tốt có thể kiểm soát sự dao động lực căng thực tế trong phạm vi ±3% khi tăng tốc tối đa, tùy thuộc vào tần số phản hồi của động cơ servo và chất lượng của thuật toán điều khiển. Khi mua hàng, việc yêu cầu nhà cung cấp trình bày đường cong lực căng trong quá trình tăng tốc và giảm tốc sẽ có ý nghĩa hơn là chỉ xem xét các thông số tĩnh. Duy trì lực căng ổn định trong quá trình hoạt động ở tốc độ không đổi là điều cơ bản; thử thách thực sự đến vào thời điểm tăng tốc, giảm tốc và dừng đột ngột.
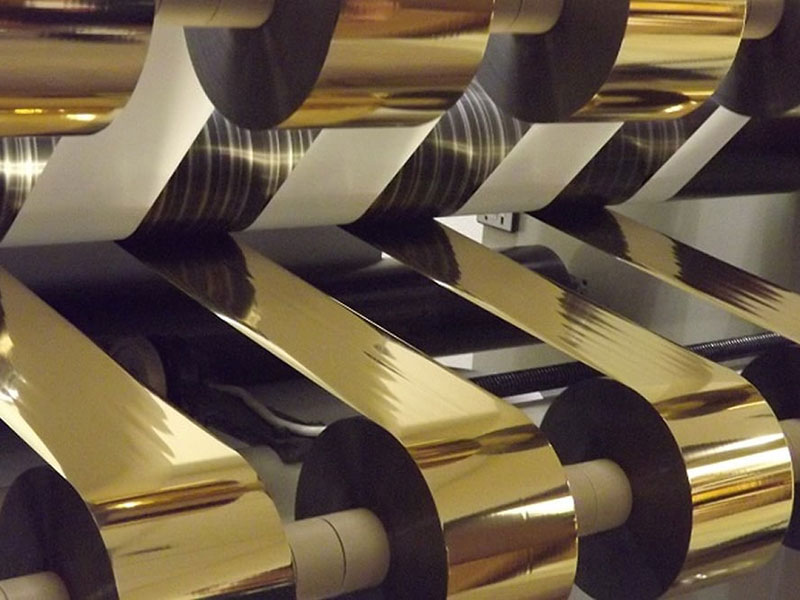
Cuộn dây đa trục: Trục trượt giải quyết vấn đề "một cuộn siết chặt, một cuộn nới lỏng".
Khi máy xẻ cuộn nhiều cuộn vật liệu hẹp cùng lúc, sự khác biệt nhỏ về độ dày vật liệu giữa các cuộn sẽ tích lũy thành sự chênh lệch lực căng lớn hơn. Sự sai lệch về độ dày gây ra tốc độ cuộn khác nhau giữa các dải vật liệu; một số cuộn bị căng, một số bị lỏng, các mặt đầu không đều, và trong trường hợp nghiêm trọng, lực căng quá mức dẫn đến phải loại bỏ sản phẩm.
Trục trượt là một giải pháp thiết thực cho vấn đề này. Nó sử dụng nguyên lý trượt vòng để điều chỉnh lực căng độc lập tại mỗi trạm cuộn, đảm bảo nhiều cuộn trên trục được cuộn dưới lực căng đồng đều từ lõi đến lớp ngoài. Đối với các trường hợp xẻ dải hẹp, trục trượt giúp ngăn ngừa hiệu quả các vấn đề về độ lỏng và độ chặt do độ dày vật liệu không đồng đều. Nếu thường xuyên yêu cầu xẻ dải hẹp, trục trượt nên được xem xét như một phần của tiêu chí lựa chọn.
Kiểm tra bằng cách cắt thử: Cho dù thông số kỹ thuật có tốt đến đâu, tốt hơn hết là nên cắt thử một cuộn.
Cách duy nhất đáng tin cậy để xác định xem hệ thống điều chỉnh độ căng của máy cắt màng có quá cứng hay không là thử nghiệm máy với vật liệu. Hãy tập trung quan sát độ phẳng của mặt cuối màng sau khi cắt: ấn nhẹ mặt cuối cuộn màng bằng tay; nếu lõi mềm và lớp ngoài lỏng lẻo, độ căng không đủ; nếu cuộn màng cứng và mặt cuối có hình dạng "loang", điều đó cho thấy độ căng quá mức. Nếu có thể, hãy sử dụng kính hiển vi có độ phóng đại cao để kiểm tra các cạnh cắt xem có bất kỳ vết nứt nhỏ hoặc gờ nào khó phát hiện bằng mắt thường hay không.
Việc lựa chọn máy cắt xẻ màng dập nóng không chỉ đơn thuần là việc xếp chồng các thông số. Độ chính xác quyết định độ mịn của đường cắt, lực căng quyết định độ ổn định của đường cắt; chỉ khi cả hai cùng phối hợp nhịp nhàng thì quá trình dập tiếp theo mới thực sự đạt được "sự tinh tế đến từng milimet". Trong hai yếu tố này, kiểm soát lực căng là yếu tố cơ bản hơn – nó quyết định liệu vật liệu có thể đến máy dập nóng trong tình trạng tốt hay không, thay vì tạo ra nguy cơ biến dạng ở giai đoạn cắt xẻ.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Máy cắt lá nguội
 Máy cuộn ruy băng in thẻ
 Máy cắt ruy băng in thiệp
 Máy cắt xẻ màng dập nóng
 Máy cắt lá kim loại ba chiều
 Máy cắt lá kim loại tăng cường kỹ thuật số
 Máy cắt lá dập nóng RSDS7H 1350 PLUS
 Máy cắt lá dập nóng (RSDS7H) 1350






