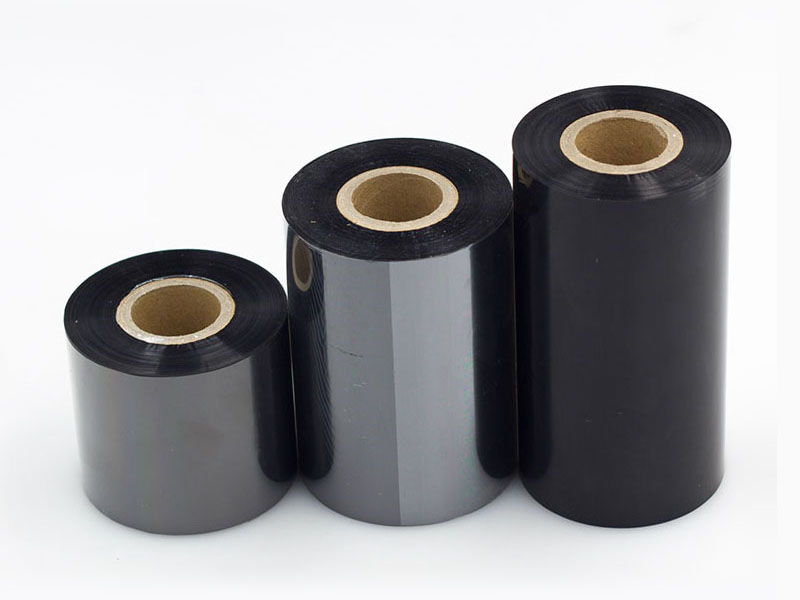
Ruy băng truyền nhiệt bao gồm màng nền PET chỉ dày từ 4,5 đến 20 micron và một lớp mực phủ. Cắt rãnh là công đoạn cuối cùng và quan trọng nhất, quyết định chất lượng của sản phẩm hoàn thiện. Máy cắt rãnh không phù hợp có thể gây ra hiện tượng gờ cạnh làm hỏng đầu in, dung sai chiều rộng quá lớn dẫn đến lệch hình in, hoặc thậm chí lực căng cuộn không đều dẫn đến đứt ruy băng. Dưới đây là danh sách kiểm tra lựa chọn quy trình hoàn chỉnh, từ định nghĩa yêu cầu đến nghiệm thu và triển khai, từng bước thu hẹp lựa chọn thiết bị phù hợp cho sản xuất thực tế.
Bước 1: Xác định rõ danh sách nhu cầu của bản thân
Bước đầu tiên trong việc lựa chọn mô hình không phải là nhìn vào thiết bị, mà là nhìn vào chính bản thân mình. Trước khi liên hệ với bất kỳ nhà cung cấp nào, hãy trả lời những câu hỏi sau:
Loại ruy băng: Sản phẩm chính của bạn là ruy băng gốc sáp, hỗn hợp hay gốc nhựa? Các vật liệu khác nhau có yêu cầu khác nhau đáng kể về dụng cụ và kiểm soát lực căng. Ruy băng gốc sáp có kết cấu mềm và có thể cắt ổn định ở tốc độ cao hơn; lớp phủ ruy băng gốc nhựa cứng và có độ dẻo dai thấp, và thường cần hoạt động ở tốc độ thấp hơn 20%–30% so với ruy băng gốc sáp.
Yêu cầu về độ chính xác: Sản phẩm hoàn thiện được sử dụng trong trường hợp nào? Dung sai nhãn thương mại tiêu chuẩn ± 0,3~0,5mm là đủ; Nhãn điện tử chính xác hoặc truy xuất nguồn gốc dược phẩm yêu cầu ±0,1mm; Đối với ruy băng siêu hẹp (<10mm), ± phải nằm trong phạm vi 0,05mm. Yêu cầu về độ chính xác quyết định trực tiếp cấp độ thiết bị và quy mô đầu tư.
Phạm vi chiều rộng: Đối với tất cả các thông số kỹ thuật cắt xẻ có thể liên quan hiện tại và trong tương lai, kích thước hẹp nhất và rộng nhất là bao nhiêu? Điều này xác định phạm vi chiều rộng cắt xẻ và cấu hình giá đỡ dụng cụ của thiết bị.
Năng lực sản xuất hàng ngày: Sản xuất theo lô nhỏ với nhiều chủng loại sản phẩm, hay sản xuất liên tục quy mô lớn? Điều này ảnh hưởng trực tiếp đến việc lựa chọn tốc độ sản xuất và mức độ tự động hóa.
Thông số kỹ thuật nguyên liệu thô: Chiều rộng và đường kính tối đa của các trục chính phía thượng nguồn là bao nhiêu? Đường kính cuộn ≥600mm là yêu cầu cơ bản đối với năng suất sản xuất trung bình hoặc cao hơn. Đồng thời, xác nhận đường kính trong của trục chính (3 inch hoặc 6 inch) để đảm bảo phù hợp với trục cuốn tháo cuộn của thiết bị.
Bước 2: So sánh hiệu năng các thông số cốt lõi
Khi đã xác định rõ các yêu cầu, hãy nhanh chóng lọc các thiết bị dựa trên ba thông số cốt lõi sau.
Độ chính xác khi cắt: yếu tố sống còn của chất lượng
Độ chính xác khi cắt là chỉ số chính để đánh giá hiệu suất thiết bị, trực tiếp quyết định độ đồng nhất về chiều rộng và chất lượng mép của ruy băng thành phẩm. Khi lựa chọn, lưu ý rằng các giá trị lý thuyết được liệt kê trong bảng thông số chỉ mang tính tham khảo. Hãy yêu cầu nhà sản xuất tiến hành thử nghiệm cắt tại chỗ cuộn ruy băng của riêng bạn, dựa trên dữ liệu thử nghiệm mẫu thực tế.
Tốc độ cắt: Sự cân bằng giữa hiệu quả và chất lượng
Thông tin tham khảo về tốc độ: Loại tốc độ thấp tiết kiệm nhiên liệu 50–100 m/phút, phù hợp với sản xuất theo lô nhỏ và nhiều loại sản phẩm; Loại tốc độ trung bình đa dụng từ 150–250 m/phút, đáp ứng hầu hết các đơn đặt hàng thương mại; Loại tốc độ cao dùng cho sản xuất 300–500 m/phút, phù hợp với sản xuất liên tục quy mô lớn.
Một câu nói cần lưu ý là: tốc độ tối đa danh nghĩa không bằng tốc độ thực tế có thể sử dụng. Ruy băng nhựa cần hoạt động ở tốc độ thấp hơn, và độ ổn định của thiết bị ở tốc độ thông thường quan trọng hơn tốc độ tối đa. Khi chọn mẫu, hãy quan sát trạng thái cuộn dây trong quá trình khởi động ở tốc độ cao và dừng khẩn cấp, thay vì chỉ nhìn vào tốc độ tối đa khi không tải.
Độ gọn gàng của cuộn giấy: một chỉ số quan trọng thường bị bỏ qua.
Độ lệch mặt cuối cuộn giấy cần được kiểm soát trong phạm vi ±1mm, và thiết bị cao cấp có thể đạt đến ±0,5mm. Nguyên nhân gốc rễ của độ lệch mặt cuối là do hiện tượng "lõm hình chuông", "lởm chởm" hoặc các nếp gấp bên trong, tất cả đều xuất phát từ hệ thống kiểm soát lực căng và thiết bị hiệu chỉnh không đầy đủ. Những vấn đề này có thể dễ dàng gây ra hiện tượng cuộn giấy bị rách hoặc đứt trong quá trình tháo cuộn và in ấn sau đó, vì vậy chất lượng cuộn giấy phải được đưa vào đánh giá thử nghiệm cắt khi lựa chọn model.
Bước 3: Xem xét cấu hình cốt lõi
Ngoài các thông số kỹ thuật, cấu hình của các thành phần cốt lõi sau đây sẽ quyết định độ ổn định lâu dài của thiết bị và trải nghiệm người dùng.
Hệ thống điều khiển lực căng là "linh hồn" của thiết bị. Lớp nền ruy băng cực kỳ mỏng và rất nhạy cảm với lực căng, việc điều khiển lực căng ảnh hưởng đến độ phẳng của cuộn hơn 50%. Ưu tiên các hệ thống điều khiển lực căng vòng kín hoàn toàn tự động, với sự dao động lực căng trong quá trình tăng tốc và giảm tốc được kiểm soát trong phạm vi ±1,5%. Việc kiểm soát độ côn cũng quan trọng không kém - cuộn thành phẩm nên có độ cứng giảm dần từ trục ra vòng ngoài để tránh các vết kẹp bên trong hoặc sự sụp đổ của vòng ngoài.
Cấu hình trục cuốn quyết định khả năng thích ứng với nhiều thông số kỹ thuật. Đối với các loại ruy băng cao cấp và các kịch bản sản xuất có sự thay đổi thông số kỹ thuật thường xuyên, trục cuốn khí nén là một yếu tố không thể thiếu. Mỗi bộ phận cuốn độc lập điều khiển mô-men xoắn, giải quyết hiệu quả các vấn đề "lỏng bên trong, chặt bên ngoài" hoặc "lõi bên trong". Trục cuốn khí nén có độ chính xác điều khiển cao hơn so với trục cuốn cơ khí, do đó phù hợp với sản xuất nhiều sản phẩm.
Hệ thống dụng cụ và hiệu chỉnh. Độ lệch tâm hướng tâm của trục dụng cụ phải được kiểm soát trong phạm vi 0,01mm; độ lệch tâm càng nhỏ, các cạnh càng sắc nét. Lưỡi dao vuông (kiểu dao cạo) thích hợp cho các dải mỏng dưới 70μm, trong khi lưỡi dao tròn (kiểu kéo) thích hợp hơn cho các vật liệu dày trên 100μm và các dải có lớp giấy lót. Phải trang bị hệ thống hiệu chỉnh: hiệu chỉnh quang điện CCD thích hợp cho các vật liệu trong suốt hoặc bán trong suốt, trong khi hiệu chỉnh siêu âm thích hợp cho các vật liệu mờ đục.
Khung và các bộ phận truyền động. Khung bằng gang hoặc thép cường độ cao, chắc chắn có thể hấp thụ rung động hiệu quả, đảm bảo duy trì độ chính xác lâu dài. Thương hiệu của các bộ phận truyền động cốt lõi như vòng bi, ray dẫn hướng và động cơ servo (THK, NSK, Mitsubishi, Panasonic, v.v.) phản ánh cam kết về chất lượng của nhà sản xuất. Trong quá trình kiểm tra máy móc, cần phải xác minh xem sản phẩm thực tế có phù hợp với hợp đồng hay không.
Bước 4: Kiểm tra tại nhà máy — Hãy để dữ liệu tự nói lên tất cả.
Giai đoạn cuối cùng của quá trình lựa chọn, và cũng là điểm mấu chốt trong kiểm soát rủi ro, là Thử nghiệm Chấp nhận tại Nhà máy (FAT). Nguyên tắc cốt lõi là: không tiến hành thử nghiệm tại xưởng của mình nếu việc thử nghiệm đó phải được thực hiện tại xưởng của nhà cung cấp. Mang theo ít nhất 2000 mét cuộn mẫu đại diện và hoàn thành các chỉ số đo lường chính sau đây trước khi giao hàng.
Độ chính xác hình học tĩnh là yếu tố cơ bản. Độ bằng phẳng của khung ≤ 0,1mm/m và sai số song song của con lăn dẫn hướng ≤±0,05mm, đây là nguyên nhân vật lý gốc rễ ngăn ngừa sự lệch hướng của ruy băng.
Độ chính xác khi cắt động là một yếu tố hiệu suất cốt lõi. Dung sai chiều rộng cắt phải đáp ứng các tiêu chuẩn đã đặt ra (độ chính xác cao là ±0,1mm), độ lệch hình zigzag ≤±0,5mm và các cạnh không có gờ, cạnh trắng hoặc nhiễm bẩn carbon.
Kiểm tra hệ thống căng. Trong quá trình tăng tốc và giảm tốc, sự dao động của lực căng phải được kiểm soát trong phạm vi ±1,5%. Trong quá trình thử nghiệm dừng khẩn cấp, dải băng không được lỏng hoặc đứt; thiết bị chất lượng cao phải có khả năng phanh tức thời đồng bộ để giữ cho bề mặt màng căng mà không bị giãn.
Thử nghiệm vận hành liên tục là tiêu chuẩn vàng để xác minh độ tin cậy. Vận hành liên tục trong 8–24 giờ, ghi lại thời gian ngừng hoạt động ngoài kế hoạch, nhiệt độ ổ trục chính và động cơ tăng không vượt quá nhiệt độ môi trường +15°C, tiếng ồn vận hành ≤75dB(A) và không có tiếng ồn bất thường.
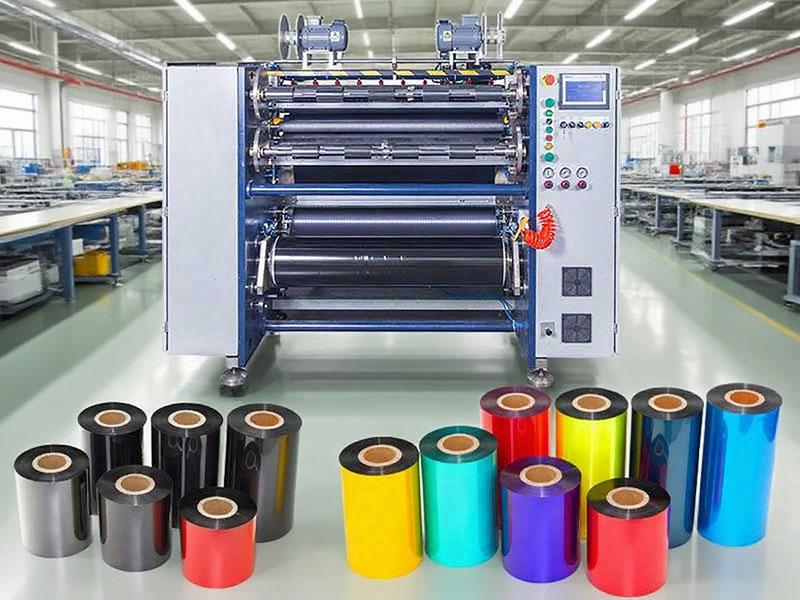
Bước 5: Đánh giá toàn diện về chi phí và dịch vụ hậu mãi
Giá thiết bị chỉ là một phần của tổng chi phí sở hữu. Thiết bị có độ chính xác cao thường giúp giảm tỷ lệ phế phẩm từ 3–8%, và tác động lâu dài của việc giảm thiểu lãng phí vật liệu, chi phí nhân công và chi phí bảo trì thường lớn hơn nhiều so với chênh lệch giá mua ban đầu.
Đánh giá sau bán hàng cần làm rõ: thời gian bảo hành, hỗ trợ lắp đặt và vận hành, thời gian phản hồi sau bán hàng (ví dụ: phản hồi trong vòng 4 giờ, hỗ trợ tại chỗ trong vòng 24 giờ), và sự sẵn có của các phụ tùng tiêu hao. Việc lựa chọn mức độ tự động hóa cũng nên dựa trên các cân nhắc về chi phí nhân công dài hạn – thiết bị có chức năng quản lý công thức, tự động thay đổi thông số kỹ thuật và chẩn đoán lỗi có thể giảm đáng kể thời gian chuyển đổi và lỗi do con người.
Phần kết luận
Nguyên tắc cốt lõi để lựa chọn máy cắt ruy băng là: trước tiên xác định yêu cầu của riêng bạn, sau đó lọc thiết bị dựa trên các thông số, và cuối cùng kiểm chứng hiệu quả bằng cách cắt thử. Cho dù bảng thông số có đẹp đến đâu, việc sử dụng cuộn ruy băng chính của riêng bạn để cắt thử tại chỗ luôn là cơ sở đáng tin cậy nhất để đánh giá. Quy trình lựa chọn nghiêm ngặt về cơ bản nhằm mục đích tìm ra sự cân bằng phù hợp nhất giữa độ chính xác, tốc độ, tự động hóa và chi phí để đáp ứng nhu cầu sản xuất thực tế của bạn.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


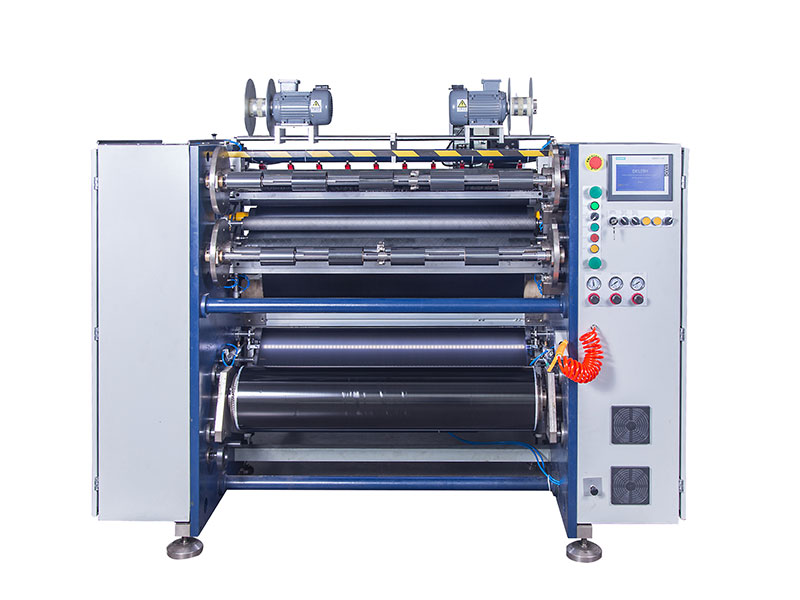
 Máy cắt ruy băng
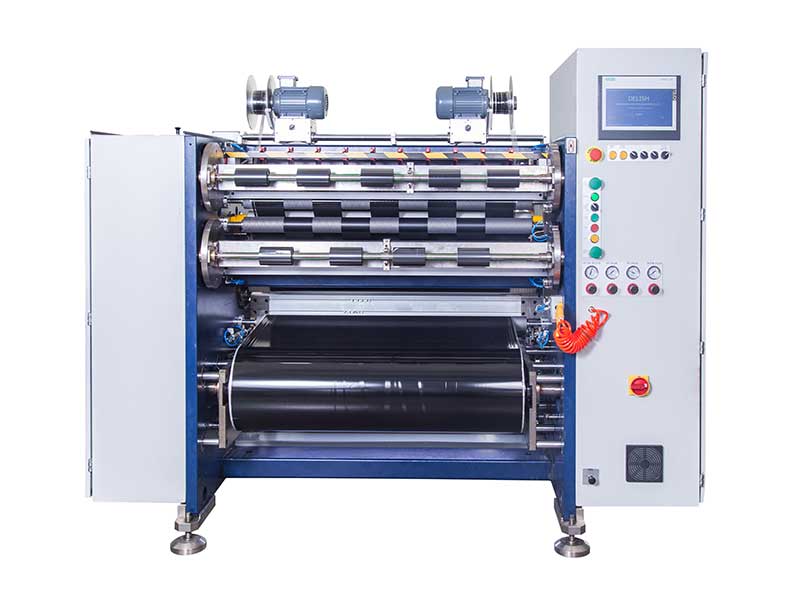 Máy cắt ruy băng mã vạch
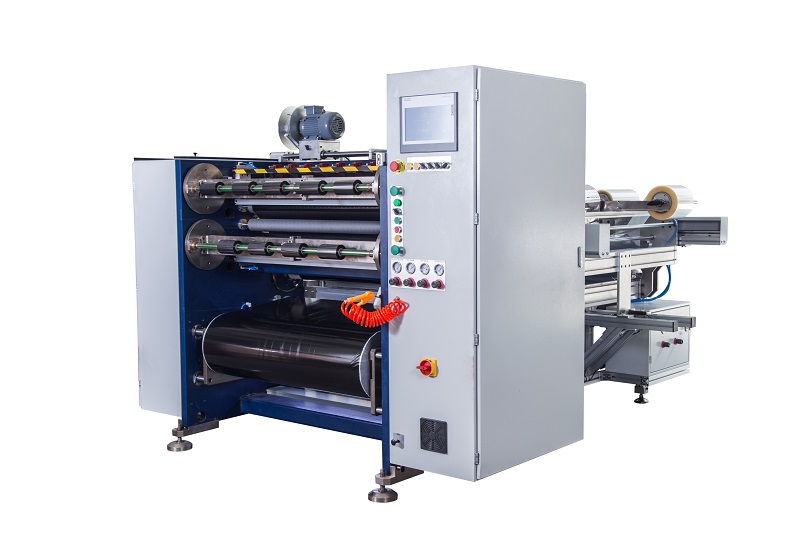 Máy cắt ruy băng truyền nhiệt bán tự động RSDS5 PLUS
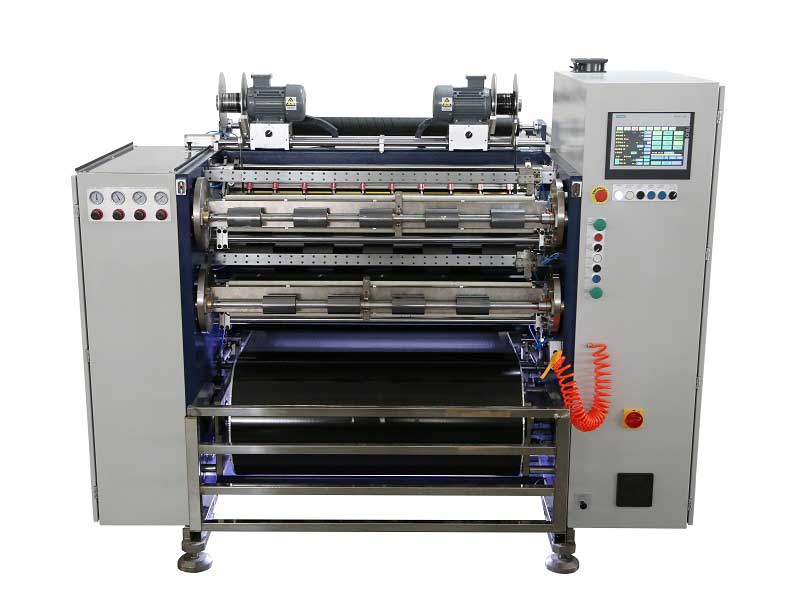 Máy cắt ruy băng truyền nhiệt tự động RSDS8 H PLUS
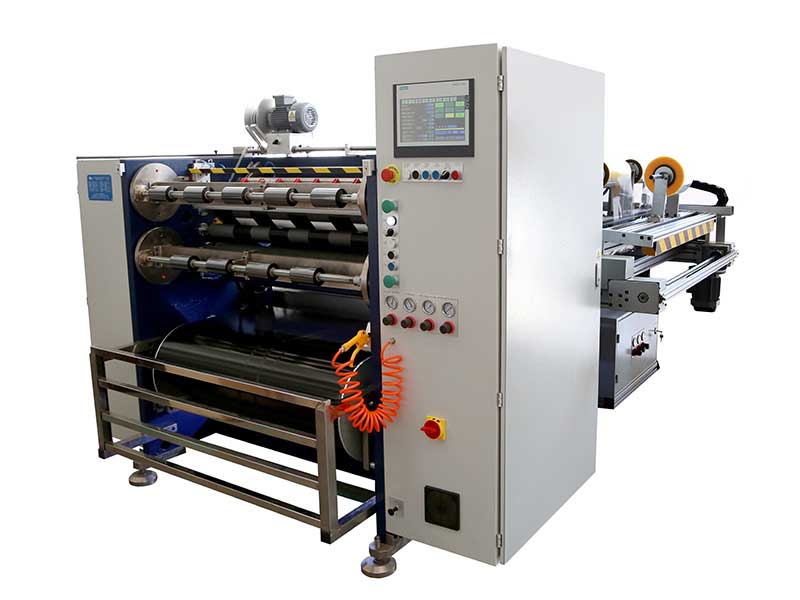 Máy cắt ruy băng truyền nhiệt tự động RSDS6 PLUS
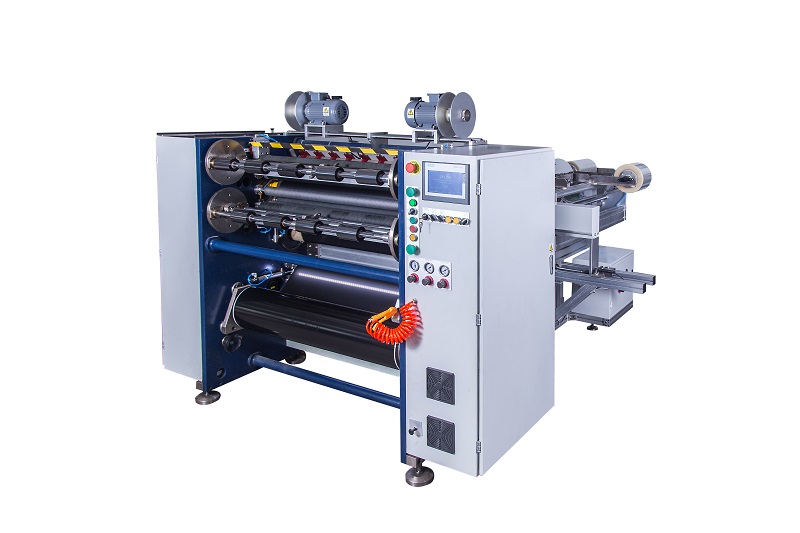 Máy cắt ruy băng truyền nhiệt bán tự động RSDS1 PLUS
 Máy cuộn ruy băng in thẻ
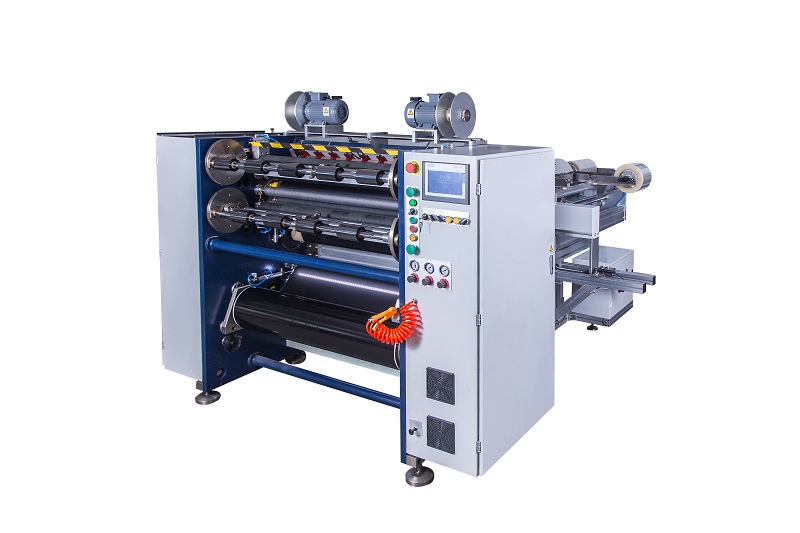 Máy cắt ruy băng truyền nhiệt bán tự động RSDS2 PLUS






