Trong chuỗi công nghiệp in mã vạch, máy cắt ruy băng đóng vai trò là "cầu nối" - chúng cắt chính xác các cuộn ruy băng tráng phủ lớn, rộng thành các cuộn nhỏ phù hợp với các mẫu máy in mã vạch khác nhau. Quá trình này có vẻ đơn giản, nhưng nó quyết định trực tiếp chất lượng bản in cuối cùng: độ chính xác khi cắt không đủ có thể gây ra hiện tượng lệch ruy băng và các vạch trắng trong bản in; kiểm soát lực căng không đúng cách có thể gây ra hiện tượng bong tróc bột, nhăn hoặc thậm chí đứt ruy băng. Chức năng cốt lõi của máy cắt ruy băng xoay quanh ba khía cạnh: "cắt chính xác, cuộn ổn định và vận hành nhanh".

Kiểm soát độ chính xác khi cắt xẻ: từ khâu vận hành cơ khí đến sự phối hợp hệ thống.
Độ chính xác khi cắt là chỉ số hiệu suất cơ bản nhất của máy cắt ruy băng. Yêu cầu cốt lõi là cắt ruy băng rộng thành các cuộn nhỏ có chiều rộng xác định, với sai số chiều rộng thường được kiểm soát trong phạm vi ±0,1mm. Độ chính xác này không đạt được bởi một bộ phận đơn lẻ, mà là kết quả của một hệ thống phối hợp nhịp nhàng.
Các thiết bị cắt thường sử dụng hệ thống lưỡi dao tròn hoặc phẳng, với số lượng và khoảng cách giữa các nhóm lưỡi dao có thể điều chỉnh thủ công hoặc bằng máy CNC theo yêu cầu của đơn đặt hàng. Đối với các vật liệu cứng hơn như ruy băng nhựa, khả năng chống mài mòn và độ sắc bén của lưỡi dao là rất quan trọng. Nhưng chỉ dựa vào bản thân dụng cụ là chưa đủ—hệ thống hiệu chỉnh đóng vai trò là "bộ hiệu chuẩn". Bằng cách theo dõi vị trí mép ruy băng trong thời gian thực thông qua các cảm biến quang điện, hệ thống hiệu chỉnh có thể tự động điều chỉnh vị trí ngang của ruy băng để đảm bảo rằng mép ruy băng về mặt lý thuyết vẫn thẳng hàng với dụng cụ trong suốt quá trình cắt. Nếu không có lớp bảo vệ này, ngay cả khi lắp đặt dụng cụ chính xác, ngay cả sự dịch chuyển ngang nhỏ trong quá trình cắt ruy băng cũng có thể tích lũy thành độ lệch chiều rộng đáng kể.
Độ chính xác cao hơn được đảm bảo nhờ các hệ thống điều khiển tham số. Máy cắt ruy băng hiện đại thường sử dụng PLC hoặc giao diện màn hình cảm ứng, cho phép người vận hành thiết lập các thông số như chiều dài cắt, tốc độ và số lượng, và hệ thống sẽ tự động tính toán đường cong vận hành hợp lý dựa trên các thiết lập này. Một số mẫu máy tiên tiến còn có chức năng điều khiển khởi động và dừng đệm, tự động điều chỉnh tốc độ và lực căng trong giai đoạn khởi động và dừng để tránh sự dao động trong dung sai cắt do tác động tức thời. Dữ liệu cho thấy sự tối ưu hóa này có thể cải thiện độ chính xác cắt hơn 50%.

Kiểm soát độ căng: yếu tố sống còn của chất lượng trong toàn bộ quy trình.
Nếu độ chính xác khi cắt quyết định "độ phù hợp kích thước" của ruy băng, thì việc kiểm soát lực căng sẽ quyết định "hiệu suất in ấn" của ruy băng. Lực căng là biến số quan trọng và tinh tế nhất trong quá trình cắt ruy băng: lực căng quá mức gây hư hại cho màng nền PET, dẫn đến những thay đổi vật lý trong lớp mực bám dính, gây ra hiện tượng bong tróc bột mực trong quá trình sử dụng; lực căng không đủ khiến ruy băng bị lỏng khi cuộn lại, gây ra nếp nhăn và các đường trắng hoặc vết lõm trong quá trình in; lực căng không đều dẫn đến lệch lõi và trượt ngang.
Hệ thống điều khiển lực căng của máy cắt ruy băng cần đạt được khả năng điều chỉnh độc lập cho quá trình cuộn và tháo ruy băng, đồng thời phải có khả năng điều khiển lực căng giảm dần khi đường kính cuộn tăng lên. Lực căng giảm dần đề cập đến lực căng giảm dần khi đường kính cuộn tăng lên – nếu lực căng luôn không đổi, ruy băng carbon bên ngoài sẽ siết chặt và “ép” lớp bên trong làm biến dạng. Một giải pháp phổ biến cho việc điều khiển này là sử dụng động cơ servo kết hợp với ly hợp bột từ: ly hợp bột từ cung cấp mô-men xoắn lực căng cơ bản, trong khi hệ thống servo tinh chỉnh theo thời gian thực dựa trên sự thay đổi đường kính cuộn.
Hiệu quả của việc kiểm soát lực căng cuối cùng được thể hiện ở độ phẳng của cuộn ruy băng thành phẩm. Ruy băng phải hoàn toàn phẳng và song song với lõi khuôn để các cạnh ruy băng được phân bổ đều lực căng trong quá trình in. Nếu việc cuộn không đều, các điểm lực sẽ tập trung vào một phía của cạnh ruy băng, làm tăng đáng kể nguy cơ đứt gãy. Do đó, hệ thống căng và thiết kế trục cuộn thường liên quan mật thiết với nhau: việc cuộn đòi hỏi độ cứng và độ đồng tâm đủ, và một số mẫu được trang bị giá đỡ tự động để giảm độ rung lắc trong quá trình hoạt động tốc độ cao.
Hiệu suất cuộn dây và chuyển mạch: từ "dừng máy và thay thế trục" đến "sản xuất liên tục"
Quá trình cắt chỉ mới hoàn thành một nửa; dải ruy băng vẫn cần được cuộn lại gọn gàng vào lõi đã hoàn thiện. Hiệu suất của thiết bị cuộn ảnh hưởng trực tiếp đến hiệu quả sản xuất và chất lượng sản phẩm cuối cùng. Các thiết bị phổ biến hiện nay hỗ trợ cuộn nhiều cuộn đồng thời, thường được cấu hình thành hệ thống cuộn ba trục hoặc bốn trục, có khả năng xử lý nhiều cuộn nhỏ cùng lúc. Thông số kỹ thuật của cuộn thường tương thích với cả khuôn 1 inch và 1/2 inch để phù hợp với các thương hiệu máy in mã vạch khác nhau (như Zebra, Honeywell, v.v.).
Điểm nghẽn về hiệu quả thường không nằm ở tốc độ cắt mà ở thời gian ngừng hoạt động trong quá trình thay cuộn. Thiết bị truyền thống yêu cầu phải dừng máy sau khi cuộn và tháo rời trục vật liệu bằng tay, thay lõi bằng ống mới, một quy trình tốn thời gian và phức tạp. Để giải quyết vấn đề này, hệ thống cuộn trục lật đã được phát triển: trạm cuộn sử dụng cấu trúc giá đỡ xoay; khi một trục đầy, hệ thống tự động lật sang trục tiếp theo để tiếp tục cuộn, đồng thời hoàn thành việc xả hết trục và chuẩn bị cho các trục mới. Một số mẫu cao cấp còn tích hợp chức năng cắt tự động, cắt ruy băng ngay khi quá trình cuộn hoàn tất, với các đường cắt gọn gàng và tránh được hiện tượng lệch và không đồng nhất do cắt thủ công gây ra.
Hệ thống thu gom phế liệu cũng là một yếu tố quan trọng đảm bảo sản xuất liên tục. Trong quá trình xẻ ruy băng, phần vật liệu thừa ở mép cuộn cả hai phía phải được cuộn lại kịp thời; nếu không, nó có thể làm rối thiết bị và ảnh hưởng đến hoạt động. Thiết bị cuộn phế liệu dẫn động bằng mô-men xoắn có thể cuộn lại phần vật liệu thừa thành các cuộn phế liệu nhỏ gọn với mô-men xoắn ổn định, đảm bảo dây chuyền xẻ chính không bị gián đoạn.
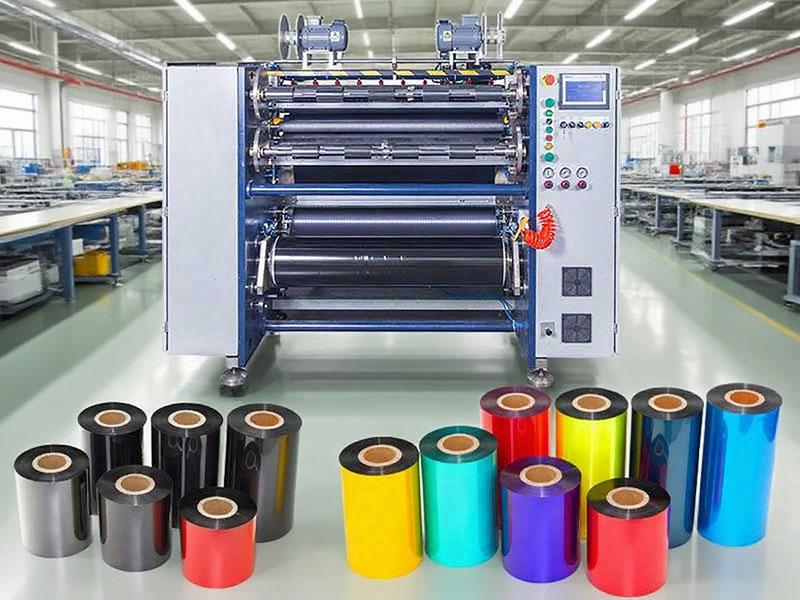
Tự động hóa và Trí tuệ: Từ "Thiết bị vận hành" đến "Hệ thống quản lý"
Chức năng của máy cắt ruy băng hiện đại đã vượt xa phạm vi "cắt" và "cuộn" đơn thuần. Sự gia tăng tự động hóa đang định hình lại vai trò của người vận hành.
Bảng điều khiển dây đai dẫn hướngĐây là một ví dụ điển hình. Sau khi cắt, ruy băng thành phẩm cần được dẫn hướng bằng màng dẫn (ruy băng đầu) trên lõi cuộn để người dùng cuối có thể lắp ruy băng vào máy in. Việc dán băng dẫn thủ công không chỉ không hiệu quả mà còn khó đảm bảo tính nhất quán. Nền tảng băng dẫn tự động hoàn toàn có thể tự động hoàn thành việc nối, cắt và dán ruy băng, giảm đáng kể sự can thiệp thủ công đồng thời tiết kiệm vật liệu.
Quản lý công thức tham sốTính năng này giúp thiết bị có "khả năng ghi nhớ". Các lô và vật liệu ruy băng khác nhau (gốc sáp, hỗn hợp, gốc nhựa) tương ứng với các đường cong lực căng, thông số tốc độ và cấu hình nhóm công cụ khác nhau. Người vận hành có thể lưu các tổ hợp thông số đã được xác minh dưới dạng công thức và gọi lại chúng chỉ bằng một cú nhấp chuột cho lần sản xuất tiếp theo, giảm thời gian gỡ lỗi và sai sót của con người. Dữ liệu "phạm vi lực căng tối ưu" được tích lũy trong quá trình vận hành thử cũng trở thành một tài sản quan trọng cho việc bảo trì thiết bị và chuyển giao công nghệ.
Kiểm tra trực tuyến và chẩn đoán lỗiCác chức năng này giúp nâng cao hơn nữa độ tin cậy của quá trình sản xuất. Hệ thống giám sát trạng thái căn chỉnh mép, sự dao động lực căng và tốc độ hoạt động của ruy băng trong thời gian thực. Khi phát hiện bất thường, hệ thống sẽ kích hoạt báo động hoặc tự động tắt máy để ngăn ngừa các sự cố ảnh hưởng đến chất lượng sản phẩm hàng loạt.
Phần kết luận
Chức năng cốt lõi của máy cắt ruy băng cho máy in mã vạch về cơ bản là một vòng khép kín công nghệ được xây dựng dựa trên "độ chính xác, độ căng và hiệu quả". Kiểm soát độ chính xác khi cắt giải quyết vấn đề "cắt rộng bao nhiêu", kiểm soát độ căng giải quyết vấn đề "cắt tốt và dễ sử dụng", và việc cuộn ruy băng cùng tự động hóa giải quyết vấn đề "cắt nhanh hoặc tiết kiệm nhân lực". Ba yếu tố này vừa hạn chế vừa hỗ trợ lẫn nhau: không có độ chính xác, việc kiểm soát độ căng là không thể; không đảm bảo độ căng, độ phẳng của cuộn ruy băng chỉ là ảo tưởng; không có việc cuộn và chuyển đổi hiệu quả, dù tốc độ cắt có cao đến đâu cũng không thể chuyển hóa thành năng suất thực tế.
Đối với các công ty gia công ruy băng, việc hiểu rõ logic kỹ thuật đằng sau các chức năng cốt lõi này không chỉ là cơ sở để lựa chọn thiết bị mà còn là nền tảng để tối ưu hóa quy trình sản xuất và nâng cao khả năng cạnh tranh của sản phẩm. Trong các ứng dụng in mã vạch ngày càng tinh vi hiện nay, mọi chi tiết kỹ thuật trong quá trình cắt ruy băng đều ảnh hưởng đến chất lượng in ấn tại thiết bị đầu cuối.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


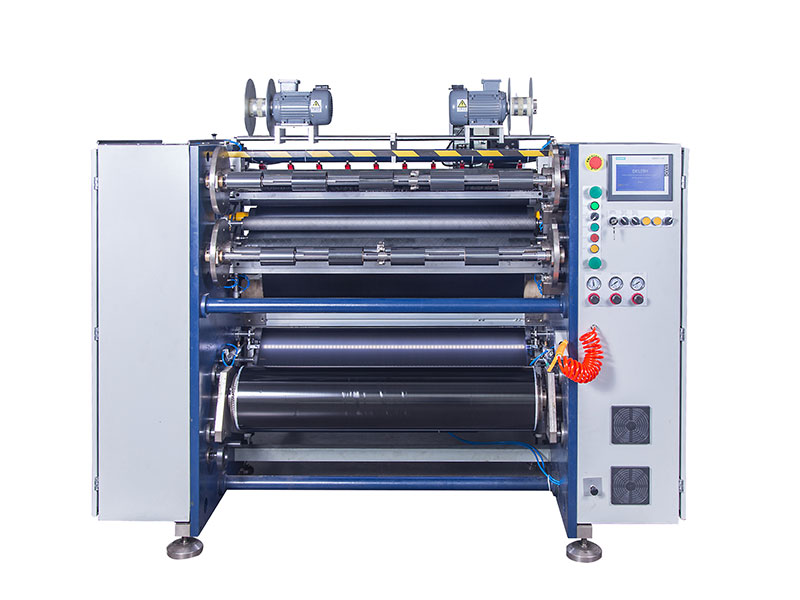

 Máy cắt ruy băng
 Máy cắt ruy băng mã vạch
 Máy cắt ruy băng truyền nhiệt bán tự động RSDS5 PLUS
 Máy cắt ruy băng truyền nhiệt tự động RSDS8 H PLUS
 Máy cắt ruy băng truyền nhiệt tự động RSDS6 PLUS
 Máy cắt ruy băng truyền nhiệt bán tự động RSDS1 PLUS
 Máy cuộn ruy băng in thẻ
 Máy cắt ruy băng in thiệp






