Tổng độ dày của ruy băng truyền nhiệt thường chỉ từ 4,5 đến 20 micron, bao gồm một lớp màng PET siêu mỏng, lớp phủ chịu nhiệt và lớp mực. Công đoạn cắt, là bước cuối cùng trước khi xuất xưởng, quyết định trực tiếp liệu ruy băng có thể được lắp đặt trơn tru vào máy hay không và liệu đầu in có bị hư hại hay không. Khi đối mặt với các thiết bị trên thị trường có giá từ vài chục nghìn đến vài trăm nghìn nhân dân tệ, danh sách thông số thường rất dày đặc, nhưng điều thực sự quyết định chất lượng sản phẩm và hiệu quả sản xuất lại tập trung ở một vài thông số quan trọng.
Không cần phải quá choáng ngợp khi lựa chọn mô hình. Bằng cách tập trung vào ba yếu tố quan trọng.— Độ chính xác khi cắt, kiểm soát lực căng và độ gọn gàng khi cuộn lại—và bằng cách xem xét kỹ tốc độ và cấu hình phần cứng, hầu hết các vấn đề phát sinh đều có thể tránh được.
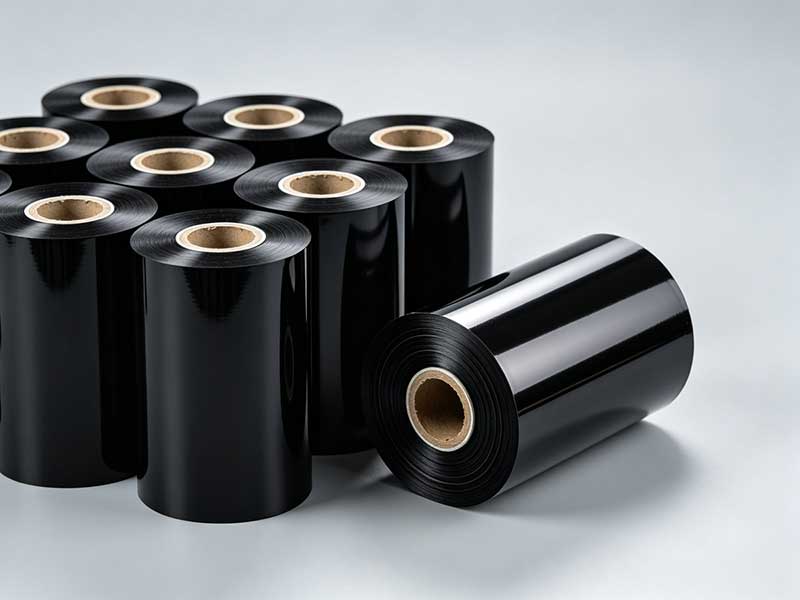
1. Độ chính xác khi cắt: Yếu tố sống còn của chất lượng
Độ chính xác khi cắt là chỉ số quan trọng nhất để đánh giá hiệu suất thiết bị, quyết định trực tiếp đến độ đồng nhất về chiều rộng và chất lượng cạnh của ruy băng thành phẩm. Hậu quả của việc thiếu chính xác là rất rõ ràng: cạnh ruy băng thô ráp, lệch băng trong quá trình in, kẹt băng, và trong trường hợp nghiêm trọng, thậm chí làm mòn đầu in.
Các tiêu chuẩn độ chính xác trong ngành có thể được chia thành ba cấp độ. Độ chính xác cấp tiêu chuẩn là±0,3~0,5mmThích hợp cho các nhãn thương mại và hậu cần thông thường; Độ chính xác cao có thể đạt được±0,1mmĐáp ứng nhu cầu của các ứng dụng điện tử chính xác và công nghiệp nói chung; Mức độ chính xác cực cao có thể được kiểm soát trong phạm vi...±0,05mmThích hợp cho các ứng dụng cao cấp như nhãn y tế và ruy băng siêu hẹp. Độ chính xác của phần cứng phụ thuộc vào độ cứng vững của giá đỡ dụng cụ và độ ổn định của hệ thống truyền động. Khi mua hàng, đừng chỉ tin tưởng vào các giá trị lý thuyết trong bảng thông số. Luôn mang theo cuộn ruy băng mẫu của riêng bạn để thử cắt tại chỗ, sử dụng thước kẹp để đo độ lệch giữa chiều rộng cắt và giá trị đã đặt, và kiểm tra các cạnh mẫu xem có gờ hoặc bị kéo sợi hay không.
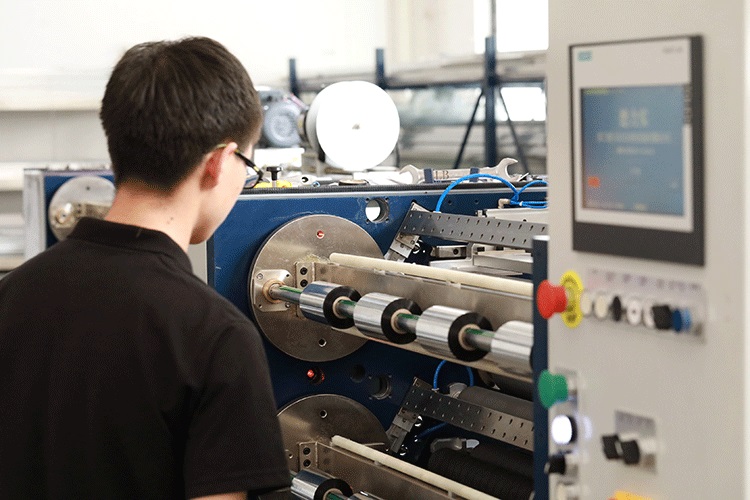
2. Kiểm soát lực căng: "Linh hồn" của thiết bị
Màng PET nền của ruy băng cực kỳ mỏng và rất nhạy cảm với sự thay đổi về lực căng. Trong ngành công nghiệp, việc kiểm soát lực căng được coi là "linh hồn" của máy cắt, với tác động lên độ phẳng của cuộn ruy băng chiếm hơn 50%.
Lực căng quá mức dẫn đến màng nền bị kéo giãn và biến dạng, gây ra các vết nứt nhỏ trong lớp mực, dẫn đến mất bột mực và xuất hiện các vạch trắng trong quá trình in; nếu lực căng quá thấp, ruy băng sẽ bị lỏng và nhăn, đầu cuộn sẽ bị "cong như rắn", làm tăng khả năng lệch lõi trong quá trình vận chuyển. Các phương án kiểm soát lực căng tối ưu sử dụng các vùng khác nhau: khu vực tháo cuộn sử dụng lực căng giảm dần, khu vực cắt duy trì lực căng không đổi, và khu vực cuộn thực hiện...giảm dầnKiểm soát—giảm lực căng tuyến tính khi đường kính cuộn dây tăng lên, ngăn lớp ngoài bị siết quá chặt và đè bẹp lớp trong, tạo thành kiểu quấn "lõi hoa cúc".
Khi mua hàng, cần ưu tiên những yếu tố sau:hệ thống điều khiển lực căng vòng kín hoàn toàn tự độngNó sử dụng phản hồi thời gian thực từ các cảm biến lực căng và điều chỉnh động bằng thuật toán PID để kiểm soát sự dao động trong một phạm vi cực kỳ hẹp. Điều khiển vòng hở truyền thống (chẳng hạn như điều chỉnh thủ công bộ ly hợp bột từ) gặp khó khăn trong việc xử lý sự thay đổi lực căng do thay đổi đường kính cuộn dây, đặc biệt là trong quá trình khởi động và dừng ở tốc độ cao.
3. Tính đồng nhất của bao bì: Những "chi phí ẩn" thường bị bỏ qua
Độ gọn gàng của cuộn dây ảnh hưởng trực tiếp đến hiệu quả của quá trình đóng gói sau in và độ trơn tru của chuyển động dây đai máy in. Mặt cuối bị "lồi", các cạnh bị "răng cưa" hoặc các nếp nhăn bên trong đều do thiết bị kiểm soát và hiệu chỉnh lực căng không đầy đủ gây ra. Những vấn đề này có thể dễ dàng gây ra hiện tượng đứt ruy băng hoặc vỡ hộp mực trong quá trình in cuộn lại sau đó.
Các tiêu chuẩn kiểm soát trong ngành là: độ lệch bề mặt nói chung nên được kiểm soát trong phạm vi cho phép.±1mmvà đối với các thiết bị cao cấp, nó có thể đạt tới±0,5mmĐể đạt được trình độ này, ngoài việc kiểm soát lực căng vòng kín,trục trượtHệ thống này rất cần thiết cho việc sản xuất ruy băng cao cấp. Nó có thể điều khiển mô-men xoắn của từng bộ phận cuộn một cách độc lập và điều chỉnh theo thời gian thực dựa trên sự thay đổi đường kính cuộn, giải quyết hiệu quả các vấn đề "lỏng bên trong", "chặt bên ngoài" hoặc "lõi thực vật" khi cuộn nhiều cuộn cùng lúc. Trục trượt khí nén mang lại độ chính xác điều khiển cao hơn so với trục cơ khí, đặc biệt phù hợp với các kịch bản sản xuất yêu cầu thay đổi thông số kỹ thuật thường xuyên. Ngoài ra, hệ thống hiệu chỉnh sai lệch chủ động là không thể thiếu; cảm biến quang điện CCD hoặc siêu âm có thể phát hiện vị trí mép ruy băng theo thời gian thực và tự động điều chỉnh đường đi để ngăn ngừa sai lệch nhỏ trong quá trình hoạt động tốc độ cao.
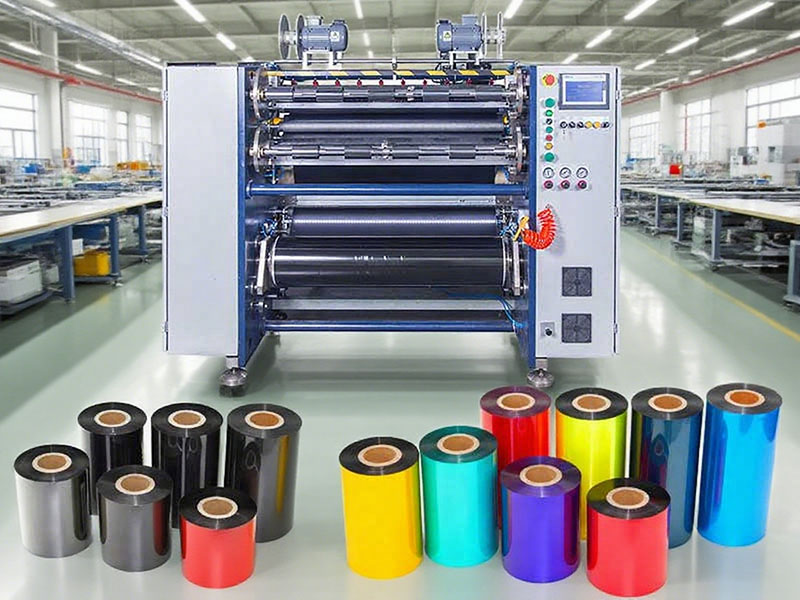
4. Tốc độ cắt: Là thước đo hiệu quả, nhưng tốc độ cao hơn không phải lúc nào cũng tốt hơn.
Tốc độ cắt quyết định sản lượng trên mỗi đơn vị thời gian, nhưng tốc độ tối đa danh nghĩa thường chỉ là "dữ liệu thí nghiệm". Một thiết bị thường xuyên chậm lại hoặc dừng lại do dao động lực căng có thể thực sự tạo ra ít sản lượng hơn so với một mô hình tốc độ trung bình ổn định.
Mức tốc độ có thể đề cập đến các phạm vi sau: tốc độ thấp, tiết kiệm nhiên liệu.loại 50~100 m/phútThích hợp cho sản xuất số lượng nhỏ và nhiều loại sản phẩm; Tốc độ trung bình, đa năngtốc độ 150~250 m/phútĐáp ứng hầu hết các đơn đặt hàng thương mại; Sản xuất tốc độ caotốc độ 300~500 m/phútThích hợp cho sản xuất liên tục quy mô lớn. Điều quan trọng cần lưu ý là tốc độ sử dụng thực tế bị ảnh hưởng đáng kể bởi vật liệu ruy băng. Ruy băng gốc nhựa có lớp phủ cứng hơn và độ dẻo dai thấp hơn, vì vậy chúng thường cần vận hành ở tốc độ cao hơn.ở tốc độ thấp hơn 20%~30%So với ruy băng gốc sáp. Do đó, khi đánh giá tốc độ, nhà sản xuất nên được yêu cầu thử cắt bằng vật liệu thực tế của bạn và quan sát trạng thái cuộn lại trong quá trình khởi động tốc độ cao và dừng khẩn cấp, thay vì chỉ nhìn vào tốc độ cao nhất khi không có vật liệu.
5. Chi phí phần cứng và chi phí dài hạn thường bị bỏ qua
Ngoài các thông số kỹ thuật, cấu hình phần cứng của thiết bị sẽ quyết định trải nghiệm người dùng lâu dài.Độ cứng khungĐiều đáng chú ý là: khung bằng gang hoặc thép dày có thể hấp thụ rung động hiệu quả trong quá trình cắt, đảm bảo duy trì độ chính xác sau nhiều năm hoạt động ở tốc độ cao. Về mặt...hệ thống công cụLưỡi cưa tròn thích hợp cho việc cắt tốc độ cao, trong khi lưỡi cưa phẳng (vuông) cho đường cắt gọn gàng hơn và ít bụi hơn đối với các dải mỏng. Tuổi thọ của các mảnh dao bằng hợp kim cứng hoặc phủ gốm tốt hơn đáng kể so với thép tốc độ cao thông thường.thông số kỹ thuật cuộnPhải phù hợp với lõi hoàn thiện của bạn — kích thước 1 inch và nửa inch là những cấu hình phổ biến; hãy xác nhận thiết bị tương thích với các thông số kỹ thuật hiện tại và tương lai của bạn.
Cuối cùng,dịch vụ hậu mãi và thử nghiệmKiểm định là "bảo hiểm" quan trọng nhất trong việc lựa chọn sản phẩm. Máy cắt ruy băng đòi hỏi độ căng chính xác và hiệu chỉnh gỡ lỗi, và tốc độ phản hồi cũng như khả năng hỗ trợ kỹ thuật của nhà cung cấp ảnh hưởng trực tiếp đến thời gian ngừng hoạt động bị mất. Trước khi đưa ra quyết định cuối cùng, nên mang cuộn mẫu của mình đến thăm ít nhất ba nhà cung cấp, so sánh hiệu quả cắt với cùng một loại vật liệu cuộn, và đo dung sai chiều rộng, độ lệch mặt cuối và chất lượng cạnh. Một thiết bị có thông số hấp dẫn nhưng lại có gờ ở cạnh mẫu thì không đáng để mạo hiểm.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano





 Máy cắt ruy băng
 Máy cắt ruy băng mã vạch
 Máy cắt ruy băng truyền nhiệt bán tự động RSDS5 PLUS
 Máy cắt ruy băng truyền nhiệt tự động RSDS8 H PLUS
 Máy cắt ruy băng truyền nhiệt tự động RSDS6 PLUS
 Máy cắt ruy băng truyền nhiệt bán tự động RSDS2 PLUS
 Máy cuộn ruy băng in thẻ
 Máy cắt ruy băng truyền nhiệt bán tự động RSDS1 PLUS






