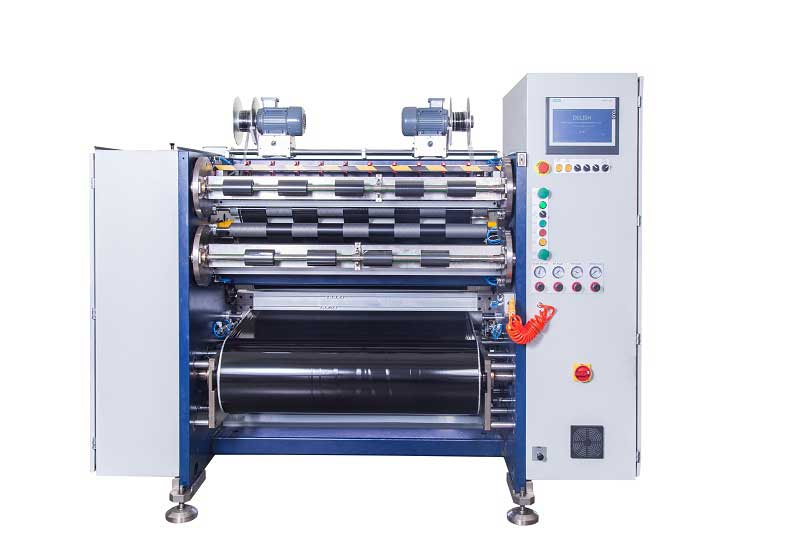
Trong chuỗi công nghiệp in chuyển nhiệt, máy cắt ruy băng đóng vai trò "bước cuối cùng". Nó cắt chính xác cuộn ruy băng lớn thành các cuộn nhỏ phù hợp với nhiều loại máy in mã vạch khác nhau. Chất lượng của quá trình cắt quyết định trực tiếp liệu ruy băng có dễ bị đứt trong máy in hay không, liệu có xuất hiện các đường trắng hoặc vết lõm trên bản in hay không, và thậm chí ảnh hưởng đến tuổi thọ của đầu in.
Khi đối mặt với các mẫu máy có thông số kỹ thuật phức tạp trên thị trường, chìa khóa để lựa chọn một mẫu máy phù hợp không phải là theo đuổi "cấu hình cao cấp nhất", mà là tìm ra sự cân bằng phù hợp với hoạt động kinh doanh của bạn. Phân tích sau đây được thực hiện từ hai khía cạnh: chức năng cốt lõi và các điểm lựa chọn quan trọng.
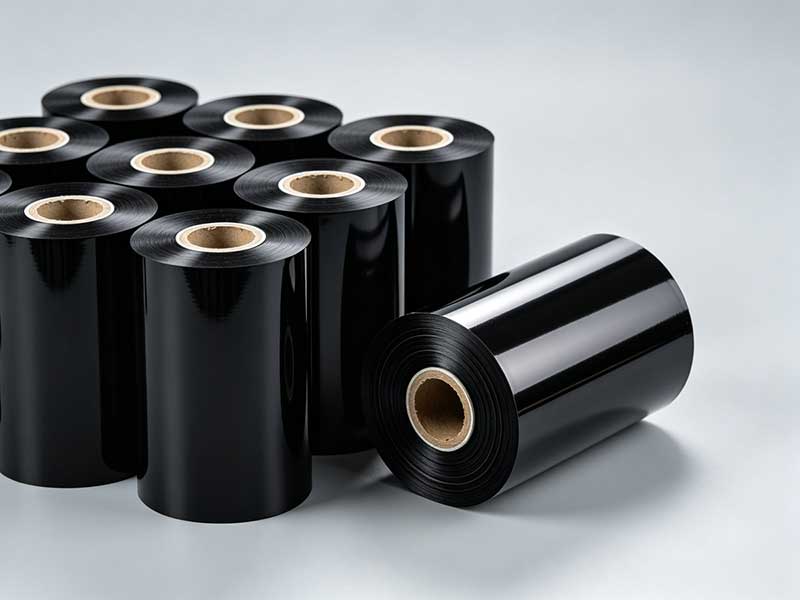
1. Chức năng cốt lõi: Máy cắt xẻ rãnh điều khiển chính xác những gì?
Quy trình hoạt động của máy cắt ruy băng có thể được tóm tắt thành bốn giai đoạn: tháo cuộn → kiểm soát lực căng → cắt → cuộn. Trong đó, kiểm soát lực căng và độ gọn gàng của cuộn là "mạch máu" quyết định chất lượng sản phẩm hoàn thiện; trong ngành, kiểm soát lực căng thậm chí còn được gọi là "linh hồn" của máy cắt ruy băng.
Kiểm soát độ căng rất quan trọng vì chất nền của ruy băng chỉ là màng PET dày 4,5–10μm, cực kỳ nhạy cảm với độ căng. Độ căng quá mức sẽ gây hư hại cho màng nền, khiến lớp mực dễ bị bong tróc; nếu độ căng quá thấp, ruy băng sẽ bị lỏng và nhăn khi cuộn lại, dễ xuất hiện các đường trắng và nếp gấp trong quá trình in. Các mẫu cao cấp thường được trang bị hệ thống điều khiển độ căng vòng kín hoàn toàn tự động, có thể theo dõi và điều chỉnh độ căng theo thời gian thực trong các giai đoạn tháo cuộn, kéo và cuộn lại. Một số mẫu còn có chức năng điều khiển độ căng theo độ dốc, tự động giảm độ căng khi đường kính tăng lên, ngăn ruy băng bên trong bị dính dưới áp lực.
Hệ thống hiệu chỉnh là một tính năng không thể thiếu khác. Các dải ruy băng chắc chắn sẽ bị lệch nhẹ trong quá trình hoạt động tốc độ cao; nếu không có hiệu chỉnh, độ thẳng của đường cắt không thể được đảm bảo. Hệ thống hiệu chỉnh quang điện CCD phổ biến phù hợp với vật liệu trong suốt hoặc bán trong suốt, trong khi hiệu chỉnh siêu âm phù hợp với vật liệu mờ đục. Tốc độ phản hồi và độ chính xác điều khiển là những chỉ số cốt lõi để đánh giá chất lượng của hệ thống hiệu chỉnh.
Ngoài ra, phương pháp quấn dây cũng ảnh hưởng đến chất lượng sản phẩm hoàn thiện. Quấn dây bề mặt được dẫn động bằng con lăn ma sát, giúp loại bỏ hiệu quả sự dao động lực căng và làm cho mặt cuối cuộn dây gọn gàng hơn; trục trượt cho phép mỗi bộ phận quấn dây điều khiển mô-men xoắn độc lập, giải quyết vấn đề "lỏng bên trong và chặt bên ngoài" khi quấn nhiều cuộn dây cùng lúc, trở thành một lựa chọn thiết yếu cho sản xuất đa chủng loại.

2. Các điểm chính cần lưu ý khi lựa chọn: Ba thông số cốt lõi định hướng
1. Độ chính xác khi cắt: yếu tố sống còn của chất lượng
Độ chính xác khi cắt xẻ quyết định trực tiếp đến độ đồng nhất về chiều rộng và chất lượng mép của ruy băng thành phẩm. Các tiêu chuẩn tham khảo trong ngành được chia thành nhiều cấp độ: cấp tiêu chuẩn ±0,3–0,5mm, phù hợp với các trường hợp thông thường như nhãn vận chuyển; cấp công nghiệp ±0,1mm, đáp ứng hầu hết các nhu cầu thương mại như nhãn sản phẩm điện tử và mã truy xuất nguồn gốc dược phẩm; cấp chính xác ± 0,05mm trở lên, phù hợp với các trường hợp đòi hỏi khắt khe như mã vạch độ phân giải cao và ruy băng siêu hẹp.
Hậu quả của việc thiếu chính xác là rất rõ ràng: mép ruy băng bị thô ráp, băng bị lệch trong quá trình in, dẫn đến thiếu nội dung ở mức độ nhẹ nhất hoặc làm mòn đầu in ở mức độ nặng nhất. Khi chọn máy in, hãy chắc chắn yêu cầu nhà sản xuất cắt thử cuộn ruy băng tại chỗ và đo độ lệch chiều rộng bằng thước kẹp, thay vì tin tưởng một cách mù quáng vào các giá trị lý thuyết trong bảng thông số.
2. Tốc độ cắt: Là thước đo hiệu quả, nhưng tốc độ cao hơn không phải lúc nào cũng tốt hơn.
Các dải tốc độ phổ biến bao gồm ba cấp độ: loại tốc độ thấp tiết kiệm 50–100m/phút, phù hợp với các lô nhỏ có nhiều chủng loại; các mẫu tốc độ trung bình đa năng có tốc độ từ 150–250m/phút, đáp ứng hầu hết các đơn đặt hàng thương mại; các mẫu tốc độ cao dùng trong sản xuất có tốc độ từ 300–500 m/phút, phù hợp với sản xuất liên tục quy mô lớn.
Cần lưu ý rằng tốc độ tối đa danh nghĩa thường chỉ là "dữ liệu thí nghiệm". Ruy băng gốc nhựa có lớp phủ cứng hơn và độ bền thấp hơn, do đó tốc độ cắt thực tế của chúng thường thấp hơn 20%–30% so với ruy băng gốc sáp. Một máy tốc độ trung bình hoạt động trơn tru ở tốc độ thông thường thực tế có thể hoạt động tốt hơn các máy tốc độ cao thường xuyên giảm tốc do dao động lực căng.
3. Tính đồng nhất của việc quấn dây: Những "chi phí ẩn" thường bị bỏ qua
Độ gọn gàng của cuộn dây ảnh hưởng trực tiếp đến độ trơn tru của quá trình đóng gói phía sau và dòng chảy băng in. Độ lệch mặt cuối thường nên được kiểm soát trong phạm vi ±1mm, và thiết bị cao cấp có thể đạt ±0,5mm. Nếu mặt cuối có dạng "miệng chuông", các cạnh bị "răng cưa" hoặc bị gấp vào bên trong, điều đó cho thấy có vấn đề với việc kiểm soát cuộn dây, và việc in ấn sau đó có thể dễ dàng gây đứt ruy băng hoặc kẹt máy in.
Để đạt được độ đồng đều cuộn dây tốt, cần cấu hình điều khiển lực căng vòng kín kết hợp với hiệu chỉnh chủ động, đồng thời cũng cần kiểm tra xem cánh tay cuộn dây có đồng đều hay không và độ lệch tâm của trục cuốn có đủ nhỏ hay không.

3. Lựa chọn phù hợp: Chiến lược lựa chọn cho các tình huống kinh doanh khác nhau
Dựa trên đặc điểm kinh doanh của bạn, bạn có thể nhanh chóng xác định hướng cấu hình phù hợp:
Sản xuất theo lô nhỏ, nhiều thông số kỹ thuật (làm mẫu thử, đơn hàng ngắn hạn)Ưu tiên sự tiện lợi khi thay đổi thứ tự gia công; vị trí dụng cụ có thể lập trình và chức năng ghi nhớ thông số quan trọng hơn tốc độ cực cao. Tốc độ tham khảo 100–150 m/phút, độ chính xác trong phạm vi 0,3mm ± đáp ứng hầu hết các yêu cầu.
Ruy băng khổ rộng tiêu chuẩn, sản lượng caoHướng đến hoạt động liên tục tốc độ cao và tự động hóa, chức năng cắt tự động và cuộn lại tự động giúp giảm đáng kể sự can thiệp thủ công. Tốc độ tham khảo trên 250m/phút, độ chính xác trong phạm vi ±0,2mm.
Ruy băng chuyên dụng/nhựa cao cấpYêu cầu kiểm soát lực căng thấp và lực cắt mạnh hơn, đồng thời phải điều chỉnh vật liệu dụng cụ (như thép vonfram hoặc các mảnh dao phủ gốm). Tốc độ tham khảo 150–200 m/phút, độ chính xác ngắm ± 0,1mm.
Lời khuyên cuối cùng: Việc cắt gọt quan trọng hơn các thông số.
Dù bảng thông số kỹ thuật có đẹp đến đâu, việc tự mình cắt thử tại chỗ trước khi mua là cách hiệu quả nhất để tránh những rủi ro. Trong quá trình cắt thử, hãy tập trung vào chất lượng mép cắt ở các khổ rộng khác nhau (khổ hẹp nhất và rộng nhất), độ đồng đều của việc cuộn ruy băng khi khởi động tốc độ cao và dừng khẩn cấp, và liệu độ lệch ở mặt cuối có ổn định và dễ kiểm soát hay không.
Không có máy cắt ruy băng nào là "tốt nhất", chỉ có "phù hợp nhất". Sự cân bằng giữa độ chính xác, tốc độ và độ gọn gàng cuối cùng phụ thuộc vào định vị sản phẩm và cấu trúc đơn đặt hàng của bạn. Chỉ có thiết bị đáp ứng được tốc độ kinh doanh mới có thể tìm ra sự cân bằng thực sự giữa chất lượng và chi phí.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




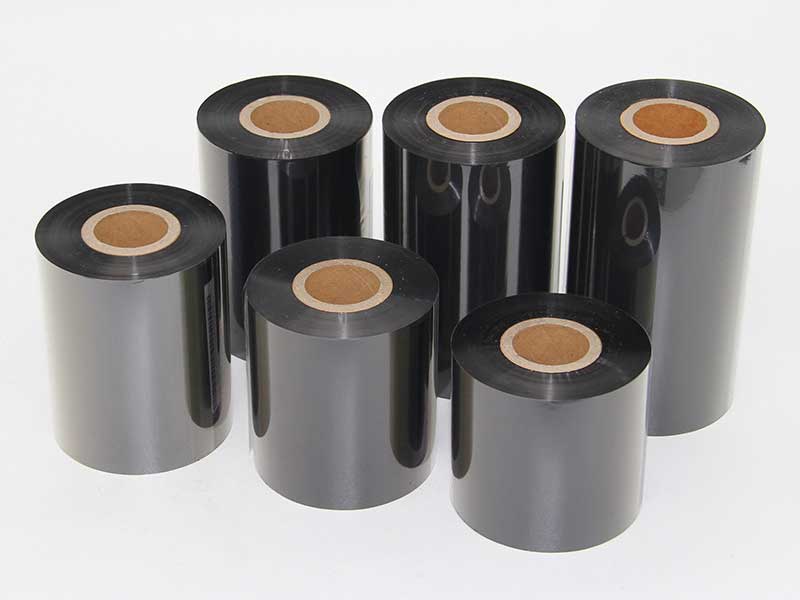
 Máy cắt ruy băng mã vạch
 Máy cắt ruy băng truyền nhiệt bán tự động RSDS5 PLUS
 Máy cắt ruy băng truyền nhiệt tự động RSDS8 H PLUS
 Máy cắt ruy băng truyền nhiệt tự động RSDS6 PLUS
 Máy cắt ruy băng truyền nhiệt bán tự động RSDS1 PLUS
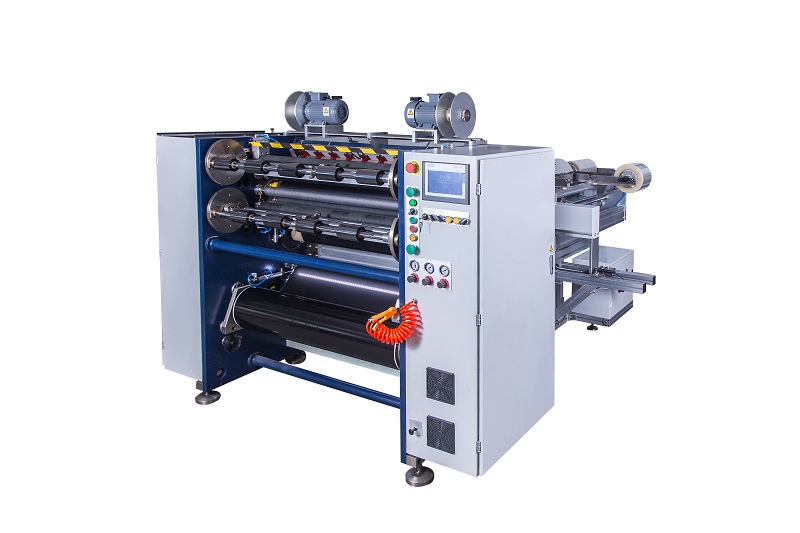 Máy cắt ruy băng truyền nhiệt bán tự động RSDS2 PLUS
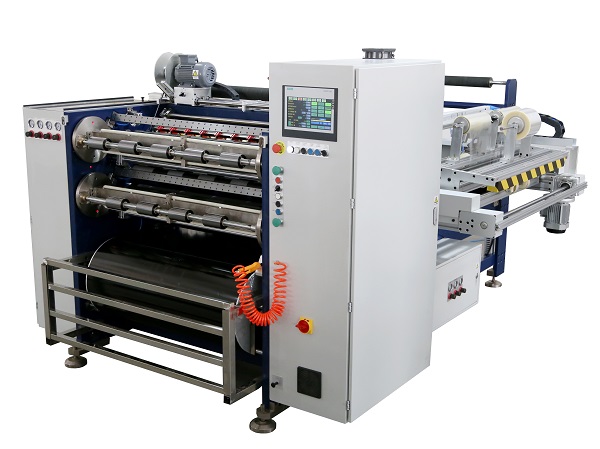 Máy cắt ruy băng truyền nhiệt tự động RSDS8 PLUS
 Máy cắt ruy băng truyền nhiệt thủ công RSDS4






