Khi lựa chọn máy cắt màng dập nóng, sai lầm phổ biến nhất là chỉ tập trung vào "tốc độ tối đa" và "giá cả". Một thiết bị có công suất định mức 500 m/phút, nếu hệ thống điều khiển lực căng không tốt, thậm chí có thể không duy trì được tốc độ 200 m/phút ổn định trong quá trình vận hành thực tế; một máy có giá rẻ hơn hàng trăm nghìn nhân dân tệ lại có độ chính xác cắt chênh lệch nửa sợi, và lượng màng bị lãng phí trong một năm đủ để bù đắp cho sự chênh lệch giá đó.
Màng dập nóng chỉ dày 4~30μm, bao gồm màng nền PET, lớp tách, lớp màu, lớp phủ nhôm và lớp keo. Nó mỏng, giòn và cực kỳ nhạy cảm với lực căng. Máy cắt thông thường có thể gây ra hiện tượng lệch cạnh và sai lệch nhẹ, và tệ nhất là toàn bộ cuộn sẽ bị loại bỏ. Chìa khóa để lựa chọn máy là tập trung vào một số chỉ số cụ thể thực sự quyết định chất lượng của đường cắt.
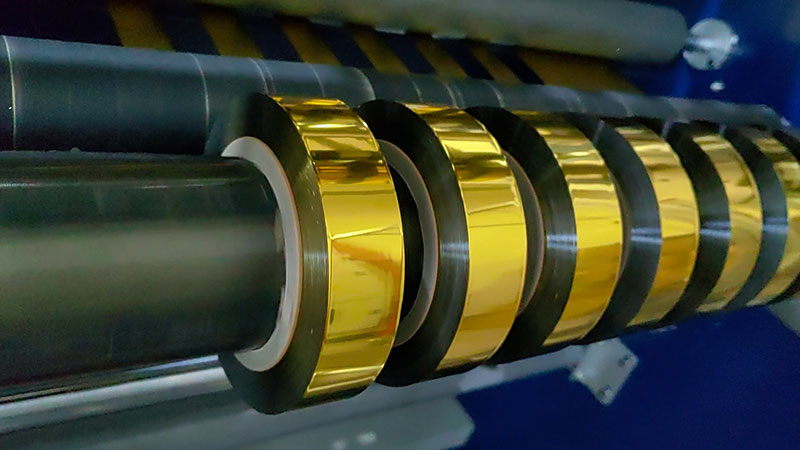
1. Trước tiên, hãy hiểu: Tại sao máy cắt xẻ thông thường không thể cắt tốt giấy bạc dập nóng?
Cắt màng dập nóng đối mặt với ba thách thức cốt lõi:
Lực cản kéoNếu việc kiểm soát lực căng không đúng cách trong quá trình cắt, các vật liệu siêu mỏng dễ bị kéo giãn và biến dạng, dẫn đến việc in chồng hình không chính xác trong quá trình dập tiếp theo. Vật liệu nền cho màng dập nóng là màng PET, dày hơn sợi tóc 12μm. Nếu lực căng hơi cao hơn, màng nền sẽ bị kéo giãn.
Nỗi sợ thuốcNếu lưỡi cắt có các gờ hoặc răng cưa ở mức micromet, dưới áp lực của quá trình dập nóng, chúng sẽ trực tiếp xuất hiện dưới dạng "lỗi cạnh vàng", dẫn đến toàn bộ lô hàng bị loại bỏ. Bản chất của vấn đề gờ nằm ở sự khác biệt giữa "cắt" và "xé" - nếu lưỡi dao bị cùn hoặc không khớp, lá vàng sẽ bị "ép" chứ không phải "cắt" xuyên qua.
Nỗi sợ đấtTĩnh điện sinh ra do chuyển động tốc độ cao hút bụi và bột nhôm sinh ra trong quá trình cắt. Khi bị mắc kẹt trong trục lăn, các "lỗ cát" hoặc "vết lõm" có thể nhìn thấy sẽ xuất hiện trong quá trình dập.
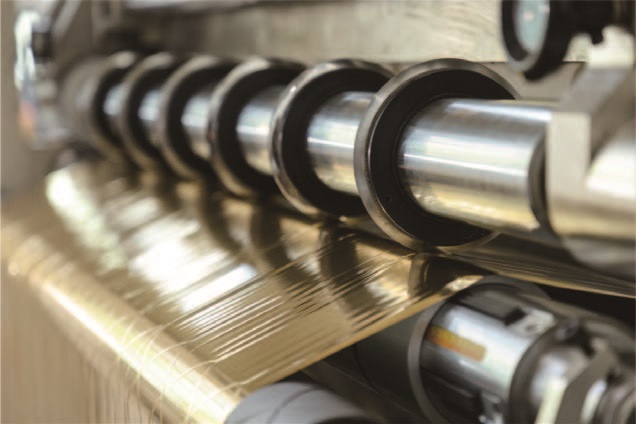
2. Các thông số lựa chọn cốt lõi: Hãy chú ý kỹ đến năm khía cạnh này
1. Độ chính xác khi cắt xẻ - một yêu cầu bắt buộc không thể thỏa hiệp.
Độ chính xác của đường cắt quyết định trực tiếp đến hiệu quả dập nổi. Các sản phẩm dập nổi thông thường cho phép sai số khoảng 0,3mm, nhưng trong lĩnh vực bao bì cao cấp, thuốc lá và nhãn mác xa xỉ, độ chính xác yêu cầu là 0,1mm hoặc thậm chí cao hơn, với một số mẫu cao cấp đạt đến 0,05mm.
Điều gì đảm bảo độ chính xác? Đầu tiên, hãy kiểm tra xem hệ thống truyền động có phải là hệ thống servo hay không. Hệ thống truyền động bằng động cơ servo phản hồi nhanh hơn và chính xác hơn so với các hệ thống điều khiển tần số biến đổi truyền thống, và khi kết hợp với các giá đỡ dụng cụ có thể điều chỉnh ở mức micromet, mỗi lưỡi dao sẽ nằm đúng vị trí được chỉ định. Thứ hai, hãy kiểm tra độ cứng vững của thân máy. Thân máy bằng gang hoặc thép hợp kim có độ cứng vững cao có thể hấp thụ rung động hiệu quả trong quá trình hoạt động ở tốc độ cao. Nếu độ lệch tâm hướng tâm của trục lưỡi dao vượt quá 0,02mm, độ sâu cắt sẽ không đồng đều. Khi mua hàng, bạn có thể yêu cầu sử dụng đồng hồ đo độ lệch tâm để đo độ lệch tâm của trục lưỡi dao – thiết bị có độ rung lắc quá mức chắc chắn sẽ có độ chính xác “sai lệch” ở tốc độ cao.
2. Kiểm soát lực căng — yếu tố sống còn của vật liệu mỏng
Hơn 90% các vấn đề về kích thước cắt và sai lệch mặt cuối bắt nguồn từ việc kiểm soát lực căng. Vật liệu cơ bản của lá dập nóng mỏng và giòn; nếu lực căng hơi cao, nó sẽ bị đứt hoặc giãn ra; nếu hơi lỏng, nó sẽ bị nhăn hoặc xê dịch.
Phải lựa chọn hệ thống điều khiển lực căng servo vòng kín hoàn toàn.Phản hồi của hệ thống điều khiển vòng hở bị trễ, gây ra sự dao động lớn về lực căng trong quá trình tăng tốc và giảm tốc; Hệ thống vòng kín hoàn toàn sử dụng cảm biến để phản hồi theo thời gian thực và điều chỉnh động, giữ cho sự dao động lực căng trong phạm vi 3% so với giá trị cài đặt.
Công nghệ điều chỉnh độ căng côn là rất cần thiết.Khi đường kính cuộn tăng lên, lực căng phải giảm xuống theo tỷ lệ thuận; nếu không, lớp ngoài có thể bị lớp trong ép đùn, gây ra hiện tượng lớp nhôm bị xê dịch hoặc dính vào nhau. Đối với màng dập nóng, lực căng côn là công nghệ cốt lõi để ngăn ngừa biến dạng của các cuộn thành phẩm. Nếu một thiết bị chỉ đề cập đến "tốc độ tối đa" mà bỏ qua độ chính xác của việc kiểm soát lực căng và đường cong côn, về cơ bản có thể kết luận rằng nó không hiểu về màng dập nóng.
Đối với trục cuốn, hãy chọn trục trượt hoặc trục giãn nở khí.Khi nhiều trục quay cuộn dây đồng thời, sự khác biệt nhỏ về độ dày giữa các lõi có thể gây ra sự không đồng nhất. Trục trượt cho phép mỗi trạm cuộn dây trượt và điều chỉnh độc lập, giải quyết vấn đề lực căng không đồng đều giữa bên trong và bên ngoài.
3. Hệ thống công cụ — yếu tố tối ưu đảm bảo chất lượng cắt tỉa
Màng dập nóng có một lớp keo trên bề mặt, và các lưỡi dao thông thường sẽ bị dính và cùn sau thời gian sử dụng lâu dài. Khi lựa chọn dụng cụ, ưu tiên hàng đầu là các lưỡi dao cắt xoay. Lưỡi dao dạng đĩa trên và dưới cung cấp bề mặt cắt nhẵn, với các cạnh trơn tru không có gờ, tuổi thọ lưỡi dao cao và phù hợp với việc cắt tốc độ cao (≥300m/phút). Lưỡi dao phẳng (loại lưỡi dao cạo) dễ bị mòn dẫn đến không cắt được hoặc bị cong vênh.
Vật liệu chế tạo dụng cụ nên là cacbua xi măng hoặc lớp phủ kim cương; những vật liệu này có tuổi thọ cao và không dễ bị dính kết, và các cạnh cần được đánh bóng đến độ sáng như gương. Khe hở và độ chồng lên nhau giữa lưỡi trên và lưỡi dưới phải được điều chỉnh chính xác—nếu khe hở quá lớn, việc cắt sẽ không thể thực hiện được; nếu quá nhỏ, nó sẽ làm tăng tốc độ mài mòn.
Đối với việc xẻ rãnh khổ rộng (>800mm), độ cứng vững của trục lưỡi là một thách thức cốt lõi. Khi chiều rộng rãnh tăng lên, dưới áp lực lớn, phần giữa của trục dụng cụ dễ bị uốn cong nhẹ, dẫn đến "cắt không hoàn chỉnh" hoặc "lệch trục". Ưu tiên các thiết bị có tấm thép hợp kim dày và trục lưỡi đường kính lớn.
4. Chất lượng cuộn dây và hệ thống hiệu chỉnh
Lớp vật liệu thừa ở mặt cuối cuộn dây phải có độ dày ≤0,1mm; nếu không, các công đoạn tiếp theo sẽ không thể diễn ra suôn sẻ trên máy. Hệ thống căn chỉnh là yếu tố sống còn để đảm bảo các cạnh được cắt chính xác; việc lựa chọn các mẫu máy được trang bị cảm biến hiệu chỉnh siêu âm là rất cần thiết, vì khả năng phát hiện của chúng không bị ảnh hưởng bởi màu sắc của lá kim loại hoặc sự phản xạ của kim loại, dẫn đến kết quả chính xác hơn. Các mẫu máy cao cấp hơn tích hợp hệ thống nhận dạng hình ảnh CCD có thể tự động nhận diện các nhãn cạnh được in.
5. Loại bỏ bụi và khử tĩnh điện — "Kẻ diệt trừ vô hình" dễ bị bỏ qua
Trong quá trình cắt, các cạnh tạo ra bột nhôm và bụi nhựa li ti. Nếu bột nhôm bám vào bề mặt lá nhôm, nó sẽ tạo thành "các vết dập vàng" trong quá trình dập, trực tiếp gây ra phế phẩm. Cần trang bị hệ thống hút bụi kết hợp tiếp xúc (con lăn hút bụi) và không tiếp xúc (dao khí ion/cổng hút), đồng thời lắp đặt các thanh khử tĩnh điện tại các điểm cuộn và tháo cuộn để ngăn bụi bị hút bởi tĩnh điện và tránh cuộn không đều do tĩnh điện gây trượt vật liệu.
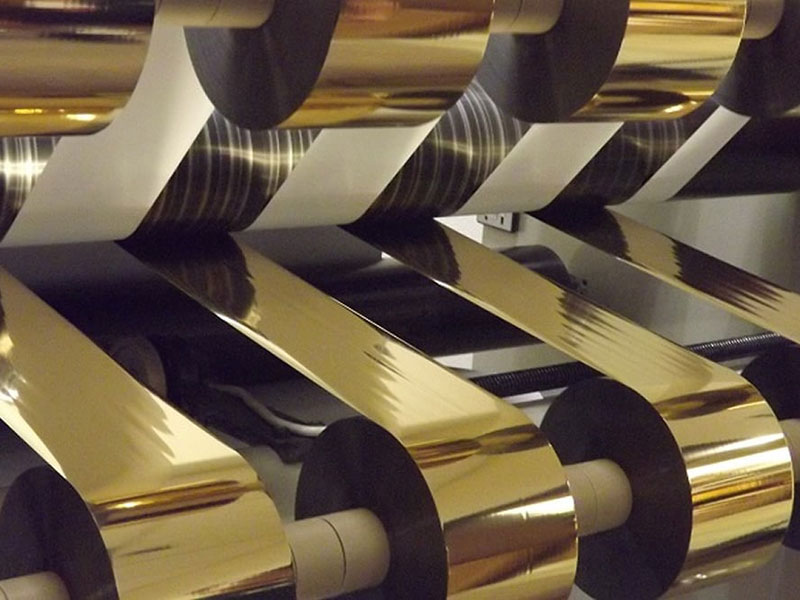
3. Cấu hình theo định vị sản phẩm của bạn
Các yêu cầu đối với máy xẻ rãnh thay đổi đáng kể tùy thuộc vào từng kịch bản ứng dụng khác nhau:
Dùng cho sản xuất bao thuốc lá và nhãn hiệu cao cấpĐộ chính xác phải nằm trong phạm vi 0,1mm, với hệ thống điều khiển servo vòng kín hoàn toàn + hiệu chỉnh siêu âm + lưỡi dao tròn phủ kim cương, được trang bị đầy đủ cấu hình.
Dùng cho việc dập nổi bao bì thông thườngĐộ chính xác 0,3mm là chấp nhận được, nhưng vẫn cần có hệ thống điều khiển lực căng vòng kín và cắt bằng lưỡi dao tròn, đồng thời hệ thống hút bụi là không thể thiếu.
Thay đổi đơn hàng thường xuyên và nhiều thông số kỹ thuật khác nhau.Hãy cân nhắc trang bị hệ thống bố trí dụng cụ tự động hoặc ít nhất là hệ thống khóa dụng cụ thủy lực. Bằng cách nhập chiều rộng cắt, giá đỡ dụng cụ sẽ tự động di chuyển đến vị trí được chỉ định, giảm thời gian thay đổi đơn hàng từ hàng giờ xuống còn phút và giảm thiểu lỗi thao tác thủ công. Hệ thống CNC có thể giảm thời gian chuyển đổi và điều chỉnh máy từ 30 phút xuống còn 1-2 phút.
Cắt rãnh hẹp (<50mm)Chủ yếu được sử dụng để dập bỏ các lỗi nhỏ trên các hoa văn tinh xảo, đòi hỏi độ phẳng và độ chặt của đầu dập cực kỳ nhạy cảm khi cuộn lại. Các dụng cụ khóa bằng tay dễ bị sai lệch kích thước do lực khóa không đều; nên lựa chọn hệ thống khóa dụng cụ thủy lực hoặc trục trượt độ chính xác cao.
4. Bước cuối cùng: thử cắt với vật liệu
Dù thông số kỹ thuật có đẹp đến đâu, tại sao không thử dập nổi ngay tại chỗ? Hãy nhớ mang theo cuộn giấy bạc dập nóng mẫu mà bạn thường dùng để thử cắt tại chỗ — đây là bước quan trọng nhất.
Điểm cần lưu ý: Kiểm tra xem bề mặt cắt cuối cùng có nhẵn như gương không, và có vết lõm hoặc gờ nào không. Nếu có thể, hãy sử dụng kính hiển vi có độ phóng đại cao để kiểm tra các cạnh cắt và xem có các vết nứt nhỏ khó phát hiện bằng mắt thường hay không. Đồng thời, cần chú ý đến mức độ thông minh của thiết bị - xem nó có được trang bị chức năng lưu trữ công thức hay không. Các chiều rộng và vật liệu khác nhau của màng dập nóng tương ứng với các thông số lực căng và tốc độ khác nhau, có thể được lưu trữ kỹ thuật số và có thể truy cập chỉ bằng một cú nhấp chuột trong quá trình thay đổi đơn hàng, tránh các lỗi do điều chỉnh thủ công bằng "cảm tính" của kỹ thuật viên giàu kinh nghiệm.
Việc lựa chọn máy cắt màng dập nóng về cơ bản không chỉ đơn thuần là mua một loạt các bộ phận bằng thép, mà là mua một hệ thống cắt "chính xác và ổn định". Thiết bị phù hợp nhất có thể không phải là thiết bị có nhiều tính năng nhất, nhưng nó phải là thiết bị có hệ thống căng vòng kín chính xác, dụng cụ và cấu trúc thân máy chắc chắn, và có thể thực hiện cắt thử nghiệm thành công.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

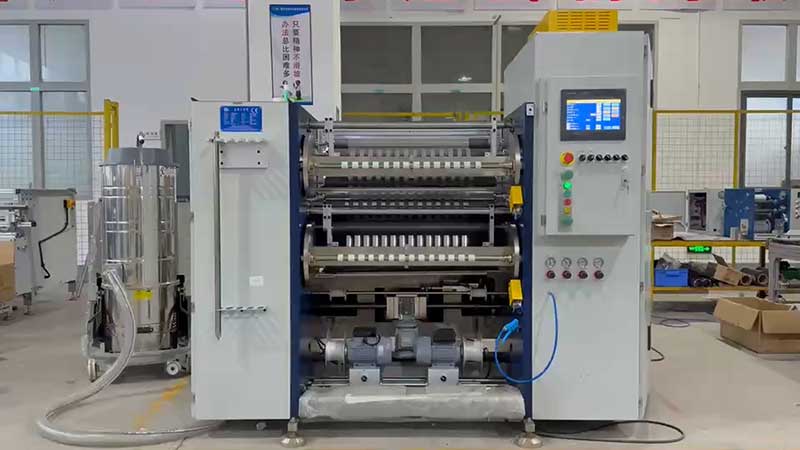
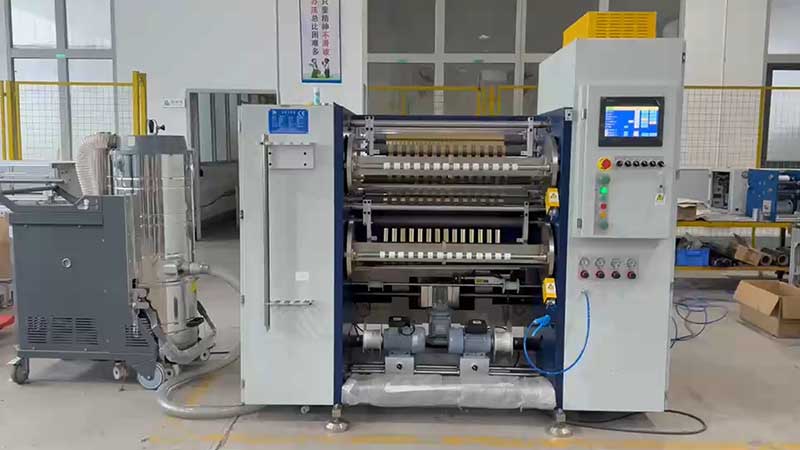
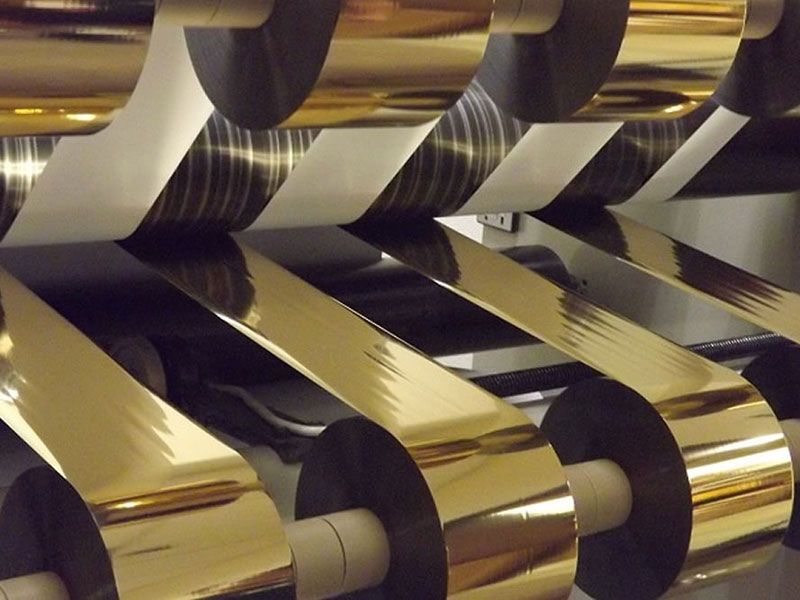 Máy cắt lá nguội
 Máy cuộn ruy băng in thẻ
 Máy cắt ruy băng in thiệp
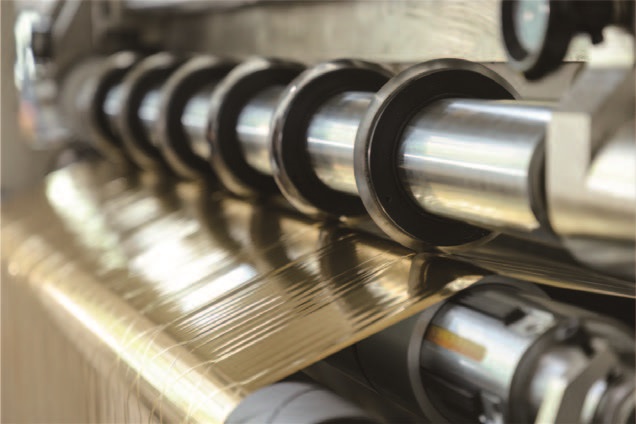 Máy cắt xẻ màng dập nóng
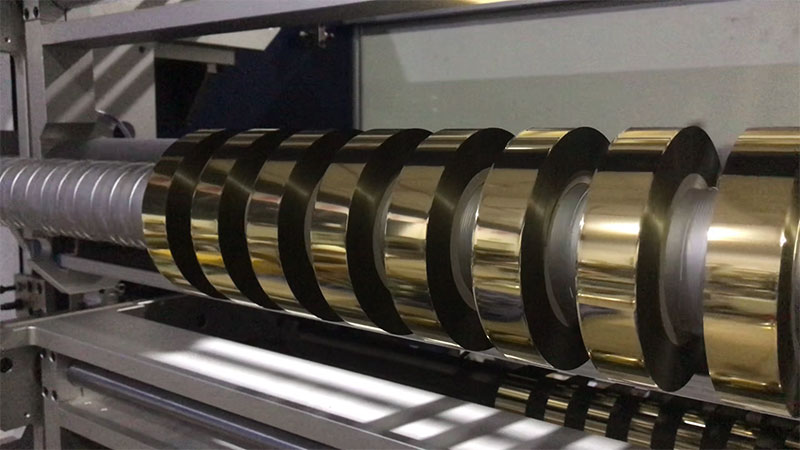 Máy cắt lá kim loại ba chiều
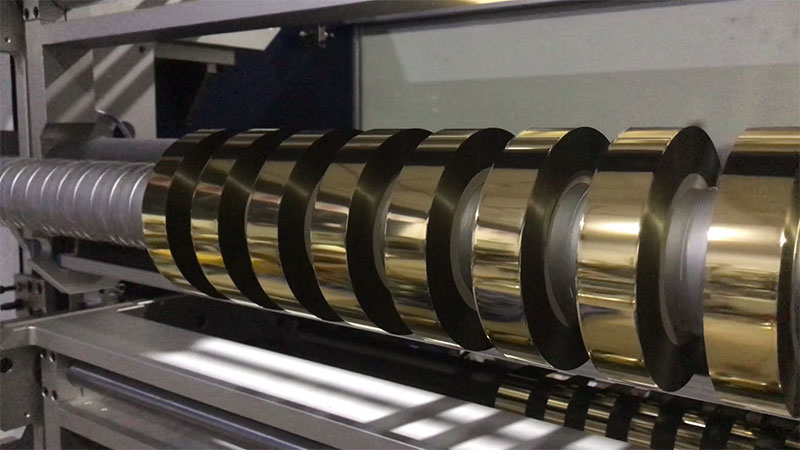 Máy cắt lá kim loại tăng cường kỹ thuật số
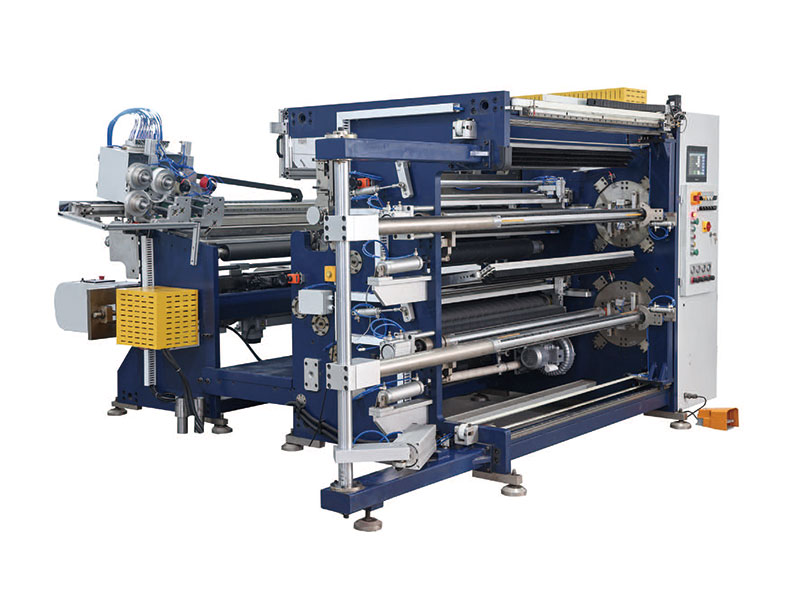 Máy cắt lá dập nóng RSDS7H 1350 PLUS
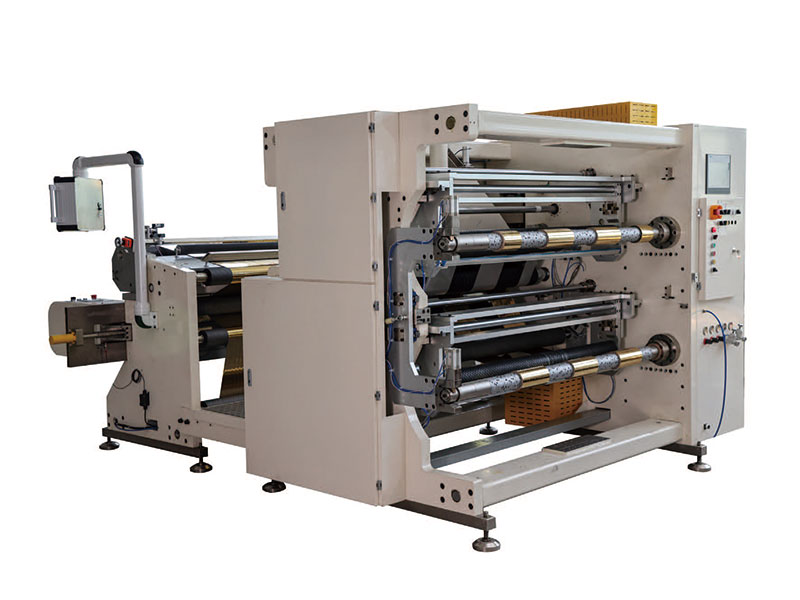 Máy cắt lá dập nóng (RSDS7H) 1350






