Màng dập nóng thường có tổng độ dày chỉ từ 12–30μm và bao gồm lớp màng PET nền, lớp tách khuôn, lớp màu, lớp phủ nhôm và lớp keo. Lớp nền mỏng và lớp phủ giòn, khiến nó cực kỳ nhạy cảm với lực căng, tình trạng dụng cụ và tĩnh điện trong quá trình cắt. Có một câu nói trong ngành: "30% dập, 70% cắt". Một vết gờ nhỏ hoặc sự dao động lực căng trong quá trình cắt có thể gây ra hiện tượng đứt màng, dập không hoàn chỉnh, hoặc thậm chí làm gián đoạn toàn bộ dây chuyền trên các máy dập nóng tốc độ cao. Bài viết này sắp xếp các nguyên nhân và biện pháp khắc phục cho năm vấn đề điển hình—vết gờ, đứt màng, nhăn, lệch hướng và mặt cuối cuộn không đều—theo tần suất xảy ra lỗi và mức độ ưu tiên khắc phục sự cố, để các kỹ thuật viên vận hành và nhân viên bảo trì tại chỗ tham khảo.
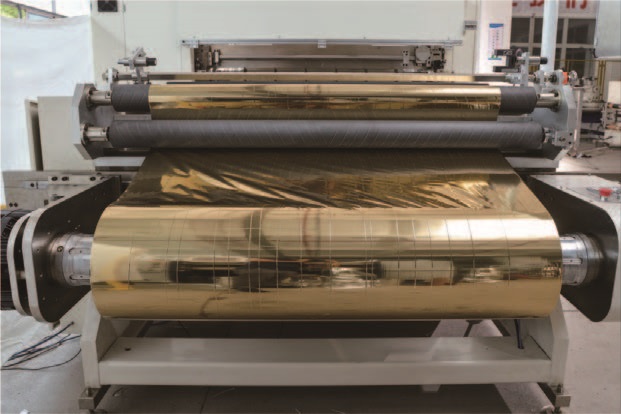
1. Các vết gờ, hiện tượng kéo sợi và rơi vụn bột ở các cạnh rãnh cắt
Các vết gờ là khuyết tật chất lượng thường gặp nhất trong quá trình xẻ rãnh, biểu hiện dưới dạng các vết cắt răng cưa, các vết gờ dạng sợi hoặc các mảnh vụn bột nhôm đi kèm. Trong quá trình dập nóng tiếp theo, các hạt vụn này tạo thành các điểm bẩn và gây ra hiện tượng dập lỗi, làm giảm trực tiếp tỷ lệ sản phẩm đạt chất lượng.
Tình trạng dụng cụ là điểm kiểm tra quan trọng hàng đầu. Sau khi lưỡi cắt tròn hoặc phẳng bị mòn hoặc sứt mẻ, cạnh cắt không còn cắt sạch màng bằng cách xé mà thay vào đó làm tách vật liệu bằng cách rách, để lại các vết nứt nhỏ ở mép khó phát hiện bằng mắt thường. Phương pháp đánh giá rất đơn giản: sau khi dừng máy, chạm nhẹ vào cạnh lưỡi dao bằng ngón tay; nếu thấy cùn hoặc sứt mẻ cục bộ rõ rệt, hãy thay thế hoặc mài lại ngay lập tức. Khe hở và độ chồng lên nhau của lưỡi dao cũng rất quan trọng. Đối với màng dập nóng mỏng, khe hở của lưỡi dao nên được đặt ở mức 1,2–1,5 lần độ dày vật liệu, và độ chồng lên nhau giữa lưỡi dao trên và dưới thường nên được kiểm soát trong khoảng 0,05–0,1mm; quá nhỏ thì màng sẽ không được cắt xuyên qua, quá lớn thì bề mặt màng sẽ bị bẹp. Độ lệch tâm trục lưỡi dao cũng không được bỏ qua; hãy sử dụng đồng hồ đo độ lệch tâm để đo—độ lệch tâm hướng tâm vượt quá 0,02mm cần phải được hiệu chỉnh.
Lực căng và tĩnh điện là những yếu tố thứ yếu nhưng không thể bỏ qua. Nếu lực căng khi cuộn hoặc tháo cuộn quá thấp, màng nhôm sẽ rung động trong vùng cắt, và vết cắt sẽ không đều; nếu lực căng quá cao, sẽ xảy ra hiện tượng biến dạng do kéo giãn và các gờ sắc nhọn sẽ nhiều hơn. Đối với màng dập nóng, lực căng nên được kiểm soát ở mức 1,5–3N/mm², với điều chỉnh tinh chỉnh dựa trên độ dày của màng và dữ liệu của nhà cung cấp. Về tĩnh điện, màng dập nóng sử dụng PET làm chất nền, có đặc tính cách điện tốt; điện tích sinh ra do ma sát tốc độ cao sẽ hút bột màng vào các cạnh cắt và bề mặt con lăn dẫn hướng. Có thể lắp đặt thanh khử tĩnh điện hoặc vòi phun khí ion trước và sau lưỡi cắt, và điện trở nối đất của thiết bị phải được đảm bảo nhỏ hơn 4Ω.

2. Lớp màng nhôm thường xuyên bị rách
Hiện tượng đứt gãy lá kim loại được chia thành hai loại: đứt gãy thông thường và đứt gãy ngẫu nhiên. Đứt gãy thông thường chủ yếu là do vấn đề về dụng cụ, trong khi đứt gãy ngẫu nhiên đòi hỏi phải kiểm tra tuần tự các con lăn dẫn hướng, tĩnh điện và hệ thống căng.
Lưỡi dao cùn là nguyên nhân phổ biến nhất gây ra hiện tượng đứt màng nhôm. Các vết nứt nhỏ ở mép do lưỡi dao cùn "xé" bề mặt màng nhôm sẽ nhanh chóng lan rộng thành các vết đứt hoàn toàn dưới tác động của lực căng. Nếu vị trí đứt gãy luôn xuất hiện dọc theo đường lưỡi dao, hãy ưu tiên thay thế lưỡi dao và hiệu chỉnh lại độ chồng mép. Nếu các vết đứt gãy phân bố ngẫu nhiên, việc kiểm tra nên chuyển sang đường dẫn vật liệu: các hạt cứng bám vào bề mặt con lăn dẫn hướng, cặn keo tích tụ hoặc kẹt ổ trục đều có thể gây ra hiện tượng xước định kỳ hoặc lực cản bổ sung trên bề mặt màng nhôm, dẫn đến sự tập trung ứng suất cục bộ và đứt gãy.
Tĩnh điện là một "kẻ giết người thầm lặng" dễ bị bỏ qua. Khi tĩnh điện tích tụ đến một mức nhất định, bề mặt lá kim loại có thể đột ngột dính vào con lăn dẫn hướng hoặc khung máy, tạo ra sự thay đổi điện trở đột ngột khiến lá kim loại bị đứt ngay lập tức. Một phương pháp chẩn đoán đơn giản: vận hành thiết bị trong môi trường thiếu sáng và quan sát xem có tia lửa màu xanh tím xuất hiện khi lá kim loại rời khỏi con lăn dẫn hướng hay không; hoặc sử dụng máy đo tĩnh điện để đo điện thế bề mặt lá kim loại. Nếu phát hiện tĩnh điện, hãy kiểm tra xem thanh khử tĩnh điện có bị bám bụi và hỏng hay không, và liệu điện áp đầu ra của nguồn điện cao áp có hoạt động bình thường hay không.
Trong hệ thống căng, hiện tượng lão hóa của các bộ ly hợp/phanh bột từ là phổ biến nhất. Sau thời gian sử dụng lâu dài, bột từ bị vón cục hoặc bị mất đi, làm cho mô-men xoắn đầu ra không tuyến tính. Triệu chứng điển hình là hoạt động bình thường ở tốc độ thấp nhưng đột ngột bị đứt lá kim loại sau khi tăng tốc đến một tốc độ nhất định. Lắng nghe những âm thanh "lạch cạch" bất thường hoặc hiện tượng giật cục trong quá trình hoạt động về cơ bản xác nhận cần phải thay thế bột từ hoặc cụm bộ phận. Nếu cảm biến lực căng bị phủ bụi hoặc bị kẹt cơ học, tín hiệu phản hồi sẽ bị méo mó và bộ điều khiển xuất ra các lệnh không chính xác; việc kiểm tra không tải về 0 và hiệu chuẩn tải tĩnh định kỳ cũng là cần thiết.
3. Hiện tượng nhăn giấy bạc
Nguyên nhân gốc rễ của hiện tượng nhăn thường liên quan đến độ căng, nhưng việc chỉ đơn giản giảm độ căng thường không mang lại hiệu quả đáng kể. Điều thực sự cần kiểm tra là liệu độ dốc của độ căng có được cân bằng hay không, các con lăn dẫn hướng có song song với nhau hay không, và áp lực của con lăn ép có đồng đều hay không.
Các con lăn dẫn hướng và đường dẫn vật liệu là những nguyên nhân chính gây ra các nếp nhăn cố định. Nếu các nếp nhăn liên tục xuất hiện ở cùng một vị trí, hãy ưu tiên kiểm tra độ song song và tình trạng bề mặt của các con lăn dẫn hướng trong đoạn đó. Các con lăn dẫn hướng không song song, các vết xước trên bề mặt hoặc sự tích tụ keo dán, và hiện tượng kẹt ổ bi đều gây ra lực không đều trong quá trình di chuyển của lá kim loại, tạo ra các nếp nhăn chéo cố định hoặc các nếp gấp ngang. Kiểm tra độ song song của từng con lăn dẫn hướng (dung sai ≤0,2mm/m), làm sạch các chất bẩn trên bề mặt con lăn và thay thế kịp thời các ổ bi bị kẹt là các bước cơ bản để loại bỏ các nếp nhăn cố định.
Các nếp nhăn ngẫu nhiên đòi hỏi phải điều chỉnh lại con lăn căng và ép. Nếu lực căng khi tháo cuộn quá cao, lá nhôm đã bị kéo giãn trước khi vào vùng cắt và sẽ co lại thành nếp nhăn sau khi ra khỏi lưỡi dao; nếu lực căng khi cuốn cuộn quá thấp, không khí giữa các lớp không thể thoát ra ngoài, và các nếp nhăn sẽ bị ép vĩnh viễn vào cuộn. Đối với nhôm anod hóa mỏng, lực căng khi tháo cuộn nên ở mức thấp hơn, với điều khiển độc lập theo từng đoạn – điều chỉnh lực căng khi tháo cuộn, cắt và cuốn cuộn riêng biệt. Áp lực của con lăn ép cuốn cuộn cũng rất quan trọng: áp lực không đủ sẽ giữ lại không khí, trong khi áp lực quá cao sẽ tạo ra các vết gấp ngang. Đối với các vật liệu mỏng như lá nhôm dập nóng, áp lực tuyến tính của con lăn ép có thể bắt đầu ở mức 0,3–0,5 kgf/cm để điều chỉnh thử; đối với việc cắt khổ rộng, nên sử dụng các con lăn ép phân đoạn để có thể điều chỉnh áp lực độc lập trong từng vùng cuộn hẹp.
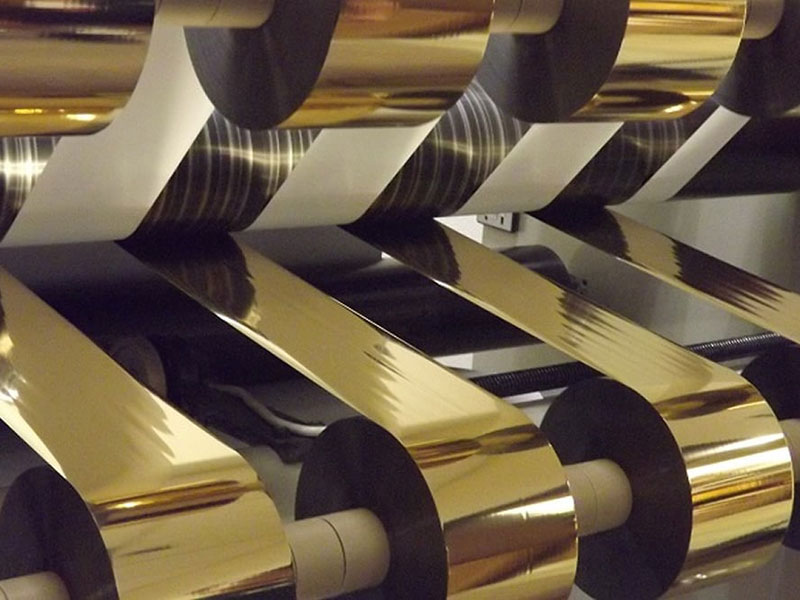
4. Độ lệch và các mặt đầu cuộn dây không đều
Hiện tượng lệch hướng biểu hiện bằng sự dịch chuyển ngang của màng nhôm trong quá trình di chuyển, với mặt cuối của cuộn màng có hình dạng "tháp" hoặc "miệng chuông". Vấn đề này thường có mối quan hệ nhân quả nghịch đảo với các gờ nhôm: mảnh vụn từ các gờ nhôm tích tụ trên con lăn dẫn hướng hoặc cảm biến hiệu chỉnh lệch hướng gây ra hiện tượng lệch hướng, trong khi lệch hướng lại khiến màng nhôm đi vào lưỡi cắt ở một góc, làm trầm trọng thêm tình trạng gờ nhôm. Do đó, việc khắc phục sự cố nên tuân theo quy trình tuần hoàn "làm sạch toàn bộ máy → kiểm tra dụng cụ → hiệu chỉnh độ thẳng hàng → tối ưu hóa độ căng → xác minh hiệu chỉnh lệch hướng".
Hỏng hệ thống hiệu chỉnh độ lệch là nguyên nhân trực tiếp phổ biến nhất. Các cảm biến quang điện hoặc siêu âm bị tắc nghẽn bởi bụi hoặc mảnh vụn lá kim loại khiến hệ thống hiệu chỉnh "mất khả năng nhận diện". Ống kính đầu dò cần được làm sạch thường xuyên, vị trí đầu dò được điều chỉnh đến điểm 1/2 của mép màng kim loại, và vùng chết ±1mm được thiết lập để tránh kích hoạt thường xuyên. Độ song song của con lăn dẫn hướng kém và sự căn chỉnh cuộn cuộn không chính xác là các nguyên nhân về cấu trúc: nếu tâm cuộn chính không thẳng hàng với trục chính trong quá trình nạp liệu, hoặc nếu trục của con lăn dẫn hướng không song song, màng kim loại sẽ liên tục chịu các thành phần lực ngang trong quá trình di chuyển và dần dần bị lệch.
Nếu đã loại trừ khả năng hiệu chỉnh độ lệch và sử dụng con lăn dẫn hướng mà hiện tượng không đều mặt cuối vẫn tiếp diễn, vấn đề có thể nằm ở con lăn căng và con lăn ép. Điều cấm kỵ lớn nhất trong việc cắt xẻ màng dập nóng là "thực hiện toàn bộ quy trình với một giá trị lực căng duy nhất". Khi đường kính cuộn tăng từ lõi rỗng đến cuộn đầy, tỷ lệ đường kính có thể đạt tới 5:1; nếu lực căng không đổi, hiện tượng dao động sẽ xảy ra ở đường kính nhỏ và các lớp ngoài trở nên quá căng ở đường kính lớn. Giải pháp là cho phép điều khiển lực căng theo độ dốc, giảm lực căng cuộn đầy xuống còn 60%–80% giá trị ban đầu. Độ lệch song song của con lăn ép là một vấn đề khác thường bị đánh giá thấp: nếu trục con lăn ép không song song với trục cuộn, một đầu sẽ căng và đầu kia sẽ lỏng, và cuộn màng sẽ dịch chuyển nhẹ với mỗi vòng quay, nhanh chóng tạo thành hình tháp. Trong quá trình kiểm tra tĩnh, hãy sử dụng thước đo khe hở để đo khoảng cách giữa hai đầu của con lăn ép và trục cuộn; sai số cần được kiểm soát trong phạm vi 0,05mm/m.
5. Các điểm chính cần lưu ý khi bảo trì hàng ngày
Hầu hết các lỗi khi xẻ rãnh không xảy ra đột ngột mà là kết quả tích lũy của sự xuống cấp dần dần như mài mòn dụng cụ, nhiễm bẩn bề mặt con lăn và lão hóa bột từ. Việc kết hợp ba mục sau vào kiểm tra hàng ngày có thể giảm đáng kể tần suất thời gian ngừng hoạt động ngoài kế hoạch:
Dụng cụ và trục lưỡi cắt: Sau mỗi ca làm việc, kiểm tra độ cùn của lưỡi cắt bằng cách sờ nắn; hàng tuần, sử dụng đồng hồ đo độ lệch để kiểm tra độ lệch tâm của trục lưỡi cắt. Con lăn dẫn hướng và tĩnh điện: Hàng ngày, lau sạch bề mặt mỗi con lăn dẫn hướng bằng vải trắng và kiểm tra xem có chỗ nào bị nhám hoặc dính không; làm sạch bụi trên thanh khử tĩnh điện hàng tuần. Các bộ phận tạo lực căng: Hàng tháng, nghe âm thanh hoạt động của ly hợp bột từ; hàng quý, kiểm tra độ tuyến tính khi không tải và khi tải của cảm biến lực căng. Đối với phanh bột từ đã sử dụng hơn một năm, dòng điện cài đặt có thể được tăng thêm 10%–15% để bù lại sự suy giảm tự nhiên về hiệu suất của bột từ.
Mấu chốt của việc khắc phục sự cố cắt xẻ nằm ở trình tự thực hiện. Đầu tiên, kiểm tra xem lưỡi dao có bị sứt mẻ không, sau đó kiểm tra xem các con lăn dẫn hướng và đường dẫn vật liệu có sạch sẽ và trơn tru không, tiếp theo xác minh độ dốc lực căng và trạng thái khử tĩnh điện, và cuối cùng kiểm tra lại việc hiệu chỉnh độ lệch và độ chính xác căn chỉnh của con lăn ép cuộn. Trình tự này bao gồm các nguồn lỗi chính từ dụng cụ đến lực căng và từ cơ khí đến tĩnh điện, giúp nhân viên tại chỗ xác định vấn đề trong thời gian ngắn nhất và giảm thời gian làm việc cũng như vật liệu bị lãng phí do điều chỉnh thông số một cách mù quáng.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Máy cắt lá nguội
 Máy cuộn ruy băng in thẻ
 Máy cắt ruy băng in thiệp
 Máy cắt lá kim loại ba chiều
 Máy cắt lá kim loại tăng cường kỹ thuật số
 Máy cắt lá dập nóng RSDS7H 1350 PLUS
 Máy cắt lá dập nóng (RSDS7H) 1350






