Các vết gờ lớn trên cạnh cắt của giấy bạc dập nóng là một vấn đề nan giải đối với nhiều người vận hành. Các vết gờ không chỉ ảnh hưởng đến hình thức của sản phẩm hoàn thiện mà còn có thể làm rơi vụn bột nhôm trong các công đoạn dập nóng tiếp theo, làm ô nhiễm tấm dập nóng và gây ra các "vết bẩn", và trong trường hợp nghiêm trọng, thậm chí có thể gây đứt giấy bạc và làm máy ngừng hoạt động. Nhiều người ngay lập tức mài và thay dao khi thấy vết gờ, nhưng vấn đề thường tái diễn. Nguyên nhân gốc rễ là...Các vết gờ hiếm khi do một yếu tố duy nhất gây ra; chúng thường là kết quả của sự kết hợp tác động của nhiều yếu tố như tình trạng dụng cụ, độ chính xác khe hở, dao động lực căng và sự hấp phụ tĩnh điện.
Dưới đây, chúng tôi trình bày một phương pháp thực tiễn để điều tra và giải quyết vấn đề từ bốn khía cạnh chính.

Bước 1: Trước tiên hãy quyết định xem bạn sẽ "cắt" hay "xé".
Màng dập nóng là một loại vật liệu mỏng nhiều lớp điển hình. Độ cứng và độ dẻo dai của màng PET nền, lớp tách và lớp mạ nhôm rất khác nhau, nhưng tổng độ dày thường chỉ từ 12 đến 25 μm. Khi dụng cụ ở trạng thái tốt, vật liệu được "cắt" và tách ra một cách gọn gàng, với các vết cắt mịn; một khi cạnh lưỡi dao bị thụ động hóa hoặc khe hở không cân bằng, vật liệu sẽ chịu lực nén và lực kéo. Dưới tác động của ứng suất kéo, lớp mạ nhôm bị biến dạng dẻo, và các cạnh bị rách và tách ra tự nhiên xuất hiện các gờ răng cưa hoặc dạng sợi.
Vì vậy, phán quyết đầu tiên rất đơn giản:Nếu gờ sắc xuất hiện đột ngột và trên diện tích lớn, hãy kiểm tra dụng cụ trước tiên trong hơn 90% trường hợp.Trong một số trường hợp, dao cùn không thể cắt giấy bạc hiệu quả; nó chỉ có thể "cắt xuyên qua" mà thôi. Nên ghi chép lại lượng lưỡi dao đã sử dụng và thay thế dựa trên số mét giấy bạc đã cắt, thay vì đợi đến khi không thể cắt được nữa mới thay.
Sau khi thay đổi dụng cụ, độ chính xác thực sự nằm ở việc điều chỉnh khe hở. Khe hở ngang của dao cắt tròn dùng cho màng dập nóng được khuyến nghị kiểm soát ở mức 0,02~0,05mm, với độ chồng lên nhau (độ sâu cắt) trong khoảng 0,01~0,03mm. Khe hở quá lớn sẽ làm rách vật liệu; nếu khe hở quá nhỏ, các lưỡi dao sẽ cản trở nhau và làm tăng tốc độ mài mòn, đồng thời gây ra hiện tượng bavia nén. Một cách thực tế để cảm nhận là: đặt một tờ giấy mỏng giữa lưỡi dao trên và dưới rồi kéo. Nếu bạn cảm thấy lực cản nhưng vẫn có thể cắt trơn tru, về cơ bản khe hở đã đạt yêu cầu.
Ngoài ra, trụcSai lệch tâm là một yếu tố thường bị bỏ qua trong việc phá hủy độ chính xác.Sử dụng đồng hồ đo độ lệch tâm để phát hiện độ lệch tâm hướng tâm của trục dụng cụ; cần hiệu chuẩn nếu độ lệch vượt quá 0,02mm. Chuyển động dọc trục của lưỡi đế (con lăn đỡ) cũng rất quan trọng; khi kim đồng hồ dao động hơn 0,03mm, cần siết chặt nắp ổ trục — một phần đáng kể độ không đều của cạnh cắt thực chất là do dao cắt đế chứ không phải do dao cắt trên gây ra.
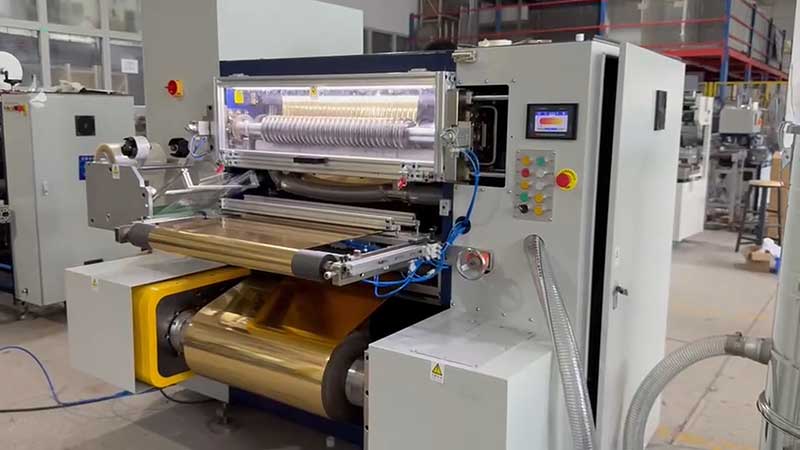
Bước 2: Nếu không thể ổn định độ căng, cho dù điều chỉnh dao chính xác đến đâu cũng sẽ vô ích.
Kiểm soát độ căng không đúng cách không tạo ra ngay các vết gờ rõ ràng như dao cùn, nhưng nó có thể khiến các vết gờ "xuất hiện không liên tục", làm tăng độ khó trong việc khắc phục sự cố. Nếu độ căng quá thấp, dải màng nhôm sẽ rung lắc ở khu vực cắt, và lưỡi dao sẽ cắt liên tục như cưa, dẫn đến các cạnh không đều; Độ căng quá cao khiến màng PET bị kéo giãn và biến dạng, tạo ra ứng suất bên trong tại vết cắt và làm cho các cạnh dễ bị nứt.
Phạm vi lực căng khuyến nghị cho màng dập nóng là khoảng 1,5~3N/mm², nhưngchiến lược căng giảm dầnĐiều này càng quan trọng hơn: khi đường kính cuộn dây tăng lên, lực căng phải giảm theo một đường cong đã được thiết lập sẵn để tránh lớp ngoài ép lớp trong, điều này có thể gây ra nếp nhăn hoặc sự dịch chuyển lớp nhôm. Độ côn điển hình được đặt trong khoảng 15%~25%. Trong thực tế, khi sử dụng máy đo lực căng để đo lực căng bề mặt lá nhôm, nếu sự dao động được kiểm soát trong phạm vi ±0,5N thì được coi là đạt yêu cầu. Nếu thiết bị được trang bị bộ điều khiển lực căng tự động và độ lệch giữa giá trị cài đặt và giá trị phản hồi thực tế vượt quá 10%, hãy kiểm tra xem trục giãn nở khí có bị rò rỉ khí hay không hoặc đầu ra của phanh bột từ có ổn định hay không.
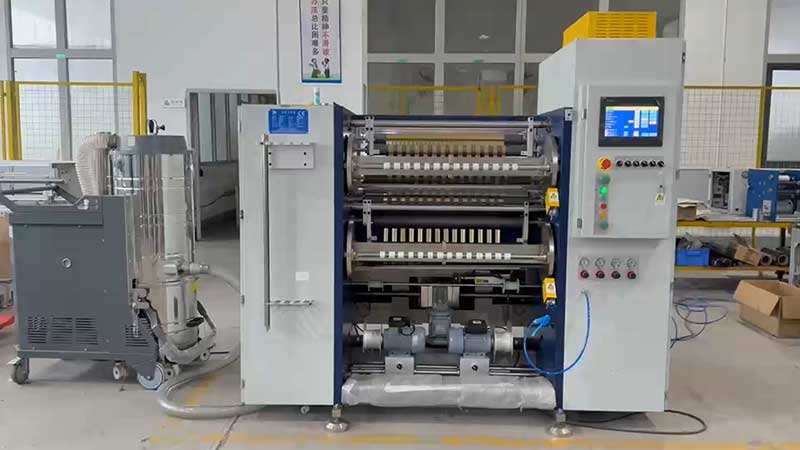
Bước 3: Tác hại thứ cấp của tĩnh điện và mảnh vụn thường bị đánh giá thấp.
Màng dập nóng sử dụng màng nhựa làm vật liệu nền, có khả năng cách điện tốt. Trong quá trình cắt tốc độ cao, tĩnh điện sinh ra do ma sát có thể hút các mảnh vụn và bột nhôm. Các hạt này liên tục ép vào các cạnh vừa cắt, tạo thành "gờ thứ cấp", đây cũng là nguồn trực tiếp gây ra các điểm dập nóng. Ở tốc độ vận hành 200~400 mét/phút, tác động của tĩnh điện được khuếch đại rất nhiều.
Giải pháp này yêu cầu hỗ trợ triển khai: cài đặt tĩnh.thanh khử ion hoặc vòi phun ionTrước và sau máy cắt, cần phối hợp với hệ thống hút chân không thổi cạnh để loại bỏ phoi ngay lập tức, đồng thời đảm bảo điện trở nối đất của thiết bị nhỏ hơn 4Ω. Bước này không tốn kém, nhưng hiệu quả trong việc cải thiện bavia thường thấy ngay lập tức.
Bước 4: Hình thành thói quen kiểm tra "tĩnh trước, sau đó là động"
Khi khó xác định chính xác vị trí các vết gờ, việc tuân theo một trình tự cố định sẽ hiệu quả hơn so với việc đoán mò dựa trên kinh nghiệm:Đầu tiên, dừng máy để kiểm tra xem có bị sứt mẻ ở lưỡi cắt không, đo khe hở và độ chồng chéo, và làm sạch bề mặt của các con lăn ép và con lăn dẫn hướng; Sau đó, chạy ở tốc độ thấp không tải, sử dụng đồng hồ đo độ lệch tâm để đo độ lệch tâm của trục dụng cụ và lưỡi cắt; Cuối cùng, sử dụng giấy bạc phế liệu để thử cắt và quan sát hình thái mặt cắt ngang dưới kính lúp.—Nếu có nhiều gờ sắc ở một bên, điều đó cho thấy lưỡi dao không song song với lưỡi dao gốc; nếu cả hai bên đều có gờ sắc mịn như nhung, điều đó cho thấy lưỡi dao đã bị thụ động hóa hoặc góc cắt quá nhỏ.
Tình trạng của con lăn cũng nên được kiểm tra thường xuyên. Vật lạ hoặc hư hỏng trên bề mặt con lăn có thể gây ra áp lực cục bộ không đều, dẫn đến các cạnh cắt không đều. Con lăn ép nên sử dụng cao su polyurethane có độ cứng Shore A từ 60 đến 75; quá cứng hoặc quá mềm đều có thể gây mất cân bằng phân bố áp lực.
Bản tóm tắt
Phương pháp xử lý cơ bản các gờ cắt trong quá trình dập nóng lá kim loại về cơ bản đáp ứng các tiêu chuẩn ở bốn chiều.Độ chính xác hình học của dụng cụ, độ ổn định lực căng, loại bỏ tĩnh điện và căn chỉnh vật liệuViệc kỳ vọng thay dao mới sẽ giải quyết vấn đề dứt điểm thường dẫn đến việc gặp lại vấn đề tương tự trong lô sản xuất tiếp theo. Nên ghi lại các thông số cho mỗi lần kiểm tra—lượng sử dụng lưỡi dao, giá trị khe hở, cài đặt lực căng, tỷ lệ côn—để tạo thành "bảng thông số cắt" riêng của thiết bị. Khi các vết gờ xuất hiện trở lại, chúng sẽ được loại bỏ từng mục một trong các bản ghi tham khảo, cho phép xác định và giải quyết phần lớn các lỗi trong thời gian ngắn.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Máy cắt lá nguội
 Máy cuộn ruy băng in thẻ
 Máy cắt ruy băng in thiệp
 Máy cắt xẻ màng dập nóng
 Máy cắt lá kim loại ba chiều
 Máy cắt lá kim loại tăng cường kỹ thuật số
 Máy cắt lá dập nóng RSDS7H 1350 PLUS
 Máy cắt lá dập nóng (RSDS7H) 1350






