Lệch hướng cuộn và gờ cạnh là hai vấn đề chất lượng dai dẳng nhất trong quá trình cắt xẻ màng dập nóng. Chúng hiếm khi xuất hiện riêng lẻ—gờ cạnh do lưỡi dao mòn để lại có thể tích tụ trên con lăn dẫn hướng và đẩy màng ra khỏi đường ray, trong khi dải màng bị lệch hướng khi đi vào máy cắt sẽ tạo tải trọng không đều lên lưỡi dao và tạo ra các gờ cạnh mới. Việc xử lý chúng như những vấn đề riêng biệt thường dẫn đến các giải pháp tạm thời và nhanh chóng bị hỏng chỉ sau vài giờ.
Hướng dẫn này sẽ trình bày chi tiết các nguyên nhân gốc rễ và các giải pháp khắc phục đã được kiểm chứng thực tế cho cả hai vấn đề, theo cùng một trình tự kiểm tra mà các kỹ thuật viên giàu kinh nghiệm sử dụng: căn chỉnh cơ khí trước, ổn định lực căng thứ hai và hiệu chỉnh điện cuối cùng.
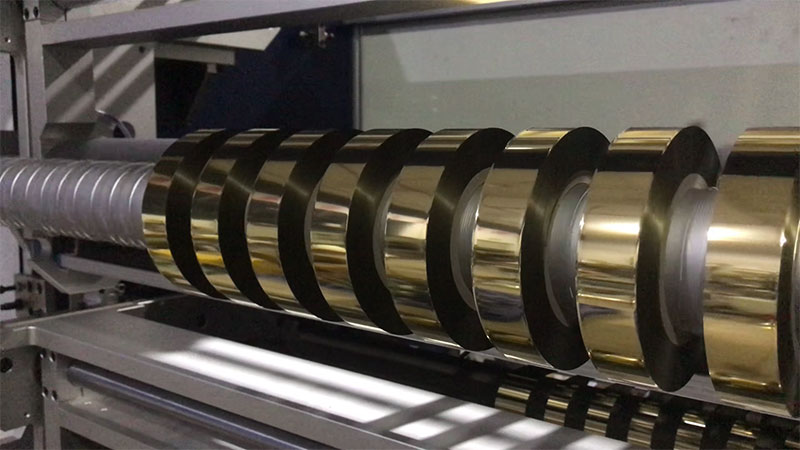
Tại sao gai nhọn hình thành và cách ngăn chặn chúng
Các vết gờ trên màng dập nóng xuất hiện dưới dạng các sợi lông tơ, hình răng cưa hoặc các mảnh vụn có thể nhìn thấy dọc theo mép vết cắt. Vì màng dập nóng thường dày 6–20μm với chất nền PET, ngay cả một khuyết tật nhỏ ở lưỡi dao cũng tạo ra một khuyết tật dễ nhìn thấy hơn nhiều so với kích thước thực tế.
Hãy bắt đầu kiểm tra lưỡi dao, chứ không phải các cài đặt. Lưỡi dao cùn hoặc sứt mẻ là nguyên nhân phổ biến nhất. Lưỡi dao mòn không còn cắt sạch sẽ; nó làm rách giấy bạc, tạo ra các vết nứt nhỏ li ti, những vết nứt này sẽ lan rộng thành các gờ hoặc gãy hoàn toàn trong quá trình sử dụng sau đó. Kiểm tra cả lưỡi dao trên và dưới xem có bị sứt mẻ không dưới ánh sáng đầy đủ.
Độ chồng chéo của lưỡi cắt và khe hở ngang phải phù hợp với độ dày của lá kim loại. Đối với lá kim loại dập nóng, độ chồng chéo theo chiều dọc giữa lưỡi cắt trên và dưới thường nằm trong khoảng từ 0,5 đến 1,5 mm, với các vật liệu mỏng hơn thì sử dụng mức thấp hơn trong phạm vi đó. Khe hở ngang nên là 0,03–0,08 mm—xấp xỉ độ dày của một tờ giấy A4. Đối với lá kim loại dưới 12 μm, hãy hướng đến dung sai nhỏ nhất có thể: chỉ cần đủ để cắt sạch mà không làm ép vật liệu.
Độ lệch tâm trục lưỡi cưa là một yếu tố quan trọng không kém nhưng thường bị bỏ qua. Sử dụng đồng hồ đo độ lệch tâm để đo độ lệch tâm hướng tâm tại mép lưỡi cưa. Nếu vượt quá 0,02mm, trục cần được hiệu chỉnh hoặc ổ bi cần được kiểm tra. Một trục chạy trơn tru nhưng lưỡi cưa bị sứt mẻ vẫn sẽ tạo ra các gờ; cả hai tình trạng này đều phải được loại bỏ.
Tĩnh điện khuếch đại mọi nguyên nhân khác.Lớp màng nhựa nền của giấy bạc dập nóng tạo ra tĩnh điện nhanh chóng trong quá trình cắt tốc độ cao. Tĩnh điện này hút bụi và mảnh vụn giấy bạc trực tiếp vào mép cắt vừa mới, nơi chúng bám vào và tạo thành những gì trông giống như gờ. Hãy lắp đặt thanh khử tĩnh điện hoặc vòi phun khí ion hóa ngay trước và sau máy cắt, và kiểm tra xem điện trở nối đất của máy có dưới 4Ω hay không. Nếu không kiểm soát tĩnh điện, ngay cả lưỡi dao được mài sắc hoàn hảo cũng sẽ tạo ra các cạnh trông thô ráp.
Tình trạng của con lăn quan trọng hơn hầu hết người vận hành tưởng tượng.Các vật thể lạ, keo khô hoặc hư hỏng bề mặt trên bất kỳ con lăn dẫn hướng nào đều tạo ra sự biến đổi áp suất cục bộ, làm xáo trộn màng giấy khi nó đi vào vùng cắt. Lau sạch các con lăn bằng vải sạch, không xơ mỗi ngày và thay thế các con lăn cao su chịu lực bị cứng hoặc bị mòn không đều.
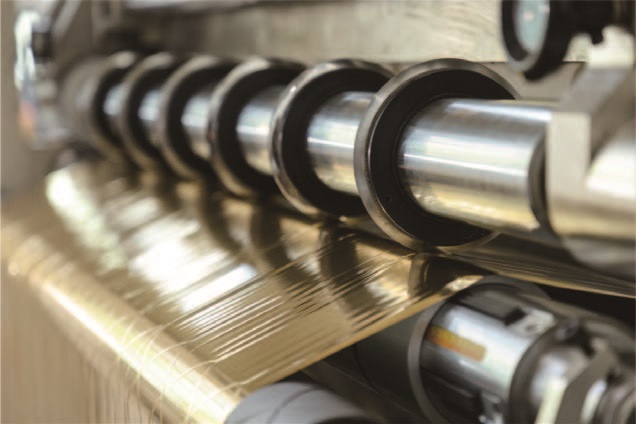
Chẩn đoán sai lệch cuộn dây trước khi nó trở thành phế liệu.
Hiện tượng lệch cuộn dây—thường được gọi là “cuộn dây kiểu tháp” hoặc “cuộn dây kiểu ống lồng” khi nghiêm trọng—biểu hiện ở các mặt cuối không phẳng, với các dải riêng lẻ bị dịch chuyển dọc theo trục so với nhau. Trên lá kim loại dập nóng, nơi vật liệu hầu như không có độ cứng uốn, ngay cả một sự dao động nhỏ về sức căng cũng dẫn đến sự lệch hướng có thể nhìn thấy được.
Trước tiên hãy kiểm tra "mắt" của hệ thống hiệu chỉnh.Các cảm biến quang điện hoặc siêu âm theo dõi mép màng dễ bị nhiễm bẩn. Bụi màng và các hạt keo trong không khí bám vào thấu kính cảm biến, khiến hệ thống hiệu chỉnh mất đi điểm tham chiếu mép. Hãy vệ sinh thấu kính cảm biến thường xuyên, đặt cảm biến ở điểm giữa của mép màng và thiết lập vùng chết khoảng ±1mm để ngăn con lăn hiệu chỉnh dao động liên tục.
Kiểm tra độ song song của con lăn dẫn hướngNếu một con lăn dẫn hướng hơi lệch so với trục cuộn, lá nhôm sẽ chịu một lực dọc trục liên tục và "trượt" về một phía. Hãy sử dụng dụng cụ căn chỉnh bằng laser hoặc phương pháp dây căng để kiểm tra độ song song dọc theo đường đi của màng nhôm. Dung sai cho phép thường là ≤0,2mm/m, với các thao tác độ chính xác cao hướng đến ≤0,05mm/m. Đồng thời, kiểm tra bề mặt con lăn xem có bị mòn không đều hoặc có mảnh vụn bám dính hay không, vì điều này tạo ra ma sát khác biệt và đẩy màng nhôm về phía có ma sát cao hơn.
Sự ổn định ứng suất là nguyên nhân gốc rễ tiềm ẩn.Nhiều người vận hành điều chỉnh cảm biến hiệu chỉnh liên tục mà không xử lý vòng điều khiển lực căng, và độ lệch sẽ xuất hiện trở lại ngay khi tốc độ dây chuyền thay đổi. Ép màng nhôm nóng yêu cầu phạm vi lực căng khoảng 1,5–3N/mm², được thiết lập theo độ dày màng và dữ liệu của nhà cung cấp. Có hai chế độ hỏng hóc thường gặp:
• Độ căng quá thấp:Dải lá kim loại rung động hoặc di chuyển lung tung trong vùng cắt, tạo ra các cạnh lượn sóng và độ cuộn không đều.
• Căng thẳng quá cao:Lá kim loại có độ đàn hồi, và khi lực căng giảm ở lõi cuộn, các lớp bị kéo giãn sẽ co lại không đều, gây ra hiện tượng trượt giữa các lớp.
Một thử nghiệm đơn giản ở tốc độ thấp cho thấy độ đồng đều của lực căng: chạy ở tốc độ 10–20 m/phút và so sánh thủ công độ căng của từng dải cắt. Nếu các dải ở giữa căng hơn các dải ở rìa, cần điều chỉnh góc hoặc độ côn của con lăn san phẳng.
Giá đỡ cuộn giấy phải vuông vắn và chắc chắn.Trục khí bị rò rỉ áp suất hoặc kẹp không đều sẽ khiến cuộn giấy chính dịch chuyển nhẹ trong quá trình tháo cuộn. Hãy kiểm tra xem trục khí có giữ được áp suất hay không — nếu áp suất giảm quá 0,05 MPa trong vòng năm phút thì có dấu hiệu rò rỉ. Bản thân cuộn giấy chính phải được đặt chính giữa trục; cuộn giấy lệch tâm sẽ tạo ra dao động ngang mà không hệ thống hiệu chỉnh nào ở phía sau có thể loại bỏ hoàn toàn.
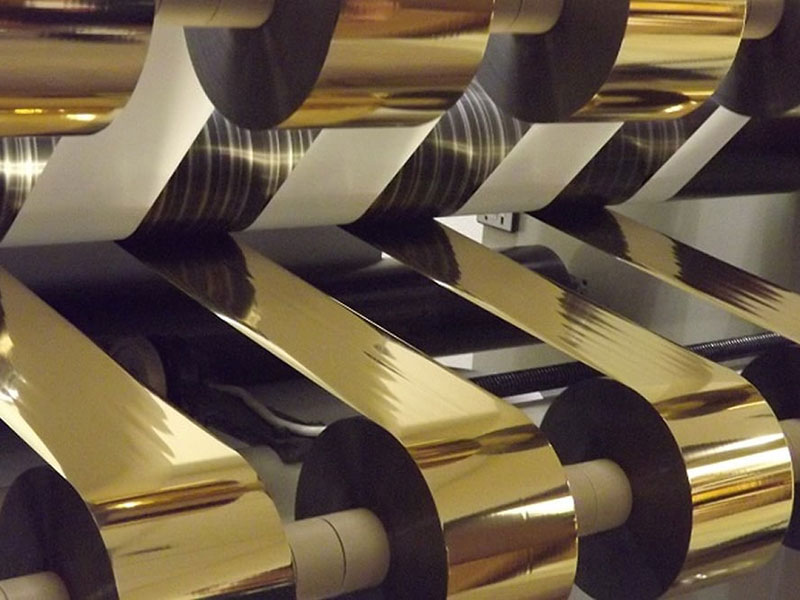
Sự tương tác giữa các gờ và độ lệch
Hai lỗi này tạo thành một vòng phản hồi có thể khiến người vận hành rơi vào vòng luẩn quẩn nếu không nhận ra mối liên hệ giữa chúng. Các mảnh vụn do bavia tạo ra. Những mảnh vụn đó rơi xuống các con lăn dẫn hướng và thấu kính cảm biến. Các con lăn và cảm biến bị nhiễm bẩn khiến màng giấy bị lệch. Màng giấy bị lệch sẽ đi vào máy cắt ở một góc, tập trung lực vào một phía của lưỡi dao. Lực không đều đó làm tăng tốc độ mài mòn lưỡi dao và tạo ra nhiều bavia hơn.
Để phá vỡ chu kỳ này, cần thực hiện một quy trình kiểm tra toàn diện thay vì chỉ điều chỉnh riêng lẻ: làm sạch toàn bộ đường dẫn giấy, kiểm tra và khắc phục tình trạng lưỡi dao, xác minh sự thẳng hàng của con lăn dẫn hướng, ổn định lực căng, sau đó xác nhận hệ thống sửa chữa. Việc chỉ điều chỉnh một yếu tố trong chuỗi này thường tạo ra sự cải thiện nhưng lại đảo ngược trong cùng một ca sản xuất.
Một nhịp điệu phòng ngừa hiệu quả
Những người vận hành đạt được chất lượng cắt xẻ ổn định coi việc bảo trì là một hoạt động định kỳ, chứ không phải là phản ứng khi xảy ra sự cố.
Hằng ngàyLàm sạch các cạnh lưỡi dao, con lăn dẫn hướng và thấu kính cảm biến. Kiểm tra xem lưỡi dao có bị sứt mẻ rõ ràng không. Kiểm tra áp suất khí ở mức 0,5–0,7 MPa và xả hết nước trong các bộ lọc hơi ẩm.
Hàng tuầnLau sạch tất cả các con lăn dẫn giấy bằng cồn khan. Kiểm tra phản hồi của hệ thống căng giấy bằng cách chạy một chu kỳ tăng tốc và giảm tốc ngắn. Kiểm tra độ chặt của các vít giữ lưỡi dao và khớp nối.
Hàng thángHiệu chỉnh độ lệch tâm trục lưỡi dao và độ song song của con lăn. Kiểm tra điểm 0 của cảm biến lực căng. Kiểm tra hiệu suất ly hợp hoặc phanh bột từ, vì các bộ phận này xuống cấp dần và tạo ra hiện tượng trôi lệch lực căng, dễ bị quy cho các nguyên nhân khác.
Hàng quýThay thế lưỡi dao theo lịch trình dựa trên số mét cắt được, chứ không phải dựa trên hư hỏng có thể nhìn thấy. Một lưỡi dao trông vẫn còn sử dụng được khi kiểm tra sơ bộ có thể đã bắt đầu tạo ra các cạnh sắc nhọn dẫn đến hư hỏng ở các đoạn cắt tiếp theo.
Hãy ghi chép lại các lỗi, cài đặt độ căng và số lô vật liệu. Các quy luật sẽ nhanh chóng xuất hiện—sự biến đổi độ dày của một nhà cung cấp lá nhôm cụ thể, sự thay đổi độ ẩm theo mùa làm trầm trọng thêm hiện tượng tĩnh điện, hoặc một cài đặt độ căng chỉ gây lỗi đối với các đơn hàng có chiều rộng hẹp.
Khi nào cần gọi dịch vụ
Hầu hết các vấn đề về gờ và độ lệch đều có thể được giải quyết bằng các biện pháp hiệu chỉnh cơ học và điều chỉnh độ căng như đã mô tả ở trên. Nếu vấn đề vẫn tiếp diễn sau khi đã thay lưỡi dao, kiểm tra căn chỉnh con lăn, hiệu chỉnh độ căng và loại bỏ tĩnh điện, nguyên nhân có thể nằm ở các vấn đề cơ học phức tạp hơn: ổ trục dao cắt bị mòn, con lăn dẫn hướng bị cong hoặc bộ truyền động hiệu chỉnh có độ rơ quá mức. Những vấn đề này cần được nhà sản xuất bảo dưỡng chứ không phải điều chỉnh tại chỗ.
Cách đáng tin cậy nhất để đạt được chất lượng ổn định là coi máy cắt xẻ như một hệ thống tích hợp. Một lưỡi dao cắt hoàn hảo trên một máy bị lệch vẫn tạo ra các gờ. Một hệ thống hiệu chỉnh theo dõi hoàn hảo trên lực căng không ổn định vẫn tạo ra hiện tượng cuộn xoắn không đều. Giải quyết các vấn đề cơ bản theo thứ tự, và chất lượng cạnh cũng như độ đồng đều của cuộn xoắn sẽ được cải thiện.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Máy cắt lá nguội
 Máy cuộn ruy băng in thẻ
 Máy cắt ruy băng in thiệp
 Máy cắt xẻ màng dập nóng
 Máy cắt lá kim loại ba chiều
 Máy cắt lá kim loại tăng cường kỹ thuật số
 Máy cắt lá dập nóng RSDS7H 1350 PLUS
 Máy cắt lá dập nóng (RSDS7H) 1350






