Công đoạn cắt xẻ màng ép nhiệt là một khâu tưởng chừng không mấy nổi bật nhưng lại vô cùng quan trọng trong chuỗi đóng gói và in ấn. Nó nằm ở khâu đầu tiên của quy trình ép nhiệt, nơi chất lượng và hiệu quả của việc cắt xẻ quyết định trực tiếp tốc độ sản xuất và chi phí vật liệu của các máy ép nhiệt ở khâu tiếp theo. Tuy nhiên, trong một thời gian dài, việc cải thiện hiệu quả trong quy trình này chỉ được đánh đồng với "tăng tốc độ xe" - tốc độ định mức của thiết bị được đẩy từ 200 mét/phút lên 500 mét/phút, nhưng sản lượng thực tế thường bị tiêu hao do việc dừng máy thay vật liệu, cắt thử bố trí dụng cụ, phế liệu do màng bị rách và làm lại các cạnh thô.
Để thực sự cải thiện hiệu quả, cần phải thay đổi quan điểm từ "máy chạy nhanh đến mức nào" sang "mỗi mét màng nhôm được sử dụng triệt để đến mức nào". Quan điểm thứ nhất đề cập đến các thông số cơ học, trong khi quan điểm thứ hai thể hiện khả năng của hệ thống.

Lãng phí và được tiêu thụ nhanh chóng
Sự hao phí hiệu suất tại vị trí cắt xẻ màng dập nóng hiếm khi biểu hiện dưới dạng "hỏng hóc thiết bị"; thường thì chúng ẩn giấu trong một vài chi tiết thường ngày.
Việc gia công dựa trên kinh nghiệm, và phần vật liệu ở mép được để rộng để "đảm bảo an toàn". Trong phương pháp xẻ rãnh truyền thống, người vận hành thường để lại một lề lớn ở cả hai phía của cuộn chính để đảm bảo chiều rộng sản phẩm hoàn thiện đạt tiêu chuẩn, với tỷ lệ sử dụng vật liệu dao động từ 85% đến 90%. Các đơn đặt hàng kết hợp nhiều loại dải hẹp với các thông số kỹ thuật khác nhau đặc biệt bất lợi; việc tính toán vị trí dụng cụ thủ công khiến việc tận dụng hết tất cả các tổ hợp trở nên khó khăn, và lãng phí vật liệu ở mép trở thành một chi phí tiềm ẩn.
Việc dừng máy để thay cuộn giấy in tiêu tốn nhiều giờ lao động hiệu quả. Sau khi sử dụng hết mỗi cuộn giấy in chính, việc luồn giấy bạc, căn chỉnh, nhận nguyên liệu và tăng tốc lại cũng mất từ mười đến hai mươi phút ngay cả đối với những công nhân lành nghề. Nếu bạn thay cuộn giấy in mười lần một ngày, nó sẽ hết trong hơn hai giờ. Điều này thậm chí còn chưa bao gồm việc căn chỉnh lại và cắt thử lãng phí do nhận nguyên liệu không chính xác.
Sự dao động lực căng tạo ra "phế liệu vô hình". Vật liệu nền của giấy bạc dập nóng rất mỏng và lớp phủ giòn; ngay cả những dao động nhỏ về lực căng cũng có thể gây ra hiện tượng giãn, biến dạng hoặc nhăn. Những khuyết tật này có thể không xuất hiện ngay lập tức trong quá trình cắt, nhưng có thể trở thành nguyên nhân gây ra hiện tượng định vị không chính xác, bỏ sót lớp vàng và bỏ sót dấu dập trong các quy trình dập nóng tiếp theo. Đến khi phát hiện ra vấn đề, toàn bộ cuộn giấy đã bị cắt hết.
Khi màng nhôm bị đứt, toàn bộ dây chuyền sẽ phải thiết lập lại từ đầu. Mài mòn dụng cụ, hấp phụ tĩnh điện, con lăn dẫn hướng bị kẹt, ly hợp bột từ bị lão hóa—nếu bất kỳ vấn đề nào trong số này xảy ra, màng nhôm sẽ bị đứt ngay lập tức trong quá trình vận hành tốc độ cao, và toàn bộ dây chuyền sẽ dừng lại để cấp liệu lại. Đối với thiết bị thường xuyên bị đứt màng nhôm, ngay cả khi tốc độ cao, điều đó cũng không có ý nghĩa gì.
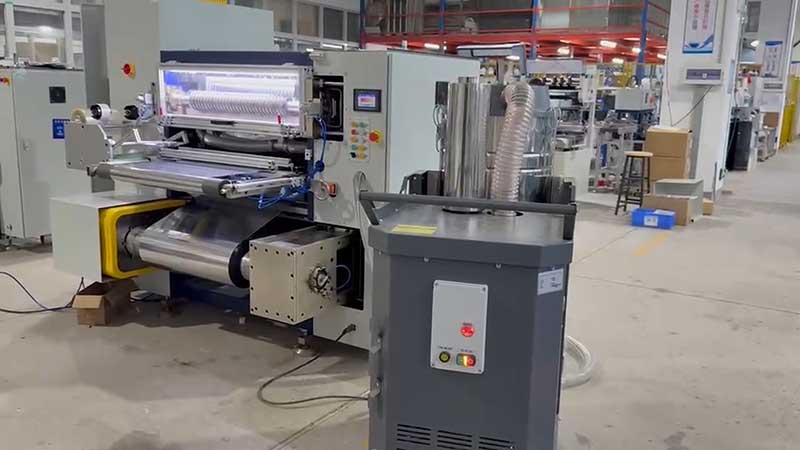
Ba con đường cải thiện hiệu quả song song
Đối với những điểm hao phí này, các biện pháp cải thiện hiệu quả thực tiễn hiện nay nhìn chung đi theo ba hướng: bố trí lưỡi dao thông minh hơn, đảm bảo thay đổi lực giật liên tục và làm cho lực căng ổn định hơn. Sự kết hợp của ba yếu tố này mới chính là sự gia tăng thực sự về hiệu suất.
Tính thông minh của quy trình bố trí công cụ là lĩnh vực triển vọng nhất để cải thiện việc sử dụng vật liệu.Cốt lõi của thuật toán bố trí công cụ AI không hề bí ẩn: sau khi nhập tổ hợp chiều rộng cần thiết cho sản phẩm hoàn thiện, hệ thống sẽ tự động chọn tất cả các cách bố trí vị trí công cụ khả thi để tìm ra giải pháp với lượng vật liệu thừa ở mép nhỏ nhất. Lấy thanh dẫn điện rộng 1500mm làm ví dụ, nếu cắt thủ công, lượng vật liệu thừa ở mép có thể lên tới hơn 10mm, nhưng thuật toán thông minh có thể giảm xuống còn 2mm, giúp tăng hiệu suất sử dụng vật liệu từ dưới 90% lên trên 98%. Hệ thống tiên tiến hơn còn tích hợp thị giác máy tính – camera CCD quét màng kim loại theo thời gian thực, xác định các dấu hiệu màu sắc, ranh giới hoa văn và thậm chí cả các khuyết tật lớp phủ. Trong quá trình cắt, nó chủ động tránh các vị trí có khuyết tật thay vì loại bỏ các khuyết tật vào sản phẩm hoàn thiện rồi lại đưa chúng trở lại quy trình tiếp theo. Hiệu quả của sự kết hợp này được thể hiện rõ ràng trong dữ liệu thực tế: tỷ lệ sử dụng vật liệu trung bình cho các đơn đặt hàng đa thông số kỹ thuật đã tăng từ bốn đến năm điểm phần trăm, và tỷ lệ phế phẩm giảm từ hơn tám phần trăm xuống dưới bốn phần trăm.
Công nghệ tiếp nhận tự động giải quyết được "khoảng trống khó xử" khi dừng máy để thay cuộn dây.Các thiết bị hàn siêu âm hoặc hàn nóng hoàn tất việc kết nối giữa các cuộn dây mới và cũ mà không cần tắt máy hoặc chỉ làm chậm lại trong thời gian ngắn, giảm thời gian thay đổi vật liệu từ 20 phút xuống còn khoảng 30 giây. Dữ liệu thử nghiệm thực tế từ một công ty đóng gói ở Chiết Giang cho thấy thời gian thay đổi vật liệu trung bình đã giảm từ 25 phút xuống còn 35 giây, dẫn đến sản lượng hàng ngày tăng hơn 40%. Việc cải thiện chất lượng kết nối vật liệu cũng tạo ra hiệu ứng dây chuyền: các mối nối phẳng và chắc chắn, ít có khả năng làm đứt màng nhôm trong quá trình cắt, giảm thời gian ngừng hoạt động thứ cấp do các vấn đề về mối nối.
Kiểm soát độ căng tinh tế đảm bảo cả chất lượng và hiệu quả.Lực căng trong ba khâu tháo cuộn, xẻ rãnh và cuộn được điều khiển độc lập. Mỗi khâu được cấp liệu và điều chỉnh bằng động cơ servo kết hợp với con lăn nổi, giữ cho sự dao động lực căng trong phạm vi một phần trăm. Đối với các vật liệu rất nhạy cảm với lực căng, chẳng hạn như màng chuyển nhiệt và màng laser, điều khiển vòng kín đặc biệt quan trọng - đảm bảo lực căng ổn định, giảm nếp nhăn và biến dạng do kéo căng, giảm gờ ở các cạnh xẻ rãnh và cải thiện khả năng thích ứng cho việc dập nóng tiếp theo trên máy móc. Trong khi đó, việc loại bỏ tĩnh điện và làm sạch con lăn dẫn hướng, thường bị bỏ qua trong bảo trì hàng ngày, thực chất là hai nguyên nhân tiềm ẩn gây đứt màng ngoài lực căng. Thanh khí ion hóa phía trước và phía sau giá đỡ lưỡi dao, và việc lau chùi bề mặt con lăn thường xuyên, tuy không tốn kém nhưng có thể loại bỏ một lượng đáng kể hiện tượng đứt màng ngẫu nhiên.
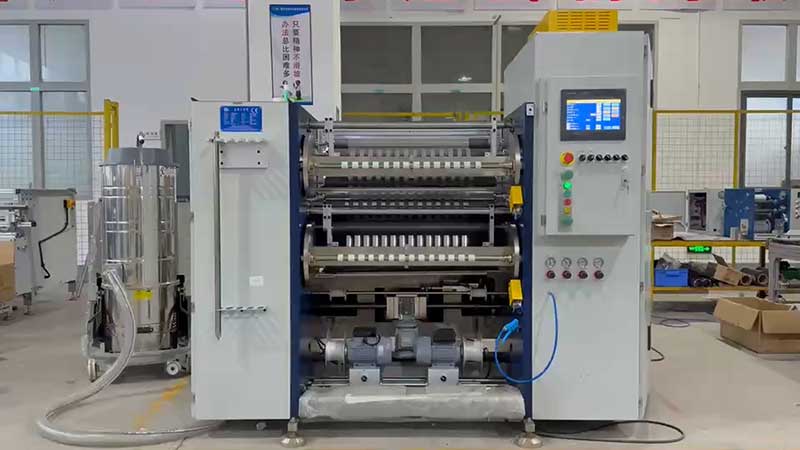
Giới hạn của hiệu quả không nằm ở lưỡi dao.
Một thực tế đáng chú ý là khi tốc độ cắt vượt quá một ngưỡng nhất định, lợi ích gia tăng của việc tiếp tục tăng tốc độ máy sẽ nhanh chóng giảm đi. Nguy cơ đứt màng nhôm tăng lên, khó khăn hơn trong việc kiểm soát lực căng và độ đồng đều của cuộn màng giảm đi đều làm tiêu hao tốc độ dư thừa. Điều thực sự quyết định hiệu suất của máy cắt xẻ là khả năng hoạt động liên tục và ổn định mà không cần dừng lại, cũng như tỷ lệ mỗi cuộn màng chính được cắt thành sản phẩm hoàn thiện đạt tiêu chuẩn.
Từ góc nhìn này, logic để cải thiện hiệu quả đã thay đổi. Trước đây, cuộc cạnh tranh tập trung vào độ cứng của lưỡi dao và công suất động cơ; giờ đây, trọng tâm là độ chính xác của thuật toán định vị, tốc độ phản hồi của cảm biến và độ tin cậy của các thao tác cấp liệu. Một thiết bị có công suất định mức 500 mét/phút có thể bị đứt màng nhôm mỗi nửa giờ và dừng hoạt động 20 phút sau mỗi lần thay cuộn, do đó hiệu suất thực tế của nó có thể kém hơn so với một máy hoạt động liên tục trong tám giờ mà không bị gián đoạn ở tốc độ 300 mét/phút.
Giá thành của lá nhôm dập nóng không hề thấp; lãng phí một inch cũng là lợi nhuận. Giảm lượng vật liệu thừa ở mép từ 8% xuống 2%, thay đổi tốc độ cuộn giấy từ 20 phút xuống còn nửa phút, và giảm tình trạng giấy bị đứt từ "vài lần một ngày" xuống còn "vài lần một tuần"—những cải tiến tưởng chừng nhỏ nhặt này lại góp phần làm tăng hiệu quả cắt xẻ thực sự. Đối với các nhà máy tiêu thụ hàng triệu lá nhôm mỗi năm, điều này thường tiết kiệm chi phí hơn nhiều so với việc thay thế một máy móc nhanh hơn.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Máy cắt lá nguội
 Máy cuộn ruy băng in thẻ
 Máy cắt ruy băng in thiệp
 Máy cắt xẻ màng dập nóng
 Máy cắt lá kim loại ba chiều
 Máy cắt lá kim loại tăng cường kỹ thuật số
 Máy cắt lá dập nóng RSDS7H 1350 PLUS
 Máy cắt lá dập nóng (RSDS7H) 1350






