Dập nổi và cắt màng nhôm là những bước quan trọng trong quy trình dập nổi, và chất lượng của chúng quyết định trực tiếp đến tỷ lệ thành công của các sản phẩm dập nổi tiếp theo. Có câu nói trong ngành rằng "30% dập nổi, 70% cắt", và chất lượng của công đoạn cắt gần như hoàn toàn phụ thuộc vào việc kiểm soát lực căng. Màng nhôm dập nổi thường được làm từ PET làm vật liệu cơ bản, với tổng độ dày chỉ từ 12–30μm. Bề mặt của nó được cán màng gồm lớp tách, lớp màu, lớp phủ nhôm và lớp keo. Nó có cấu trúc mỏng và lớp phủ giòn cao, khiến nó nhạy cảm hơn nhiều với ứng suất cơ học so với các loại màng bao bì thông thường. Lực căng quá mức khiến chất nền bị kéo giãn và biến dạng, lớp phủ bị nứt và lệch trục trong quá trình dập nổi sản phẩm hoàn thiện; nếu lực căng quá thấp, các cuộn màng sẽ bị lỏng, các đầu màng không đều và thậm chí xuất hiện các nếp nhăn "hình hoa cúc". Thách thức lớn hơn là tốc độ cắt đã được đẩy từ mức truyền thống hàng trăm mét mỗi phút lên 300–500 mét/phút, và sự dao động lực căng ở mức mili giây có thể gây ra rủi ro chất lượng không thể khắc phục trên hàng nghìn mét dải màng kim loại. Do đó, công nghệ kiểm soát lực căng đã vượt xa ý tưởng đơn giản về "siết chặt màng kim loại" và phát triển thành một hệ thống servo vòng kín động bao trùm toàn bộ quá trình tháo cuộn, kéo và cuộn lại.
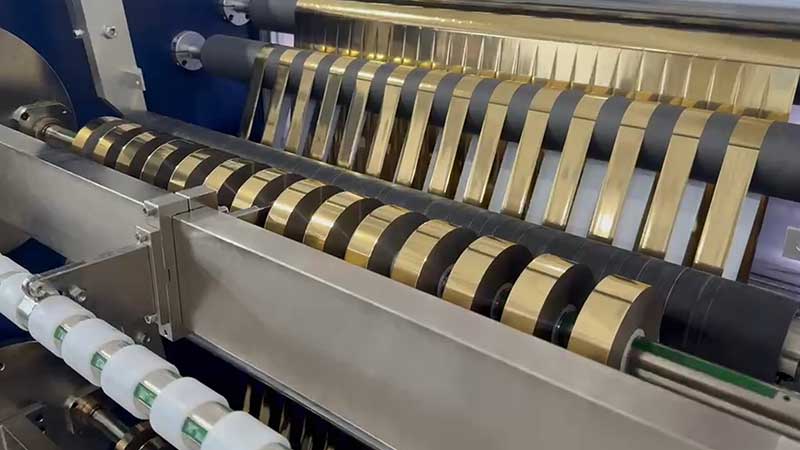
Phần tháo cuộn: kiểm soát chống biến dạng và cách ly nhiễu
Quá trình tháo cuộn là điểm khởi đầu của lực căng và cũng là phần mà đường kính thay đổi mạnh nhất. Từ cuộn đầy đến lõi rỗng, đường kính cuộn gấp nhiều lần hoặc thậm chí hơn mười lần tỷ lệ thông thường, và mômen quán tính thay đổi đáng kể. Nếu đầu tháo cuộn không thể điều chỉnh kịp thời, sự dao động lực căng sẽ truyền trực tiếp đến máy cắt, gây ra sai lệch kích thước khi xẻ hoặc làm nhăn vật liệu. Các giải pháp truyền thống chủ yếu sử dụng phanh bột từ để tạo mômen xoắn ngược, đạt được khả năng điều chỉnh liên tục bằng cách điều chỉnh dòng điện kích thích. Tuy nhiên, logic điều khiển không theo đuổi "lực căng không đổi" - ngược lại, đầu tháo cuộn cần điều khiển chống biến dạng: khi đường kính cuộn giảm, mômen phanh tự động giảm theo một đường cong được thiết lập trước, đảm bảo rằng lá kim loại duy trì ứng suất bề mặt tương tự tại thời điểm tách cuộn chính. Nếu mômen phanh không giảm theo đường kính cuộn, lớp dưới cùng của cuộn lớn dễ bị kéo giãn quá mức, và các vệt dọc xuất hiện khi tháo cuộn. Lực căng tham chiếu để tháo cuộn lá kim loại dập nóng thường nằm trong khoảng từ 3N đến 8N. Ở tốc độ cao, độ rung lắc ngang có thể tăng nhẹ từ 5%–10%, nhưng một khi quan sát thấy các đường giãn dọc, chúng phải được thiết lập lại ngay lập tức. Ngoài ra, việc hiệu chỉnh cuộn lại và kiểm soát lực căng cần được tách biệt về mặt chức năng. Cảm biến quang điện phát hiện vị trí mép của cuộn cái và điều khiển ghế cuộn tháo di chuyển theo chiều ngang. Nếu phản hồi hiệu chỉnh quá chậm, nó có thể tích lũy độ lệch, trong khi lực quá lớn có thể tạo ra các dao động hình rắn mới. Mỗi bộ phận đều đóng vai trò riêng để cung cấp điểm vào ổn định cho lực căng cơ bản.
Phần cuộn dây: Chiến lược giảm độ côn và phân đoạn
Cuộn lại là bước cuối cùng để đánh giá chất lượng cắt. Trong quá trình cuộn, đường kính tăng dần từ rỗng đến đặc. Nếu duy trì lực căng không đổi, vật liệu bên ngoài sẽ liên tục nén lớp bên trong, khiến mặt cuối bị trượt hoặc lõi bị nén thành các nếp nhăn hình hoa cúc. Do đó, điều khiển lực căng theo độ côn đã trở thành tiêu chuẩn trong việc cuộn màng dập nóng: lực căng giảm theo một đường cong đã được thiết lập trước khi đường kính tăng. Hệ số côn của màng dập nóng thường là 0,5–0,8, với lực căng ban đầu được đặt ở mức 8%–12% lực căng đứt của vật liệu, và lực căng cuối cùng ở mức 40%–70% giá trị ban đầu. Một giải pháp tinh tế hơn sử dụng điều khiển theo từng đoạn: đoạn bắt đầu (đường kính cuộn 0–20%) đảm bảo lõi trơn tru và vừa khít với lực căng thấp hơn; các đoạn có lực căng không đổi (20%–70%) duy trì áp suất giữa các lớp ổn định; đoạn giảm độ côn (70%–100%) giảm dần lực căng để bù lại hiệu ứng nén thêm do trọng lượng của vòng ngoài tác động lên lớp bên trong. Giá trị của chiến lược phân đoạn này nằm ở chỗ nhận ra rằng các yêu cầu cơ học ở các giai đoạn khác nhau của quá trình quấn dây về cơ bản là khác nhau, và một đường cong côn có độ dốc cố định duy nhất không thể đồng thời đáp ứng hai mục tiêu là liên kết lõi và chống nới lỏng lớp ngoài.
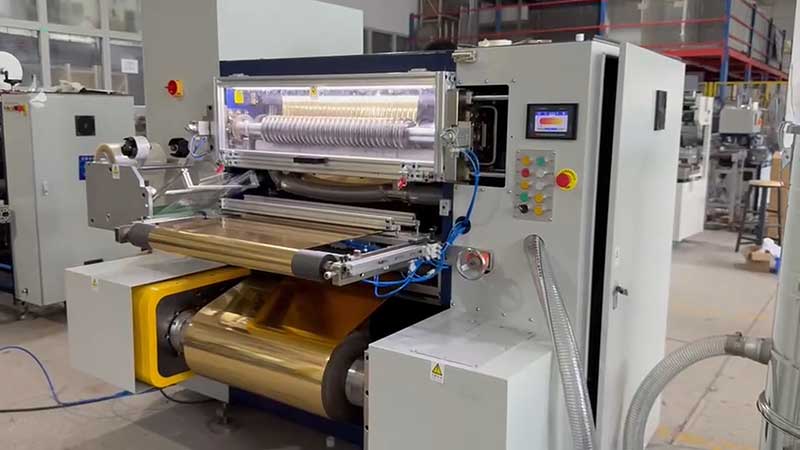
Sự kết hợp giữa con lăn ép và lực căng: một khía cạnh hiệp đồng bị đánh giá thấp.
Việc kiểm soát lực căng không hoạt động độc lập. Con lăn ép chịu trách nhiệm ép lá kim loại lên lõi, đẩy không khí giữa các lớp và tạo lực ma sát. Có mối liên hệ mật thiết giữa trạng thái của nó và cài đặt lực căng. Nếu trục của con lăn ép và trục cuộn không song song, và độ lệch áp suất vượt quá 0,05mm/m, bề mặt lá kim loại sẽ bị căng một bên và lỏng bên kia, với bên lỏng dễ bị nhăn. Độ cứng của con lăn cũng rất quan trọng: con lăn quá cứng không thể thích ứng với những biến động nhỏ về độ dày lá kim loại, trong khi con lăn quá mềm dễ bị biến dạng và gây ra sự phân bố áp suất không đều. Đối với lá kim loại dập nóng, nên sử dụng bề mặt con lăn bằng polyurethane hoặc cao su nitrile có độ cứng Shore từ 60–75. Một vấn đề khó nhận thấy hơn nằm ở sự phối hợp thời gian giữa áp suất và lực căng. Ở giai đoạn đầu cuộn, đường kính cuộn nhỏ, cần áp suất tiếp xúc cao để đẩy không khí; ở giai đoạn sau của quá trình cuộn, đường kính tăng lên, và áp suất tiếp xúc nên giảm dần. Nếu độ căng giảm nhưng áp lực lên con lăn vẫn cao, nó sẽ tạo ra trạng thái mâu thuẫn "lực căng ngoài thấp và áp lực con lăn cao" - đây mới là nguyên nhân gốc rễ thực sự của nhiều lỗi nhăn, chứ không chỉ đơn thuần là do thiết lập lực căng sai. Do đó, các máy xẻ rãnh cao cấp sử dụng cơ chế con lăn áp lực nổi, tự động điều chỉnh vị trí theo sự thay đổi đường kính cuộn, duy trì góc quấn và áp lực tiếp xúc không đổi, đồng thời liên kết áp lực con lăn và lực căng cuộn một cách tỷ lệ thuận để giải quyết mâu thuẫn này.
Tốc độ phản hồi: từ độ trễ PID đến vòng lặp kín ở mức mili giây
Dù đường cong côn được thiết kế khéo léo đến đâu, nếu hệ thống điều khiển không thể theo kịp sự thay đổi tốc độ, mọi chiến lược đều thất bại. Máy xẻ rãnh truyền thống dựa vào thuật toán PID để điều khiển lực căng, với thời gian phản hồi từ 200–500 ms. Ngược lại, máy xẻ rãnh màng dập nóng chỉ mất vài giây từ khi bắt đầu đến tốc độ 500m/phút. Khi cuộn vật liệu đi qua các khớp nối cuối, nhiễu loạn lực căng lan truyền khắp toàn bộ đường đi của băng tải trong vòng 50ms. Điều này có nghĩa là lệnh hiệu chỉnh PID chưa được xuất ra, và nhiễu loạn đã gây ra nếp nhăn hoặc lỏng lẻo ở đầu cuộn lại. Thế hệ mới phá vỡ nút thắt cổ chai này theo hai chiều: đầu thực thi sử dụng động cơ mô-men xoắn truyền động trực tiếp với thiết kế rôto và trục cuốn tích hợp, loại bỏ độ rơ của bộ giảm tốc và biến dạng đàn hồi của khớp nối, giảm hằng số thời gian cơ học ở phía cuộn ra từ 80ms xuống 12ms, và nén độ trễ từ lệnh điều chỉnh lực căng đến đầu ra mô-men xoắn xuống trong vòng 5ms; thuật toán điều khiển áp dụng cấu trúc lồng nhau ba lớp "vòng lặp dòng điện - vòng lặp tốc độ - vòng lặp lực căng". Thời gian phản hồi vòng lặp dòng điện dưới 1ms điều khiển trực tiếp mô-men xoắn đầu ra, trong khi vòng lặp tốc độ dưới 5ms triệt tiêu các nhiễu loạn do dao động tốc độ gây ra. Mô hình lớp phủ ngoài cùng dự đoán phản hồi tiến và tính toán trước sự thay đổi mô-men xoắn cần thiết dựa trên sự thay đổi đường kính cuộn dây và đường cong gia tốc/giảm tốc. Dữ liệu đo được cho thấy rằng trong điều kiện tốc độ giảm từ 500m/phút xuống 300m/phút, giải pháp PID truyền thống có lực căng vượt mức khoảng 3,5N và thời gian phục hồi khoảng 400ms, trong khi giải pháp phản hồi tiến cộng với vòng lặp kín kép chỉ vượt mức 0,8N và thời gian phục hồi khoảng 80ms. Sự khác biệt về biên độ này quyết định trực tiếp liệu dải lá kim loại có đi qua trơn tru hay bị đứt trong quá trình cắt tốc độ cao.
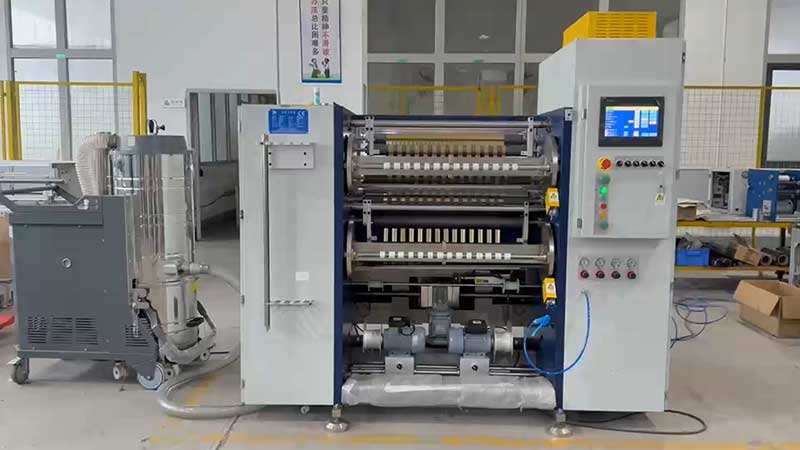
Khả năng tương thích vật liệu: Không có công thức tính lực căng chung.
Ép nhũ vàng không phải là một loại vật liệu duy nhất. Nhũ nền PET có độ bền cao và ổn định tốt, có khả năng chịu được lực căng lớn; nhũ nền giấy tương đối mềm, dễ bị kéo giãn và biến dạng, cần lực căng thấp và duy trì độ ổn định; nhũ chuyển và nhũ laser có cấu trúc phức tạp và cực kỳ nhạy cảm với sự dao động lực căng, cần hệ thống điều khiển vòng kín để kiểm soát sự dao động ở mức tối thiểu; nhũ có kết cấu kim loại dày hơn, và lực căng quá mức có thể làm bong tróc lớp phủ. Ngay cả đối với cùng một loại nhũ nền PET, cài đặt lực căng cho độ dày 12μm và 25μm cũng hoàn toàn khác nhau. Do đó, các hệ thống điều khiển lực căng của máy cắt hiện đại thường được trang bị chức năng quản lý công thức quy trình, cho phép người vận hành thiết lập trước các thông số lực căng và đường cong côn cho các vật liệu, chiều rộng và độ dày khác nhau, có thể được gọi lại chỉ bằng một cú nhấp chuột trong quá trình thay đổi đơn hàng để giảm thiểu lỗi cài đặt của con người. Điều này có vẻ như là một chức năng tiện lợi, nhưng trên thực tế, đó là sự thừa nhận có hệ thống về thực tế rằng "việc điều khiển lực căng không thể tồn tại độc lập với các đặc tính vật liệu."
Từ quy định hiện hành trong phanh hạt từ tính đến phản hồi mô-men xoắn ở mức mili giây trong hệ thống truyền động trực tiếp servo; từ một thiết lập lực căng không đổi duy nhất đến liên kết khớp nối của côn phân đoạn và áp lực con lăn—sự phát triển của công nghệ điều khiển lực căng máy cắt xẻ màng dập nóng phản ánh một câu hỏi cơ bản hơn: trong quá trình xử lý các vật liệu giòn ở mức micron, ranh giới giữa "lỏng" và "chặt" cực kỳ hẹp, và thử thách thực sự của công nghệ là khả năng duy trì lực căng ổn định trong phạm vi hẹp đó trong các quá trình động tốc độ cao. Khi tốc độ cắt xẻ tiếp tục tăng lên, sự can thiệp của điện toán biên và điều khiển dự đoán bằng AI có thể làm giảm thời gian phản hồi xuống dưới 10ms, nhưng logic cốt lõi vẫn không thay đổi: mục tiêu cuối cùng của việc điều khiển lực căng là đảm bảo mỗi lớp màng chịu đúng lượng ứng suất trong quá trình cuộn—không lỏng cũng không chặt—và hoàn thành quá trình chuyển đổi từ cuộn chính rộng sang cuộn hẹp chính xác ở trạng thái phù hợp.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Máy cắt lá nguội
 Máy cuộn ruy băng in thẻ
 Máy cắt ruy băng in thiệp
 Máy cắt xẻ màng dập nóng
 Máy cắt lá kim loại ba chiều
 Máy cắt lá kim loại tăng cường kỹ thuật số
 Máy cắt lá dập nóng RSDS7H 1350 PLUS
 Máy cắt lá dập nóng (RSDS7H) 1350






