Trong ngành dập nổi nhiệt, có một câu nói cũ: “Ba mươi phần trăm dập, bảy mươi phần trăm cắt”. Chất lượng của quy trình cắt quyết định trực tiếp liệu lá nhôm có hoạt động như mong muốn trên máy dập hay không, và cuối cùng, liệu khách hàng có chấp nhận sản phẩm hoàn thiện hay không. Một máy cắt phù hợp với đặc tính vật liệu và nhịp độ sản xuất của bạn sẽ biến các cuộn giấy lớn thành các dải giấy thành phẩm hoàn hảo. Máy cắt không phù hợp sẽ tạo ra các vết gờ, vết xước và thời gian ngừng hoạt động liên tục—lãng phí lá nhôm đắt tiền và làm giảm lợi nhuận của bạn.
Hướng dẫn này phân tích quá trình lựa chọn thành các khía cạnh thực sự quan trọng đối với người mua không thể đoán mò.

Hãy bắt đầu với vật liệu của bạn, chứ không phải bảng thông số kỹ thuật.
Màng ép nhiệt không phải là một sản phẩm duy nhất. Cấu trúc của nó—thường là một lớp màng PET mang các lớp tách, màu và keo—làm cho nó nhạy cảm hơn nhiều khi xử lý so với giấy hoặc màng tiêu chuẩn. Loại màng ép nhiệt cụ thể mà bạn thường xuyên sử dụng sẽ quyết định thứ tự ưu tiên thiết bị của bạn.
Giấy bạc màu tiêu chuẩnĐây là loại vật liệu dễ sử dụng nhất. Nó có khả năng chống chịu vừa phải với sự thay đổi lực căng và hoạt động tốt với các thiết bị có độ chính xác tiêu chuẩn sử dụng phương pháp cắt rãnh bằng lưỡi dao tròn và khử tĩnh điện cơ bản.
Màng phim laser và phim ba chiềuĐây là thách thức lớn nhất. Bề mặt của chúng có cấu trúc vi mô nhiễu xạ mịn, dễ bị trầy xước bởi bất kỳ sự tiếp xúc nào. Đối với những vật liệu này, việc cắt bằng dao khí (không tiếp xúc) trở nên gần như thiết yếu, và mọi con lăn dẫn hướng trong đường đi của vật liệu đều phải được đánh bóng như gương để ngăn ngừa sự mài mòn ở cấp độ vi mô.
Lá kim loại mỏng (12–19μm)Điều này đòi hỏi khả năng kiểm soát độ căng vượt trội. Màng nền sẽ bị giãn vĩnh viễn nếu độ căng hơi cao, gây ra lỗi căn chỉnh ở các lớp tiếp theo. Nếu độ căng thấp, không khí sẽ bị kẹt giữa các lớp cuộn, dẫn đến hiện tượng co giãn và trượt giữa các lớp.
Màng nhôm có độ bám dính caoCác vật liệu có xu hướng làm tắc nghẽn các cạnh cắt. Lưỡi dao phủ Teflon và con lăn đánh bóng như gương giúp ngăn ngừa hiện tượng dính, trong khi hệ thống điều chỉnh vi mô được tinh chỉnh cẩn thận giúp tránh hiện tượng kéo giãn làm kích hoạt chất kết dính quá sớm.
Trước khi so sánh các mẫu máy, hãy ghi lại chi tiết đặc điểm vật liệu thực tế của bạn: phạm vi độ dày điển hình, loại màng nền, độ nhạy bề mặt và chiều rộng nhỏ nhất bạn cần sản xuất. Hãy mang theo thông tin này đến mọi buổi giới thiệu sản phẩm của nhà cung cấp.

Phương pháp cắt: Sự lựa chọn quyết định chất lượng cạnh cắt
Cơ chế cắt điều khiển trực tiếp sự hình thành bavia, lượng bụi phát sinh và tuổi thọ lưỡi dao. Có ba phương pháp chính, mỗi phương pháp phù hợp với các đặc điểm sản xuất khác nhau.
Cắt bằng kéo (lưỡi dao tròn)(Máy cắt đĩa) vẫn là lựa chọn phổ biến nhất để dập nổi màng nhôm. Lưỡi dao trên và dưới hoạt động như kéo, tạo ra các cạnh sắc nét với lượng bụi tối thiểu. Tuổi thọ lưỡi dao tương đối dài và phương pháp này xử lý được nhiều độ dày khác nhau. Nhược điểm là độ phức tạp cơ học cao hơn—độ cứng của trục cắt trở nên rất quan trọng, đặc biệt đối với chiều rộng trên 800mm, nơi độ lệch giữa trục có thể gây ra các vết cắt không hoàn chỉnh.
Cắt bằng lưỡi dao cạoĐây là lựa chọn kinh tế. Nó phù hợp với các ứng dụng có chiều rộng hẹp và sản xuất với số lượng nhỏ. Tuy nhiên, lưỡi dao cạo tạo ra nhiều bụi và gờ hơn trên các loại giấy bạc dày hơn, và việc thay lưỡi dao diễn ra thường xuyên. Đối với các nhà máy sản xuất giấy bạc bao bì tiêu chuẩn với số lượng vừa phải, đây vẫn là một lựa chọn tiết kiệm chi phí khả thi.
Dao khí (không tiếp xúc)Phương pháp xẻ rãnh sử dụng khí nén áp suất cao để tách vật liệu. Nó loại bỏ hoàn toàn các vết xước do lưỡi dao gây ra, khiến nó trở thành lựa chọn an toàn duy nhất cho các loại màng laser và màng ảnh ba chiều có cấu trúc bề mặt mỏng manh. Nhược điểm là chi phí ban đầu cao hơn và chủ yếu phù hợp với các vật liệu có độ dày mỏng hơn.
Đối với các nhà máy sử dụng hỗn hợp các loại giấy bạc tiêu chuẩn và chuyên dụng, máy cắt bằng kéo với bộ lưỡi dao thay nhanh mang lại sự cân bằng tốt nhất giữa tính linh hoạt và chất lượng cạnh cắt.
Kiểm soát độ căng: Yếu tố vô hình quyết định thành bại của chất lượng
Nếu có một thông số kỹ thuật nào phân biệt máy cắt giấy bạc tốt với máy cắt giấy bạc xuất sắc, đó chính là khả năng kiểm soát lực căng. Ép màng nhôm nóng là một công nghệ khắt khe—sai sót nhỏ về lực căng sẽ gây ra hiện tượng giãn, nhăn hoặc biến dạng, chỉ được phát hiện ở giai đoạn sau khi ép bằng máy ép nhiệt.
Điều khiển căng vòng hởPhương pháp này dựa trên các giá trị cài đặt sẵn và phanh từ tính. Nó phù hợp cho các ứng dụng tốc độ thấp, không quan trọng, dưới khoảng 100 m/phút, nhưng không thể bù trừ cho sự thay đổi đường kính trong quá trình cuộn dây hoặc các nhiễu loạn gia tốc/giảm tốc.
Căng thẳng servo vòng kínHệ thống điều khiển sử dụng cảm biến lực căng hoặc con lăn dẫn hướng để đo lực căng thực tế theo thời gian thực và điều chỉnh các bộ truyền động cuộn và tháo cuộn cho phù hợp. Đối với màng dập nóng, đây là thông số kỹ thuật tối thiểu có thể chấp nhận được. Một hệ thống vòng kín chất lượng duy trì sự dao động lực căng trong phạm vi ±1% đến ±3% so với giá trị đã đặt. Đối với PET siêu mỏng 12μm, mức độ kiểm soát này không phải là điều xa xỉ—mà là sự khác biệt giữa màng có thể bán được và phế phẩm.
Độ căng cônĐiều này cũng quan trọng không kém ở khâu cuộn. Khi đường kính cuộn thành phẩm tăng lên, lực căng cuộn phải giảm theo một đường cong đã định. Nếu không có lực căng giảm dần, các lớp bên trong sẽ bị ép bẹp, gây ra các khuyết tật "lõi hoa cúc" hoặc trượt giữa các lớp trong quá trình xẻ rãnh hẹp. Đối với màng dập nóng, hệ số giảm dần từ 60% đến 80% được khuyến nghị, với lực căng cuối cùng giảm xuống còn 40–70% giá trị ban đầu.
Khi đánh giá máy móc, hãy yêu cầu thông số kỹ thuật về độ chính xác của việc kiểm soát lực căng và yêu cầu trình diễn bằng cách sử dụng vật liệu mỏng nhất, nhạy cảm nhất với lực căng của bạn.

Khả năng chiều rộng và độ chính xác khe hẹp
Thông số chiều rộng của máy xẻ rãnh có hai kích thước: chiều rộng cuộn giấy tối đa và chiều rộng xẻ rãnh tối thiểu. Cả hai phải phù hợp với thực tế sản xuất của bạn.
Đối với các hoạt động xử lý khổ rộng với cuộn giấy chính lên đến 1600mm hoặc 2000mm, thông số kỹ thuật quan trọng là độ cứng vững của khung máy và đường kính trục lưỡi cắt. Cắt rộng hơn đồng nghĩa với lực uốn cong lớn hơn tác động lên trục lưỡi cắt; nếu trục bị uốn cong dù chỉ một chút dưới áp lực, phần giữa của cuộn giấy sẽ không được cắt xuyên trong khi các cạnh bị cắt quá sâu. Hãy tìm những máy có vách bằng thép hợp kim dày và trục lưỡi cắt đường kính lớn, được cân bằng động.
Đối với sản xuất dải hẹp dưới 50mm—thường thấy trong các dây chuyền dập nóng phục vụ bao thuốc lá, nhãn rượu và các ứng dụng bảo mật—ưu tiên chuyển sang độ chính xác định vị dụng cụ và thiết kế chống xoắn. Hệ thống khóa thủ công dễ bị sai lệch kích thước do lực kẹp không đều cho phép chuyển động dọc trục trong quá trình hoạt động. Khóa thủy lực hoặc trục trượt độ chính xác cao là lựa chọn đáng tin cậy hơn khi chiều rộng khe cắt được đo bằng milimét. Nếu hồ sơ đơn đặt hàng của bạn bao gồm thay đổi chiều rộng thường xuyên, hệ thống định vị dụng cụ tự động có thể giảm thời gian chuyển đổi từ hàng giờ xuống còn vài phút.
Một tiêu chuẩn thực tế: nếu cuộn giấy mẫu của bạn dài 640mm và các cuộn giấy thành phẩm rộng 20mm, thì máy phải có khả năng duy trì dung sai ±0,5mm ở chiều rộng hẹp đó.
Hướng dẫn mạng: Yếu tố ổn định thường bị bỏ qua
Hệ thống dẫn hướng mép đảm bảo lá kim loại duy trì sự thẳng hàng ngang chính xác trong suốt quá trình cắt. Sự lệch hướng dẫn đến các mặt cuối không đều, hiện tượng co giãn và các vấn đề về cấp liệu ở máy dập.
Đối với việc dập nóng màng phim – đặc biệt là các loại phim ba chiều và phim kim loại hóa – cảm biến siêu âm được ưu tiên hơn nhiều so với cảm biến quang điện. Phát hiện quang điện có thể không đáng tin cậy với các vật liệu phản chiếu hoặc kim loại, trong khi phát hiện siêu âm không bị ảnh hưởng bởi màu sắc, độ trong suốt hoặc độ phản xạ bề mặt. Cũng cần hỏi về tốc độ phản hồi của bộ truyền động hiệu chỉnh; nó phải có khả năng điều chỉnh ở mức mili giây trong quá trình hoạt động tốc độ cao.
Mức độ tự động hóa: Phù hợp trí tuệ máy móc với hồ sơ đơn hàng của bạn
Trong sản xuất màng dập nóng, tính linh hoạt ngày càng được ưu tiên hơn tốc độ tuyệt đối. Số lượng đơn đặt hàng đã tăng vọt từ một vài loại truyền thống lên hàng chục loại khác nhau, trong khi số lượng đơn hàng lẻ lại giảm mạnh. Nếu một lần thay đổi thiết bị cần hơn nửa giờ ngừng hoạt động, các đơn hàng nhỏ đơn giản là không thể tạo ra lợi nhuận.
Các tính năng tự động hóa quan trọng cần đánh giá bao gồm định vị dụng cụ tự động để thay đổi chiều rộng nhanh chóng, cuộn lại bằng động cơ servo với điều khiển lực căng độc lập cho mỗi cuộn thành phẩm và lưu trữ công thức lập trình cho các hồ sơ đơn đặt hàng lặp lại. Máy có điều khiển lập trình có thể loại bỏ các điều chỉnh thủ công, tiết kiệm tới 30% thời gian thiết lập so với các lựa chọn không lập trình được.
Tuy nhiên, đừng trả tiền cho hệ thống tự động hóa mà bạn không sử dụng. Một nhà sản xuất bao bì thực hiện các dây chuyền sản xuất dài với cùng một vài khổ vải có thể thấy việc định vị thủ công là hoàn toàn phù hợp, trong khi một xưởng gia công phục vụ nhiều khách hàng đóng gói khác nhau sẽ nhanh chóng thu hồi vốn đầu tư vào các hệ thống thay đổi nhanh.
Tốc độ: Phù hợp với năng lực thực tế, chứ không phải chỉ là các con số tiếp thị.
Tốc độ định mức của máy cắt màng dập nóng thường được ghi trong khoảng 200–600 m/phút. Tuy nhiên, tốc độ “tối đa” được ghi trên nhãn là giá trị giới hạn trong điều kiện lý tưởng; tốc độ vận hành ổn định thực tế mới là điểm tham chiếu. Vận hành ở tốc độ cao đòi hỏi khả năng kiểm soát lực căng, độ chính xác hiệu chỉnh và độ cứng vững của khung máy, những yếu tố này tăng theo cấp số nhân với tốc độ. Việc theo đuổi tốc độ cao một cách mù quáng có thể dẫn đến thời gian ngừng hoạt động và hiệu chỉnh thường xuyên, cũng như lượng phế phẩm lớn.
Hãy yêu cầu nhà cung cấp trình diễn máy móc hoạt động với vật liệu của bạn ở tốc độ mà bạn thực sự dự định sử dụng. Quan sát chất lượng cạnh và độ đồng nhất về kích thước trong suốt quá trình vận hành liên tục ít nhất một giờ, chứ không chỉ trong giai đoạn khởi động ban đầu. Một máy hoạt động tốt với các vật liệu lý tưởng có thể gặp khó khăn với các lớp phủ và chất nền cụ thể mà bạn sử dụng hàng ngày.
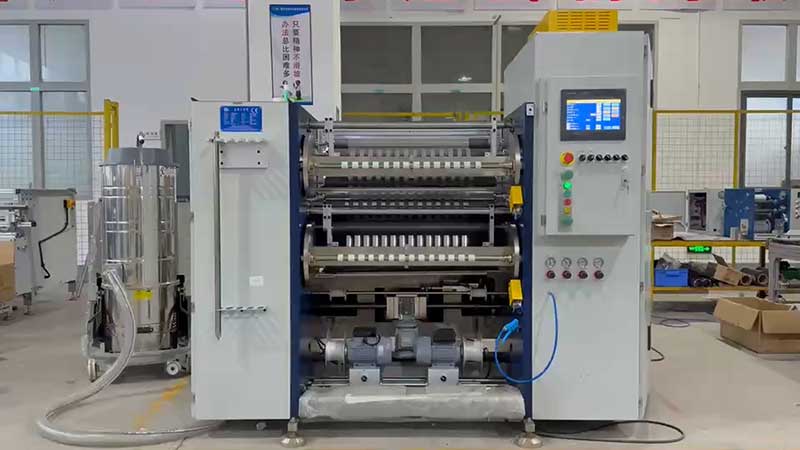
Những câu hỏi cần đặt ra cho mọi nhà cung cấp trước khi bạn cam kết hợp tác.
Thị trường cung cấp rất nhiều loại máy móc với khả năng và mức giá khác nhau. Để tránh những sai lầm tốn kém, hãy chuẩn bị sẵn một danh sách câu hỏi cụ thể trước mỗi cuộc trao đổi với nhà cung cấp:
Về độ chính xác“Bạn có thể chứng minh độ chính xác cắt động ở tốc độ sản xuất tối đa bằng cách sử dụng các mẫu lá kim loại của chúng tôi không?” Phân biệt giữa độ chính xác tĩnh trên bảng thông số kỹ thuật và hiệu suất thực tế dưới tác động của lực căng và tốc độ.
Về việc kiểm soát độ căng:“Hệ thống có phải là hệ thống khép kín hoàn toàn và có chức năng điều chỉnh lực căng theo độ dốc không?” Vui lòng yêu cầu thông số kỹ thuật về biến động lực căng và xác nhận khả năng điều khiển độc lập cho các khu vực cuộn ra, cắt và cuộn lại.
Trên lưỡi dao“Loại lưỡi dao và lớp phủ nào được sử dụng, và tuổi thọ dự kiến của lưỡi dao là bao nhiêu với công thức keo dán của chúng tôi?” Lưỡi dao phủ kim cương hoặc cacbua có tuổi thọ sử dụng lâu hơn đáng kể và cho đường cắt đồng đều hơn so với thép tiêu chuẩn. Cũng nên hỏi về phạm vi tiếp xúc của lưỡi dao—đối với màng dập nóng, phạm vi này thường là 0,02–0,05mm với khả năng điều chỉnh chính xác.
Về độ gọn gàng của đường cong“Dung sai căn chỉnh mặt cuối được quy định là bao nhiêu?” Một máy chất lượng cao cần đạt được độ lệch mặt cuối không quá 0,1mm. Hãy hỏi xem trục cuộn lại là trục khí nén, trục ma sát trượt hay cả hai, và liệu mỗi cuộn thành phẩm có thể trượt độc lập để bù lại những thay đổi nhỏ về độ dày hay không.
Về vấn đề hỗ trợ:“Thời gian giao hàng phụ tùng thay thế là bao lâu, và các bạn có cung cấp dịch vụ lắp đặt và đào tạo tại khu vực của chúng tôi không?” Một chiếc máy chỉ tốt khi có sự hỗ trợ hậu mãi tốt. Hãy xác nhận các điều khoản bảo hành, sự sẵn có của dịch vụ tại địa phương và liệu các vật tư tiêu hao và phụ tùng thay thế có được dự trữ trong khu vực hay không.
Tóm lại
Việc lựa chọn máy cắt màng dập nóng không chỉ đơn thuần là tìm kiếm máy có tốc độ tối đa cao nhất hay có tài liệu quảng cáo ấn tượng nhất. Quan trọng là phải phù hợp khả năng của thiết bị với vật liệu cụ thể, hồ sơ đơn đặt hàng và yêu cầu chất lượng của các khâu tiếp theo. Một máy hoạt động hoàn hảo với màng tiêu chuẩn 25μm có thể gặp khó khăn với màng laser 12μm. Một máy được tối ưu hóa cho cuộn giấy khổ rộng 1600mm có thể không đáp ứng được độ chính xác cần thiết cho sản xuất dải hẹp 10mm.
Hãy bắt đầu với vật liệu của bạn. Xác định chiều rộng hẹp nhất và loại giấy bạc nhạy cảm nhất với lực căng. Yêu cầu trình diễn trực tiếp với mẫu của riêng bạn. Và hãy nhớ rằng trong dập nóng, máy cắt không phải là thiết bị phụ trợ—mà chính là nơi chất lượng của sản phẩm hoàn thiện bắt đầu.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Máy cắt lá nguội
 Máy cuộn ruy băng in thẻ
 Máy cắt ruy băng in thiệp
 Máy cắt xẻ màng dập nóng
 Máy cắt lá kim loại ba chiều
 Máy cắt lá kim loại tăng cường kỹ thuật số
 Máy cắt lá dập nóng RSDS7H 1350 PLUS
 Máy cắt lá dập nóng (RSDS7H) 1350






