Một máy cắt có thể xử lý cả ba loại vật liệu—nhưng chỉ khi bạn ngừng coi "màng phim" như một thông số kỹ thuật duy nhất.
Hầu hết người mua máy cắt màng nhựa đều bắt đầu với một câu hỏi đơn giản: “Máy này có thể xử lý màng BOPP, PE và màng nhiều lớp không?” Câu trả lời thẳng thắn là có, thường thì có thể. Nhưng câu hỏi quan trọng hơn là liệu máy có được cấu hình để xử lý tốt từng loại vật liệu hay không, mà không gặp phải các vấn đề như nhăn, giãn, tách lớp hoặc độ cứng cuộn không nhất quán sau ba ca sản xuất.
Màng BOPP, PE và màng nhiều lớp có đặc tính hoàn toàn khác nhau tại dây chuyền cắt. BOPP cứng và dễ bị tích điện. PE có độ giãn trước khi cắt. Màng nhiều lớp có độ bền liên kết bên trong mà một lưỡi dao hoặc đường cuộn không cẩn thận có thể phá hủy. Một máy được thiết kế dựa trên một mẫu BOPP cụ thể về mặt kỹ thuật có thể chấp nhận một cuộn PE co giãn hoặc một màng nhiều lớp PET/PE dày, nhưng việc "chấp nhận" cuộn màng và sản xuất ra một cuộn thành phẩm có thể bán được là hai việc hoàn toàn khác nhau.
Dưới đây là những thay đổi thực tế khi bạn chuyển đổi giữa ba loại chất nền này, và những thông số cần thiết trên máy của bạn để tránh những chi phí phát sinh tốn kém sau này.
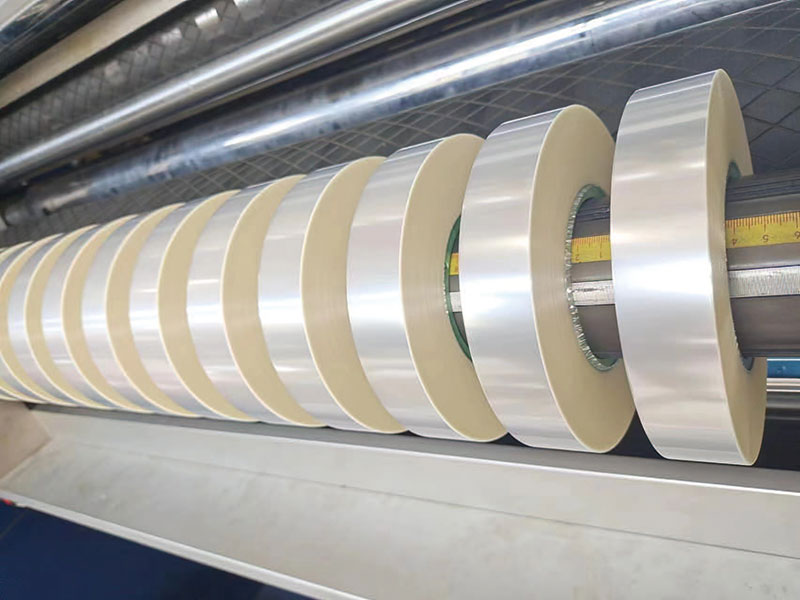
BOPP: Cứng, tĩnh và không khoan nhượng đối với việc dẫn hướng lưới kém.
BOPP (polypropylene định hướng hai chiều) là vật liệu chủ lực trong bao bì mềm – ví dụ như giấy gói đồ ăn nhẹ, lớp phủ nhãn và màng bọc ngoài. Nó có độ ổn định về kích thước, trong suốt về mặt quang học và in ấn rất đẹp. Trên dây chuyền cắt xẻ, những ưu điểm đó đi kèm với những yêu cầu cụ thể.
Vì BOPP cứng nên nó không mềm dẻo hoặc ôm sát các con lăn như PE. Việc dẫn hướng màng phải chính xác; chỉ vài milimét lệch ngang mà màng PE có thể hấp thụ sẽ tạo ra nếp gấp cứng hoặc mép cắt không đều trên BOPP. Chất lượng mép cắt quan trọng hơn nhiều so với dự đoán ban đầu của nhiều nhà sản xuất, bởi vì độ cứng của BOPP có nghĩa là bất kỳ gờ hoặc bụi nào được tạo ra ở đường cắt đều có thể di chuyển vào các quy trình in hoặc cán màng tiếp theo thay vì bị giữ lại trong lớp màng mềm.
Tĩnh điện là một vấn đề nan giải khác của BOPP. Chính điện trở bề mặt giúp BOPP trở thành chất nền in tốt lại khiến nó dễ bám bụi và các hạt nhỏ ở tốc độ dây chuyền cao. Việc khử tĩnh điện chủ động—sử dụng các thanh ion hóa đặt trước và sau dao cắt—là điều bắt buộc đối với BOPP nếu bạn quan tâm đến độ sạch của mép in. Các bàn chải thụ động có thể giúp ích, nhưng chúng không hiệu quả khi tốc độ dây chuyền vượt quá 200 m/phút.
Ghi chú cấu hình cho BOPPƯu tiên sử dụng thanh dẫn màng chắc chắn (EPC hoặc LPC) và hệ thống kiểm soát tĩnh điện chủ động. Cắt bằng dao cạo thường đủ cho màng BOPP mỏng, nhưng độ sắc bén của lưỡi dao rất quan trọng; dao cạo cùn trên màng BOPP cứng sẽ tạo ra bụi và các cạnh lởm chởm thay vì đường cắt sạch.
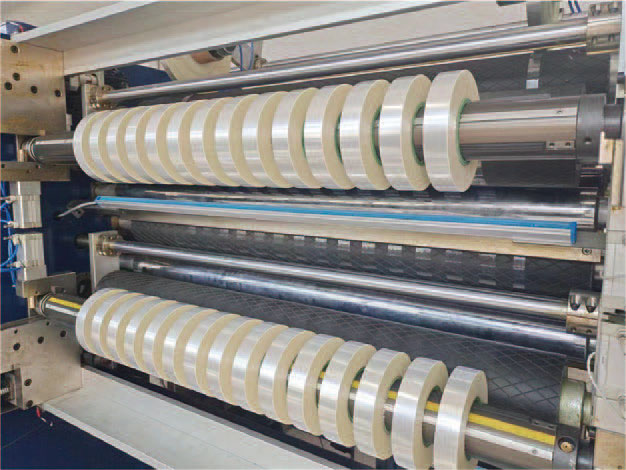
Thể dục: Ít căng thẳng, nhiều kiên nhẫn
Polyethylene lại là vấn đề ngược lại ở hầu hết mọi khía cạnh. Trong khi BOPP cứng, PE lại có tính đàn hồi. BOPP giữ nguyên kích thước, trong khi PE giãn ra dưới sức căng và cố gắng trở lại trạng thái ban đầu sau khi lực căng được giải phóng - một đặc tính trở thành nhược điểm trong quá trình cắt và cuộn lại.
Nguyên tắc cơ bản khi xẻ PE là phải giữ lực căng thấp và ổn định. Lực căng khi tháo cuộn quá lớn sẽ gây hiện tượng thắt cổ: cuộn vải bị thu hẹp giữa bộ phận tháo cuộn và trạm xẻ, làm sai lệch chiều rộng vết xẻ và tạo ra phần mép vải thừa không đồng đều giữa các mét. Lực căng khi cuộn lại quá lớn khiến cuộn vải tiếp tục giãn ra sau khi xẻ, và khi lực căng giảm đi, cuộn vải sẽ bị giãn ra hoặc xuất hiện các cạnh mềm, chùng.
Hiện tượng cuộn màng PE bị giãn ra không phải là điều bí ẩn. Nguyên nhân thường gặp là do lực căng quá mức hoặc không ổn định, sự căn chỉnh màng kém, không khí bị kẹt giữa các lớp và độ cứng cuộn không chính xác. Một máy có phạm vi lực căng hẹp được điều chỉnh cho BOPP hoặc PET sẽ gặp khó khăn ở đây. PE đòi hỏi khả năng hoạt động ở mức lực căng thấp—thường trong phạm vi 0,5–2,0 PLI tùy thuộc vào độ dày và chất phụ gia—với điều khiển lực căng giảm dần khi cuộn màng dày lên.
Ghi chú cấu hình cho PEHãy kiểm tra khả năng chịu lực căng tối thiểu của máy, chứ không chỉ lực căng tối đa. Hệ thống phản hồi bằng con lăn dẫn hướng hoặc cảm biến lực với tỷ lệ điều chỉnh rộng sẽ có giá trị hơn so với hệ thống truyền động tốc độ cao. Trục trượt vi sai trên bộ phận cuộn lại có thể giúp bù đắp sự thay đổi độ dày trên toàn bộ màng, điều mà PE thường có nhiều hơn so với BOPP.
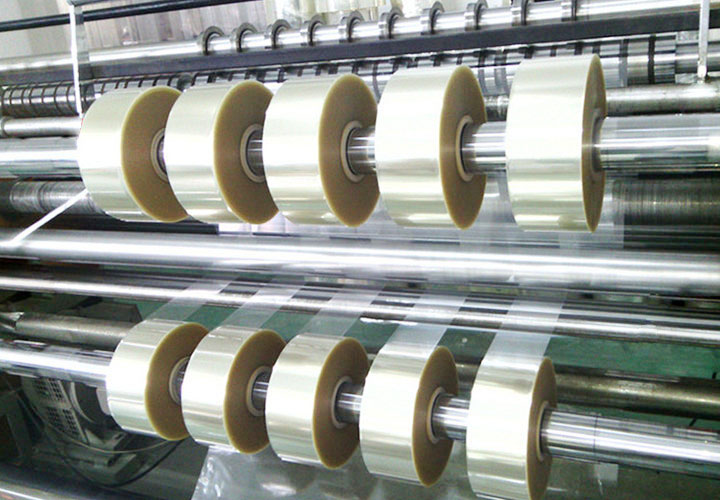
Màng nhiều lớp: Nơi mà chất kết dính chính là sản phẩm
Các loại màng nhiều lớp—PET/PE, BOPP/CPP, cấu trúc mạ kim loại, màng nhiều lớp chứa lá kim loại—là những nơi mà sai sót trong quá trình cắt xẻ trở nên không thể khắc phục được. Toàn bộ giá trị của màng nhiều lớp nằm ở độ bền liên kết giữa các lớp. Một quy trình cắt xẻ làm đứt các lớp đó với tốc độ khác nhau, hoặc tạo ra đủ nhiệt hoặc ứng suất cơ học để làm suy yếu lớp keo dán, sẽ tạo ra các cuộn màng có thể trông chấp nhận được ở bên ngoài nhưng lại bị lỗi trong dây chuyền tạo túi của khách hàng.
Đây là lý do tại sao việc lựa chọn lưỡi dao lại thay đổi đối với vật liệu nhiều lớp. Một lưỡi dao cạo duy nhất được đẩy xuyên qua cấu trúc nhiều lớp có xu hướng cắt các lớp theo trình tự chứ không phải đồng thời, điều này có thể gây ra hiện tượng tách lớp tại đường cắt—đặc biệt là trên các vật liệu nhiều lớp có chứa lá kim loại hoặc được mạ kim loại, nơi các lớp có tính chất cơ học rất khác nhau. Cắt rãnh tròn, với lưỡi dao phía trên chồng lên lưỡi dao phía dưới như kéo, sẽ tạo lực cắt xuyên qua tất cả các lớp cùng một lúc và nhìn chung là lựa chọn an toàn hơn cho vật liệu nhiều lớp.
Kiểm soát cuộn màng cũng vô cùng quan trọng. Màng nhiều lớp có thể bị cong vênh hoặc giãn ra khi các lớp cấu thành phản ứng khác nhau với lực căng và độ giãn. Nếu một lớp có độ đàn hồi cao hơn lớp khác—PE nổi tiếng là “một vật liệu có độ đàn hồi cao”, như một nhà cung cấp màng đã nói—thì cuộn thành phẩm có thể bị gợn sóng hoặc gặp vấn đề về độ thẳng sau vài ngày cắt. Lực căng cuộn ổn định, tốt nhất là được kiểm soát bằng độ côn, kết hợp với con lăn đặt lên duy trì áp lực kẹp nhất quán, sẽ bảo vệ cả mối nối và hình dạng cuộn.
Ghi chú cấu hình cho vật liệu nhiều lớpHãy chỉ định phương pháp cắt chính là cắt bằng dao trượt, với khả năng điều chỉnh độ chồng chéo của lưỡi dao một cách chính xác. Đối với các vật liệu nhiều lớp dày hoặc cấu trúc chứa lá kim loại, cần xem xét hình dạng lưỡi dao có tính đến các lớp kim loại mài mòn; lưỡi dao thép tiêu chuẩn sẽ mòn nhanh hơn trên các vật liệu này. Hệ thống kiểm soát lực căng cuộn lại cần có khả năng tạo ra biên dạng côn phù hợp với độ cứng của vật liệu nhiều lớp, chứ không phải là đường cong lực căng phẳng được kế thừa từ công thức BOPP.
Câu hỏi thực sự là: Một máy hay hai máy?
Câu trả lời thực tế cho hầu hết các nhà sản xuất bao bì là một máy cắt màng chất lượng tốt có thể xử lý BOPP, PE và các loại màng nhiều lớp thông thường—miễn là máy được mua với đầy đủ các thông số kỹ thuật được công bố, chứ không chỉ là một mẫu duy nhất. Việc thảo luận về thông số kỹ thuật nên bao gồm độ dày tối thiểu và tối đa của từng loại vật liệu, liệu màng có được mạ kim loại hoặc phủ lớp nào không, và đường kính cuộn thành phẩm cũng như chiều rộng vết cắt dự kiến.
Điều bạn không thể làm là mua một máy được cấu hình cho một loại vật liệu và mong đợi nó có thể xử lý các loại vật liệu khác với chất lượng và tốc độ tương tự mà không cần điều chỉnh. Phạm vi lực căng giúp BOPP hoạt động trơn tru sẽ làm giãn PE. Lưỡi dao cạo cắt gọn gàng PE mỏng sẽ làm bong tróc lớp màng nhôm. Hệ thống kiểm soát tĩnh điện phù hợp cho PE tốc độ chậm sẽ khiến BOPP bị phủ đầy bụi.
Hãy yêu cầu nhà cung cấp trình diễn máy trên các loại vật liệu thực tế của bạn—chứ không phải mẫu chung chung. Một máy cắt tạo ra cuộn giấy sạch, không bị xù lông từ mỗi loại vật liệu của bạn, với tốc độ bạn cần, là máy cắt được cấu hình dành riêng cho các loại vật liệu đó. Bất kỳ máy nào khác có thể chấp nhận màng phim nhưng có thể không tạo ra được cuộn giấy như mong muốn.
Sẵn sàng để kiểm tra phạm vi vật liệu của bạn so với thông số kỹ thuật máy mócHãy gửi cho chúng tôi danh sách vật liệu nền của bạn—độ dày, cấu trúc và yêu cầu về cuộn thành phẩm—và chúng tôi sẽ xác nhận cấu hình lực căng, cắt và cuộn sao cho đáp ứng đầy đủ cả ba yêu cầu mà không có sự thỏa hiệp nào.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


 Máy cắt ruy băng
 Máy cắt băng keo
 Máy cắt tốc độ cao
 Máy cắt ruy băng mã vạch
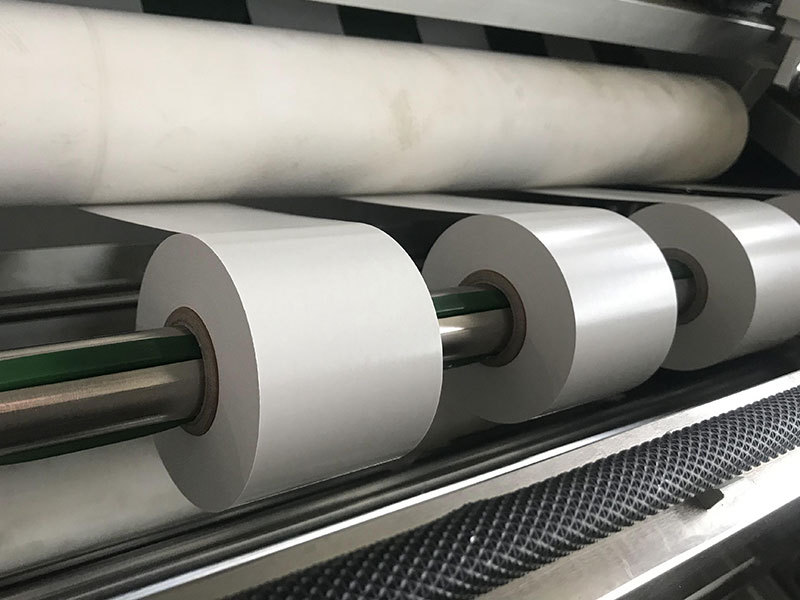 Máy cắt băng dính một mặt
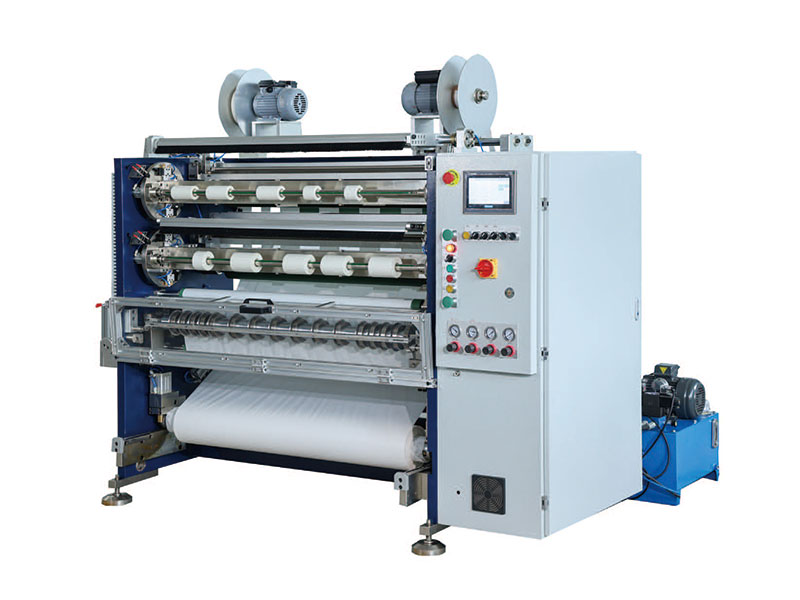 Máy cắt băng dính hai mặt
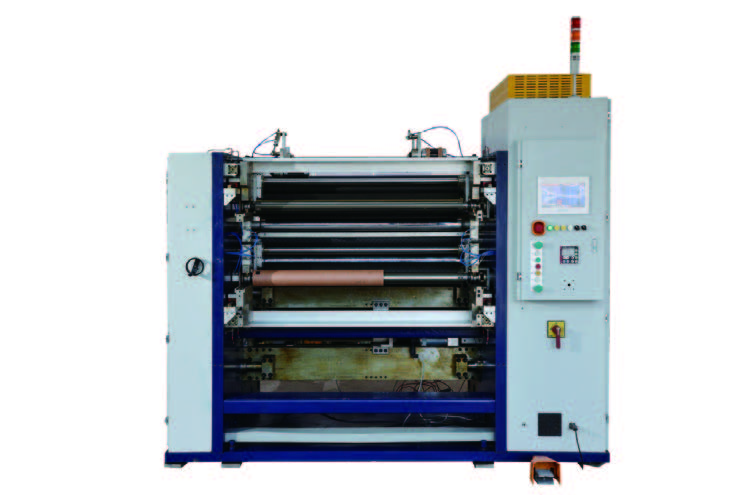 Máy cắt màng công suất
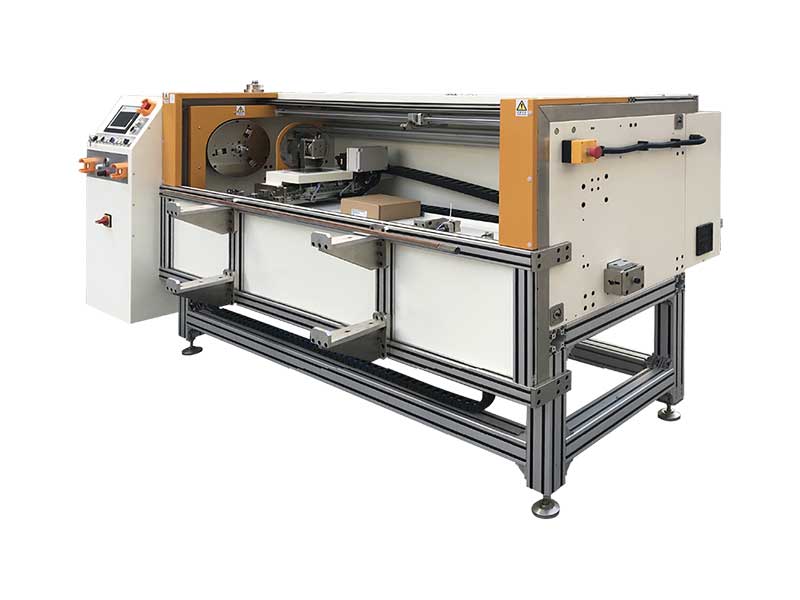 Máy cắt cuộn giấy bạc tự động






