Trong quy trình dập nóng, bước cắt thường bị bỏ qua, nhưng nó lại quyết định trực tiếp chất lượng của các bước dập nóng tiếp theo. Màng nhôm, với độ dày chỉ 12–30μm, được tạo ra bằng cách kết hợp màng nền PET, lớp tách, lớp phủ nhôm và lớp keo, khiến nó cực kỳ dễ vỡ. Một khi các gờ xuất hiện trên các cạnh cắt, việc dập nóng tốc độ cao có thể gây ra hiện tượng "vỡ vụn", rách màng nhôm, hoặc thậm chí làm dừng toàn bộ dây chuyền. Trước vô số các chương trình khuyến mãi trên thị trường, người mua chỉ cần tập trung vào năm khía cạnh cốt lõi để tránh hầu hết các rủi ro.

Thứ nhất: Nếu bạn chọn đúng hình dạng lưỡi dao, bạn sẽ thắng được một nửa trận đấu.
Bước đầu tiên trong việc cắt lá vàng là quyết định xem nên sử dụng dao tròn hay dao phẳng.
Dao tròn (kiểu cắt xén) là lựa chọn ưu tiên cho hầu hết các trường hợp dập nổi màng nhôm. Lưỡi dao tròn phía trên và phía dưới quay so le nhau, hoạt động theo nguyên lý tương tự như kéo, tạo ra những đường cắt mịn và không bị biến dạng do nén, hầu như không tạo ra bột nhôm hoặc mảnh vụn. Đối với màng nhôm dập nổi siêu mỏng, màng nhôm laser hoặc màng nhôm trang trí quang học có độ dày ≤ 12μm, dao tròn gần như là lựa chọn duy nhất.
Lưỡi cắt phẳng (loại cắt nén) chỉ phù hợp với lá kim loại có độ dày ≥30μm hoặc cho sản xuất thử nghiệm theo lô rất nhỏ. Việc ép thẳng đứng lưỡi cắt phẳng dễ để lại vết ép trên mép lá kim loại, khiến mép lưỡi bị sứt mẻ và bụi bám vào bề mặt lá kim loại khi cắt các lớp bột nhôm. Mặc dù khuôn dập có vẻ rẻ, nhưng tổng chi phí do thay thế linh kiện khi ngừng hoạt động và tỷ lệ phế phẩm tăng cao thường cao hơn.
Sau khi chọn được dao cắt tròn, cần xác nhận thêm hai thông số chính xác khác: khe hở ngang cần được kiểm soát ở mức 5%–10% độ dày lá kim loại, thường khoảng 0,02–0,05mm; góc lưỡi cắt được khuyến nghị là 15°–30°, kết hợp với đánh bóng gương (độ nhám Ra≤0,1μm), có thể thực sự "cắt" chứ không phải "ép xuyên" lá kim loại. Vật liệu ưa thích cho dao là cacbua xi măng (thép vonfram) hoặc lớp phủ kim cương. Dao thép carbon thông thường sẽ xuất hiện các vết nứt nhỏ sau vài km cắt, làm hỏng trực tiếp bề mặt lá kim loại.
Thứ hai: Kiểm soát độ căng là "cứu cánh" của việc cắt xẻ mỏng.
Màng nền PET dày 12μm mỏng hơn cả sợi tóc; nếu mất độ căng, màng nền sẽ bị kéo giãn và biến dạng, dẫn đến việc căn chỉnh không chính xác trong quá trình dập tiếp theo, gây ra hiện tượng "lệch hướng" hoặc đứt sợi vàng.
Phải lựa chọn hệ thống điều khiển lực căng vòng kín; cần thận trọng khi sử dụng các mô hình vòng hở hoặc ly hợp hạt từ. Ly hợp bột từ phản ứng chậm, dễ gây ra hiện tượng lỏng lẻo bên trong và siết chặt bên ngoài; hệ thống vòng kín điều khiển bằng động cơ servo có thể phản hồi trong vòng mili giây, với sự dao động lực căng được kiểm soát trong phạm vi 0,5N.
Một công nghệ quan trọng thường bị bỏ qua là kiểm soát lực căng cuộn dây. Trong quá trình quấn, đường kính cuộn dây liên tục tăng lên. Nếu lực căng không đổi, cuộn dây lá nhôm bên ngoài sẽ ép chặt lớp bên trong như một lời nguyền siết chặt, khiến lớp nhôm bị xê dịch hoặc dính lại. Một hệ thống tốt sẽ tự động giảm lực căng theo một đường cong được thiết lập sẵn (thường là tỷ lệ giảm lực căng từ 15%–25%), đảm bảo phân bố lực đều giữa lớp trong và lớp ngoài. Sau khi áp dụng chiến lược này, tỷ lệ phế phẩm đối với các sản phẩm có bề mặt và đầu cuộn không đều có thể giảm từ 40%–60%.
Đối với việc xẻ dải hẹp bằng nhiều trục chính cuộn đồng thời, trục trượt là một cấu hình thiết thực, cho phép điều chỉnh độc lập cho từng trạm cuộn để tránh sự không nhất quán về độ chặt do sự khác biệt nhỏ về độ dày giữa các cuộn dây.
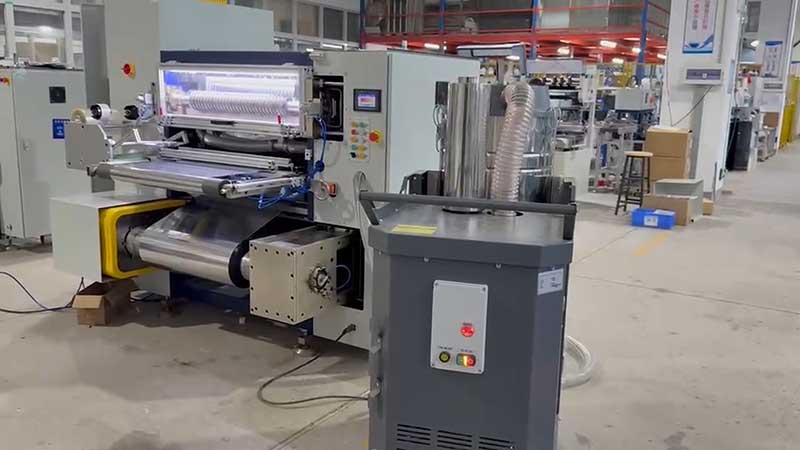
Thứ ba: Độ chính xác của việc hiệu chỉnh quyết định tính đồng nhất của cạnh.
Nếu dải giấy bạc bị lệch theo chiều ngang trong quá trình đưa vào, vị trí cắt của lưỡi dao sẽ thay đổi, chắc chắn sẽ dẫn đến các cạnh thô ráp không đều ở một bên và ít lông hơn ở bên kia.
Độ chính xác của hệ thống hiệu chỉnh (EPC) cần đạt trong khoảng ±0,1mm, và các mẫu cao cấp có thể đạt ±0,05mm. Cảm biến quang điện hoặc CCD quét các cạnh của dải lá kim loại trong thời gian thực, điều khiển các bộ truyền động để hiệu chỉnh, và thời gian phản hồi lý tưởng nên nằm trong khoảng 50ms.
Bên cạnh hệ thống hiệu chỉnh, độ chính xác cơ học của đường dẫn cấp liệu cũng quan trọng không kém. Nếu độ song song của tất cả các con lăn dẫn hướng bị lệch quá nhiều (vượt quá 0,05mm/m), dải lá kim loại sẽ bị cắt vào lưỡi dao ở một góc, và cho dù hệ thống hiệu chỉnh có tốt đến đâu cũng không thể khắc phục được. Khi lựa chọn máy, hãy xem xét liệu thiết bị có sử dụng ray dẫn hướng tuyến tính hay ray dẫn hướng khí nén, vì các cấu hình này có thể giảm ma sát cơ học và đảm bảo chuyển động dụng cụ được trơn tru.
Thứ tư: Chọn mẫu phù hợp với chiều rộng lá kim loại và đặc điểm đặt hàng.
Cắt xẻ khổ rộng (>800mm) với độ cứng cao. Khi gia công các cuộn phôi cái khổ rộng ở mức 1600mm, trục dụng cụ có xu hướng bị uốn nhẹ ở giữa dưới áp lực lớn, dẫn đến "cắt không hoàn toàn ở giữa và lệch cạnh khi cắt". Trong những trường hợp như vậy, cần ưu tiên các mẫu có tấm vách bằng thép hợp kim dày và trục lưỡi cắt đường kính lớn, vì tổng trọng lượng thiết bị thường cần đạt đến vài chục tấn để đảm bảo độ ổn định ở tốc độ cao.
Hiệu quả của dụng cụ cắt rãnh hẹp (<50mm) rất cao. Việc dập nóng các hoa văn tinh xảo thường yêu cầu chuyển đổi thường xuyên giữa các kích thước 10mm, 15mm, 20mm và các kích thước khác. Dao cắt khóa thủ công dễ bị sai lệch kích thước do lực khóa không đều khi cắt rãnh hẹp; nên lựa chọn hệ thống dụng cụ khóa thủy lực hoặc trục trượt độ chính xác cao. Nếu thông số kỹ thuật đơn hàng đa dạng, hệ thống bố trí dụng cụ tự động có thể giảm thời gian thay đổi đơn hàng từ hàng giờ xuống còn vài phút.
Nếu dòng sản phẩm của bạn bao gồm cả các loại vật liệu có chiều rộng khác nhau và chiều rộng hẹp, hãy cân nhắc các mẫu máy hỗ trợ "ghép nhóm tháp công cụ", cho phép cắt các vật liệu có chiều rộng khác nhau đồng thời trên cùng một trục mà không bị vướng víu.
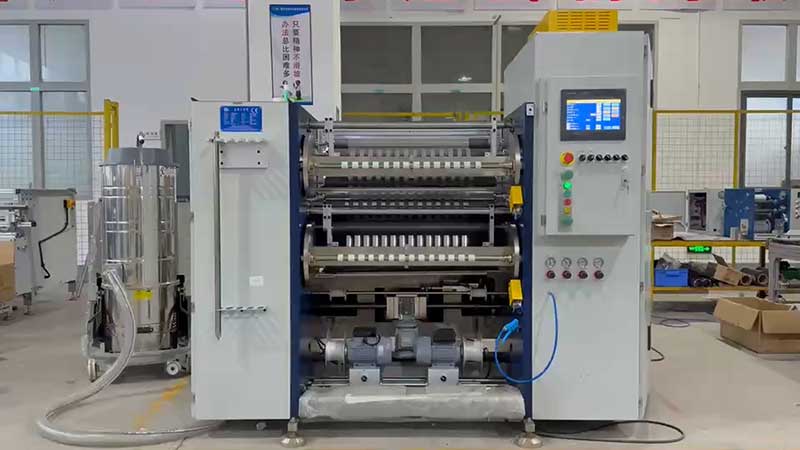
Điểm thứ năm: Hãy mang theo vật liệu của riêng bạn để thử cắt.
Bảng thông số có thể được làm đẹp, và việc thử nghiệm cắt tại chỗ không hề gây hiểu lầm.
Khi mua hàng, hãy nhớ mang theo loại giấy bạc dập nóng mà bạn thường xuyên sử dụng nhất—đặc biệt là các loại mỏng nhất, hẹp nhất hoặc có bề mặt đòi hỏi khắt khe nhất—đến nhà sản xuất để họ kiểm tra mẫu tại chỗ. Ba điểm quan trọng cần lưu ý trong quá trình cắt thử:
Trước tiên, chúng ta hãy xem xét vết mổ.Khi kiểm tra mặt cắt ngang bằng kính lúp, điều kiện lý tưởng là bề mặt nhẵn, không có lớp lông trắng và các cạnh thẳng. Các vết răng cưa nhỏ hoặc gờ cho thấy độ chính xác của dụng cụ hoặc lượng tiếp xúc không đủ.
Thứ hai, hãy nhìn vào đầu cuộn dây.Sau khi vận hành liên tục, hãy quan sát xem cuộn dây có gọn gàng không, và liệu có bất kỳ "miệng chuông", hoa văn xoắn ốc hoặc mép bị nhăn hay không. Sự lệch mặt thường báo hiệu những thiếu sót trong hệ thống kiểm soát lực căng hoặc hệ thống hiệu chỉnh độ lệch.
Thứ ba, ý nghĩa cụ thể của quảng cáo tự độngg. Khi các nhà cung cấp tuyên bố là "hoàn toàn tự động", họ thường hỏi những bước cụ thể nào được tự động hóa - điều khiển lực căng tự động, hiệu chỉnh độ lệch tự động, hay chỉ là tắt máy đo tự động? Một hệ thống hoàn toàn tự động thực sự cần bao gồm các tính năng như phát hiện lỗi và hiệu chỉnh thông minh, đòi hỏi việc chứng minh quy trình làm việc hoàn chỉnh phải đáng tin cậy hơn là chỉ nghe phần giới thiệu.
Tóm lại: ưu tiên dao cắt tròn, điều chỉnh lực căng vòng kín, hiệu chỉnh chính xác, khớp chiều rộng, kiểm tra cắt thử. Máy cắt màng dập nóng càng đắt tiền, cấu hình lõi càng phù hợp với chiều rộng, độ dày màng và cấu trúc đơn hàng của bạn, dẫn đến lợi nhuận dài hạn cao hơn. Vòng cắt giúp giảm tỷ lệ phế phẩm và thời gian vận hành, cho phép thu hồi chênh lệch giá đầu tư thiết bị trong vòng nửa năm.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Máy cắt lá nguội
 Máy cuộn ruy băng in thẻ
 Máy cắt ruy băng in thiệp
 Máy cắt lá kim loại ba chiều
 Máy cắt xẻ màng dập nóng
 Máy cắt lá kim loại tăng cường kỹ thuật số
 Máy cắt lá dập nóng RSDS7H 1350 PLUS
 Máy cắt lá dập nóng (RSDS7H) 1350






