Cắt xẻ màng ép nhiệt là "cổ họng" của quy trình ép nhiệt. Nếu chất lượng cắt xẻ không đạt tiêu chuẩn, các máy ép nhiệt tiếp theo có thể dễ dàng dừng hoạt động thường xuyên, làm rách màng, lệch trục hoặc tạo ra các hoa văn ép nhiệt không hoàn chỉnh, dẫn đến lãng phí một lượng lớn vật liệu màng ép nhiệt đắt tiền với tốc độ cao.
Câu hỏi thường gặp nhất khi lựa chọn máy là: Máy này có thể cắt rộng bao nhiêu? Tốc độ hoạt động tối đa là bao nhiêu? Nhưng điều thực sự quyết định liệu một máy cắt xẻ có "hoạt động đồng bộ" hay không không phải là giá trị tuyệt đối của một thông số đơn lẻ, mà là sự phù hợp giữa chiều rộng và tốc độ. Chiều rộng quyết định độ cứng vững và độ chính xác của cấu trúc thiết bị, trong khi tốc độ kiểm tra khả năng phản hồi tức thời của hệ thống điều khiển lực căng. Hai yếu tố này có mối quan hệ ràng buộc lẫn nhau và cần được xem xét cùng nhau.
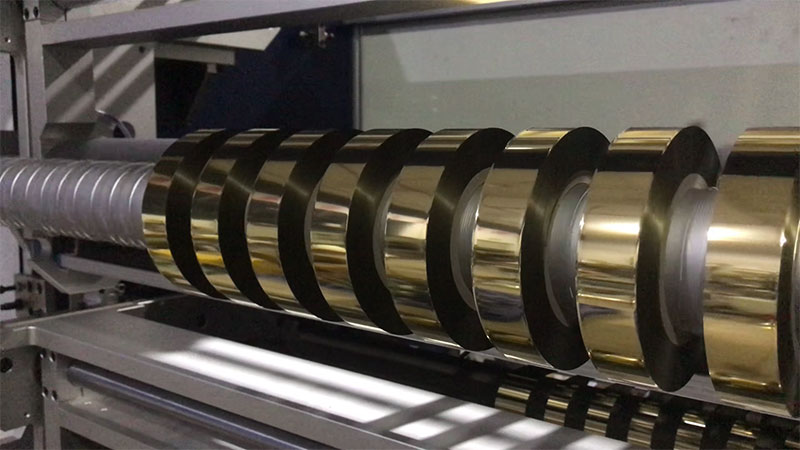
Chiều rộng quyết định cấu trúc: rộng để tạo độ cứng, hẹp để tạo độ chính xác.
Độ rộng của giấy bạc dập nóng rất đa dạng, từ những dải hẹp chỉ vài milimét cho các đường nét mảnh đến loại rộng 1600mm cho giấy bìa khổ lớn, với yêu cầu về thiết bị cũng khác nhau rất nhiều.
Mâu thuẫn cốt lõi của việc xẻ rãnh rộng (thường đề cập đến chiều rộng trên 800mm) nằm ở sự biến dạng do tác động lên trục dụng cụ. Chiều rộng rãnh xẻ càng lớn, trục dụng cụ càng dễ bị uốn cong nhẹ ở giữa dưới áp lực lớn, dẫn đến tình trạng khó xử "không xuyên thấu ở giữa, lệch ở các cạnh". Do đó, đối với các mẫu máy khổ rộng, cần ưu tiên độ cứng vững của thân máy và độ bền của trục, với các tấm vách bằng thép hợp kim dày và trục lưỡi dao đường kính lớn là cấu hình cơ bản. Ví dụ, thiết bị thuộc loại 1600mm thường cần nặng vài tấn để duy trì sự ổn định ở tốc độ cao.
Nguyên tắc gia công cắt rãnh hẹp (dưới 50mm) hoàn toàn khác. Các dải hẹp chủ yếu được sử dụng để dập nổi các hoa văn tinh xảo, đòi hỏi độ phẳng và độ chặt của mặt cuối khi cuộn cực kỳ nhạy cảm. Trong những trường hợp như vậy, các dụng cụ khóa thủ công dễ bị sai lệch kích thước do lực khóa không đều; các dụng cụ khóa thủy lực hoặc trục trượt độ chính xác cao là những lựa chọn đáng tin cậy hơn. Nếu thông số kỹ thuật đơn hàng thay đổi thường xuyên, giá trị của hệ thống bố trí dụng cụ tự động sẽ trở nên rõ ràng — sau khi nhập giá trị chiều rộng, giá đỡ dụng cụ sẽ tự động định vị, giảm thời gian thay đổi đơn hàng từ hàng giờ xuống còn vài phút.
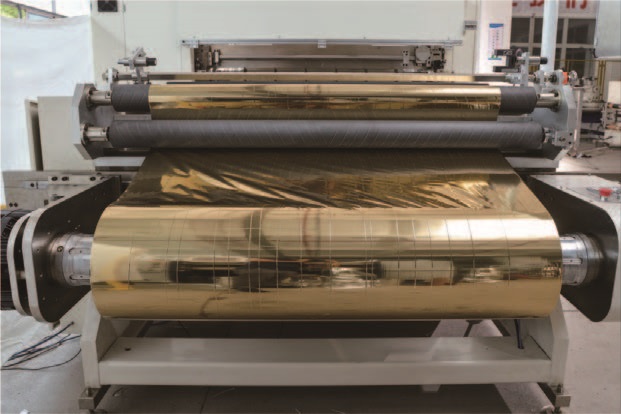
Tốc độ được điều khiển bởi tốc độ cố định: điều khiển servo là điều kiện tiên quyết để đạt được sự phù hợp.
Tốc độ không chỉ là chỉ số về năng lực; nó trực tiếp quyết định mức độ cấu hình của hệ thống truyền động. Hiện nay, phạm vi tốc độ của máy cắt màng dập nóng dao động từ 20m/phút đến hơn 500m/phút, với các phạm vi tốc độ khác nhau tương ứng với các sơ đồ điều khiển lực căng hoàn toàn khác nhau.
Thiết bị kinh tế tốc độ thấp (dưới 100m/phút) thường sử dụng phanh bột từ hoặc điều khiển lực căng vòng hở, có cấu trúc đơn giản và chi phí dễ kiểm soát, phù hợp với các lô nhỏ, khổ hẹp và máy dập nóng tốc độ thấp. Tuy nhiên, khi tốc độ vượt quá 200 m/phút, tốc độ phản hồi của điều khiển vòng hở không thể theo kịp tốc độ thay đổi đường kính cuộn. Bán kính cuộn trở nên nhỏ hơn và bán kính cuộn trở nên lớn hơn. Nếu lực căng không được bù kịp thời, kết quả là màng mỏng bị kéo giãn và biến dạng, hoặc bị lỏng và nhăn trong quá trình cuộn lại.
Cắt tốc độ cao (trên 200m/phút) phải dựa vào hệ thống điều khiển lực căng servo vòng kín hoàn toàn tự động. Nguyên tắc cốt lõi của hệ thống là thiết lập lực căng bằng cách đo chính xác sự khác biệt giữa tốc độ của dây cuộn và dây cuốn, và với phản hồi thời gian thực từ cảm biến con lăn nổi, hệ thống duy trì lực căng không đổi trong các giai đoạn tăng tốc, giảm tốc và cuốn lại. Các mẫu cao cấp sử dụng công nghệ "điều khiển lực căng theo độ côn", tự động giảm lực căng cuộn khi đường kính cuộn tăng lên, đây là yếu tố then chốt để đảm bảo độ chặt chẽ đồng nhất bên trong và bên ngoài cuộn thành phẩm mà không bị biến dạng.
Đối với chất nền PET siêu mỏng 12μm thường thấy trong màng dập nóng, yêu cầu về độ chính xác trong việc kiểm soát lực căng thậm chí còn nghiêm ngặt hơn. Lực căng quá mức sẽ khiến màng nền bị kéo giãn vĩnh viễn, làm cho việc căn chỉnh không chính xác trong quá trình dập nóng; nếu lực căng quá thấp, không khí có thể bị kẹt giữa các lớp cuộn, khiến các lớp nhôm bị xê dịch hoặc dính vào nhau. Đây cũng là lý do tại sao các thiết bị có tốc độ cắt cao hơn lại phụ thuộc nhiều hơn vào bộ truyền động servo và thuật toán điều chỉnh lực căng.

Các ràng buộc chéo giữa chiều rộng và tốc độ
Việc chỉ xét riêng chiều rộng và tốc độ là chưa đủ; điểm giao nhau giữa chúng mới là nơi bạn dễ mắc sai lầm nhất khi lựa chọn mô hình.
Chiều rộng lớn kết hợp với tốc độ cao là phép thử tối thượng cho hiệu suất tổng thể của thiết bị. Chiều rộng lớn hơn đồng nghĩa với quán tính lớn hơn và sự phân bố lực căng ngang không đồng đều hơn, trong khi tốc độ cao khuếch đại bất kỳ rung động cơ học nhỏ hoặc dao động lực căng nào. Một máy xẻ rãnh rộng 1600mm chỉ chạy ở tốc độ 50m/phút khó có thể hoạt động ổn định với điều khiển vòng hở; để chạy trên 300m/phút, nếu không có động cơ servo và giá đỡ thân máy cứng vững, chất lượng xẻ rãnh ổn định gần như là không thể.
Thách thức của việc kết hợp khổ hẹp và tốc độ cao đang ngày càng trở nên cấp thiết. Khi nhiều dải thép hẹp được cuộn đồng thời, bất kỳ sự sai lệch nào về lực căng trên bất kỳ dải nào cũng sẽ gây ra hiện tượng bề mặt đầu cuộn không đều. Ở tốc độ cao, tốc độ phản hồi của trục trượt hoặc trục cuộn servo độc lập phải theo kịp; nếu không, dải thép hẹp sẽ di chuyển sang trái và phải trên trục cuộn, khiến chất lượng bề mặt đầu cuộn không đạt yêu cầu.
Một nguyên tắc phối hợp thường bị bỏ qua là tốc độ cắt nên cao hơn một chút so với tốc độ hoạt động của máy dập nóng ở khâu tiếp theo. Nếu máy cắt hoạt động ở cùng tốc độ với máy dập nóng, bất kỳ thao tác cuộn lại, nhận vật liệu hoặc điều chỉnh giảm tốc độ nào trong quá trình cắt đều có thể khiến máy dập nóng "hết nguyên liệu". Thiết kế tích hợp chức năng cắt và cuộn lại của máy cắt hiện đại cùng chức năng cuộn lại không gián đoạn được thiết kế để loại bỏ điểm gián đoạn nhịp điệu này, đảm bảo quá trình cắt luôn duy trì khả năng cung cấp nguyên liệu "nhanh hơn một nhịp" so với máy dập nóng.
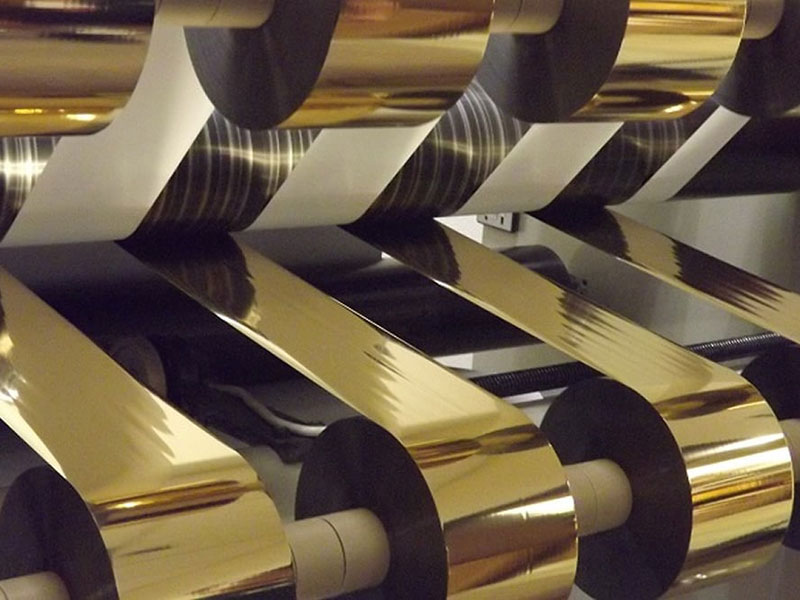
Danh sách kiểm tra lựa chọn
Khi mua hàng, nên bỏ qua các thông số khuyến mãi về "tốc độ tối đa" và "chiều rộng tối đa" và đưa ra quyết định dựa trên các câu hỏi sau:
Nếu việc xẻ rãnh khổ rộng là trọng tâm chínhĐường kính trục lưỡi dao và trọng lượng thân máy là những trở ngại đầu tiên, tiếp theo là xác nhận xem hệ thống hiệu chỉnh có đang theo dõi các cạnh hay đường thẳng hay không, vì sai số tích lũy do sự lệch vật liệu trên diện rộng sẽ lớn hơn.
Nếu việc xẻ rãnh hẹp là trọng tâm chínhPhương pháp khóa dụng cụ quan trọng hơn các thông số tốc độ; bố trí dụng cụ tự động và cuộn dây trượt ảnh hưởng trực tiếp đến hiệu quả thay thế và chất lượng bề mặt cuối.
Nếu bạn muốn cắt xẻ tốc độ cao:Đừng chỉ nhìn vào tốc độ tối đa danh nghĩa; hãy hỏi nhà sản xuất về sự biến động lực căng trong các giai đoạn tăng tốc/giảm tốc và cuộn lại. Báo cáo về sự khác biệt chiều rộng khi xẻ liên tục trên 500 mét có giá trị hơn tốc độ tối đa trong phòng thí nghiệm.
Nếu yêu cầu về chiều rộng và tốc độ không quá khắt khe:Ưu tiên ngân sách cho các hệ thống kiểm soát lực căng vòng kín hơn là tốc độ tối đa; một khi lực căng ổn định, chất lượng tối đa cho việc cắt ở tốc độ trung bình và thấp thực tế sẽ cao hơn.
Vấn đề cốt lõi khi lựa chọn máy cắt màng dập nóng là sự phù hợp: chiều rộng quyết định giới hạn dưới của thiết bị (liệu cấu trúc có đủ chắc chắn hay không), tốc độ quyết định giới hạn trên (kiểm soát lực căng có đáp ứng được hay không), và sự kết hợp giữa chiều rộng và tốc độ thực sự quyết định liệu máy có phù hợp với nhịp độ sản xuất của bạn hay không.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Máy cắt lá nguội
 Máy cuộn ruy băng in thẻ
 Máy cắt ruy băng in thiệp
 Máy cắt lá kim loại ba chiều
 Máy cắt lá kim loại tăng cường kỹ thuật số
 Máy cắt lá dập nóng RSDS7H 1350 PLUS
 Máy cắt lá dập nóng (RSDS7H) 1350






