Cắt cuộn ruy băng là một quy trình quan trọng trong sản xuất vật tư tiêu hao truyền nhiệt, cắt các cuộn lớn thành các cuộn nhỏ hơn theo yêu cầu của khách hàng. Tuy nhiên, hiện tượng nhăn trong quá trình cuộn lại – biểu hiện dưới dạng các mặt đầu không đều, lõi hình hoa cúc, cuộn hình tháp hoặc các nếp gấp giữa các lớp – là một trong những vấn đề chất lượng khó giải quyết nhất trong quá trình cắt cuộn. Màng nền ruy băng carbon thường chỉ dày từ 4,5 đến 10 micron trong màng PET, và sau khi phủ lớp mực, độ dày tổng thể chỉ còn khoảng chục micron. Đặc tính vật lý cực kỳ mỏng này khiến nó rất nhạy cảm với sự dao động lực căng, sai lệch cơ học và nhiễu tĩnh điện. Hiện tượng nhăn trong quá trình cuộn không chỉ ảnh hưởng đến hình thức của sản phẩm hoàn thiện mà còn có thể trực tiếp gây ra hiện tượng in ấn không hoàn chỉnh, dẫn đến các vết rách băng, đứt băng, các đường in trắng, và thậm chí làm hỏng đầu in.
Để giải quyết vấn đề này, cần tiến hành kiểm tra có hệ thống từ bốn khía cạnh: kiểm soát lực căng, độ chính xác cơ khí, hệ thống phụ trợ và tiêu chuẩn vận hành.
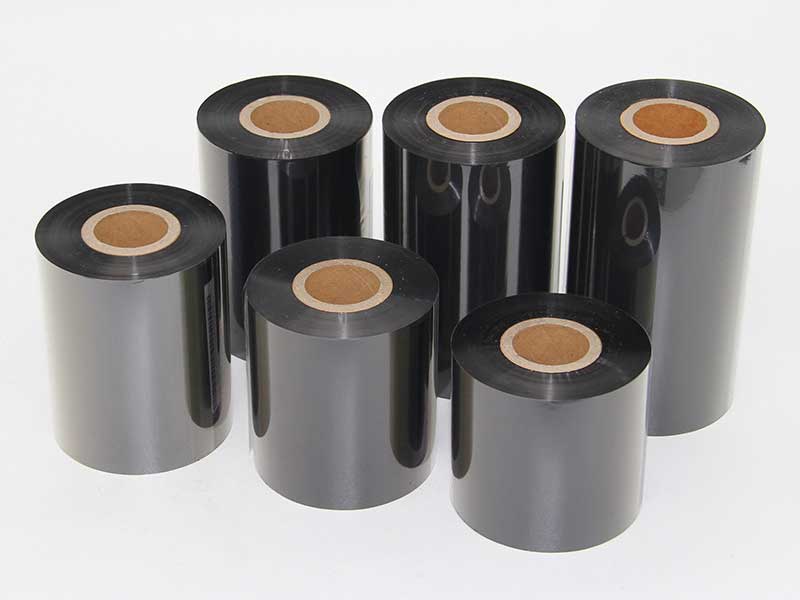
Kiểm soát độ căng: biến số chính ảnh hưởng đến việc cuộn và tạo nếp nhăn.
Kiểm soát lực căng là yếu tố cốt lõi trong việc cắt và cuộn ruy băng. Lực căng quá mức khiến màng nền bị kéo giãn và biến dạng, gây tập trung ứng suất ở lớp bên trong và dễ hình thành các nếp nhăn "hình hoa cúc"; nếu lực căng quá thấp, ruy băng sẽ bị lỏng, các lớp bị trượt, và mặt cuối có hình dạng lượn sóng hoặc hình tháp. Nguyên tắc lực căng tối ưu cho việc cắt ruy băng là "lực căng tối thiểu có thể sử dụng được" - sử dụng giá trị lực căng thấp nhất có thể trong khi vẫn đảm bảo hoạt động trơn tru của ruy băng, không bị trượt và không bị lệch.
Yêu cầu về lực căng thay đổi đáng kể giữa các loại vật liệu ruy băng khác nhau. Ruy băng gốc sáp tương đối mềm, với phạm vi lực căng khuyến nghị từ 2 đến 5N; Ruy băng gốc hỗn hợp có thể chịu được từ 5 đến 8N; Ruy băng gốc nhựa yêu cầu lực căng cao hơn để đảm bảo độ phẳng, thường từ 8 đến 12N, với một số công thức có độ cứng cao đạt tới 15 đến 30N. Cắt xẻ dải hẹp (chiều rộng nhỏ hơn 10mm) có độ cứng ngang rất yếu, do đó lực căng nên được giảm xuống còn 60% đến 70% so với cắt xẻ dải rộng thông thường. Trên thực tế, lực căng cuộn có thể được kiểm soát trong khoảng từ 3 đến 5N làm tham khảo ban đầu, với mỗi phạm vi điều chỉnh được kiểm soát từ 5% đến 10%. Sau khi quan sát hiệu quả cuộn ở khoảng cách 2 đến 3 mét, có thể quyết định điều chỉnh thêm.
Điều quan trọng hơn giá trị lực căng ban đầu là kiểm soát độ giảm dần của lực căng. Trong quá trình cuộn, đường kính tiếp tục tăng. Nếu lực căng không giảm theo đường kính, lớp ngoài sẽ tiếp tục ép vào lớp trong, cuối cùng tạo thành "lõi hoa cúc" hoặc nếp gấp bên trong. Hệ số giảm dần của việc xẻ ruy băng thường được đặt trong khoảng từ 0,3 đến 0,5. Trên thực tế, lực căng ban đầu trong vùng cuộn có thể được đặt ở mức 120% lực căng vùng xẻ, và giảm tuyến tính xuống 80% khi đường kính cuộn tăng, đảm bảo độ cứng đồng nhất giữa lớp trong và lớp ngoài của cuộn thành phẩm và mặt cuối phẳng.
Đối với các thiết bị vẫn sử dụng ly hợp bột từ điều chỉnh bằng tay để điều chỉnh lực căng, rất khó để đảm bảo chất lượng cuộn dây ổn định. Khi đường kính cuộn thay đổi, biên độ dao động lực căng của hệ thống điều khiển vòng hở có thể lên tới ±10%. Nâng cấp lên hệ thống điều khiển lực căng vòng kín—sử dụng phản hồi thời gian thực từ các cảm biến lực căng và điều chỉnh động bằng PLC thông qua thuật toán PID—có thể kiểm soát dao động lực căng trong phạm vi ±0,5N, đây là phương pháp kỹ thuật cơ bản nhất để giải quyết vấn đề cuộn dây bị nhăn.

Độ chính xác cơ học: Nguyên nhân gốc rễ thường bị bỏ qua của nếp nhăn
Dù độ căng có chính xác đến đâu, nếu có sai lệch so với chuẩn cơ học, việc loại bỏ hiện tượng xoắn và nhăn vẫn rất khó khăn. Các bộ phận cơ khí chiếm hơn 60% nguyên nhân gây ra lỗi xoắn.
Độ song song của con lăn dẫn hướng và trục cuốn là hạng mục kiểm tra chính. Ngay cả khi sai lệch ngang chỉ là 0,2mm/m, nó cũng đủ để tạo ra lực phân chia ngang trên ruy băng, gây ra lực căng không đều ở hai bên, và trong quá trình cuốn, ruy băng sẽ lệch về một phía, tạo thành hình "miệng chuông" hoặc nhô ra một bên. Sai lệch song song cần được kiểm soát trong phạm vi 0,05mm/m. Phương pháp kiểm tra nhanh là: sau khi dừng máy, đặt giấy A4 vào khe hở giữa hai đầu của con lăn ép và trục cuốn. Nếu cảm giác lực cản ở hai bên khác nhau rõ rệt, điều đó cho thấy có vấn đề về độ song song.
Độ lệch tâm của trục cuốn cũng rất quan trọng. Độ lệch tâm của trục cuốn phải nhỏ hơn 0,05mm; nếu không, có thể xảy ra sự dao động lực căng định kỳ và nghiêm trọng. Nếu trục cuốn bị cong hoặc có độ lệch tâm xuyên tâm, mỗi vòng quay sẽ tạo ra sự "dao động lực căng" giữa các mức lực căng, cuối cùng để lại các gợn sóng ngang định kỳ trên bề mặt cuộn. Thiết bị phía trên và tấm định vị điện từ có thể kiểm soát hiệu quả sự rung động của trục cuốn trong quá trình quay, giúp bề mặt sản phẩm nhẵn mịn và các đầu cuộn được mài nhẵn.
Độ đồng đều áp suất của con lăn ảnh hưởng trực tiếp đến độ phẳng cục bộ của bề mặt cuộn. Đối với thiết bị sử dụng phương pháp cuộn hỗn hợp tâm-bề mặt, nếu chênh lệch áp suất ở hai đầu con lăn vượt quá 0,05MPa, hiện tượng "gia cường lộ thanh" cục bộ sẽ xuất hiện. Van áp suất tỷ lệ hai xi lanh cho phép áp suất của con lăn ép giảm tuyến tính khi đường kính cuộn tăng, ngăn ngừa hiện tượng quá áp ở lớp ngoài.
Khe hở giữa lõi và trục cuốn thường bị người vận hành bỏ qua. Nếu khe hở giữa đường kính trong của cuộn giấy và đường kính ngoài của trục cuốn vượt quá 0,5mm, hiện tượng lệch tâm sẽ xảy ra trong quá trình quay, gây ra sự nhiễu loạn lực căng với mỗi vòng quay hoàn chỉnh, tích lũy theo thời gian tạo thành hiện tượng dao động định kỳ ở đầu cuộn. Khe hở tiêu chuẩn cần được kiểm soát trong phạm vi 0,3mm, và trước khi sử dụng, mỗi lõi giấy cần được kiểm tra độ tròn và dung sai đường kính trong.

Hệ thống phụ trợ: hiệu chỉnh độ lệch và bảo vệ tĩnh điện
Sự lệch ngang trong quá trình xẻ dải ruy băng là nguyên nhân trực tiếp gây ra hiện tượng cuộn không đều. Các dải ruy băng carbon hẹp (đặc biệt là những dải có chiều rộng dưới 10mm) có độ cứng ngang cực kỳ yếu. Ngay cả những sai lệch nhỏ ở các con lăn dẫn hướng, sự nhiễu loạn luồng khí hoặc sự dao động lực căng cũng có thể gây ra sự dịch chuyển ngang. Sau hàng trăm lớp cuộn, những sai lệch này tích tụ lại thành các mặt đầu không đều có thể nhìn thấy được.
Độ tin cậy của Hệ thống Hiệu chỉnh (EPC) là rất quan trọng. Nếu các cảm biến quang điện hoặc siêu âm bị che khuất bởi bột carbon hoặc bụi, bộ truyền động hiệu chỉnh sẽ không thể phản hồi kịp thời, và đường đi của dải băng sẽ dần dần lệch khỏi tâm. Gương cảm biến cần được làm sạch hàng ngày, và độ nhạy của các thao tác hiệu chỉnh cần được kiểm tra thường xuyên. Đối với việc xẻ rãnh dải hẹp, chế độ hiệu chỉnh đường tâm thường ổn định hơn so với hiệu chỉnh cạnh.
Tĩnh điện là một nguồn gây nhiễu tiềm ẩn khác. Ma sát tốc độ cao giữa màng nền ruy băng (PET) và con lăn dẫn hướng bằng kim loại tạo ra một lượng lớn điện tích tĩnh. Sau khi tích tụ, sự phóng điện đột ngột có thể gây nhiễu tín hiệu của cảm biến lực căng, dẫn đến sai sót trong hệ thống điều khiển. Ngoài ra, lực hút tĩnh giữa các lớp cũng có thể dẫn đến sự liên kết ruy băng bất thường và sự trượt giữa các lớp. Việc lắp đặt một bộ khử tĩnh điện chủ động (chẳng hạn như thanh corona AC) trước khi ruy băng đi vào bộ phận cuộn dây để giữ điện thế tĩnh dưới ±500V có thể cải thiện đáng kể độ phẳng của cuộn dây.
Tình trạng của dụng cụ cắt cũng rất đáng chú ý. Lưỡi dao bị mòn hoặc khe hở không phù hợp có thể gây ra các vết gờ hoặc biến dạng lượn sóng ở mép của các dải ruy băng đã cắt, và những "dải ruy băng bị xoắn" này đương nhiên không thể được dán phẳng trong quá trình cuộn. Khe hở dụng cụ được khuyến nghị để cắt ruy băng là từ 0,01 đến 0,03 mm. Lưỡi dao bị mòn nghiêm trọng nên được thay thế trực tiếp thay vì mài lại nhiều lần.

Các tiêu chuẩn vận hành và logic khắc phục sự cố nhanh chóng
Khi xuất hiện các vấn đề nhăn nhúm trong quá trình cuộn lại, nên tuân theo trình tự kiểm tra: "quan sát trước, rồi mới hành động; kiểm tra cơ học trước, rồi kiểm tra điện; kiểm tra tĩnh trước, rồi kiểm tra động."
Bước đầu tiên là mô tả chính xác hiện tượng. Các phần nhô ra một phía kèm theo sự thu hẹp tổng thể thường cho thấy áp lực không đều ở cả hai đầu của con lăn ép hoặc lực căng cuộn quá mức; Mặt cuối gọn gàng nhưng phần giữa mềm, chủ yếu do biến dạng lõi hoặc cuộn bị cong; Dao động định kỳ thường do mòn dụng cụ hoặc độ lệch tâm của lõi con lăn; Độ lệch tổng thể trước tiên nên nghi ngờ tính song song của con lăn dẫn hướng hoặc sự thất bại trong việc hiệu chỉnh.
Bước hai: bắt đầu với thao tác đơn giản nhất. Giảm lực căng cuộn dây một cách thích hợp từ 5% đến 10%, và quan sát hiệu quả sau khi chạy được 2 đến 3 mét. Làm sạch cảm biến hiệu chỉnh và tất cả các bề mặt con lăn dẫn hướng để loại bỏ bột carbon và chất kết dính tích tụ.
Bước ba: Kiểm tra điểm tham chiếu cơ học. Sử dụng thước đo khe hở hoặc giấy A4 để kiểm tra độ song song giữa con lăn ép và trục cuộn dây; nếu cần, hãy thêm một miếng đệm dưới ổ đỡ để hiệu chỉnh tạm thời. Kiểm tra khe hở giữa lõi và trục cuộn dây; nếu khe hở quá lớn, hãy thay lõi ngay lập tức.
Bước 4: Kiểm tra dụng cụ và hệ thống khử tĩnh điện. Quan sát xem có gờ thừa ở mép ruy băng sau khi cắt hay không; nếu cần, hãy hiệu chỉnh lại khe hở dao bằng thước đo khe hở 0,02mm. Xác nhận rằng bộ khử tĩnh điện hoạt động bình thường.
Đối với hiện tượng nhăn trong quá trình cuộn lại cuộn phim, có thể tham khảo các phương pháp đã được chứng minh hiệu quả trong việc cắt phim: trong quá trình cuộn lại, tạm thời giảm áp lực của con lăn xuống 50% đến 70%, sau đó dần dần khôi phục áp lực bình thường khi quá trình cuộn ổn định, đồng thời tăng lực căng thích hợp tại thời điểm cuộn lại để dải phim ôm sát lõi.
Phần kết luận
Hiện tượng rách và nhăn ruy băng trong quá trình cuộn lại không phải do một yếu tố duy nhất gây ra, mà là kết quả của nhiều biến số như lực căng, cơ học, tĩnh điện và thao tác thủ công. Để giải quyết vấn đề này, cần không chỉ hiểu rõ các đặc tính vật lý của ruy băng carbon như màng PET siêu mỏng, mà còn phải thiết lập tư duy kiểm tra có hệ thống. Đối với các nhà sản xuất hướng đến chất lượng ổn định, việc nâng cấp hệ thống kiểm soát lực căng vòng kín và hệ thống hiệu chỉnh sai lệch chủ động là một đảm bảo kỹ thuật cơ bản; trong hoạt động hàng ngày, việc lập thẻ thông số quy trình cho từng loại ruy băng, ghi lại đường cong lực căng tối ưu, khe hở dụng cụ và giới hạn tốc độ là biện pháp phòng ngừa hiệu quả nhất. Độ phẳng của mặt cuối cuộn cuối cùng là sự phản ánh trung thực nhất về độ chính xác của thiết bị và mức độ kiểm soát quy trình.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Máy cắt ruy băng
 Máy cắt ruy băng mã vạch
 Máy cắt ruy băng truyền nhiệt bán tự động RSDS5 PLUS
 Máy cắt ruy băng truyền nhiệt tự động RSDS8 H PLUS
 Máy cắt ruy băng truyền nhiệt tự động RSDS6 PLUS
 Máy cắt ruy băng truyền nhiệt bán tự động RSDS1 PLUS
 Máy cuộn ruy băng in thẻ
 Máy cắt ruy băng in thiệp






