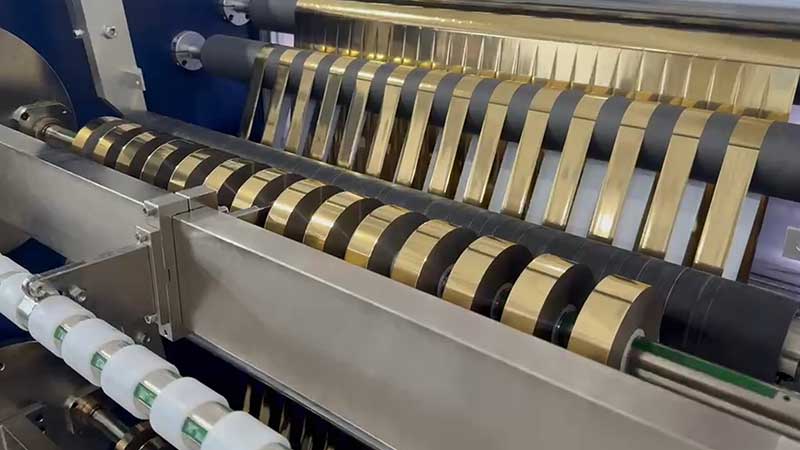
Khi công nghệ dập nóng tiếp tục chiếm ưu thế trong bao bì cao cấp, dán nhãn và hoàn thiện trang trí, chất lượng của màng nhôm cắt xẻ sẽ quyết định trực tiếp năng suất của quy trình dập nóng tiếp theo. Đến năm 2026, thị trường máy cắt xẻ màng nhôm dập nóng đã trưởng thành đáng kể—nhưng cùng với sự trưởng thành đó là sự đa dạng hơn về cấu hình kỹ thuật, mức độ tự động hóa và mức giá, điều này có thể khiến việc lựa chọn thông số kỹ thuật trở nên khó khăn.
Hướng dẫn này cung cấp một khuôn khổ có cấu trúc để đánh giá máy cắt màng dập nóng, bao gồm các yếu tố thực tế về vật liệu quyết định thiết kế máy, các thông số cốt lõi phân biệt máy tốt với máy có vấn đề, và các tính năng tự động hóa quyết định liệu hoạt động của bạn có thể xử lý hiệu quả các mẫu đơn đặt hàng hiện đại hay không.
Hiểu rõ về chất liệu: Tại sao ép nhũ nóng đòi hỏi máy cắt chuyên dụng
Trước khi đánh giá thông số kỹ thuật máy móc, điều quan trọng là phải hiểu điều gì làm cho màng dập nóng khác biệt về cơ bản so với các loại màng và giấy thông thường. Màng dập nóng là một loại màng nhiều lớp bao gồm một lớp màng nền PET (thường dày 12–25μm), một lớp tách khuôn, một lớp sắc tố hoặc lớp mạ nhôm, và một lớp keo dán.
Cấu trúc này tạo ra những điểm yếu cụ thể trong quá trình cắt:
• Độ nhạy cảm với căng thẳng: Lớp nền PET mỏng sẽ bị giãn ra khi chịu lực căng quá mức, gây ra lỗi căn chỉnh và nứt lớp phủ. Lực căng không đủ sẽ làm cho các cuộn giấy bị lỏng và dễ bị kéo giãn.
• Độ giòn của lớp phủCác lớp sắc tố và lớp mạ kim loại rất dễ bị trầy xước khi tiếp xúc với con lăn hoặc lưỡi dao. Các loại màng laser và màng ảnh ba chiều có hoa văn nhiễu xạ đặc biệt dễ bị hư hại.
• Phát sinh bụi:Ma sát khi cắt tạo ra bột nhôm và bụi PET siêu nhỏ. Nếu không được loại bỏ, sự nhiễm bẩn này sẽ tạo ra các "lỗ nhỏ" và "vết vàng" trong quá trình dập.
Những đặc tính vật liệu này giải thích tại sao máy cắt màng đa năng hiếm khi cho kết quả chấp nhận được khi cắt màng dập nóng. Máy phải được cấu hình đặc biệt để xử lý nhẹ nhàng và chính xác.

Thông số cốt lõi 1: Độ chính xác khi cắt và chất lượng cạnh
Độ chính xác của việc cắt xẻ ảnh hưởng trực tiếp đến sự ổn định của dòng chảy lá kim loại trong quá trình dập nóng. Những sai sót về chiều rộng tưởng chừng không đáng kể ở giai đoạn cắt xẻ thường dẫn đến sai lệch vị trí, đứt lá kim loại hoặc hoa văn không hoàn chỉnh ở các công đoạn tiếp theo.
Những điều cần xác minh:
• Dung sai chiều rộngCác cấu hình cơ bản vào năm 2026 nên đạt độ chính xác trong phạm vi ±0,05mm. Các hoạt động chú trọng chất lượng nên hướng đến độ chính xác ±0,02mm, trong khi các ứng dụng chống hàng giả cao cấp có thể yêu cầu độ chính xác cao hơn nữa.
• Độ gọn gàng của bề mặt cuốiSau khi cuộn lại, độ lệch mặt cuối của cuộn thành phẩm phải nằm trong phạm vi ±0,2mm. Chất lượng mặt cuối kém sẽ khiến cuộn bị lệch hoặc chạy không chính xác trên máy dập.
• Chất lượng cạnhĐường cắt phải phẳng và mịn – không có gờ, cạnh trắng, biến dạng do kéo giãn hoặc vết nứt nhỏ.
Mẹo xác minh thực tếTrong một buổi thử cắt, hãy mang theo vật liệu khó gia công nhất của bạn—lớp phủ mỏng nhất, nhạy cảm nhất mà bạn thường xử lý—và kiểm tra cạnh cắt bằng kính lúp. Kết quả lý tưởng là mặt cắt ngang nhẵn mịn, không bị xù lông. Các vết răng cưa nhỏ hoặc gờ cho thấy độ chính xác cơ học chưa đủ.
Thông số cốt lõi 2: Hệ thống kiểm soát lực căng
Kiểm soát lực căng được xem là yếu tố quan trọng nhất để phân biệt một máy cắt giấy thông thường với một máy cắt giấy hiệu suất cao. Việc dập nổi màng nhôm đòi hỏi sự thao tác cực kỳ cẩn thận, như thể cần dùng "bàn tay nâng niu".
Vấn đề của việc kiểm soát độ căng không đầy đủ:
Lực căng quá mức làm giãn chất nền PET, làm hỏng các lưới laser và gây ra lỗi căn chỉnh. Lực căng quá yếu tạo ra các cuộn lỏng lẻo, dễ bị co lại hoặc lệch hướng trong quá trình tháo cuộn. Thách thức càng trở nên phức tạp hơn bởi thực tế là lực căng tối ưu thay đổi khi đường kính cuộn cuộn tăng lên.
Một hệ thống đúng chuẩn trông như thế nào:
• Điều khiển vòng kín:Máy móc cần sử dụng các cảm biến lực căng có độ chính xác cao (con lăn nổi hoặc cảm biến tải) với hệ thống điều khiển vòng kín độc lập cho việc tháo cuộn, kéo và cuộn lại. Các hệ thống vòng hở đơn giản không đủ cho màng mỏng.
• Độ chính xác về lực căng:Hãy tìm độ chính xác điều khiển trong phạm vi ±0,5N hoặc ±5%, với tốc độ phản hồi ở mức mili giây.
• Độ căng giảm dần:Khi đường kính cuộn tăng lên, lực căng sẽ tự động giảm theo một đường cong đã được thiết lập. Điều này ngăn ngừa hiện tượng "bên trong chặt, bên ngoài lỏng" gây ra hiện tượng trượt giữa các lớp trong quá trình xẻ rãnh hẹp.
• Trục trượt cho vật liệu khổ rộngKhi xẻ cuộn khổ rộng với dung sai độ dày, các bộ phận trượt độc lập trên trục cuộn giúp loại bỏ hiện tượng nổi bọt và cuộn không đều.
Các giải pháp phanh hạt từ truyền thống vẫn khả thi cho các tình huống tốc độ trung bình và thấp, nhưng điều khiển lực căng servo vòng kín thực sự là bắt buộc đối với hoạt động tốc độ cao hoặc vật liệu siêu mỏng.

Thông số cốt lõi 3: Cấu hình hệ thống cắt
Cơ chế cắt quyết định cả chất lượng cạnh cắt và yêu cầu bảo trì. Có ba cấu hình chính, mỗi cấu hình phù hợp với các yêu cầu vật liệu khác nhau.
Cắt bằng kéo (lưỡi dao tròn)
Cắt bằng lưỡi dao tròn kiểu kéo thường là lựa chọn được khuyến nghị cho việc dập nổi màng nhôm. Phương pháp này sử dụng các lưỡi dao dạng đĩa trên và dưới hoạt động như kéo, tạo ra vết cắt sạch hơn, ít bụi hơn và tuổi thọ lưỡi dao cao hơn so với dao cạo. Hoạt động như kéo tạo ra lực cắt thực sự chứ không phải lực "ép" làm biến dạng vật liệu.
Đối với các lá mỏng (12–30μm), góc lưỡi dao phía trên thường được khuyến nghị là 15°–20°. Vật liệu lưỡi dao nên là cacbua xi măng hoặc phủ gốm để tăng khả năng chống mài mòn; thép carbon thông thường sẽ nhanh chóng bị cùn và tạo ra các gờ sau khi chỉ cắt được vài km.
Cắt bằng lưỡi dao cạo
Lưỡi dao cạo rẻ hơn và phù hợp với khổ hẹp, nhưng chúng tạo ra nhiều bụi và gờ hơn trên các lá kim loại dày hơn. Chúng tốt nhất nên được dành cho các cấu hình tiết kiệm hoặc các ứng dụng khổ hẹp cụ thể như ren bảo mật.
Cắt bằng dao khí (không tiếp xúc)
Đối với màng laser và màng hologram có cấu trúc vi mô bề mặt tinh tế, ngay cả sự tiếp xúc nhỏ nhất từ lưỡi dao hoặc con lăn cũng có thể gây ra vết xước. Phương pháp cắt bằng dao khí sử dụng khí nén áp suất cao để cắt vật liệu mà không cần tiếp xúc vật lý, loại bỏ hoàn toàn các vết xước do lưỡi dao gây ra. Đây là một cấu hình cao cấp, đắt tiền, chỉ dành cho các vật liệu nhạy cảm nhất.
Thông số cốt lõi 4: Con lăn dẫn hướng và độ cứng cơ học
Mỗi con lăn tiếp xúc với bề mặt lá kim loại đều tiềm ẩn nguy cơ gây ra các vết xước hoặc rung động nhỏ làm hỏng lớp phủ. Các nguyên lý cơ học cơ bản quyết định liệu việc cắt xẻ chính xác cao có thể được duy trì trong nhiều năm sản xuất hay không.
Thông số kỹ thuật con lăn theo yêu cầu:
• Hoàn thiện bề mặtTất cả các con lăn dẫn hướng phải có bề mặt siêu bóng với độ nhám bề mặt Ra ≤ 0,05μm. Điều này giúp ngăn ngừa trầy xước lớp phủ mỏng manh.
• Cân bằng độngCác con lăn phải được cân bằng động (thường là loại G2.5) để tránh các rung động siêu nhỏ tần số cao làm hỏng lớp dập nóng ở tốc độ cao.
• Độ cứng trục dao cắtĐộ lệch tâm của trục dao cắt cần được kiểm soát trong phạm vi 0,01mm. Độ cứng trục không đủ sẽ khiến phần giữa trục bị cong trên các máy có khổ rộng, dẫn đến các vết cắt không hoàn chỉnh.
Thông số cốt lõi 5: Loại bỏ bụi và khử tĩnh điện
Trong quá trình cắt, ma sát tại mép cắt tạo ra bột nhôm và bụi PET siêu nhỏ. Nếu bụi này bám vào bề mặt lá nhôm, nó sẽ tạo ra các "vết rỗ" hoặc "vết vàng" trong quá trình dập nóng, dẫn đến sản phẩm bị loại bỏ.
Hệ thống hút bụi tích hợp với các cổng hút chân không chuyên dụng gần khu vực cắt là rất cần thiết. Một số máy móc tiên tiến hầu như không tạo ra bụi trong quá trình hoạt động nhờ sự kết hợp giữa dao tròn góc cạnh đặc biệt và hệ thống hút bụi.
Việc loại bỏ tĩnh điện cũng quan trọng không kém. Tĩnh điện tích tụ sẽ thu hút bụi và khiến các dải vật liệu bị kẹt vào con lăn hoặc vào nhau, làm gián đoạn quá trình cuộn. Cần đặt các bàn chải chống tĩnh điện hoặc thanh ion hóa tại các điểm quan trọng trong đường đi của vật liệu.

Tự động hóa và hiệu quả chuyển đổi: Yêu cầu cấp thiết năm 2026
Thực tế về đơn đặt hàng dập nổi màng nhôm trong năm 2026 là các thông số kỹ thuật đã gia tăng từ một vài loại truyền thống lên đến hàng chục loại, trong khi số lượng mỗi lô hàng giảm mạnh từ hàng chục nghìn mét xuống còn hàng trăm hoặc thậm chí hàng chục mét. Nếu việc thay đổi thiết bị cần hơn nửa giờ ngừng hoạt động, các đơn đặt hàng nhỏ đơn giản là không thể tạo ra lợi nhuận.
Định vị công cụ tự động
Việc định vị dụng cụ thủ công chậm và dễ xảy ra lỗi do con người. Hệ thống định vị dụng cụ tự động bằng động cơ servo cho phép người vận hành nhập chiều rộng cắt mong muốn vào giao diện người dùng (HMI), sau đó các giá đỡ dụng cụ sẽ tự động di chuyển đến vị trí chính xác. Điều này có thể giảm thời gian thay đổi đơn hàng từ 15 phút xuống dưới 3 phút.
Khóa dụng cụ thủy lực hoặc khí nén
Các hệ thống này đảm bảo áp suất đồng đều trên tất cả các nhóm lưỡi cắt và ngăn ngừa sự dịch chuyển dọc trục trong quá trình vận hành tốc độ cao, đảm bảo chiều rộng khe cắt nhất quán.
Các tính năng thay đổi nhanh cần đánh giá:
• Hệ thống cuộn không trục với nâng hạ thủy lực giúp nạp cuộn khổ lớn nhanh chóng
• Hệ thống định vị lõi bằng laser giúp thiết lập nhanh chóng các lõi giấy/nhựa.
• Tự động ghi nhớ thông số lực căng cho các chất liệu và khổ rộng khác nhau
Điều chỉnh thông số kỹ thuật cho phù hợp với thực tế sản xuất của bạn
Nếu sản phẩm chính của bạn là các sản phẩm hoàn thiện có chiều rộng hẹp (bao thuốc lá, nhãn rượu, dây niêm phong), thì chiều rộng khe cắt tối thiểu là yêu cầu bắt buộc. Tiêu chuẩn tối thiểu trong ngành là khoảng 20–30mm, nhưng một số máy móc cung cấp các mô-đun tùy chọn để cắt chiều rộng hẹp 8mm. Dung sai chiều rộng phải được kiểm soát ở mức nghiêm ngặt hơn đối với việc dập nổi chữ siêu nhỏ trên bao bì cao cấp.
Nếu bạn xử lý màng phim laser hoặc màng phim ba chiềuViệc sử dụng dao cắt khí nén hoặc máy có khả năng xử lý vật liệu cực kỳ nhẹ nhàng là điều không thể thiếu. Cắt bằng kéo thông thường có thể làm xước mẫu nhiễu xạ, gây ra tổn thất năng suất không thể nhìn thấy.
Nếu đơn đặt hàng của bạn có nhiều loại sản phẩm khác nhauCác tính năng như sản xuất số lượng nhỏ, định vị dụng cụ tự động và thay đổi nhanh chóng cần được xem xét ngang bằng với độ chính xác khi cắt. Phương trình lợi nhuận đối với các lô hàng nhỏ phụ thuộc vào việc giảm thiểu thời gian ngừng hoạt động giữa các đơn hàng.
Nếu bạn vận hành sản xuất liên tục với số lượng lớn.Khi đó, điều khiển lực căng servo vòng kín, hệ thống hút bụi đáng tin cậy và tuổi thọ lưỡi cắt ổn định trở thành ưu tiên hàng đầu. Hãy xem xét các máy móc có khả năng bảo trì dự đoán, giám sát độ rung, dòng điện và nhiệt độ để dự báo sự mài mòn dụng cụ hoặc hỏng hóc ổ bi.
Các yếu tố chi phí và bối cảnh thị trường
Thị trường máy cắt màng dập nóng có nhiều mức giá khác nhau vào năm 2026. Các cấu hình cơ bản với định vị dụng cụ thủ công và điều khiển lực căng vòng hở có thể đáp ứng các ứng dụng đơn giản, nhưng chúng sẽ gặp khó khăn trong việc đáp ứng độ chính xác và tốc độ chuyển đổi nhanh chóng của sản xuất màng dập nóng hiện đại. Các máy tầm trung với điều khiển lực căng vòng kín và mức độ tự động hóa hợp lý thường mang lại sự cân bằng tốt nhất giữa hiệu suất và chi phí đầu tư. Các cấu hình cao cấp với hệ thống truyền động servo hoàn toàn, định vị dụng cụ tự động và hệ thống kiểm tra bằng hình ảnh có giá rất cao nhưng mang lại độ chính xác và hiệu quả cần thiết cho các ứng dụng đòi hỏi khắt khe.
Đối với người mua ở Bắc Mỹ và Châu Âu, thị trường nhà cung cấp bao gồm các nhà sản xuất lâu đời về mô-đun máy cắt và hệ thống hoàn chỉnh, cùng với các lựa chọn nhập khẩu từ các nhà sản xuất châu Á với trình độ kỹ thuật và cơ sở hạ tầng hỗ trợ khác nhau.
Lời khuyên cuối cùng:Trước khi quyết định mua bất kỳ máy nào, hãy yêu cầu một buổi cắt thử nghiệm với vật liệu của riêng bạn. Đo độ lệch chiều rộng bằng thước kẹp và kiểm tra mặt cuối bằng kính lúp. Xem xét dữ liệu vận hành liên tục trên ít nhất 500 mét, đặc biệt chú ý đến độ ổn định chính xác trong quá trình tăng tốc, giảm tốc và thay đổi trục lăn. Máy hoạt động tốt trong các thử nghiệm thực tế này sẽ mang lại dịch vụ đáng tin cậy lâu dài ngay cả sau khi các thông số kỹ thuật trong tài liệu quảng cáo đã phai mờ trong trí nhớ.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Máy cắt lá nguội
 Máy cuộn ruy băng in thẻ
 Máy cắt ruy băng in thiệp
 Máy cắt xẻ màng dập nóng
 Máy cắt lá kim loại ba chiều
 Máy cắt lá kim loại tăng cường kỹ thuật số
 Máy cắt lá dập nóng RSDS7H 1350 PLUS
 Máy cắt lá dập nóng (RSDS7H) 1350






