Việc lựa chọn máy cắt màng dập nóng phù hợp không chỉ đơn thuần là tìm kiếm máy có tốc độ tối đa cao nhất hay thông số kỹ thuật ấn tượng nhất. Điều quan trọng là phải phù hợp khả năng của thiết bị với vật liệu cụ thể, hồ sơ đơn đặt hàng và yêu cầu chất lượng ở các khâu tiếp theo. Một máy hoạt động hoàn hảo với màng tiêu chuẩn 25μm có thể gặp khó khăn với màng laser 12μm, và một máy được tối ưu hóa cho cuộn màng khổ rộng 1600mm có thể không đáp ứng được độ chính xác cần thiết cho sản xuất dải hẹp 10mm.
Hướng dẫn này sẽ phân tích chi tiết các thông số kỹ thuật thực sự quan trọng, được sắp xếp theo các thông số ảnh hưởng trực tiếp đến năng suất, hiệu quả và lợi nhuận của bạn.
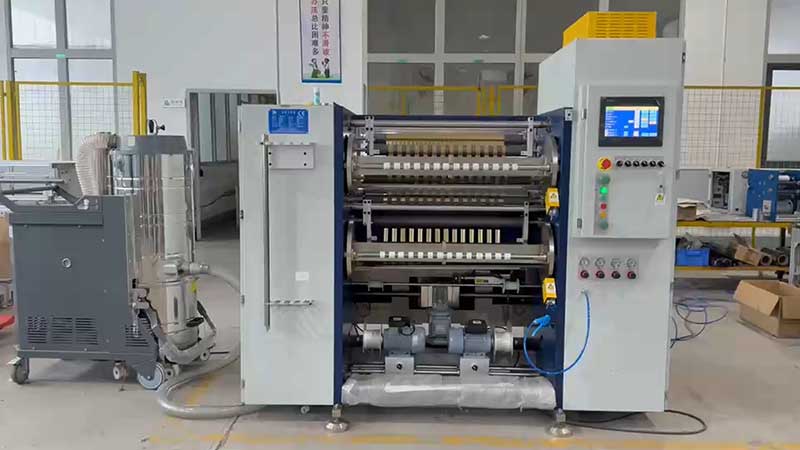
Khả năng khổ rộng: Chọn máy phù hợp với cuộn giấy mẫu và sản phẩm hoàn thiện.
Thông số chiều rộng của máy xẻ rãnh có hai kích thước: chiều rộng cuộn giấy tối đa và chiều rộng xẻ rãnh tối thiểu. Cả hai phải phù hợp với thực tế sản xuất của bạn.
Đối với các hoạt động cắt khổ rộng xử lý cuộn giấy chính lên đến 1600mm, thông số kỹ thuật quan trọng là độ cứng vững của khung máy và đường kính trục lưỡi cắt. Cắt rộng hơn có nghĩa là lực uốn cong tác động lên trục lưỡi cắt lớn hơn; nếu trục bị uốn cong dù chỉ một chút dưới áp lực, phần giữa của cuộn giấy sẽ không được cắt xuyên trong khi các cạnh bị cắt quá sâu. Hãy tìm những máy có vách bằng thép hợp kim dày và trục lưỡi cắt đường kính lớn, được cân bằng động. Máy loại 1600mm thường cần nặng vài tấn để duy trì sự ổn định ở tốc độ cao.
Đối với sản xuất dải hẹp dưới 50mm, ưu tiên chuyển sang độ chính xác định vị dụng cụ và thiết kế chống xoắn. Hệ thống khóa thủ công dễ bị sai lệch kích thước do lực kẹp không đều cho phép chuyển động dọc trục trong quá trình hoạt động. Khóa thủy lực hoặc trục trượt độ chính xác cao là lựa chọn đáng tin cậy hơn khi chiều rộng khe cắt được đo bằng milimét. Nếu hồ sơ đơn đặt hàng của bạn bao gồm thay đổi chiều rộng thường xuyên, hệ thống định vị dụng cụ tự động có thể giảm thời gian chuyển đổi từ hàng giờ xuống còn vài phút bằng cách di chuyển giá đỡ lưỡi cắt đến các vị trí đã được lập trình.
Một tiêu chuẩn thông số kỹ thuật thực tế: nếu cuộn chính của bạn rộng 640mm và các cuộn thành phẩm rộng 2cm (thường thấy ở các dây chuyền dập nóng), thì máy phải có khả năng duy trì dung sai ±0,5mm ở chiều rộng hẹp đó.
Kiểm soát độ căng: Thông số kỹ thuật quyết định liệu lá nhôm của bạn có chịu được quá trình gia công hay không.
Màng dập nóng thường dày 12–25μm, bao gồm màng nền PET, lớp tách, lớp màu, lớp mạ nhôm và lớp keo. Cấu trúc này cực kỳ nhạy cảm với ứng suất cơ học. Kiểm soát lực căng không phải là một tính năng mà là nền tảng quyết định liệu máy có sản xuất ra sản phẩm đạt chất lượng bán được hay không.
Hệ thống vòng hở so với hệ thống vòng kín: Sự khác biệt không thể thỏa hiệp
Điều khiển căng vòng hởPhương pháp này dựa trên các giá trị cài đặt sẵn và phanh từ tính. Nó phù hợp cho các ứng dụng tốc độ thấp, không quan trọng dưới 100m/phút, nhưng không thể bù trừ cho sự thay đổi đường kính trong quá trình cuộn dây hoặc các nhiễu loạn gia tốc/giảm tốc.
Điều khiển lực căng servo vòng kínHệ thống sử dụng cảm biến lực căng hoặc con lăn nổi để đo lực căng thực tế theo thời gian thực và điều chỉnh các cơ cấu cuộn và tháo cuộn cho phù hợp. Đối với màng dập nóng, đây là thông số kỹ thuật tối thiểu có thể chấp nhận được. Một hệ thống vòng kín chất lượng duy trì sự dao động lực căng trong phạm vi ±1% đến ±3% so với giá trị cài đặt; các hệ thống cao cấp đạt độ chính xác ±0,5N.
Lực căng giảm dần: Tại sao lực căng không đổi lại gây thất bại?
Khi đường kính cuộn cuộn tăng lên, việc duy trì lực căng không đổi khiến các lớp ngoài nén các lớp trong, dẫn đến lỗi “lõi hoa cúc”, kẹt khí hoặc chuyển lớp nhôm. Chức năng điều khiển lực căng giảm dần tự động giảm lực căng cuộn theo một đường cong được thiết lập sẵn khi đường kính cuộn tăng lên. Đối với màng dập nóng, hệ số giảm dần từ 60% đến 80% được khuyến nghị, với lực căng cuối cùng giảm xuống còn 40–70% giá trị ban đầu. Máy móc không có chức năng giảm dần lực căng không phù hợp cho sản xuất màng dập nóng chất lượng cao, bất kể các thông số kỹ thuật khác.
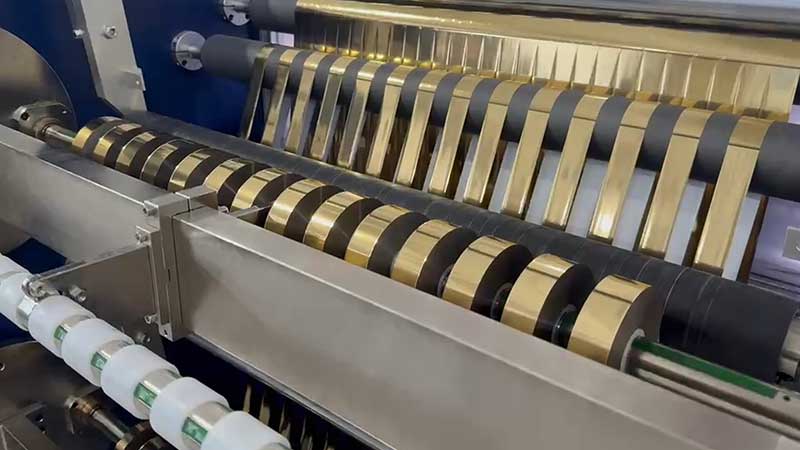
Phương pháp rạch và hệ thống lưỡi dao: Cắt so với xé
Sự khác biệt giữa một cạnh sắc bén và một cạnh bị gờ là sự khác biệt giữa "cắt" và "xé". Lưỡi dao cùn hoặc hình dạng lưỡi dao không phù hợp sẽ ép và làm vỡ lá nhôm thay vì cắt gọn gàng, tạo ra các gờ nhỏ li ti và bụi nhôm làm ô nhiễm màng nhôm và gây ra các khuyết tật khi dập nóng.
Đối với màng dập nóng, phương pháp cắt bằng lưỡi cắt tròn (lưỡi dao quay trên và dưới) là tiêu chuẩn trong ngành. Phương pháp này tạo ra vết cắt mịn, sạch với độ biến dạng tối thiểu. Hệ thống cắt bằng lưỡi dao cạo hoặc cắt ép ít phù hợp hơn với màng PET vì chúng có xu hướng tạo ra biến dạng cạnh hoặc tách không hoàn toàn.
Các thông số kỹ thuật chính của lưỡi dao cần kiểm tra:
• Chất liệu lưỡi dao:Lưỡi dao làm bằng cacbua vonfram hoặc phủ kim cương có khả năng chống mài mòn cần thiết cho màng PET.
• Điều chỉnh lưỡi daoKhe hở và độ chồng chéo giữa lưỡi cưa trên và dưới phải được điều chỉnh chính xác. Khe hở quá lớn sẽ gây ra vết cắt không hoàn chỉnh; khe hở quá nhỏ sẽ làm tăng tốc độ mài mòn.
• Độ cứng trục lưỡi dao:Đối với khổ rộng trên 800mm, trục có đường kính lớn, được cân bằng động là rất cần thiết để ngăn ngừa hiện tượng lệch hướng và độ sâu cắt không đồng đều trên toàn bộ bề mặt phôi.
Dẫn hướng màng in và kiểm soát mép: Ngăn ngừa hiện tượng lệch hướng trước khi nó trở thành lãng phí.
Ngay cả khi kiểm soát lực căng hoàn hảo, màng vẫn có thể bị lệch ngang trong quá trình vận hành tốc độ cao. Hệ thống kiểm soát vị trí mép (EPC) đảm bảo màng vẫn thẳng hàng khi đi vào trạm cắt.
Đối với việc dập nóng màng kim loại – đặc biệt là các loại màng kim loại hóa và màng ba chiều – cảm biến cạnh siêu âm là thông số kỹ thuật được ưu tiên. Chúng không bị ảnh hưởng bởi bề mặt phản chiếu của màng, điều này có thể gây nhầm lẫn cho các cảm biến quang học. Đối với các ứng dụng yêu cầu sự khớp chính xác với các dấu in, hệ thống thị giác CCD cung cấp khả năng phát hiện cạnh hoặc đường tự động.
Thời gian phản hồi hiệu chỉnh phải phù hợp với tốc độ cắt. Ở tốc độ 300m/phút trở lên, bộ truyền động phải hoàn thành việc hiệu chỉnh trong vòng mili giây; nếu không, hiện tượng dao động mép sẽ không thể được triệt tiêu hiệu quả.
Xếp hạng tốc độ: Hiểu đúng ý nghĩa của con số
Các nhà sản xuất quảng cáo tốc độ cơ học tối đa dao động từ 50m/phút đối với các mẫu máy tiết kiệm đến 500m/phút đối với các máy hiệu suất cao. Tuy nhiên, tốc độ làm việc ổn định mới là thông số quan trọng.
Một máy có công suất định mức 500m/phút có thể chỉ đạt được hoạt động ổn định, không lỗi ở tốc độ 300–350m/phút với màng mỏng. Khi đánh giá thông số kỹ thuật tốc độ, hãy yêu cầu:
• Tốc độ vận hành ổn địnhcho độ dày vật liệu cụ thể của bạn
• Dữ liệu biến động điện ápở giai đoạn tăng tốc, giảm tốc và trạng thái ổn định
• Thể hiện năng lựctrong quá trình cắt thử thực tế, không phải theo điều kiện trong tài liệu quảng cáo.
Tốc độ không thể tách rời khỏi chiều rộng và vật liệu. Một máy có chiều rộng 1600mm chạy màng phim ba chiều mỏng ở tốc độ 400m/phút đặt ra một thách thức kỹ thuật hoàn toàn khác so với một máy 400mm chạy màng phim tiêu chuẩn ở cùng tốc độ. Vật liệu càng rộng và càng mỏng, hệ thống truyền động, thuật toán căng và độ cứng khung của máy càng phải bù đắp nhiều hơn.
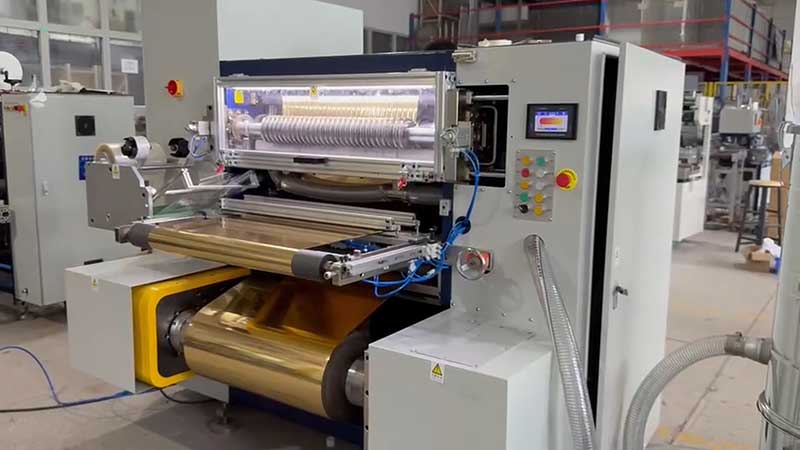
Tự động hóa và hiệu quả chuyển đổi: Yếu tố chi phí tiềm ẩn
Các đơn đặt hàng dập nổi bằng lá kim loại nóng đã chuyển sang xu hướng đặt hàng số lượng nhỏ hơn và đa dạng hơn. Một máy móc cần hàng giờ để thay đổi từ khổ giấy này sang khổ giấy khác sẽ không thể phục vụ thị trường này một cách hiệu quả, bất kể độ chính xác của nó cao đến đâu.
Định vị công cụ tự độngCho phép người vận hành nhập chiều rộng khe cắt mong muốn, sau đó các giá đỡ lưỡi dao tự động sẽ di chuyển đến các vị trí đã được lập trình. Điều này giúp giảm thời gian chuyển đổi từ 30-60 phút xuống dưới 5 phút và loại bỏ lỗi định vị do con người.
Quản lý công thức nấu ănLưu trữ các thông số về lực căng, tốc độ và áp lực lưỡi cắt cho từng sự kết hợp giữa vật liệu và chiều rộng, cho phép gọi lại chỉ bằng một thao tác chạm cho các đơn hàng lặp lại.
Kiểm soát bụi và tĩnh điện: Bảo vệ bề mặt mà bạn không thể nhìn thấy
Quá trình xẻ rãnh tạo ra các hạt nhôm và nhựa siêu nhỏ từ mép cắt. Nếu những hạt này bám vào bề mặt lá kim loại, chúng sẽ trở thành các khuyết tật "lỗ kim" trong quá trình dập nóng cuối cùng. Tĩnh điện, đặc biệt là vấn đề với màng PET, sẽ hút và giữ các chất gây ô nhiễm này.
Các thông số kỹ thuật cần lưu ý:
• Thanh ion hóatại điểm cắt và trước khi cuộn lại để trung hòa điện tích tĩnh.
• Con lăn làm sạch tiếp xúcKết hợp với phương pháp hút chân không tại khu vực lưỡi dao để thu giữ các hạt ngay tại nguồn.
• Bàn chải chống tĩnh điệntrên các con lăn dẫn hướng để ngăn ngừa sự tích tụ điện tích dọc theo đường dẫn vật liệu.
Thông số kỹ thuật không thể đo lường: Hiệu suất cắt thử nghiệm
Không có bảng thông số kỹ thuật nào có thể thay thế việc chạy thử vật liệu của bạn trên máy. Trước khi mua, hãy sắp xếp một buổi thử nghiệm với loại giấy bạc khó xử lý nhất của bạn—loại mỏng nhất, dễ bị tĩnh điện nhất, hoặc loại có lớp phủ nhạy cảm nhất. Kiểm tra mép cắt dưới kính hiển vi để tìm các vết nứt nhỏ. Đo độ đồng nhất về chiều rộng trên toàn bộ cuộn. Kiểm tra cuộn đã cuộn lại xem có độ căng đều từ lõi đến bề mặt hay không.
Một chiếc máy đáp ứng mọi thông số kỹ thuật trên giấy tờ nhưng lại tạo ra các cạnh bị gờ hoặc lực căng không đồng đều khi gia công vật liệu thì đó là chiếc máy không phù hợp. Thông số kỹ thuật rất quan trọng vì chúng quyết định hiệu suất – nhưng việc cắt thử mới là nơi chứng minh hiệu suất thực sự.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano





 Máy cắt lá nguội
 Máy cuộn ruy băng in thẻ
 Máy cắt ruy băng in thiệp
 Máy cắt xẻ màng dập nóng
 Máy cắt lá kim loại ba chiều
 Máy cắt lá kim loại tăng cường kỹ thuật số
 Máy cắt lá dập nóng RSDS7H 1350 PLUS
 Máy cắt lá dập nóng (RSDS7H) 1350






